قد لا يمر برغي التثبيت عبر ثقب الحامل رغم أن قطر الثقب ضمن الحدود المسموح بها. تضييق تفاوت القطر لا يصحح انحراف مركز الثقب. ابدأ بتحديد البعد أو الموضع الذي يمنع التجميع، وعملية التصنيع التي تؤثر فيه.
يوضح هذا الدليل الفرق بين خلوص أداة القطع وتفاوت القطعة، وطريقة حساب انحراف موضع الثقب وتوزيع خلوص التجميع، وكيفية تفسير بيانات قدرة العملية. تستخدم الأمثلة الحسابية قيمًا افتراضية للتصميم والإنتاج.
ما الأبعاد التي تحتاج إلى تفاوت مستقل في الرسم؟
ابدأ بأسطح التلامس والارتكاز والعناصر التي تحدد موضع القطعة عند التجميع. حدّد متطلبات أبعادها ومواضعها وأشكالها كلًّا على حدة. ثم تحقق مما إذا كانت تُنتج في عملية قطع واحدة أم تمر بعمليات تشكيل لاحقة. يساعد ذلك على تحديد الأبعاد والمواضع التي يجب فحصها بعد اكتمال التشكيل.
مثلًا، يسمح البعد 50.00 ±0.10 mm بمجال 49.90–50.10 mm وعرض تفاوت كلي 0.20 mm. لا تحدد هذه الحدود وحدها الموضع أو الاتجاه؛ وعلاقة الحجم بالشكل تتبع معيار الرسم المعتمد. اذكر المعيار وإصداره والتفاوتات العامة المنطبقة على الأبعاد دون حدود فردية.
- ثقوب على سطح مستوٍ واحد: افحص أقطارها ومواضعها بالنسبة إلى المراجع الوظيفية. مطابقة المسافة بين الثقوب لا تعني بالضرورة مطابقة المسافة بينها وبين الحافة.
- ثقوب أو أسطح تثبيت على جانبي الثني: افحص مواضعها النهائية بالنسبة إلى بعضها، إذ تتأثر بزاوية الثني ونصف قطره وانحرافات تحديد الموضع.
- سطح ارتكاز أو خلوص بين قطعتين: حدّد ما إذا كانت الوظيفة تعتمد على شكل القطعة في حالتها الحرة أم بعد تجميعها بالطريقة المحددة، ثم اذكر حالة القياس المطلوبة.
كيف يختلف خلوص السنبك والقالب عن تفاوت قطر الثقب؟
يحدد تفاوت قطر الثقب مجال الأبعاد المسموح به للثقب النهائي. أما خلوص القطع فهو المسافة بين حافتي القطع في السنبك، وهو أداة التثقيب، وفي القالب. وتوضح MISUMI هذا الخلوص لكل جانب. يؤثر تغييره في عملية القص وجودة الحافة والحمل على الأداة، لكنه لا يحدد مباشرة تفاوت قطر الثقب النهائي.
عندما يكون السنبك والقالب دائريين ومتحدي المركز، يكون خلوص الجانب الواحد c = (D_die − D_punch) / 2. لنفترض صفيحة سمكها 1.00 mm وسنبكًا قطره 6.00 mm، وأن المصمم اختار c = 0.08 mm. تصبح فتحة القالب 6.00 + 2 × 0.08 = 6.16 mm. يفترض هذا المثال خلوصًا لكل جانب يعادل 8% من سمك الصفيحة؛ وهذا لا يعني أن تفاوت قطر الثقب هو ±0.08 mm.
قد يظهر في مقطع الثقب الناتج عن التثقيب تقوّس عند المدخل، ومنطقة قص ملساء، ومنطقة كسر، ونتوء عند المخرج. لذلك قد لا يكشف قياس المدخل بالقدمة وحده ما يمنع دبوس التثبيت من المرور عبر الثقب. إذا لم يمر الدبوس، فافحص جدار الثقب والنتوءات قبل تقرير ما إذا كان تفاوت القطر يحتاج إلى تعديل.
- الرسم: حدّد الحدين الأعلى والأدنى للقطر النهائي، ومتطلبًا مستقلًا لموضع الثقب، وحالة النتوءات والحواف اللازمة للتلاؤم.
- مراجعة الأداة: وضح هل الخلوص لكل جانب أم إجمالي، ثم قيّم المادة والسمك والمحاذاة وحالة حواف القطع والتآكل معًا.
- القبول: ميّز بين قياس القطر وفحص المرور باستخدام مقياس وظيفي. إذا كان شكل جدار الثقب يحدد التلاؤم، فقيّم الحاجة إلى تشذيب دقيق أو قطع دقيق أو عمليات تشغيل نهائية.
كيف يكون الإحداثيان X وY ضمن الحدود بينما يتجاوز موضع الثقب التفاوت المسموح؟
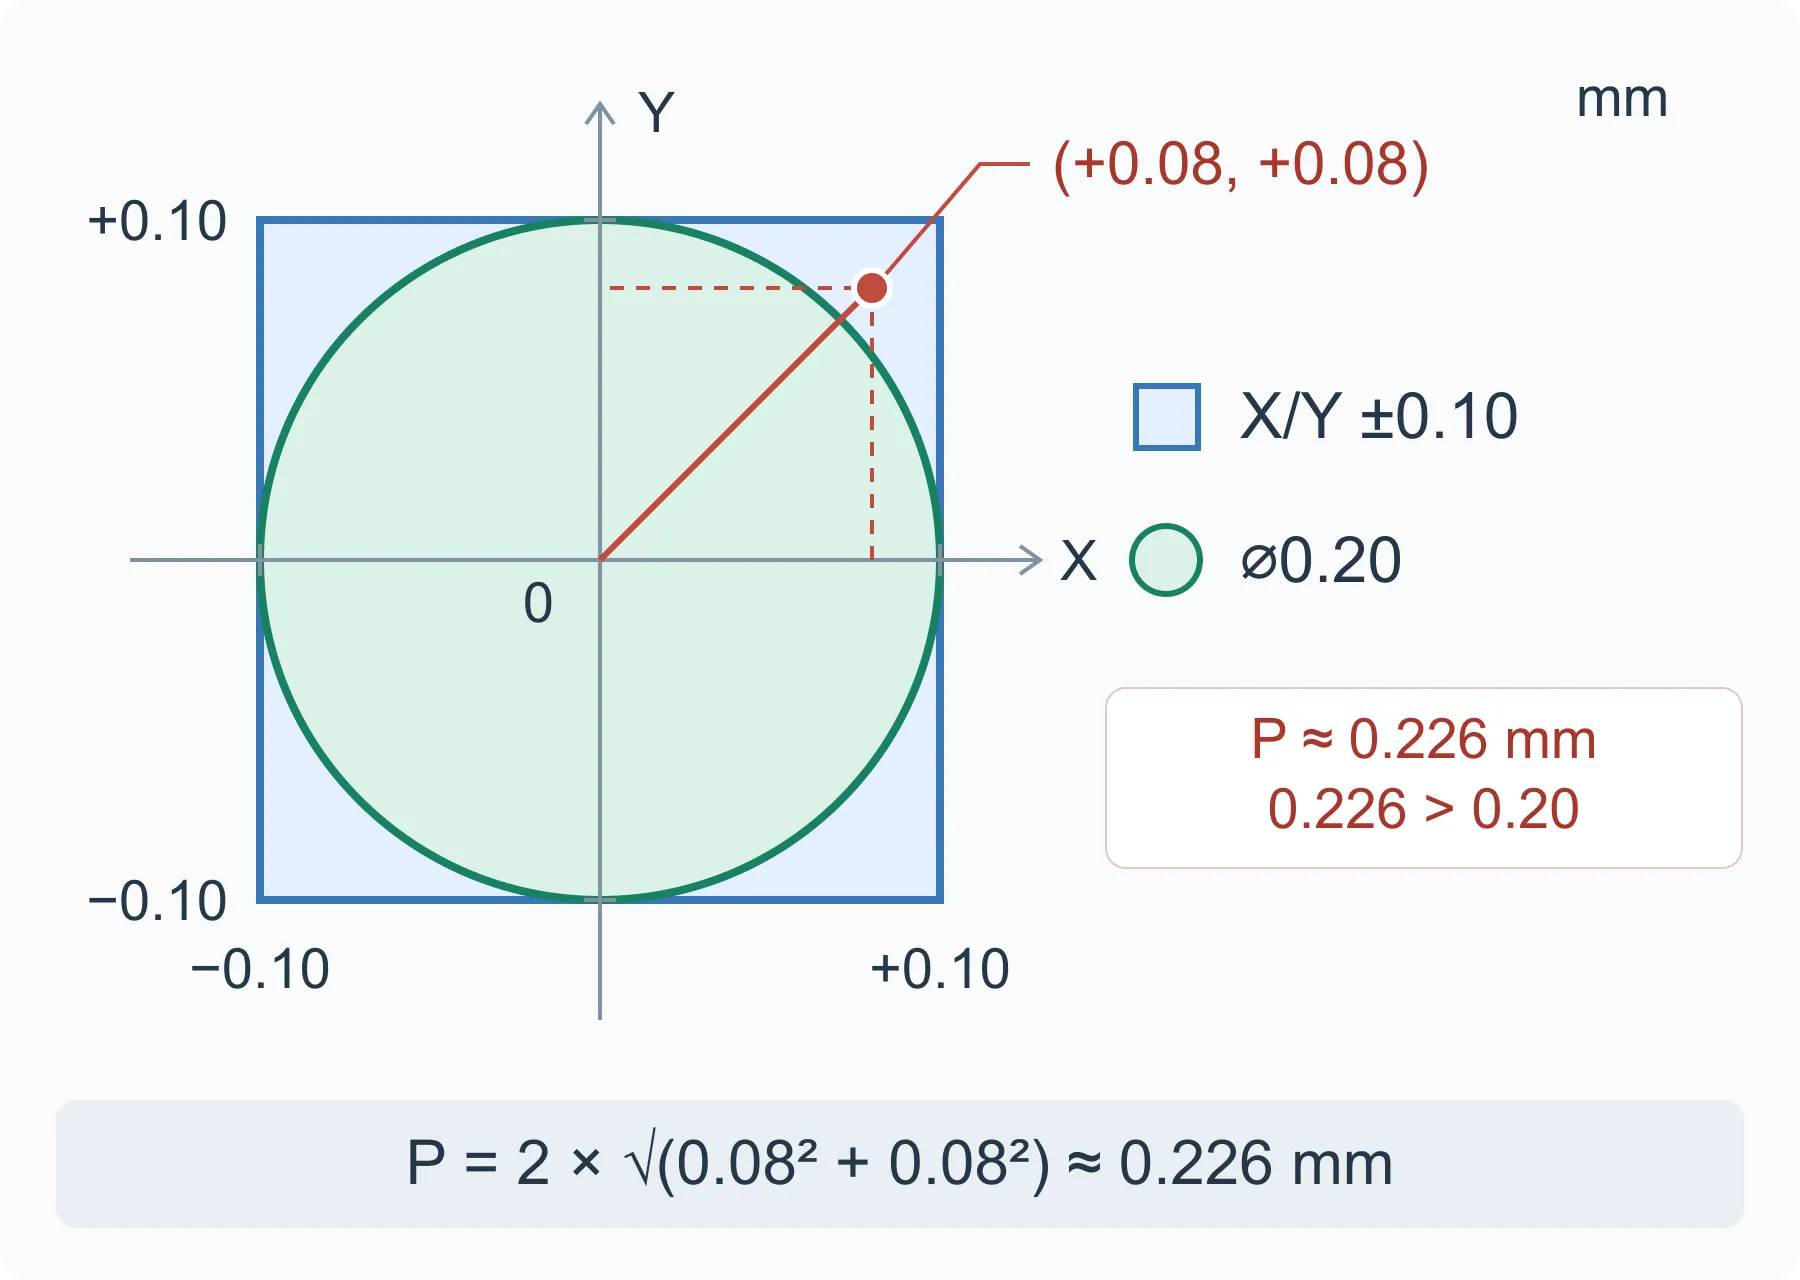
تحدد التفاوتات المستقلة للإحداثيين X/Y منطقة مستطيلة. أما تفاوت الموضع المحدد بقطر فيعطي مقطعًا دائريًا لمنطقة التفاوت. هذان متطلبان هندسيان مختلفان؛ لذا يجب التحقق من منظومة المراجع وشكل منطقة التفاوت قبل الحكم على موضع الثقب.
مثال لقاعدة تثبيت مستطيلة ذات صلابة كافية: ثلاث نقاط إسناد للمرجع الأساسي A، ومحددان جانبيان لـB، ومحدد طرفي واحد لـC. يوضح ترتيب 3-2-1 طريقة لمحاكاة موضع التجميع في الفحص. قد تتشوه الصفيحة المرنة بفعل التلامس، لذا يجب أن يوافق الإسناد والتقييد حالة الفحص المحددة.
افصل متطلبات السطح أيضًا: يتحكم الاستواء في شكل السطح ذاته دون مرجع، بينما يتحكم التعامد في الاتجاه بالنسبة إلى مرجع. قد يكون سطح التثبيت مستويًا لكنه مائل. طبّق نظام ASME أو ISO GPS المختار باتساق، بما فيه قواعد الحجم والشكل والمعدّلات.
مثال: انحراف مركز الثقب بمقدار +0.08 mm في الاتجاهين
لنفترض أن انحراف مركز الثقب عن الموضع النظري هو Δx = +0.08 mm وΔy = +0.08 mm. يقع كل منهما ضمن حد مستقل مقداره ±0.10 mm. لكن في النموذج الدائري المبسط ثنائي الأبعاد، يُعبَّر عن انحراف الموضع بقطر قيمته P = 2 × √(Δx² + Δy²) ≈ 0.226 mm، وهو أكبر من تفاوت الموضع المحدد عند ⌀0.20 mm.
يقارن الرسم مناطق التفاوت، ولا يمثل قطر الثقب الفعلي. يفترض المثال مراجع ثابتة ومحور ثقب مثاليًا من الجوانب الأخرى. ولا يشمل ميل المحور أو منطقة التفاوت المسقطة أو التفاوت الإضافي الناتج عن شرط حالة المادة أو إزاحة المراجع. يجب أن يغطي الفحص ثلاثي الأبعاد جميع شروط الرسم، ولا يكفي قياس نقطة مركز واحدة.
لماذا قد يسبب انحراف صغير في زاوية الثني مشكلة في التجميع؟
عند حدوث الانحراف نفسه في زاوية الثني، يزداد انتقال الثقب أو نقطة التثبيت كلما ابتعدت عن خط الثني. الارتداد المرن هو عودة المادة جزئيًا بعد إزالة قوة التشكيل. لذلك تتأثر الزاوية النهائية بخصائص المادة وتغير السمك وشكل القطعة وظروف التشكيل. زيادة سمك الصفيحة أو صلابتها لا تعني تلقائيًا الحاجة إلى تفاوت أوسع.
مثال هندسي افتراضي: افترض حافة مثنية صلبة بها نقطة تبعد 40 mm عن محور ثني مثالي. إذا كان الخطأ الوحيد دورانًا مقداره 1°، فالإزاحة العمودية على اتجاه الحافة المقصود تساوي 40 × sin(1°)، أي نحو 0.70 mm.
يمكن أيضًا حساب الانحراف الزاوي المسموح به انطلاقًا من متطلبات التجميع. إذا كان أقصى انتقال عمودي مسموح به للنقطة هو 0.20 mm، وخُصص هذا المقدار كله للدوران، فإن الحد الزاوي يكون arcsin(0.20 / 40) ≈ 0.286°. عندها لا يتبقى أي هامش لانحراف نصف قطر الثني أو السمك أو تحديد الموضع. إذا كانت ملاءمة التجميع تعتمد على موضع التثبيت النهائي، فحدّده وافحصه مباشرة.
- استطالة الثقب بعد الثني: افحص التشوه الموضعي أولًا. يمكن تقييم إبعاد الثقب عن منطقة التشوه أو إضافة تفريغ مناسب أو إجراء التثقيب والتشطيب بعد التشكيل. تضييق تفاوتات القطعة قبل الثني لا يزيل التشوه الناتج عنه.
- زاوية الثني ضمن التفاوت لكن نقطة التثبيت في موضع غير صحيح: افحص المراجع وسلسلة الأبعاد كاملة، بما فيها المسافة من خط الثني وموضع الثني نفسه.
كيف تحسب تراكم التفاوتات قبل تضييقها؟
احسب حدود نتيجة التجميع أولًا، ثم وزّع التفاوتات على الأبعاد المساهمة. للخلوص البسيط C = W − B، يكون الحد الأدنى W_min − B_max والأقصى W_max − B_min. ولا يكفي الخلوص الاسمي لإثبات أن كل زوج من القطع المطابقة سيتلاءم.
مثال تصميمي في الحالة النهائية: عرض المجرى W = 20.00 ±0.10 mm وعرض القطعة الداخلة B = 19.70 ±0.10 mm. الخلوص الكلي الاسمي 0.30 mm. والحد الأدنى 19.90 − 19.80 = 0.10 mm، والأقصى 20.10 − 19.60 = 0.50 mm. هذا خلوص الجانبين معًا وليس خلوص كل جانب؛ ويتوزع وفق كيفية تموضع القطعة الداخلة.
لنفترض أن أقل خلوص كلي مطلوب هو 0.20 mm، مع بقاء الفرق بين المقاسين الاسميين عند 0.30 mm. عند حساب أسوأ تركيب ممكن لقيمتي العرض، يجب ألا يتجاوز مجموع القيمتين اللتين تليان علامتي ± مقدار 0.10 mm. ينتج عن ذلك خياران:
- إبقاء المقاسات الاسمية وتغيير تفاوتي العرض إلى ±0.05 mm: يصبح الخلوص الأدنى 19.95 − 19.75 = 0.20 mm، والأقصى 20.05 − 19.65 = 0.40 mm. يتطلب هذا الحل ضبط عرض القطعتين بدقة أعلى.
- إبقاء التفاوتين عند ±0.10 mm وخفض العرض الاسمي للقطعة الداخلة إلى 19.60 mm: يصبح الخلوص الأدنى 19.90 − 19.70 = 0.20 mm، والأقصى 20.10 − 19.50 = 0.60 mm. قد يتيح ذلك حركة أكبر بين القطعتين؛ لذا يجب التأكد من أن الخلوص الأقصى مقبول.
- يقتصر الحسابان على العروض النهائية. تبقى المحاذاة والشكل والحرارة والحمل بحاجة إلى تقييم. لا تخصم الطلاء مرة ثانية إذا كانت الحدود تخص القطع النهائية. يحتاج التراكم الإحصائي إلى توزيعات وعلاقات مبررة، ولا يستبدل فحص أسوأ حالة تلقائيًا.
هل تُقاس القطعة حرة أم مثبتة أم بعد التشطيب؟
ظروف القياس جزء من شروط القبول. قد يتغير شكل القطعة الرقيقة عند ضغطها على لوح أو تثبيتها في أداة فحص أو تجميعها بالبراغي. اتفق على هذه الظروف قبل اعتماد العينات، حتى يقيس المورد والمشتري القطعة في الحالة نفسها.
قد يؤثر التشطيب أيضًا في التلاؤم. فالطلاءات قد تزيد سمك أسطح التلامس، وإزالة النتوءات أو العمليات الأخرى قد تغير الحواف أو الشكل. حدّد ما إذا كانت الأبعاد تسري قبل التشطيب أو بعده، وراجع سماحية الطلاء وفق السطح والعملية. إذا كان البعد يصف الحالة النهائية بالفعل، فلا تخصم سماحية الطلاء نفسها مرة ثانية.
- الحالة الحرة: حدّد مواضع الارتكاز والاتجاه، وتجنب قوة قياس تسطّح القطعة دون قصد.
- الحالة المثبتة: حدّد نقاط التموضع وتسلسل التثبيت والحمل أو عزم الربط المتفق عليه عند الحاجة.
- حالة السطح: اذكر مرحلة التشطيب المطلوبة وحالة النتوءات أو الحواف وقت الفحص.
- بيئة القياس: اتفق على درجة الحرارة ومتطلبات تهيئة القطعة قبل القياس إذا كان لها أثر واضح في النتيجة.
كيف يمكن صياغة ملاحظة الفحص؟
مثال: تُفحص الأبعاد بعد إزالة النتوءات وإتمام التشطيب المحدد. يُقاس الاستواء في الحالة الحرة وفق نقاط الإسناد واتجاه الجاذبية المبينين في رسم الفحص، دون تطبيق قوة لتسطيح القطعة. تُنشأ المراجع A وB وC وفق الرسم لفحص مواضع الثقوب. يُسجل إصدار الرسم وطريقة الإسناد والتثبيت وأسلوب القياس والنتائج.
إذا كان التعشيق يُفحص بعد شد براغي التجميع، فاجعله بندًا مستقلًا وحدد نقاط التموضع وتسلسل الشد وعزمه. لا تُسجل نتيجة استواء تحت التقييد بوصفها دليلًا على متطلب الحالة الحرة. يوضح دليل KEYENCE للقطع غير الصلبة أهمية تحديد الجاذبية وظروف التقييد.
كيف تختار طريقة فحص تتحقق من مطابقة القطعة للتفاوتات؟
اختر طريقة تقيس البعد أو الموضع أو الشكل المطلوب، وتحدد ما إذا كان ضمن منطقة التفاوت المحددة. يمكن للقدمة قياس بعض الأبعاد التي يسهل الوصول إليها، لكنها لا تكفي وحدها للتحقق من مواضع مجموعة ثقوب أو استواء سطح. كما أن قدرة الجهاز على إظهار فروق صغيرة لا تعني بالضرورة دقة القياس أو انخفاض عدم اليقين فيه.
ابدأ بقياس القطعة، ثم أخرجها من أداة الفحص وأعد وضعها وكرر القياس. إذا كان الفرق بين القراءتين يشغل جزءًا كبيرًا من عرض التفاوت، فافحص نقاط الإسناد والمحاذاة وقوة القياس واختيار نقاط القياس قبل البحث عن خلل في الإنتاج. معايرة الجهاز وحدها لا تثبت أن طريقة القياس بكاملها مناسبة للعنصر المطلوب فحصه.
- الأبعاد التي يسهل الوصول إليها: استخدم ميكرومترًا أو قدمة تمت معايرتها، مع أسطح تلامس وقوة قياس مناسبتين. زيادة عدد المنازل العشرية على الشاشة لا تضمن انخفاض عدم يقين القياس.
- تلاؤم الثقب: يستطيع مقياس سدادي فحص القطر أو شرط المرور المتفق عليه، لكنه لا يثبت وحده صحة مواضع مجموعة الثقوب. يجب أن تمثل أداة الفحص الوظيفي للمجموعة المراجع وشروط الرسم المحددة.
- موضع الثقب أو المقطع: استخدم طريقة إحداثية أو بصرية مناسبة. عند ضبط المحور، خذ نقاطًا كافية عبر العمق؛ دائرة عند المدخل وحدها ليست فحصًا كاملًا للمحور، كما يشرح دليل KEYENCE.
- الاستواء أو الأسطح المشكلة: وزّع عددًا كافيًا من نقاط القياس على المنطقة المطلوبة، وحافظ على حالة القياس المحددة. اتفق مسبقًا على كيفية قبول النتائج القريبة من الحد أو رفضها.
كيف يكون Cp جيدًا بينما يكون Cpk منخفضًا؟
يقارن Cp تشتت العملية بالفرق بين الحدين الأعلى والأدنى للمواصفة. ويأخذ Cpk أيضًا في الحسبان مدى قرب المتوسط من أحد الحدين. لذلك قد تتقارب القراءات، لكنها تظل معرضة لتجاوز الحد إذا انحرف المتوسط نحو أحد الجانبين. وفق دليل NIST، يجب التأكد من استقرار العملية وملاءمة البيانات وصحة افتراضات توزيعها قبل تفسير المؤشرين.
لعملية افتراضية مستقرة وطبيعية التوزيع ذات مشاهدات مستقلة، لنستخدم LSL = 49.90 mm وUSL = 50.10 mm ومتوسطًا μ = 50.06 mm وانحرافًا معياريًا σ = 0.02 mm. عندها Cp = (USL − LSL) / (6σ) = 0.20 / 0.12 ≈ 1.67، لكن Cpk = min[(USL − μ) / (3σ), (μ − LSL) / (3σ)] = min(0.04 / 0.06, 0.16 / 0.06) ≈ 0.67.
السبب أن المتوسط يبعد 0.04 mm فقط عن الحد الأعلى. لو تمركز التوزيع الافتراضي نفسه عند 50.00 mm دون تغيير التشتت، لارتفع Cpk إلى نحو 1.67. افحص التمركز والاستقرار قبل المطالبة فقط بتقليل التشتت.
- مطابقة العينات في تقرير الفحص الأولي تثبت مطابقة العينات المفحوصة فقط. وقد تتغير الأبعاد لاحقًا مع تغير دفعات المادة أو إعدادات التشغيل أو تآكل الأداة.
- قبل دراسة قدرة العملية، اتفق على المؤشر وحد القبول وخطة أخذ العينات وطريقة تقدير التشتت. لا تنتقِ القطع المطابقة وحدها للتحليل، وسجّل المحطة وتجويف القالب والوردية التي جاءت منها البيانات.
- راجع البيانات بترتيبها الزمني ونظام القياس قبل تفسير مؤشرات قدرة العملية. إذا كانت العملية غير مستقرة أو كانت البيانات لا توافق افتراضات التوزيع، فاختر طريقة تحليل تناسبها.
ما الذي ينبغي الاتفاق عليه قبل اعتماد الرسم لتصنيع القالب؟
قبل اعتماد الرسم لتصنيع القالب، وثّق كل متطلب حرج والوظيفة التي يخدمها وطريقة فحصه. احسم الأسئلة المتعلقة بالمراجع والتشطيب والتثبيت أثناء مراجعة قابلية التصنيع (DFM)، ما دام تصميم القالب قابلًا للتعديل. تصبح عروض الأسعار قابلة للمقارنة عندما يستند جميع الموردين إلى المتطلبات نفسها.
- إصدار الرسم والوحدات والمعيار وإصداره؛ وأولوية الرسم ثنائي الأبعاد أو النموذج ثلاثي الأبعاد عند اختلافهما.
- درجة المادة وحالتها ومواصفة السمك، بما فيها البدائل المعتمدة.
- الأبعاد والضوابط الهندسية الحرجة، والواجهات الوظيفية، والخصائص المرجعية، وخلوص التجميع المطلوب.
- مرحلة التشطيب واتجاه النتوءات وحالة الحواف وتجهيز الفحص الحر أو المثبت.
- طريقة القياس، وقاعدة القبول، وتقرير العينات، وأي دراسة متفق عليها لقدرة العملية أثناء الإنتاج.
| المشكلة الملحوظة | الأسباب المحتملة | خطوة الفحص التالية |
|---|---|---|
| قطر الثقب المقاس بالقدمة ضمن التفاوت، لكن دبوس التثبيت لا يمر | زوائد أو شكل جدار الثقب أو قياس جزئي للفتحة | افحص المرور الكامل وحالة الحافة المتفق عليهما، ثم خلوص القطع والتشطيب |
| المسافة بين الثقوب مطابقة، لكن المسافة إلى الحافة تتجاوز التفاوت | اختلاف تحديد الموضع بين عمليات التصنيع أو استخدام حافة مرجعية غير مناسبة | حدد كيف تُصنع الحافة والثقوب وما المراجع التي يطلبها الرسم |
| الثقب دائري قبل الثني ويستطيل بعده | تشوه موضعي أثناء التشكيل | افحص الحالة المشكّلة ثم الموضع والتفريغ وتسلسل الثقب |
| زاوية الثني ضمن التفاوت، لكن نقطة التثبيت في موضع غير صحيح | المسافة من خط الثني أو موضعه أو تراكم انحرافات الأبعاد | قس موضع التثبيت النهائي واحسب تراكم التفاوتات عبر سلسلة الأبعاد كاملة |
| الاستواء يطابق المتطلب فقط عند تثبيت القطعة | التقييد يغيّر شكل القطعة | افصل متطلبات الحالة الحرة والمجمعة وتحقق من ترتيب الفحص الصحيح |
| العينات الأولى مطابقة، ثم تتغير الأبعاد تدريجيًا | حالة الأداة أو تغير المادة أو الإعداد أو المتوسط | راجع القياسات بترتيبها الزمني مع سجلات دفعات المادة وإعدادات التشغيل لتحديد سبب الانحراف |
- ASME — معيار Y14.5 للأبعاد والتفاوتات: نطاق معيار الرسم
- WorldAutoSteel، AHSS Insights — الارتداد المرن بعد إزالة الحمل
- دليل NIST/SEMATECH — قدرة العملية وافتراضاتها
- MISUMI — تعريف خلوص الجانب الواحد وعوامل عملية القطع
- KEYENCE — قياس الموضع: المراجع والمقاييس والقياس الإحداثي
- KEYENCE — القطع غير الصلبة: الفحص الحر والمقيّد