Eine Schraube passt nicht durch das Loch eines gestanzten Halters, obwohl der Lochdurchmesser innerhalb der Toleranz liegt. Eine engere Durchmessertoleranz korrigiert keine versetzte Lochmitte. Klären Sie zuerst, welches Maß oder welche Position die Montage verhindert und welcher Fertigungsschritt dafür maßgeblich ist.
Dieser Leitfaden führt von der Zeichnung zur Prüfung: Schneidspalt und Bauteiltoleranz unterscheiden, Positionsabweichung berechnen, Montagespiel aufteilen und Prozessfähigkeit interpretieren. Sämtliche Zahlenbeispiele sind hypothetische Berechnungen.
Welche Zeichnungsmaße benötigen eine eigene Tolerierung?
Beginnen Sie mit den Kontaktflächen, Auflagen und Positionierelementen, die bei der Montage genutzt werden. Legen Sie deren Maß-, Lage- und Formanforderungen getrennt fest. Prüfen Sie anschließend, ob diese Merkmale in einem Schneidvorgang entstehen oder noch umgeformt werden. So lässt sich bestimmen, welche Maße und Positionen erst nach dem Umformen geprüft werden müssen.
50.00 ±0.10 mm erlaubt beispielsweise 49.90–50.10 mm, insgesamt 0.20 mm Toleranzbreite. Diese Grenzen allein bestimmen weder Lage noch Orientierung; die Beziehung zwischen Maß und Form folgt der gewählten Zeichnungsnorm. Norm und Ausgabe sowie anwendbare Allgemeintoleranzen für Maße ohne Einzelangaben müssen feststehen.
- Lochbild auf einer ebenen Fläche: Durchmesser und Lage zu den funktionalen Bezügen prüfen. Ein korrekter Lochabstand beweist keinen korrekten Abstand zur Außenkante.
- Löcher oder Montageflächen auf beiden Seiten einer Biegung: Ihre endgültige Lage zueinander prüfen, da Biegewinkel, Biegeradius und Positionierabweichungen das Ergebnis beeinflussen.
- Auflagefläche oder Fügespalt: Festlegen, ob die freie Form oder die Form im vorgeschriebenen Montagezustand funktionsentscheidend ist, und diesen Zustand in die Prüfvorgabe aufnehmen.
Warum ist der Schneidspalt keine Lochdurchmessertoleranz?
Die Lochdurchmessertoleranz legt den zulässigen Durchmesser des fertigen Lochs fest. Der Schneidspalt bezeichnet den Abstand zwischen den Schneidkanten von Stempel und Matrize. MISUMI gibt ihn je Seite an. Eine Änderung beeinflusst den Schervorgang, die Schnittqualität und die Werkzeugbelastung, legt aber nicht unmittelbar die Durchmessertoleranz des fertigen Lochs fest.
Bei konzentrischen Rundwerkzeugen gilt für den einseitigen Spalt c = (D_die − D_punch) / 2. Angenommen, ein Werkzeugkonstrukteur wählt für 1.00 mm Blech und einen Stempel mit 6.00 mm Durchmesser c = 0.08 mm. Die Matrizenöffnung beträgt dann 6.00 + 2 × 0.08 = 6.16 mm. Die 8% je Seite sind eine Annahme dieses Beispiels, keine Lochtoleranz von ±0.08 mm.
Die Schnittfläche eines gestanzten Lochs kann Kanteneinzug, Glattschnittzone, Bruchzone und Austrittsgrat aufweisen. Eine Messung mit dem Messschieber am Locheingang zeigt daher nicht unbedingt, warum ein Passstift nicht durch die gesamte Öffnung passt. Prüfen Sie zunächst Lochwand und Grat, bevor Sie entscheiden, ob die Durchmessertoleranz geändert werden muss.
- Zeichnung: Fertigdurchmessergrenzen, eine gesonderte Lageforderung sowie den funktionsgerechten Grat- und Kantenzustand angeben.
- Werkzeugprüfung: Einseitigen und gesamten Spalt eindeutig unterscheiden; Werkstoff, Dicke, Ausrichtung, Schneidenzustand und Verschleiß gemeinsam bewerten.
- Abnahme: Maßprüfung und funktionale Durchgangsprüfung unterscheiden. Ist die Lochwand entscheidend, Nachschneiden, Feinschneiden oder Nachbearbeitung für die geplante Prozessfolge prüfen.
Warum kann die Positionstoleranz überschritten sein, obwohl X und Y innerhalb ihrer Grenzen liegen?
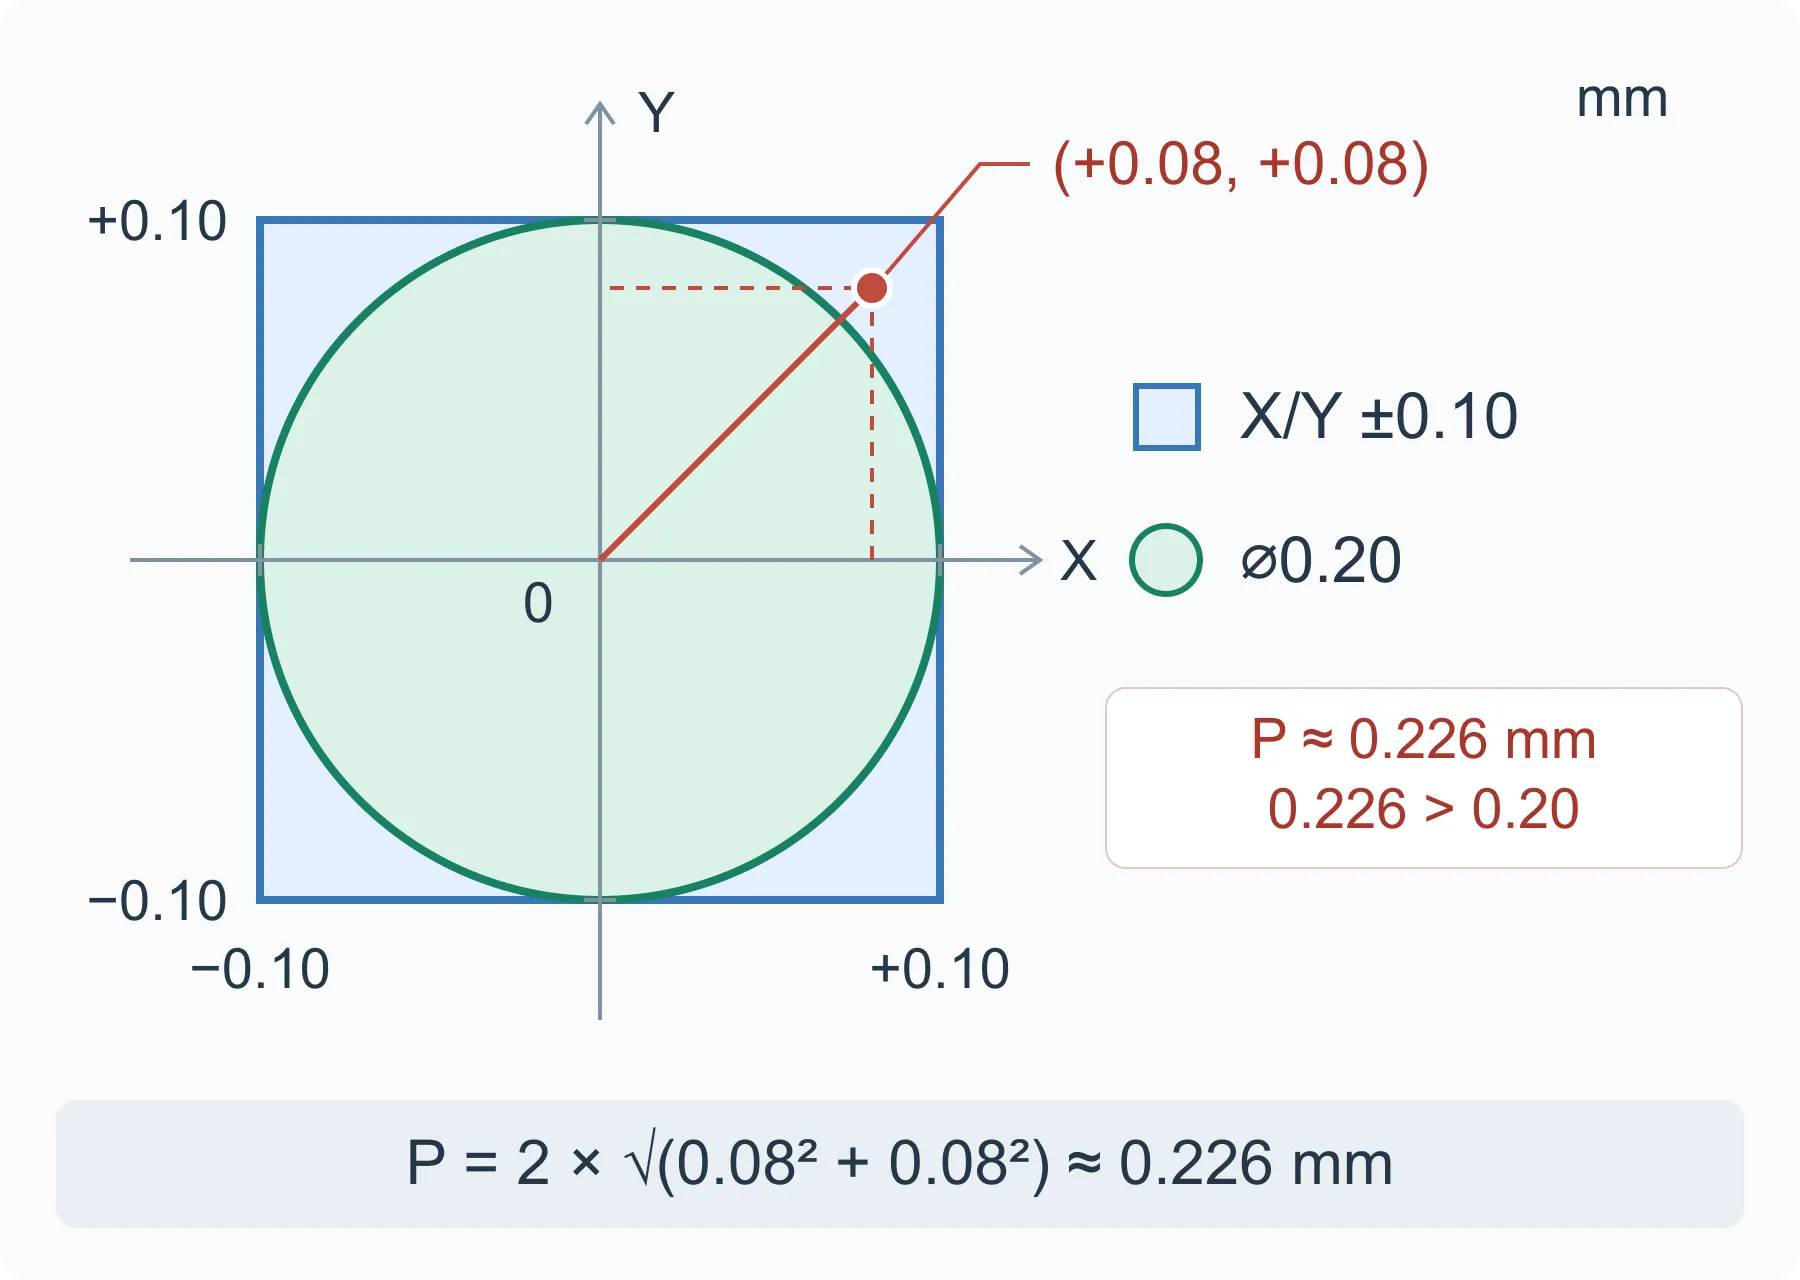
Unabhängige X/Y-Toleranzen ergeben einen rechteckigen Bereich; eine Positionstoleranz mit Durchmesserzeichen hat einen kreisförmigen Zonenquerschnitt. Das sind unterschiedliche geometrische Anforderungen. Vor der Bewertung müssen Bezugssystem und Zonenform der Zeichnung bekannt sein.
Beispiel für eine ausreichend steife rechteckige Montageplatte: Drei Auflagen bilden den primären Bezug A nach, zwei seitliche Anschläge B und ein Endanschlag C. Diese 3-2-1-Anordnung zeigt eine mögliche Nachbildung der Montageposition. Flexibles Blech kann sich unter Kontakt verformen; Abstützung und Einspannung müssen dem vorgeschriebenen Prüfzustand entsprechen.
Unterscheiden Sie zwischen Form und Orientierung einer Fläche: Die Ebenheit begrenzt ihre Form ohne Bezug, die Rechtwinkligkeit ihre Orientierung zu einem Bezug. Eine ebene Montagefläche kann trotzdem geneigt sein. Wenden Sie das gewählte ASME- oder ISO-GPS-System einschließlich der Regeln für Maß und Form sowie der Modifikatoren durchgängig an.
Rechenbeispiel: Lochmitte in beiden Richtungen um +0.08 mm versetzt
Angenommen, die gemessene Mitte weicht um Δx = +0.08 mm und Δy = +0.08 mm von der theoretisch exakten Lage ab. Beide Koordinaten erfüllen jeweils ±0.10 mm. Im vereinfachten zweidimensionalen Kreiszonenmodell beträgt die diametrale Abweichung jedoch P = 2 × √(Δx² + Δy²) ≈ 0.226 mm und überschreitet damit die Positionsforderung ⌀0.20 mm.
Die Skizze vergleicht Toleranzzonen, nicht den Lochdurchmesser. Das Beispiel setzt ein festes Bezugssystem und eine ansonsten ideale Lochachse voraus. Achsneigung, projizierte Zone, Bonustoleranz aus Materialbedingungen und Bezugsverschiebung sind ausgeschlossen. Eine reale 3D-Prüfung muss die vollständige Anforderung und nicht nur einen Mittelpunkt bewerten.
Warum kann ein kleiner Biegewinkelfehler die Montage beeinträchtigen?
Eine Biegewinkelabweichung verschiebt Merkmale umso stärker, je weiter sie von der Biegelinie entfernt sind. Rückfederung ist die elastische Rückstellung nach Entlastung. Der Endwinkel hängt daher von Werkstoffeigenschaften, Dickenschwankungen, Geometrie und Umformbedingungen ab. Die pauschale Annahme, dickeres oder härteres Blech brauche immer eine größere Toleranz, reicht nicht aus.
Geometrisches Beispiel: Ein starrer Schenkel hat einen Punkt im Abstand von 40 mm zu einer idealen Biegeachse. Besteht der einzige Fehler in einer Drehung um 1°, beträgt die Verschiebung senkrecht zur vorgesehenen Schenkelrichtung 40 × sin(1°), also etwa 0.70 mm.
Die zulässige Winkelabweichung lässt sich auch aus der Montageanforderung berechnen. Darf sich derselbe Punkt senkrecht zur vorgesehenen Richtung höchstens 0.20 mm bewegen und wird dieser Wert vollständig der Drehung zugeordnet, ergibt sich arcsin(0.20 / 40) ≈ 0.286°. Für Schwankungen von Biegeradius, Dicke und Positionierung bleibt dann kein Spielraum. Entscheidet die endgültige Montageposition über die Passung, sollte diese Position direkt toleriert und geprüft werden.
- Das Loch wird nach dem Biegen länglich: Prüfen Sie zunächst die lokale Verformung. Mögliche Maßnahmen sind, das Loch aus der Verformungszone zu versetzen, eine geeignete Freistellung vorzusehen oder erst nach dem Umformen zu lochen beziehungsweise nachzubearbeiten. Engere Maßtoleranzen am flachen Zuschnitt beseitigen die Verformung beim Biegen nicht.
- Der Winkel liegt innerhalb der Toleranz, der Montagepunkt ist aber versetzt: Bezugssystem und gesamte Maßkette prüfen, einschließlich des Abstands zur Biegung und der Biegeposition selbst.
Wie prüft man eine Toleranzkette, bevor man Maße enger toleriert?
Berechnen Sie zunächst die Grenzwerte des Montageergebnisses und verteilen Sie anschließend die Toleranzen auf die beteiligten Maße. Für ein einfaches Spiel C = W − B gilt als Minimum W_min − B_max und als Maximum W_max − B_min. Das Nennspiel allein zeigt nicht, ob jedes Paar maßhaltiger Teile passt.
Konstruktionsbeispiel im fertigen Zustand: Die Schlitzbreite sei W = 20.00 ±0.10 mm, die Breite des Einschubteils B = 19.70 ±0.10 mm. Das nominelle Gesamtspiel beträgt 0.30 mm. Das Minimum ist 19.90 − 19.80 = 0.10 mm, das Maximum 20.10 − 19.60 = 0.50 mm. Das Gesamtspiel verteilt sich je nach Positionierung auf beide Seiten; es ist kein Spiel je Seite.
Angenommen, das gesamte Montagespiel muss mindestens 0.20 mm betragen, während die Nenndifferenz bei 0.30 mm bleibt. Bei der ungünstigsten Kombination der beiden Breiten dürfen sich die Werte hinter den ±-Zeichen auf höchstens 0.10 mm addieren. Daraus ergeben sich zwei Möglichkeiten:
- Nennmaße beibehalten und beide Breitentoleranzen auf ±0.05 mm ändern: Mindestspiel 19.95 − 19.75 = 0.20 mm, Höchstspiel 20.05 − 19.65 = 0.40 mm. Dafür müssen die Breiten beider Teile genauer eingehalten werden.
- Beide Toleranzen bei ±0.10 mm belassen und die Nennbreite des Einschubteils auf 19.60 mm reduzieren: Mindestspiel 19.90 − 19.70 = 0.20 mm, Höchstspiel 20.10 − 19.50 = 0.60 mm. Dafür ist mehr Bewegung möglich; das Höchstspiel muss akzeptabel sein.
- Beide Rechnungen berücksichtigen nur fertige Breiten. Ausrichtung, Form, Temperatur und Last bleiben gesondert zu bewerten. Bei Fertigmaßen die Beschichtung nicht erneut abziehen. Statistische Toleranzketten benötigen begründete Verteilungen und Zusammenhänge; sie ersetzen die Grenzfallrechnung nicht automatisch.
Soll das Teil frei, eingespannt oder nach der Oberflächenbehandlung gemessen werden?
Der Messzustand ist Teil der Abnahmeanforderungen. Ein dünnes Stanzteil kann sich verformen, wenn es auf eine Platte gedrückt, in eine Vorrichtung gespannt oder verschraubt wird. Legen Sie die Messbedingungen vor der Musterfreigabe fest, damit Käufer und Lieferant das Teil im gleichen Zustand prüfen.
Auch die Oberflächenbehandlung beeinflusst die Passung. Beschichtungen können auf Kontaktflächen auftragen; Entgraten oder andere Bearbeitungen können Kanten oder Form verändern. Geben Sie an, ob Maße vor oder nach der Behandlung gelten, und bewerten Sie die Beschichtungszugabe für jede Fläche und jedes Verfahren. Beschreibt ein Maß bereits den fertigen Zustand, darf dieselbe Beschichtungszugabe nicht nochmals abgezogen werden.
- Freier Zustand: Auflagen und Orientierung festlegen; unbeabsichtigtes Flachdrücken durch die Messkraft vermeiden.
- Eingespannter Zustand: Positionierpunkte, Spannfolge sowie gegebenenfalls vereinbarte Kraft oder Drehmoment festlegen.
- Oberflächenzustand: erforderlichen Bearbeitungsstand und Grat- oder Kantenzustand bei der Prüfung angeben.
- Messumgebung: Temperatur oder Konditionierung vereinbaren, wenn sie das Ergebnis wesentlich beeinflussen.
Wie könnte ein Prüfhinweis lauten?
Beispiel: Maße nach dem Entgraten und der festgelegten Oberflächenbehandlung prüfen. Die Ebenheit im freien Zustand mit den in der Prüfzeichnung angegebenen Auflagen und in der festgelegten Schwerkraftrichtung messen. Keine Kraft zum Flachdrücken aufbringen. Für die Positionsprüfung des Lochbilds das Bezugssystem A, B und C entsprechend der Zeichnung aufbauen. Zeichnungsrevision, Auflage- und Spannbedingungen, Messverfahren und Ergebnisse dokumentieren.
Muss die Passung mit angezogenen Montageschrauben geprüft werden, hierfür einen eigenen Prüfpunkt mit Positionierstellen, Anziehfolge und Drehmoment festlegen. Ein Ebenheitswert im gespannten Zustand ist kein Nachweis für die Forderung im freien Zustand. KEYENCE erläutert an nicht formstabilen Teilen, warum Schwerkraft und Einspannbedingungen festgelegt werden müssen.
Mit welcher Messmethode lässt sich die Einhaltung der Toleranz prüfen?
Die Messmethode muss das spezifizierte Merkmal und seine Toleranzzone bewerten können. Ein Messschieber eignet sich für manche zugänglichen Maße, weist allein aber weder die Positionstoleranz eines Lochbilds noch die Ebenheit nach. Geräteauflösung ist nicht mit Messgenauigkeit oder Messunsicherheit gleichzusetzen.
Ein einfacher erster Schritt: Dasselbe Teil messen, herausnehmen, neu positionieren und erneut messen. Entspricht die Abweichung zwischen den Messungen einem erheblichen Anteil der Toleranzbreite, prüfen Sie zunächst Abstützung, Ausrichtung, Messkraft und die Auswahl der Messpunkte. Die Kalibrierung des Geräts allein belegt nicht, dass der gesamte Messaufbau für das Merkmal geeignet ist.
- Zugängliche Maße: Eine kalibrierte Bügelmessschraube oder einen Messschieber mit geeigneten Messflächen und Messkräften verwenden. Mehr Nachkommastellen auf der Anzeige bedeuten nicht automatisch eine geringere Messunsicherheit.
- Lochpassung: Ein einfacher Lehrdorn prüft vereinbarte Maß- oder Durchgangsbedingungen, allein aber nicht die Lage eines Lochbilds. Eine Funktionslehre für das Lochbild muss die geltenden Bezugs- und Zeichnungsbedingungen nachbilden.
- Lochposition oder Profil: Ein geeignetes Koordinaten- oder optisches Messverfahren wählen. Wird die Lochachse toleriert, müssen die Messpunkte ausreichend über die Lochtiefe verteilt sein. Ein einzelner Kreis am Locheingang erfasst die Achse nicht vollständig, wie auch der KEYENCE-Leitfaden erläutert.
- Ebenheit oder umgeformte Flächen: Den erforderlichen Bereich ausreichend erfassen und den vorgeschriebenen Zustand erhalten. Entscheidungsregel für grenznahe Ergebnisse vereinbaren.
Warum kann Cp gut, Cpk aber schlecht sein?
Cp vergleicht Prozessstreuung und Spezifikationsbreite; Cpk berücksichtigt zusätzlich den Abstand des Mittelwerts zur näheren Grenze. Geringe Streuung macht einen verschobenen Prozess nicht automatisch akzeptabel. NIST verlangt für die Interpretation einen stabilen Prozess, geeignete Daten und passende Verteilungsannahmen.
Für einen hypothetischen stabilen, normalverteilten Prozess mit unabhängigen Beobachtungen seien LSL = 49.90 mm, USL = 50.10 mm, Mittelwert μ = 50.06 mm und Standardabweichung σ = 0.02 mm. Dann gilt Cp = (USL − LSL) / (6σ) = 0.20 / 0.12 ≈ 1.67. Dagegen ist Cpk = min[(USL − μ) / (3σ), (μ − LSL) / (3σ)] = min(0.04 / 0.06, 0.16 / 0.06) ≈ 0.67.
Der Mittelwert liegt nur 0.04 mm unter der oberen Grenze. Würde dieselbe hypothetische Verteilung bei unveränderter Streuung auf 50.00 mm zentriert, stiege Cpk auf etwa 1.67. Daher zuerst Zentrierung und Stabilität untersuchen, bevor ausschließlich weniger Streuung gefordert wird.
- Ein Erstmusterprüfbericht mit konformen Ergebnissen bestätigt die geprüften Muster. Er belegt nicht, dass die Maße bei späteren Materialchargen, nach erneutem Einrichten oder mit zunehmendem Werkzeugverschleiß unverändert bleiben.
- Vor einer Prozessfähigkeitsuntersuchung die Kennzahl, das Akzeptanzkriterium, den Stichprobenplan und das Verfahren zur Schätzung der Streuung vereinbaren. Nicht nur ausgewählte Gutteile auswerten. Die Daten müssen den jeweiligen Stationen, Werkzeugkavitäten und Schichten zugeordnet werden können.
- Zeitlich geordnete Daten und Messsystem prüfen, bevor eine Fähigkeitszahl interpretiert wird. Bei instabilem Prozess oder unpassenden Verteilungsannahmen ein geeignetes Analyseverfahren verwenden.
Was sollte vor der Zeichnungsfreigabe für den Werkzeugbau vereinbart sein?
Dokumentieren Sie vor der Zeichnungsfreigabe für den Werkzeugbau jede kritische Anforderung, ihre Funktion und die zugehörige Prüfmethode. Klären Sie Fragen zu Bezügen, Oberflächenbehandlung und Einspannung bei der Prüfung auf fertigungsgerechte Gestaltung (DFM), solange sich das Werkzeugkonzept noch anpassen lässt. Preise sind nur vergleichbar, wenn alle Lieferanten auf Grundlage derselben Anforderungen kalkulieren.
- Zeichnungsrevision, Einheiten, Norm und Ausgabe; Vorrang von 2D-Zeichnung oder 3D-Modell bei Abweichungen.
- Werkstoffsorte, Zustand und Dickenvorgabe einschließlich zugelassener Ersatzwerkstoffe.
- Kritische Maße und geometrische Toleranzen, Funktionsschnittstellen, Bezugselemente und gefordertes Montagespiel.
- Bearbeitungsstand, Gratrichtung, Kantenzustand und Prüfaufbau im freien oder eingespannten Zustand.
- Messmethode, Entscheidungsregel zur Annahme, Musterbericht und vereinbarte Prozessfähigkeitsuntersuchung.
| Beobachtung | Mögliche Ursache | Nächster Prüfschritt |
|---|---|---|
| Lochdurchmesser laut Messschieber innerhalb der Toleranz, Passstift passt trotzdem nicht | Grat, Lochwandform oder unvollständige Öffnungsmessung | Vereinbarten Durchgang und Kantenzustand prüfen, danach Schneidspalt und Nachbearbeitung bewerten |
| Lochabstand passt, Abstand zur Kante nicht | Unterschiedliche Positionierung zwischen Fertigungsschritten oder ungeeignete Bezugskante | Herstellung von Kante und Löchern sowie tatsächlich geforderte Bezüge klären |
| Loch im Zuschnitt rund, nach dem Biegen länglich | Lokale Umformung | Loch nach dem Umformen prüfen; Lochlage, Freistellung oder Reihenfolge von Lochen und Umformen bewerten |
| Biegewinkel passt, Montagepunkt liegt falsch | Abstand zur Biegung, Biegeposition oder aufsummierte Maßabweichungen | Endgültige Montageposition messen und die vollständige Toleranzkette berechnen |
| Ebenheit nur im gespannten Zustand erfüllt | Einspannung verändert die Form | Freien und montierten Zustand getrennt festlegen und passenden Aufbau prüfen |
| Erste Muster passen, spätere Maße driften | Werkzeug, Material, Einrichtung oder Mittelwertverschiebung | Zeitlich geordnete Messwerte mit Chargen- und Einrichtdaten prüfen, dann Maßnahme wählen |
- ASME — Y14.5 Dimensioning and Tolerancing: Anwendungsbereich der Zeichnungsnorm
- WorldAutoSteel, AHSS Insights — Rückfederung nach Entlastung
- NIST/SEMATECH-Handbuch — Prozessfähigkeit und ihre Voraussetzungen
- MISUMI — Einseitiger Schneidspalt und Prozesseinflüsse
- KEYENCE — Positionsmessung: Bezüge, Lehren und Koordinatenmessung
- KEYENCE — Nicht formstabile Teile: freier und eingespannter Prüfzustand