1. 同一个“边”字,可能指三个不同位置
在热轧板卷采购语境中,毛边通常指保留轧制形成、未经修切的边,英文资料常写 mill edge;切边或修边则表示相应供货边已经过切除。不同产品的边缘分类、代号和检验条件,要按具体标准与供货确认解释,不能只凭中文简称判断。
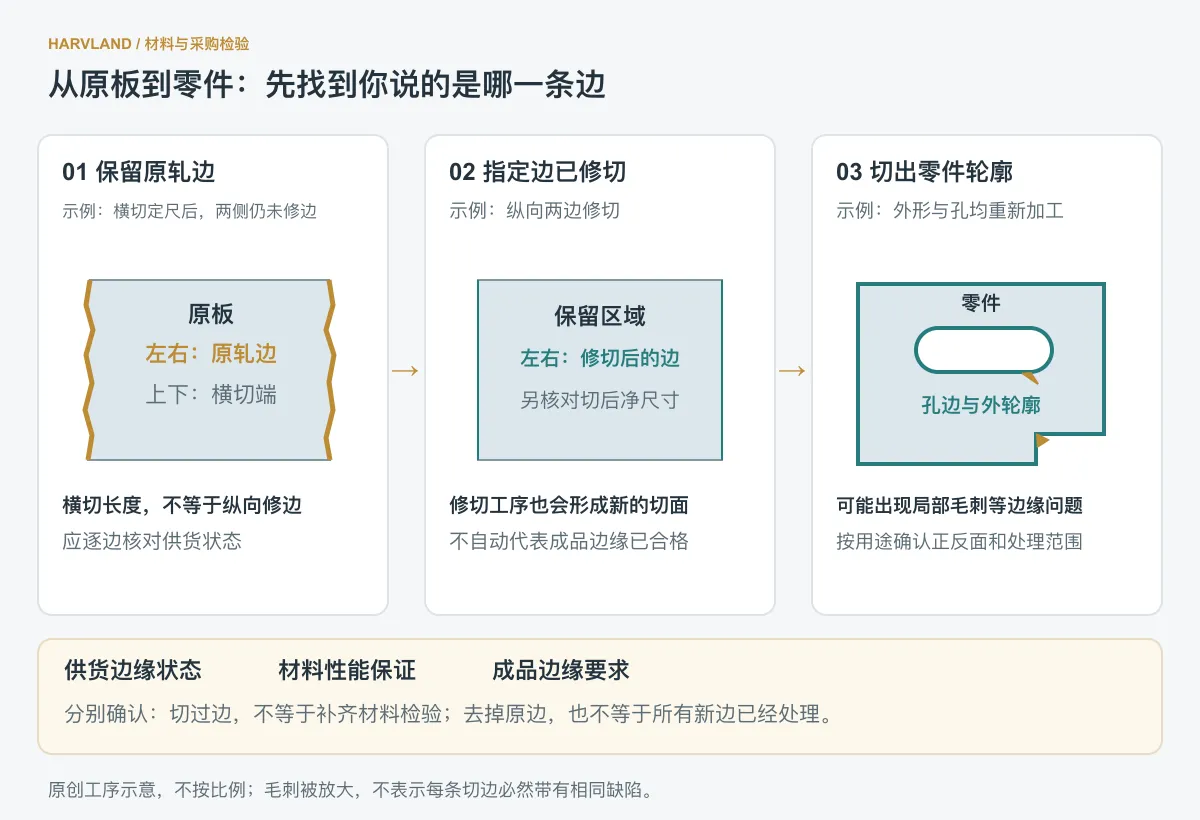
切边也要说明切了哪里。一张由钢卷横切得到的定尺板,两端已经切断,纵向两边仍可能保留原轧边;分条后又会出现新的纵向切边。应分别确认长边与短边,而不是看到一条直边就认为四边都已修切。Nippon Steel 的订货说明把边缘状态单独列为采购项目,要求根据使用条件选择 mill edge 或 slit edge。[1]
零件毛刺关注的是局部凸起。冲孔、剪切或其他切割后,即使尺寸轮廓已经形成,边缘仍可能带有多余材料,需要按后续使用要求处理。设备制造商 Timesavers 也把加工后边缘的凸起与去毛刺作为独立问题讨论。[3]
| 看到的名称 | 应先找到哪个位置 | 需要继续确认什么 |
|---|---|---|
| 毛边/轧制边 | 板卷保留的原轧边,常见于纵向两侧 | 哪些边保留;宽度、直线度和允许边部状态按什么要求检验 |
| 切边/修边 | 供货前经过修切的指定边 | 切的是两边还是四边;切后尺寸、切面与残余凸起要求 |
| 分条边/横切端 | 分条或定尺横切形成的新边 | 纵向与横向分别采用什么工序,是否成为最终零件边 |
| 零件毛刺 | 孔口、槽口、外轮廓等加工边缘的局部凸起 | 位于哪一面;允许残留、处理范围与最终验收状态 |
2. 切边通常改变供货尺寸口径,但不自动给出成品边缘要求
原板边缘状态会影响采购时应引用的尺寸要求。Tata Steel 的热轧产品资料分别列出 mill edges 与 trimmed edges,并把边缘状态与酸洗、涂油等表面条件分开列示。[2] 这说明它们是需要组合确认的供货选项,不能把“酸洗板”“切边板”“去毛刺件”当成同一件事。
报价写“宽 1200 mm”时,应继续问清:这是按哪一种供货边缘与偏差交付的宽度,还是修切后要求保留的可用宽度?Nippon Steel 的相关产品资料区分轧制边与切边的宽度偏差,并细分部分切边方法。[1] 具体数值随产品和适用文件变化,不宜把某张供应商公差表抄成所有钢板的通用规则。
切后宽度合格,也不自动证明边缘适合直接穿线、接触手或与另一零件贴合。要求使用供货边作为成品边时,要在采购阶段说明这个用途,并约定相应几何与表面条件;若后续一定会重新切出零件轮廓,则需要核算的是可用板面和后续工序。
3. 从来料宽度到可用宽度,扣掉的到底是什么
排样前应先划出可以使用的区域。原轧边轮廓、局部缺口、边部异常、所需直线边以及切割工艺占用的空间,都可能改变这个区域。实际切线需要依据来料和工艺确定,没有一个“每边统一切掉几毫米”的通用答案。
计算示例: 假设在计划使用的长度内,已核清边部状态,并确认一块理想矩形来料的宽度 W=1212 mm。为获得两条平行的可用直边,从原左右边界至最终保留边界的累计宽度损失,分别取 a=18 mm、b=14 mm。这两个假设量已经包含相应切缝及边部剔除,不能再重复扣一次切缝。
可用宽度 Wᵤ=W-a-b=1212-18-14=1180 mm。
若某方案需要的完整横向排样包络为 1190 mm,就不能按该方案放入这块 1180 mm 的可用区域。这里的排样包络应已包含零件之间所需的间距和工艺占用;单个零件的净尺寸不能直接替代它。这只是宽度方向的判断,长度、方向、板形和其他排样条件仍需检查。
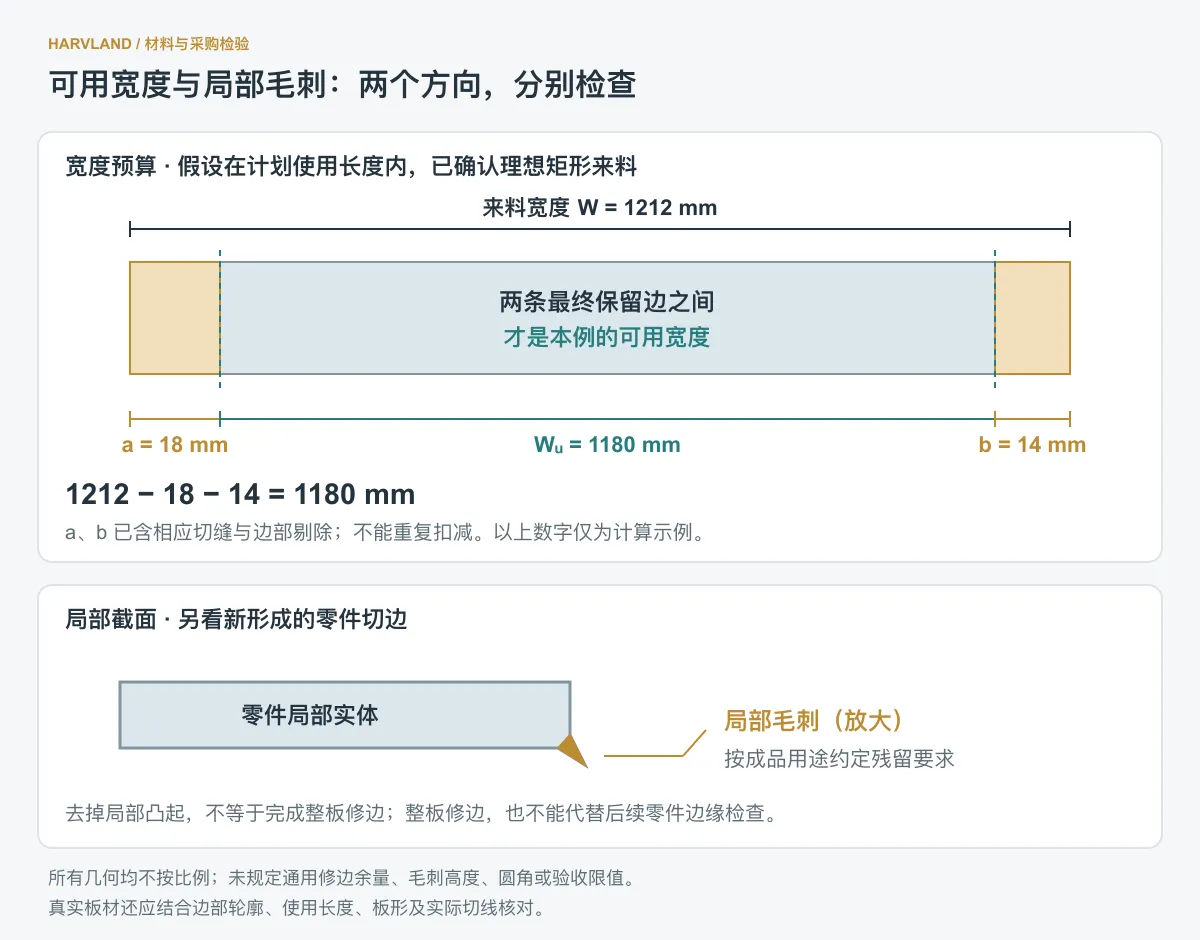
真实来料存在弯曲边、缺口或宽度沿长度变化时,不能用一个最宽处读数减去两个数字,就证明整段都能容纳目标矩形。应结合边部轮廓、计划切线和使用长度检查。修切后还应按要求核对实际净尺寸;较大的原板宽度并不直接等于较大的有效排样面积。
4. “毛边保性能”应拆成两个采购问题
“切边保性能”“毛边保性能”这类报价短语,分别涉及边缘状态和材料保证范围。切掉原板边部,不会自动补齐该批材料的化学成分、力学性能或检验记录;保留轧制边也不等于材料必然不满足性能要求。
看到“不保性能”或“双方协议”时,需要让供方说明本单具体保证哪些项目、哪些项目未承诺、采用什么依据和检验文件。不同目录或合同中的简称,不能由采购方自行解释成相同范围;它本身既不能证明材料是废料,也不能证明材料适合图纸规定的用途。
| 报价或目录中的写法 | 仍需补齐的书面内容 | 放行前应取得的依据 |
|---|---|---|
| 切边保性能 | 切边范围、交付尺寸与偏差;所保证性能的项目及条件 | 本单适用标准/协议、尺寸要求和相应检验文件 |
| 毛边保性能 | 保留原边的位置、后续修边责任;具体性能要求 | 原板标识与文件对应,及使用区域/修边方案确认 |
| 毛边或切边不保性能 | 供方“不保”的确切范围;已有检验信息和未承诺项目 | 与图纸要求逐项比较后的书面处理意见,不能仅凭价格接受 |
| 双方协议 | 协议编号、版次、适用产品和订单;特殊条款 | 双方确认的完整条款及对应材料记录,不能只写“按协议” |
对于原本要求完整牌号、规定交货状态和材料性能证明的零件,缺少其中一项时,应先补齐或办理明确的变更评审。不能因为后续会激光切割、折弯或焊接,就跳过来料要求。
5. 收料时先留住原边证据,再决定怎么切
原板一旦修切、分条或打散,最初的边缘和标识可能难以还原。建议在投入加工前,把订单、标签、板张编号与边部照片对应起来;照片标清长边、短边和朝向,异常位置与测量点使用同一套编号。
| 检查对象 | 现场应记录什么 | 不宜直接得出的结论 |
|---|---|---|
| 供货边缘 | 哪些是原轧边、分条边、横切端;实际工序与订单是否一致 | “有直边”就代表四边都已修切 |
| 尺寸与形状 | 按要求测得的宽长、边部轮廓、直线度及计划使用长度 | 单个最大宽度代表整段可用宽度 |
| 局部异常 | 缺口、裂纹状痕迹、分层迹象、碰伤等的位置与范围 | 仅凭照片认定成因、深度或整批均受影响 |
| 切割准备 | 哪些边保留、哪些区域剔除、切线与余量依据 | 所有原边都必须切除,或切掉可见痕迹即已合格 |
| 追溯关系 | 原板/卷号、质保书、分割后的子件标识 | 板面整洁就说明材料文件与实物一致 |
异常范围不清时,先保留原始状态并核实,不应在拍照、测量和处理决定之前把相关位置全部磨掉。需要复验或改变使用区域时,记录实际批准范围;后续子件继续保留与原材料的对应关系。
6. 切出零件之后,再检查新形成的边
修掉原板毛边,只解决了原板的那一圈。零件外形、孔、槽以及后续剪切口会形成新的边缘,检验应跟着实际工序走。冲孔后的孔出口与剪切边上出现的凸起,应按图纸和用途确认;热切割边还可能涉及附着物、氧化层等不同问题,处理时要说明去除的对象。[3]
保留供货切边直接用于折弯件时,也应核对边缘与弯曲区的位置。SSAB 在其钢材的折弯技术指导中专门讨论边部小缺陷对裂纹起始的影响,并提出切边处理要求。[4] 这类产品指导提醒我们:材料性能文件与边缘准备需要同时满足具体加工条件,不能只看钢板有没有“切边”两个字。
需要倒角或圆角时,应明确相应几何。ISO 13715 的公开范围说明区分未定义形状的边缘标注与已经规定几何形状的边缘尺寸。[5] 去掉局部凸起、形成规定圆角和达到板面外观,是不同验收事项。具体处理与检验可继续阅读钣金去毛刺指南,避免把整板修边要求直接套到所有成品孔口。
7. 给供应商的描述,先说位置和用途
询价时可以把要求拆成三句话:“材料按已确认牌号、状态和文件要求供货;原板哪些边保留、哪些边修切及净尺寸要求见标注;成品哪些边接触线缆、配合件或手,按对应边缘要求验收。”尚未确定的项目直接标为待确认,比只写“无毛边”更容易得到一致的报价。
也可以发来原板标签、边部照片和零件草图,圈出计划保留的供货边、需要重新切割的位置及实际用途。材料规格、修边量或最终边缘形状尚未确定时,先把这些问题列出来,再与排样、加工顺序和成品验收一起讨论。
- [1] Nippon Steel:Hot-Rolled Steel Sheets and Coils,2020 年版本,印刷页 22—23 的尺寸分类与第 28 页订货信息。用于解释供货边缘与采购字段;文中未引用其数值作为通用允差。
- [2] Tata Steel Nederland:Heat treatable steel,Supply—product conditions。所列边缘与表面条件属于该供应商对应产品范围。
- [3] Timesavers:Deburring。加工边缘凸起、后续处理及装配影响的说明。
- [4] SSAB:Edge and surface conditions of bended specimens。其产品的折弯边缘条件指导,未作为其他牌号的通用加工参数。
- [5] ISO 13715:2017:Edges of undefined shape—Indication and dimensioning,公开范围说明。本文未据此提供标准全文中的图示符号或验收限值。