1. Le mot « bord » peut désigner trois emplacements différents
Pour les tôles et bobines laminées à chaud, une rive brute désigne généralement le bord issu du laminage, sans délignage ultérieur ; une rive coupée ou délignée a été recoupée à l’endroit spécifié. Interprétez les catégories, désignations et conditions de contrôle selon la norme du produit et l’accord de fourniture, sans vous fier uniquement à un libellé abrégé.
Il faut également préciser quels bords ont été coupés. Une tôle coupée à longueur dans une bobine possède déjà deux extrémités coupées, alors que ses rives longitudinales peuvent rester brutes de laminage. Le refendage crée de nouvelles rives longitudinales. Vérifiez séparément grands côtés et petites extrémités : un bord droit ne prouve pas que les quatre sont délignés. Nippon Steel traite l’état des rives comme un poste distinct de commande, à choisir entre rives brutes et refendues selon l’usage.[1]
Une bavure de pièce est une saillie locale. Le poinçonnage, le cisaillage ou une autre découpe peuvent laisser de la matière en excès alors que le contour est déjà obtenu. Le traitement dépend de l’usage ultérieur. Le fabricant Timesavers aborde lui aussi les saillies des arêtes usinées et l’ébavurage comme un sujet distinct.[3]
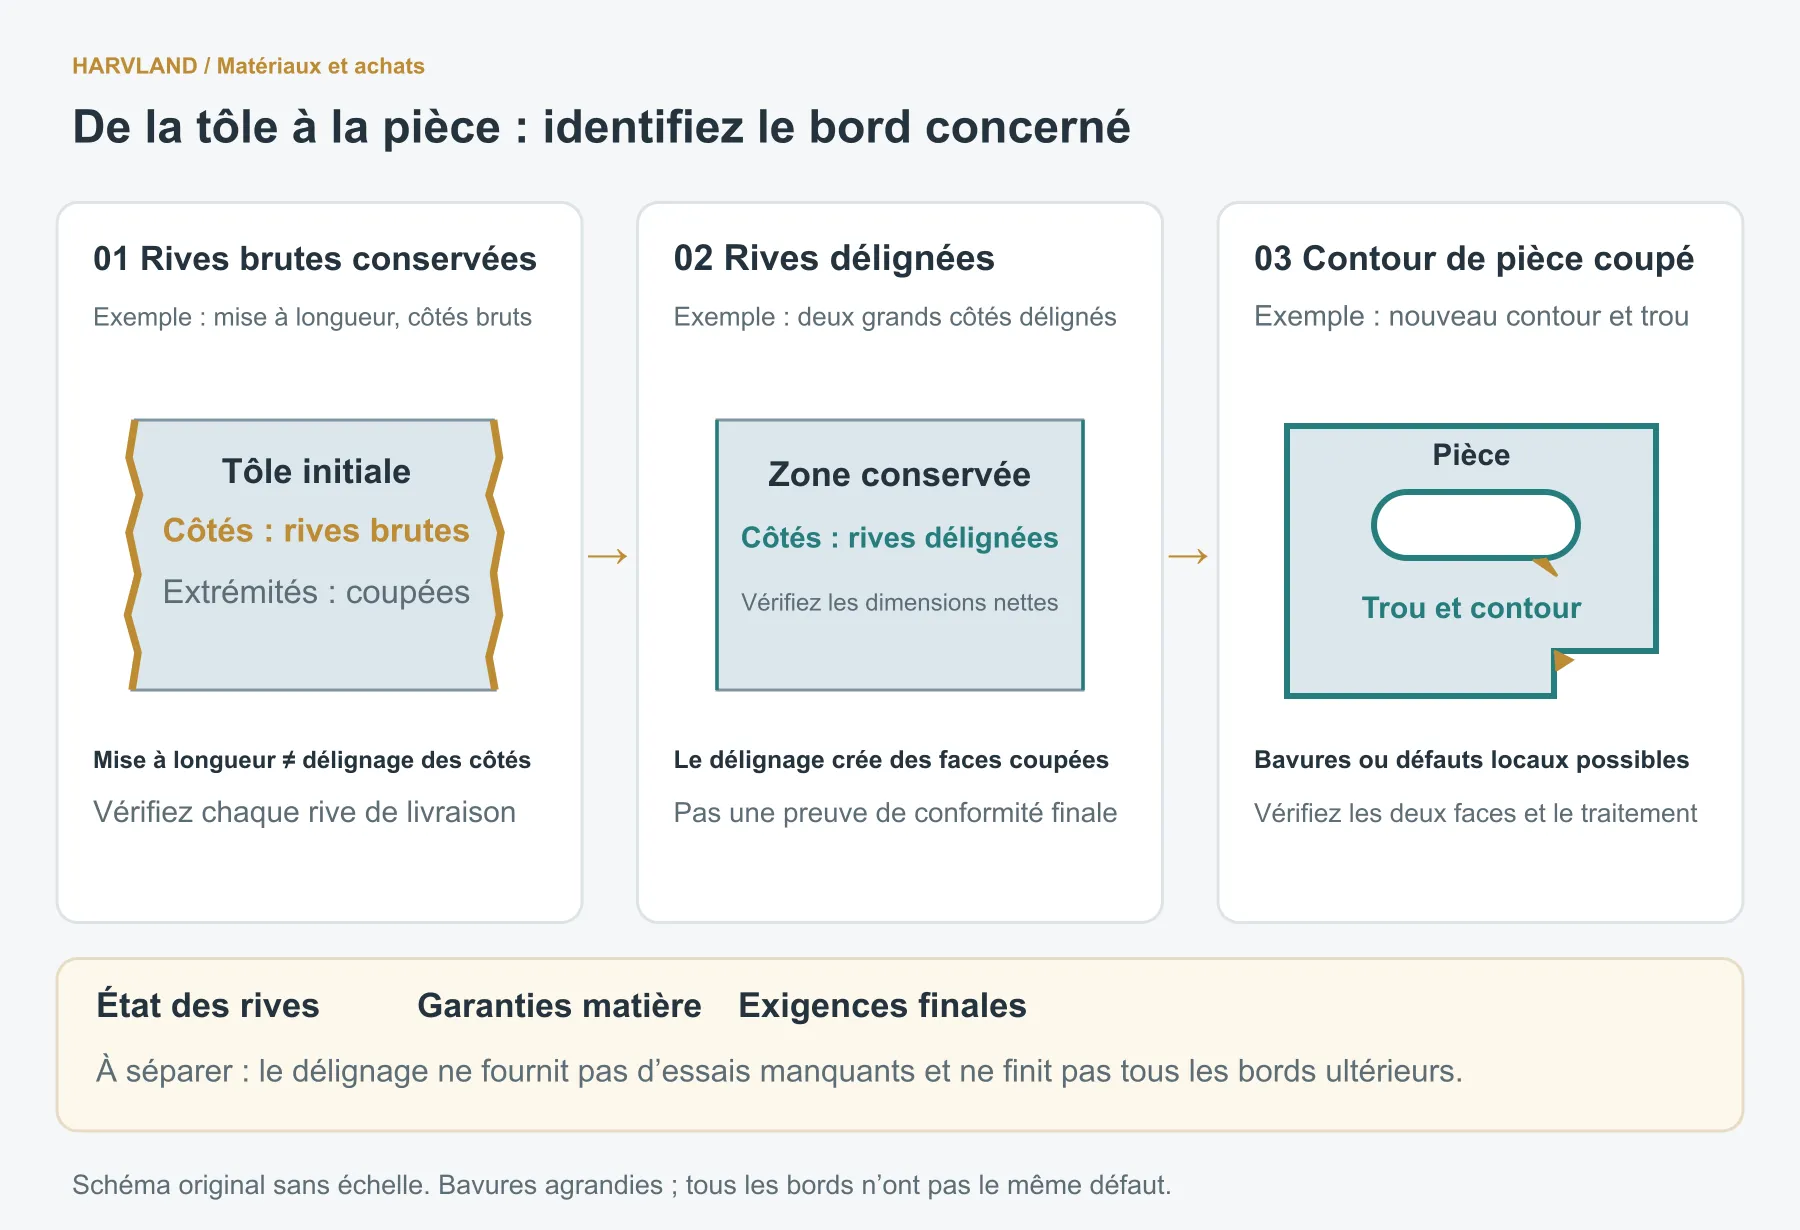
| Désignation rencontrée | Emplacement à identifier | Points restant à confirmer |
|---|---|---|
| Rive brute / rive de laminage | Bords de laminage conservés, souvent sur les deux côtés longitudinaux | Rives conservées ; exigences de largeur, rectitude et état admissible |
| Rive coupée / délignée | Bords spécifiés recoupés avant livraison | Deux ou quatre côtés coupés ; dimensions finales, face de coupe et saillies résiduelles |
| Rive refendue / extrémité coupée transversalement | Nouveaux bords issus du refendage ou de la mise à longueur | Opérations longitudinales et transversales, et conservation éventuelle comme arêtes finales |
| Bavure de pièce | Saillies locales aux trous, lumières ou contours usinés | Face concernée, matière résiduelle admise, étendue du traitement et état final de réception |
2. Le délignage agit sur les dimensions livrées, sans définir les arêtes finales
L’état des rives initiales détermine les exigences dimensionnelles à citer à l’achat. Les informations de Tata Steel sur ses produits laminés à chaud distinguent rives brutes et délignées, ainsi que décapage, huilage et autres états de surface.[2] Ce sont des options de livraison à préciser ensemble ; tôle décapée, tôle délignée et pièce ébavurée ne sont pas synonymes.
Si un devis indique « largeur 1200 mm », vérifiez s’il s’agit d’une largeur livrée avec un état de rive et une tolérance définis, ou d’une largeur utile exigée après délignage. Les documents correspondants de Nippon Steel distinguent les tolérances des rives brutes et coupées, ainsi que certaines méthodes de coupe.[1] Les valeurs dépendent du produit et du document applicable ; une table fournisseur n’est pas une règle générale pour toutes les tôles.
Une largeur conforme après coupe ne prouve pas que le bord convient au passage de câbles, au contact des mains ou à l’ajustement avec une autre pièce. Si la rive livrée devient une arête finie, indiquez cet usage à l’achat et convenez de sa géométrie et de son état de surface. Si le contour est redécoupé, l’examen porte sur la surface utile et les opérations suivantes.
3. Que retranche-t-on pour passer de la largeur reçue à la largeur utile ?
Délimitez la zone utilisable avant l’imbrication. Contour des rives, encoches locales, anomalies, bords droits nécessaires et espace de procédé peuvent modifier cette zone. Les lignes de coupe dépendent du matériau reçu et du procédé ; aucune valeur universelle en millimètres ne convient à chaque côté.
Exemple de calcul : supposons les rives contrôlées sur toute la longueur prévue et une tôle rectangulaire idéale de largeur W = 1212 mm confirmée. Pour obtenir deux bords droits parallèles utilisables, les pertes totales entre les limites initiales et les limites finales conservées valent, par hypothèse, a = 18 mm et b = 14 mm. Elles incluent déjà les traits de coupe et les parties de rive éliminées. Ne retranchez pas une seconde fois le trait de coupe.
Largeur utile Wᵤ = W − a − b = 1212 − 18 − 14 = 1180 mm.
Une implantation dont l’enveloppe transversale complète exige 1190 mm ne tient pas dans cette largeur utile de 1180 mm. Cette enveloppe doit déjà inclure les espacements entre pièces et les autres emprises du procédé ; les dimensions nettes d’une pièce ne la remplacent pas. Il s’agit uniquement du contrôle en largeur. Longueur, orientation, forme de la tôle et autres conditions d’imbrication restent à vérifier.
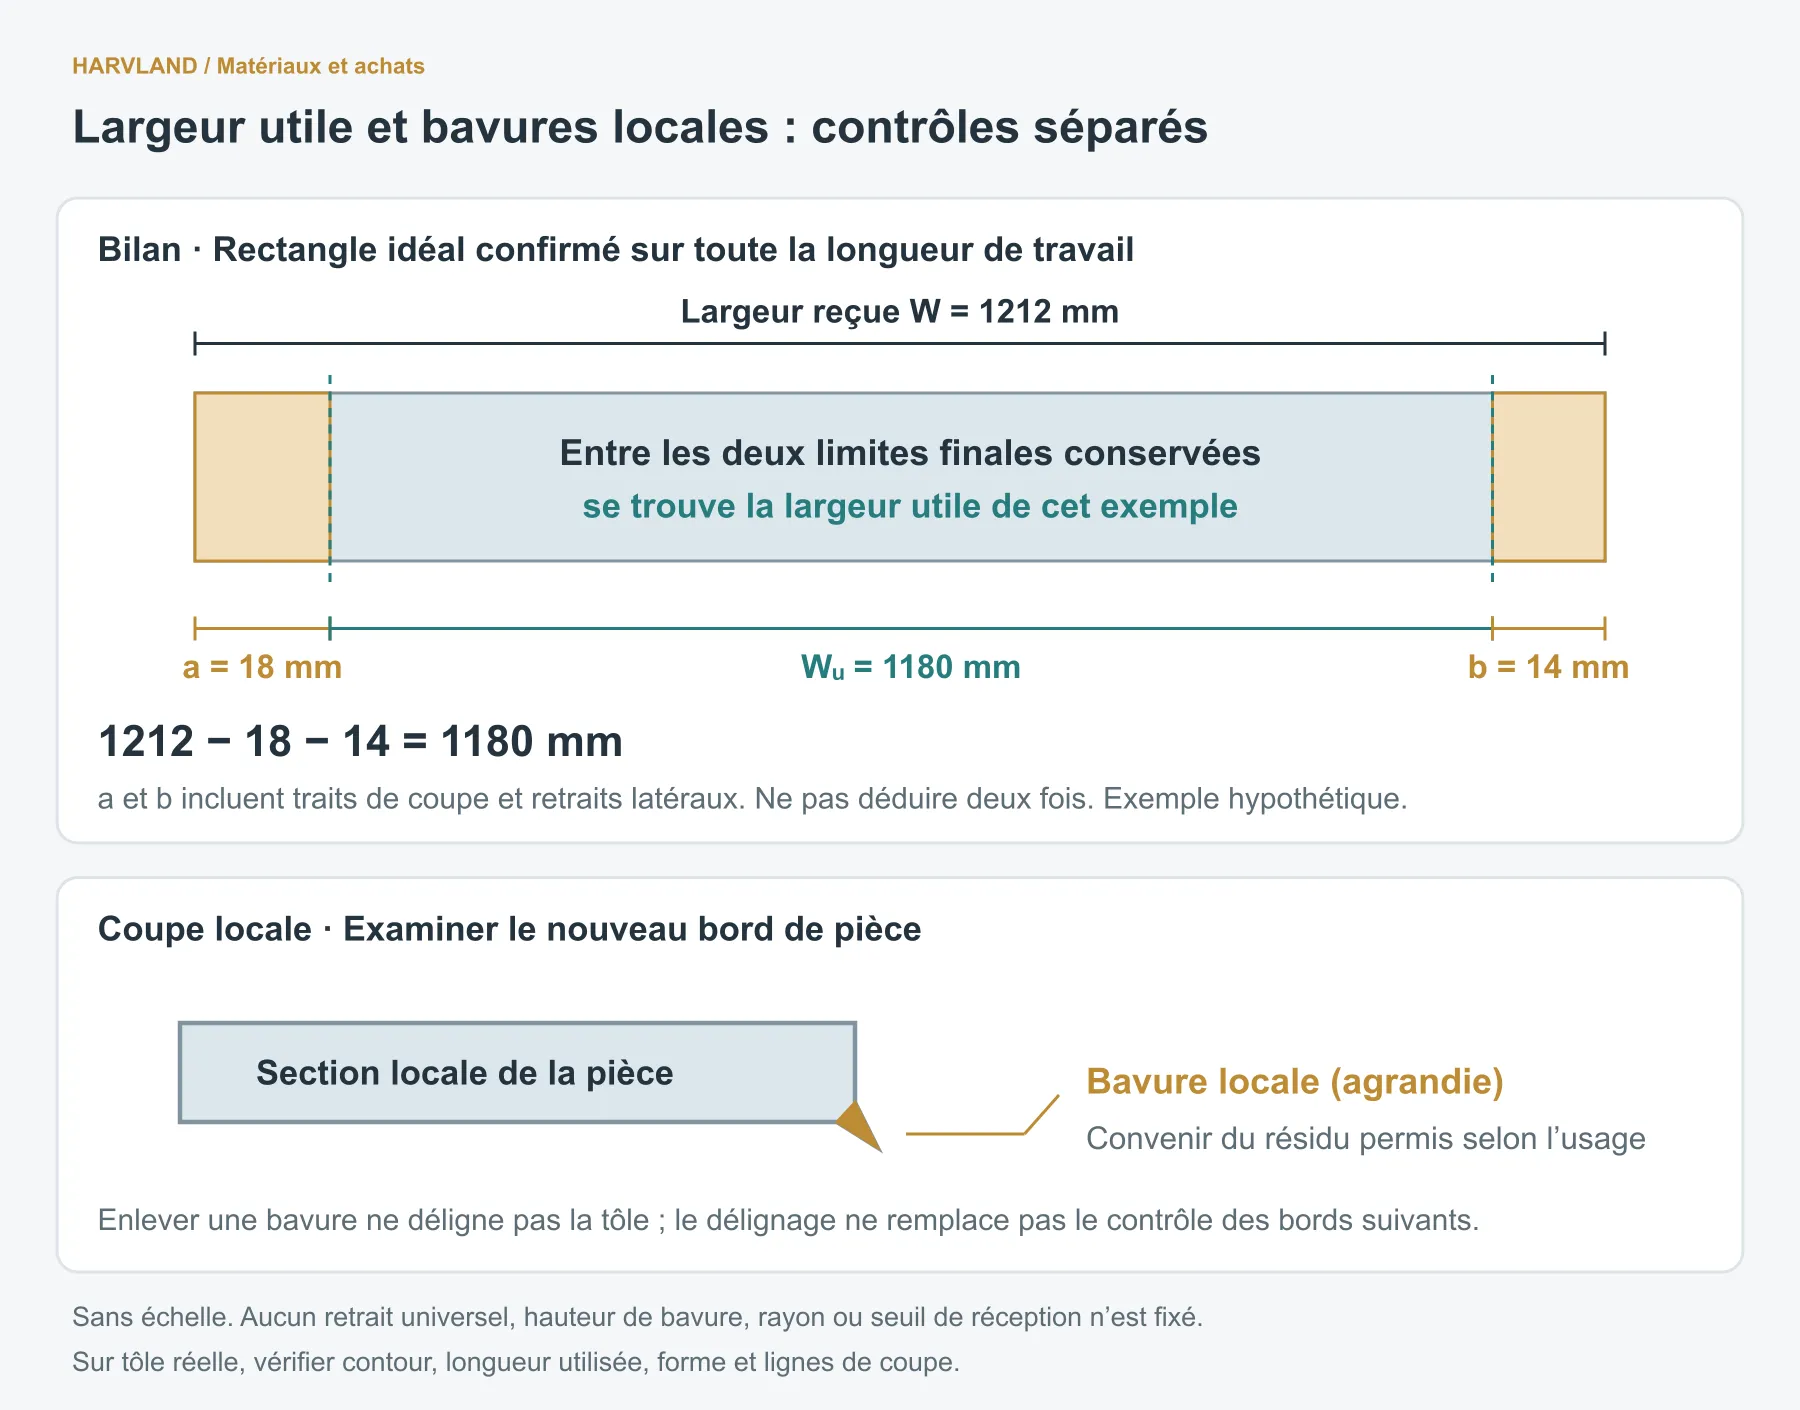
Avec des rives courbes, des encoches ou une largeur variable, soustraire deux chiffres à une seule largeur maximale ne démontre pas que le rectangle tient sur toute la longueur. Vérifiez ensemble le contour des rives, les lignes de coupe et la longueur utilisée. Contrôlez les dimensions nettes réelles après délignage ; une tôle plus large ne fournit pas nécessairement une plus grande surface utile.
4. Séparez « rives brutes avec propriétés garanties » en deux questions d’achat
Des expressions telles que « rives coupées avec propriétés garanties » ou « rives brutes avec propriétés garanties » associent état des rives et portée de la garantie matière. Retirer les rives initiales ne fournit pas automatiquement les données manquantes de composition, propriétés mécaniques ou contrôle. Les conserver ne signifie pas nécessairement que les propriétés du matériau sont non conformes.
Si le libellé indique « propriétés non garanties » ou « selon accord », demandez au fournisseur ce qui est garanti pour cette commande, ce qui ne fait pas l’objet d’un engagement et quels documents ou critères s’appliquent. Des abréviations de catalogues ou contrats différents ne doivent pas être supposées équivalentes. Le libellé seul ne prouve ni que le matériau est une ferraille, ni qu’il convient à l’usage du plan.
| Libellé du devis ou catalogue | Précisions écrites encore nécessaires | Justificatifs avant autorisation d’utilisation |
|---|---|---|
| Rives coupées, propriétés garanties | Étendue du délignage, dimensions et tolérances livrées ; propriétés garanties et conditions | Norme ou accord applicable, exigences dimensionnelles et documents de contrôle correspondants |
| Rives brutes, propriétés garanties | Rives conservées, responsabilité du délignage ultérieur et propriétés précisément exigées | Correspondance entre identification matière et documents, et validation de la zone utile ou du délignage |
| Rives brutes ou coupées, propriétés non garanties | Portée exacte de l’exclusion, essais disponibles et points sans engagement | Décision écrite après comparaison avec le plan, sans acceptation fondée uniquement sur le prix |
| Selon accord | Numéro et révision de l’accord, produits et commande concernés, clauses particulières | Clauses complètes approuvées par les deux parties et enregistrements matière associés, pas seulement « selon accord » |
Pour une pièce exigeant nuance complète, état de livraison et preuves de propriétés, complétez toute donnée manquante ou procédez à une revue explicite de modification. La découpe laser, le pliage ou le soudage ultérieurs ne suppriment pas les exigences à réception.
5. Conservez les traces des rives initiales avant de choisir la coupe
Après délignage, refendage ou séparation d’un paquet, les rives et identifiants d’origine peuvent être difficiles à reconstituer. Avant fabrication, reliez commande, étiquettes, numéros de tôles et photographies. Marquez grands côtés, extrémités et orientation, avec une identification commune des anomalies et points de mesure.
| Objet contrôlé | Informations à relever à réception | Conclusion à ne pas supposer |
|---|---|---|
| Rives de livraison | Rives brutes, refendues et extrémités transversales ; conformité des opérations à la commande | Un bord droit prouve que les quatre côtés ont été délignés |
| Dimensions et forme | Largeur et longueur requises, contour des rives, rectitude et longueur d’utilisation prévue | Une largeur maximale représente la largeur utile sur toute la longueur |
| Anomalies locales | Position et étendue d’encoches, marques évoquant des fissures, indices de délaminage ou chocs | Les photographies seules déterminent cause, profondeur ou affectation de tout le lot |
| Préparation de la coupe | Bords conservés, zones éliminées et justification des lignes de coupe et réserves | Tous les bords initiaux doivent être retirés, ou enlever la trace visible suffit à déclarer conforme |
| Traçabilité | Numéro de tôle ou bobine, certificat matière et identification des éléments découpés | Une surface propre démontre la correspondance entre documents et matière |
Si l’étendue d’une anomalie est incertaine, préservez l’état initial et vérifiez. Photographiez, mesurez et décidez du traitement avant de meuler la zone concernée. En cas de nouveau contrôle ou de changement de zone utile, notez le périmètre réellement approuvé. Maintenez le lien entre les pièces découpées et la matière initiale.
6. Contrôlez les nouveaux bords après découpe des pièces
Déligner une tôle ne traite que son périmètre initial. Contours, trous, lumières et cisaillages ultérieurs créent de nouvelles arêtes ; le contrôle doit suivre les opérations. Évaluez les saillies en sortie de poinçonnage et aux bords cisaillés selon le plan et l’usage. Les coupes thermiques peuvent aussi porter des dépôts ou oxydes : précisez ce que le traitement doit enlever.[3]
Si une rive coupée de livraison reste sur une pièce pliée, vérifiez sa position par rapport à la zone de pliage. Dans ses recommandations pour ses propres aciers, SSAB étudie le rôle de petits défauts de rive dans l’amorçage de fissures et décrit la préparation nécessaire.[4] Cela rappelle que documents matière et préparation des bords doivent répondre aux conditions précises du procédé, sans se limiter à la mention « rive coupée ».
Si un chanfrein ou un rayon est requis, précisez sa géométrie. Le domaine public d’ISO 13715 distingue les indications d’arêtes de forme non définie et la cotation d’arêtes à géométrie définie.[5] Enlever une saillie, obtenir un rayon prescrit et satisfaire un état de surface sont des critères distincts. Consultez le guide d’ébavurage des tôles pour le traitement et le contrôle, sans appliquer les consignes de délignage à tous les trous finis.
7. Décrivez d’abord au fournisseur la position et l’usage
Une demande peut distinguer trois phrases : « Fournir selon la nuance, l’état et les documents convenus ; respecter les repères des rives conservées ou délignées et les dimensions nettes ; contrôler les arêtes finales en contact avec câbles, pièces voisines ou mains selon leurs exigences propres. » Indiquez les points à confirmer. Les devis seront plus comparables qu’avec une simple mention « sans bords rugueux ».
Vous pouvez aussi transmettre étiquette matière, photos des rives et croquis de pièce, en marquant les rives conservées, les zones à recouper et leur usage. Si spécification matière, réserve de délignage ou géométrie finale restent ouvertes, listez ces questions puis examinez-les avec l’imbrication, la gamme et la réception finale.
- [1] Nippon Steel : Hot-Rolled Steel Sheets and Coils, édition 2020, catégories dimensionnelles aux pages imprimées 22–23 et informations de commande page 28. Sert à expliquer rives et champs d’achat ; aucune valeur n’est donnée comme tolérance universelle.
- [2] Tata Steel Nederland : Heat treatable steel, Supply—product conditions. Les états de rive et de surface présentés concernent les produits correspondants du fournisseur.
- [3] Timesavers : Deburring. Explications sur les saillies d’arêtes usinées, leur traitement et leurs effets sur l’assemblage.
- [4] SSAB : Edge and surface conditions of bended specimens. Recommandations de pliage pour ses produits, sans paramètres universels pour d’autres nuances.
- [5] ISO 13715:2017 : Edges of undefined shape—Indication and dimensioning, domaine d’application public. L’article ne reproduit pas les symboles ni les limites de réception du texte complet.