1. „Kante“ kann drei unterschiedliche Stellen bezeichnen
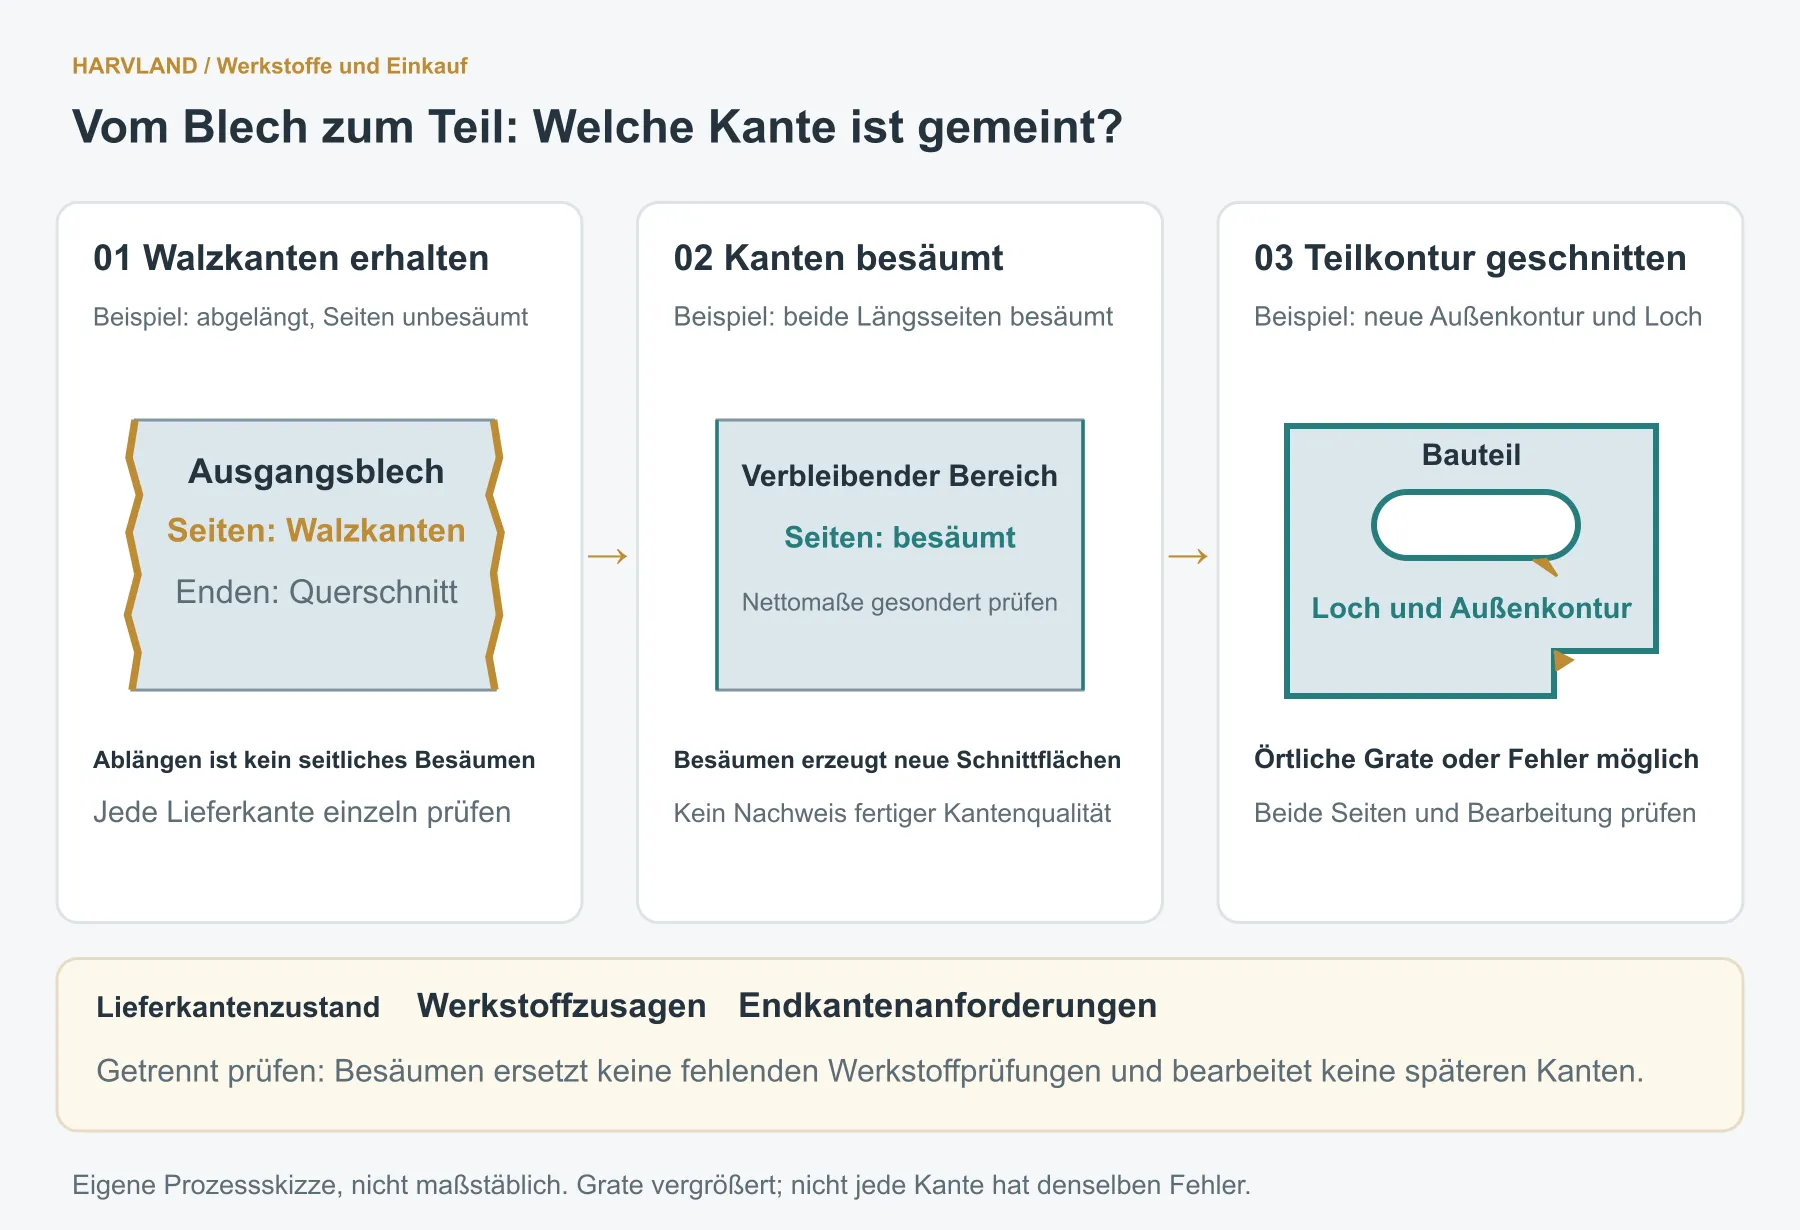
Beim Einkauf warmgewalzter Bleche und Coils bezeichnet eine Walzkante üblicherweise die unbesäumt erhaltene Kante aus dem Walzprozess. Eine geschnittene oder besäumte Kante wurde an der betreffenden Lieferseite abgetrennt. Kantenklassen, Bezeichnungen und Prüfbedingungen sind nach Produktnorm und Liefervereinbarung auszulegen, nicht allein nach einer Kurzbezeichnung.
Auch „geschnitten“ muss die betroffenen Kanten benennen. Ein quer vom Coil abgetafeltes Blech hat bereits geschnittene Stirnseiten, während die beiden Längsseiten noch Walzkanten sein können. Längsteilen erzeugt neue Längsschnittkanten. Prüfen Sie Längs- und Stirnseiten getrennt: Eine gerade Kante beweist nicht, dass alle vier besäumt wurden. Nippon Steel führt die Kantenausführung als eigenen Bestellpunkt und verlangt die Auswahl von Walz- oder Längsschnittkanten nach dem Verwendungszweck.[1]
Ein Bauteilgrat ist ein örtlicher Überstand. Nach Lochen, Scherschneiden oder anderem Trennen kann trotz fertiger Kontur überschüssiges Material bleiben. Die Bearbeitung richtet sich nach der späteren Verwendung. Auch Maschinenhersteller Timesavers behandelt Überstände an bearbeiteten Kanten und deren Entgratung als eigenständiges Thema.[3]
| Vorgefundene Bezeichnung | Zuerst zu bestimmende Position | Noch zu klären |
|---|---|---|
| Walzkante / unbesäumte Walzkante | Erhaltene Walzkanten, häufig an beiden Längsseiten | Erhaltene Seiten; Vorgaben für Breite, Geradheit und zulässigen Kantenzustand |
| Schnittkante / besäumte Kante | Vor Lieferung besäumte, festgelegte Seiten | Zwei oder vier geschnittene Seiten; Endmaße, Schnittfläche und Restüberstände |
| Längsschnittkante / Querschnittende | Neue Kanten durch Längsteilen oder Ablängen | Längs- und Querbearbeitung sowie spätere Nutzung als fertige Bauteilkante |
| Bauteilgrat | Örtliche Überstände an Löchern, Schlitzen oder bearbeiteten Außenkonturen | Betroffene Seite, zulässiger Rest, Bearbeitungsumfang und Endprüfzustand |
2. Besäumen beeinflusst Liefermaße, definiert aber keine fertige Bauteilkante
Der Kantenzustand des Ausgangsblechs beeinflusst die anzuwendenden Maßanforderungen. Tata Steel führt für warmgewalzte Produkte Walz- und besäumte Kanten getrennt auf und unterscheidet sie von Beizen, Ölen und anderen Oberflächenzuständen.[2] Diese Lieferoptionen sind gemeinsam festzulegen; gebeiztes Blech, besäumtes Blech und entgratetes Bauteil sind nicht dasselbe.
Bei „Breite 1200 mm“ im Angebot ist zu klären, ob die Lieferbreite für eine bestimmte Kantenausführung und Toleranz oder die geforderte Nutzbreite nach dem Besäumen gemeint ist. Die entsprechenden Unterlagen von Nippon Steel unterscheiden Breitentoleranzen für Walz- und Schnittkanten sowie teilweise die Schnittverfahren.[1] Werte hängen vom Produkt und geltenden Dokument ab; eine Lieferantentabelle gilt nicht pauschal für jedes Stahlblech.
Eine maßhaltige Breite nach dem Schnitt beweist nicht, dass die Kante für Kabel, Handkontakt oder eine Fügestelle geeignet ist. Soll eine Lieferkante am Fertigteil bleiben, sind Verwendung, Geometrie und Oberflächenzustand bereits beim Einkauf zu vereinbaren. Wird die Bauteilkontur neu geschnitten, stehen nutzbare Blechfläche und nachfolgende Arbeitsgänge im Vordergrund.
3. Was wird von der Eingangsbreite bis zur Nutzbreite abgezogen?
Legen Sie vor dem Verschachteln den nutzbaren Bereich fest. Walzkantenverlauf, Kerben, Randauffälligkeiten, erforderliche gerade Kanten und Prozessabstände können ihn verändern. Die Schnittlinien ergeben sich aus Vormaterial und Verfahren; einen allgemein gültigen Millimeterabzug je Seite gibt es nicht.
Rechenbeispiel: Der Randzustand sei über die vorgesehene Arbeitslänge geprüft und ein ideales rechteckiges Eingangsblech mit W = 1212 mm bestätigt. Für zwei parallele nutzbare Geraden werden die gesamten Breitenverluste von den ursprünglichen linken und rechten Grenzen bis zu den endgültig verbleibenden Grenzen mit a = 18 mm und b = 14 mm angenommen. Darin sind die jeweiligen Schnittfugen und Randabträge bereits enthalten. Die Schnittfuge nicht nochmals abziehen.
Nutzbreite Wᵤ = W − a − b = 1212 − 18 − 14 = 1180 mm.
Ein Zuschnittplan mit einem vollständigen Querbedarf von 1190 mm passt nicht in diesen 1180 mm breiten Nutzbereich. Der Querbedarf muss bereits Teileabstände und sonstige Prozessräume enthalten; das Nettomaß eines einzelnen Bauteils ersetzt ihn nicht. Dies prüft nur die Breitenrichtung. Länge, Orientierung, Blechform und weitere Verschachtelungsbedingungen bleiben zu prüfen.
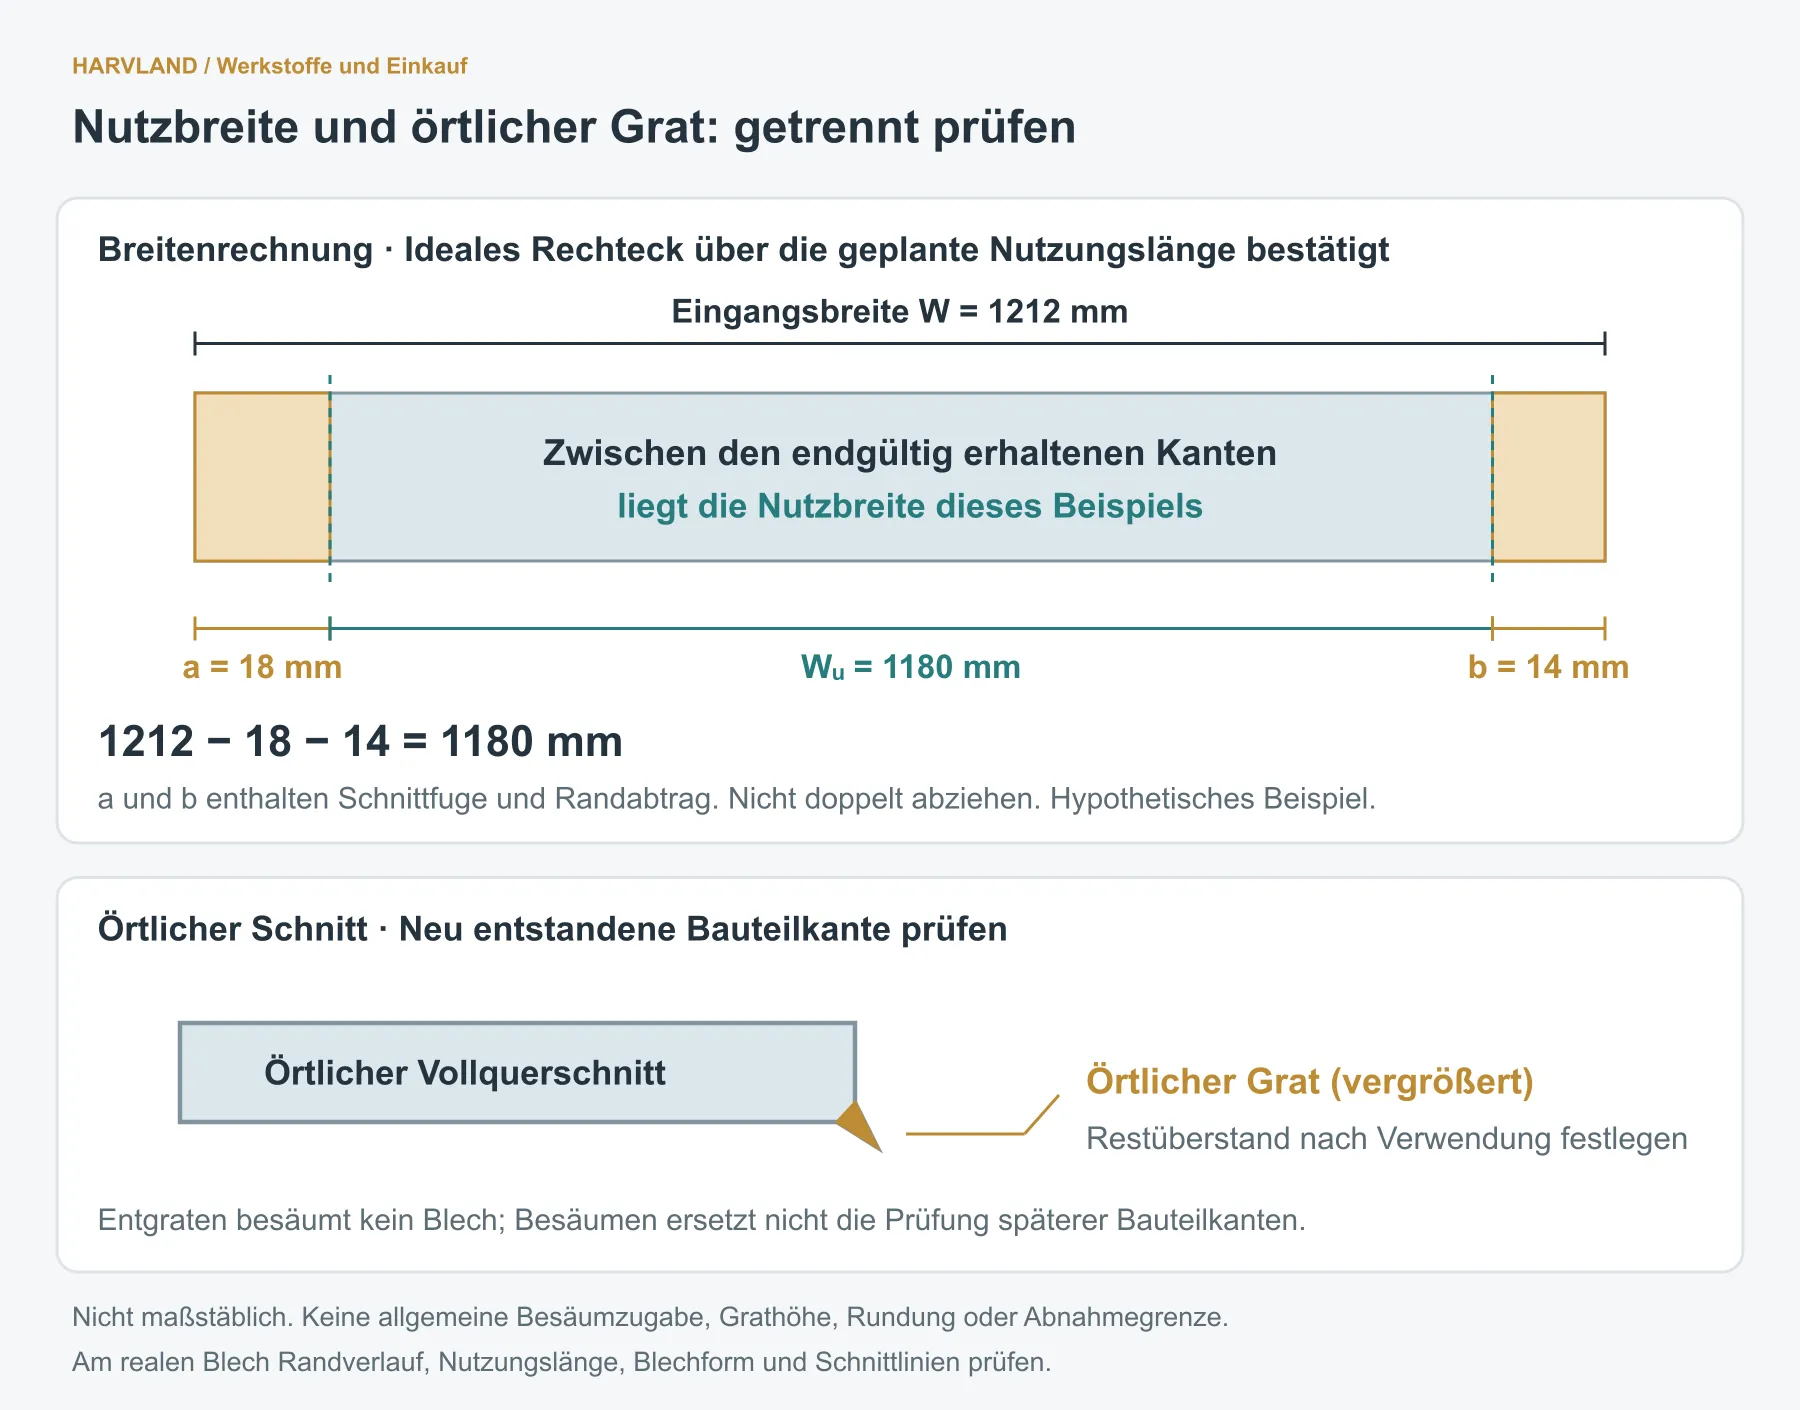
Bei gekrümmten Rändern, Kerben oder wechselnder Breite beweist ein einzelner Maximalwert abzüglich zweier Zahlen nicht, dass das Zielrechteck über die ganze Länge hineinpasst. Randverlauf, Schnittlinien und Nutzungslänge gemeinsam prüfen. Nach dem Besäumen die tatsächlichen Nettomaße kontrollieren; ein breiteres Vormaterial bedeutet nicht automatisch mehr nutzbare Verschachtelungsfläche.
4. „Walzkanten mit garantierten Eigenschaften“ in zwei Einkaufsfragen aufteilen
Formulierungen wie „Schnittkanten mit garantierten Eigenschaften“ oder „Walzkanten mit garantierten Eigenschaften“ betreffen Kantenzustand und Umfang der Werkstoffzusage. Durch Entfernen der ursprünglichen Ränder entstehen keine fehlenden Angaben zu Chemie, Mechanik oder Prüfung. Erhaltene Walzkanten bedeuten umgekehrt nicht zwingend, dass die Werkstoffanforderungen verfehlt werden.
Bei „Eigenschaften nicht garantiert“ oder „nach Vereinbarung“ muss der Lieferant benennen, was dieser Auftrag zusichert, was nicht zugesagt wird und welche Grundlagen und Prüfunterlagen gelten. Kurzangaben unterschiedlicher Kataloge oder Verträge dürfen nicht gleichgesetzt werden. Der Hinweis allein beweist weder Schrottqualität noch Eignung für die Zeichnungsanwendung.
| Angebots- oder Katalogtext | Noch benötigte schriftliche Angaben | Nachweise vor Freigabe |
|---|---|---|
| Schnittkanten, Eigenschaften garantiert | Besäumumfang, Liefermaße und Toleranzen; zugesicherte Eigenschaften und Bedingungen | Geltende Norm oder Vereinbarung, Maßvorgaben und zugehörige Prüfunterlagen |
| Walzkanten, Eigenschaften garantiert | Erhaltene Ränder, Verantwortung für späteres Besäumen; konkrete Eigenschaftsanforderungen | Zuordnung von Materialkennzeichnung und Unterlagen sowie bestätigter Nutzbereich oder Besäumplan |
| Walz- oder Schnittkanten, Eigenschaften nicht garantiert | Genauer Ausschlussumfang, vorhandene Prüfinformationen und nicht zugesagte Punkte | Schriftliche Entscheidung nach Abgleich mit Zeichnungsvorgaben, keine Annahme allein wegen des Preises |
| Nach Vereinbarung | Nummer, Revision, betroffene Produkte und Auftrag; Sonderklauseln | Vollständige beidseitig bestätigte Bedingungen und Materialnachweise statt bloß „nach Vereinbarung“ |
Fehlt bei Bauteilen mit geforderter vollständiger Güte, Lieferzustand und Eigenschaftsnachweisen ein Punkt, muss er ergänzt oder ausdrücklich als Änderung bewertet werden. Nachfolgendes Laserschneiden, Biegen oder Schweißen hebt die Wareneingangsanforderungen nicht auf.
5. Vor der Schnittentscheidung den ursprünglichen Randzustand dokumentieren
Nach Besäumen, Längsteilen oder Auflösen eines Pakets lassen sich ursprüngliche Ränder und Kennzeichnungen oft schwer rekonstruieren. Verknüpfen Sie vor der Bearbeitung Auftrag, Etiketten, Blechnummern und Randfotos. Längsseiten, Stirnseiten und Orientierung markieren; Auffälligkeiten und Messstellen einheitlich nummerieren.
| Prüfgegenstand | Zu dokumentierende Angaben | Nicht ohne Weiteres zulässige Schlussfolgerung |
|---|---|---|
| Lieferkanten | Walzkanten, Längsschnittkanten und Querschnittenden; Übereinstimmung des Prozesses mit dem Auftrag | Eine gerade Kante belegt vierseitiges Besäumen |
| Maße und Form | Geforderte Breiten- und Längenwerte, Randverlauf, Geradheit und vorgesehene Nutzungslänge | Eine maximale Breite entspricht der Nutzbreite über die ganze Länge |
| Örtliche Auffälligkeiten | Lage und Umfang von Kerben, rissähnlichen Spuren, Schichttrennungsanzeichen oder Stoßschäden | Fotos allein belegen Ursache, Tiefe oder Betroffenheit der ganzen Charge |
| Schnittvorbereitung | Erhaltene Ränder, zu entfernende Bereiche und Grundlage für Schnittlinien und Zugaben | Alle Originalränder müssen weg, oder das Entfernen sichtbarer Spuren beweist Konformität |
| Rückverfolgbarkeit | Originalblech- oder Coilnummer, Werkszeugnis und Kennzeichnung der Teilstücke | Eine saubere Oberfläche beweist die Übereinstimmung von Dokumenten und Material |
Bei unklarem Umfang einer Auffälligkeit den Ursprungszustand erhalten und untersuchen. Vor dem Abschleifen fotografieren, messen und über die Behandlung entscheiden. Bei Nachprüfung oder verändertem Nutzbereich den tatsächlich genehmigten Umfang festhalten. Teilstücke weiterhin dem Ausgangsmaterial zuordnen.
6. Nach dem Bauteilzuschnitt die neu entstandenen Kanten prüfen
Das Besäumen erfasst nur den ursprünglichen Umfang. Konturen, Löcher, Schlitze und spätere Scherschnitte erzeugen neue Kanten; die Prüfung muss dem Prozess folgen. Überstände an Loch-Austritten und Scherkanten nach Zeichnung und Verwendung beurteilen. Thermische Schnittkanten können zusätzlich Anhaftungen oder Oxidschichten aufweisen; das zu entfernende Merkmal konkret benennen.[3]
Bleibt eine gelieferte Schnittkante an einem Biegeteil erhalten, ist auch ihre Lage zur Biegezone zu prüfen. SSAB erläutert für seine eigenen Stähle den Einfluss kleiner Randfehler auf die Rissinitiierung und beschreibt die Kantenvorbereitung.[4] Solche Produkthinweise zeigen, dass Werkstoffnachweise und Kantenzustand gemeinsam zu den konkreten Prozessbedingungen passen müssen; „Schnittkante“ allein genügt nicht.
Bei geforderter Fase oder Rundung die Geometrie festlegen. Der öffentlich zugängliche Anwendungsbereich von ISO 13715 unterscheidet Angaben für Kanten unbestimmter Gestalt von Maßen für geometrisch definierte Kanten.[5] Überstände entfernen, einen vorgegebenen Radius herstellen und ein Oberflächenbild erreichen sind getrennte Abnahmepunkte. Behandlung und Prüfung erläutert der Leitfaden zum Blechentgraten; Besäumvorgaben für das ganze Blech gelten nicht automatisch für jede fertige Lochkante.
7. Dem Lieferanten zuerst Lage und Verwendung beschreiben
Eine Anfrage lässt sich in drei Aussagen gliedern: „Werkstoff gemäß vereinbarter Güte, Zustand und Dokumentation liefern; erhaltene und besäumte Ränder sowie Nettomaße nach Kennzeichnung ausführen; fertige Kanten mit Kabel-, Bauteil- oder Handkontakt nach den jeweiligen Anforderungen prüfen.“ Offene Punkte als zu klären kennzeichnen. Das macht Angebote vergleichbarer als eine pauschale Vorgabe „keine rauen Kanten“.
Sie können auch Materialetikett, Randfotos und eine Bauteilskizze senden. Markieren Sie erhaltene Lieferkanten, neu zu schneidende Stellen und den Verwendungszweck. Sind Werkstoffspezifikation, Besäumzugabe oder Endgeometrie offen, listen Sie diese Fragen auf und prüfen Sie sie zusammen mit Verschachtelung, Arbeitsfolge und Endabnahme.
- [1] Nippon Steel: Hot-Rolled Steel Sheets and Coils, Ausgabe 2020, Maßkategorien auf Druckseiten 22–23 und Bestellangaben auf Seite 28. Erläutert Lieferkanten und Bestellfelder; Zahlenwerte werden nicht als allgemeine Toleranzen übernommen.
- [2] Tata Steel Nederland: Heat treatable steel, Supply—product conditions. Die aufgeführten Rand- und Oberflächenzustände gelten für die betreffenden Lieferantenprodukte.
- [3] Timesavers: Deburring. Erläutert Kantenüberstände, Nachbearbeitung und Auswirkungen auf die Montage.
- [4] SSAB: Edge and surface conditions of bended specimens. Biegehinweise für eigene Produkte, keine universellen Prozesswerte für andere Güten.
- [5] ISO 13715:2017: Edges of undefined shape—Indication and dimensioning, öffentlicher Anwendungsbereich. Keine Wiedergabe von Symbolen oder Abnahmegrenzen aus der vollständigen Norm.