1. 「縁」は三つの異なる位置を指すことがある
熱延鋼板・鋼帯の購買では、ミルエッジは通常、圧延後に切りそろえず残した縁を意味します。切断縁やトリムエッジは、指定された供給縁が切断されていることを示します。縁の区分、記号、検査条件は、略称だけで判断せず、該当製品の規格と供給合意に従って解釈します。
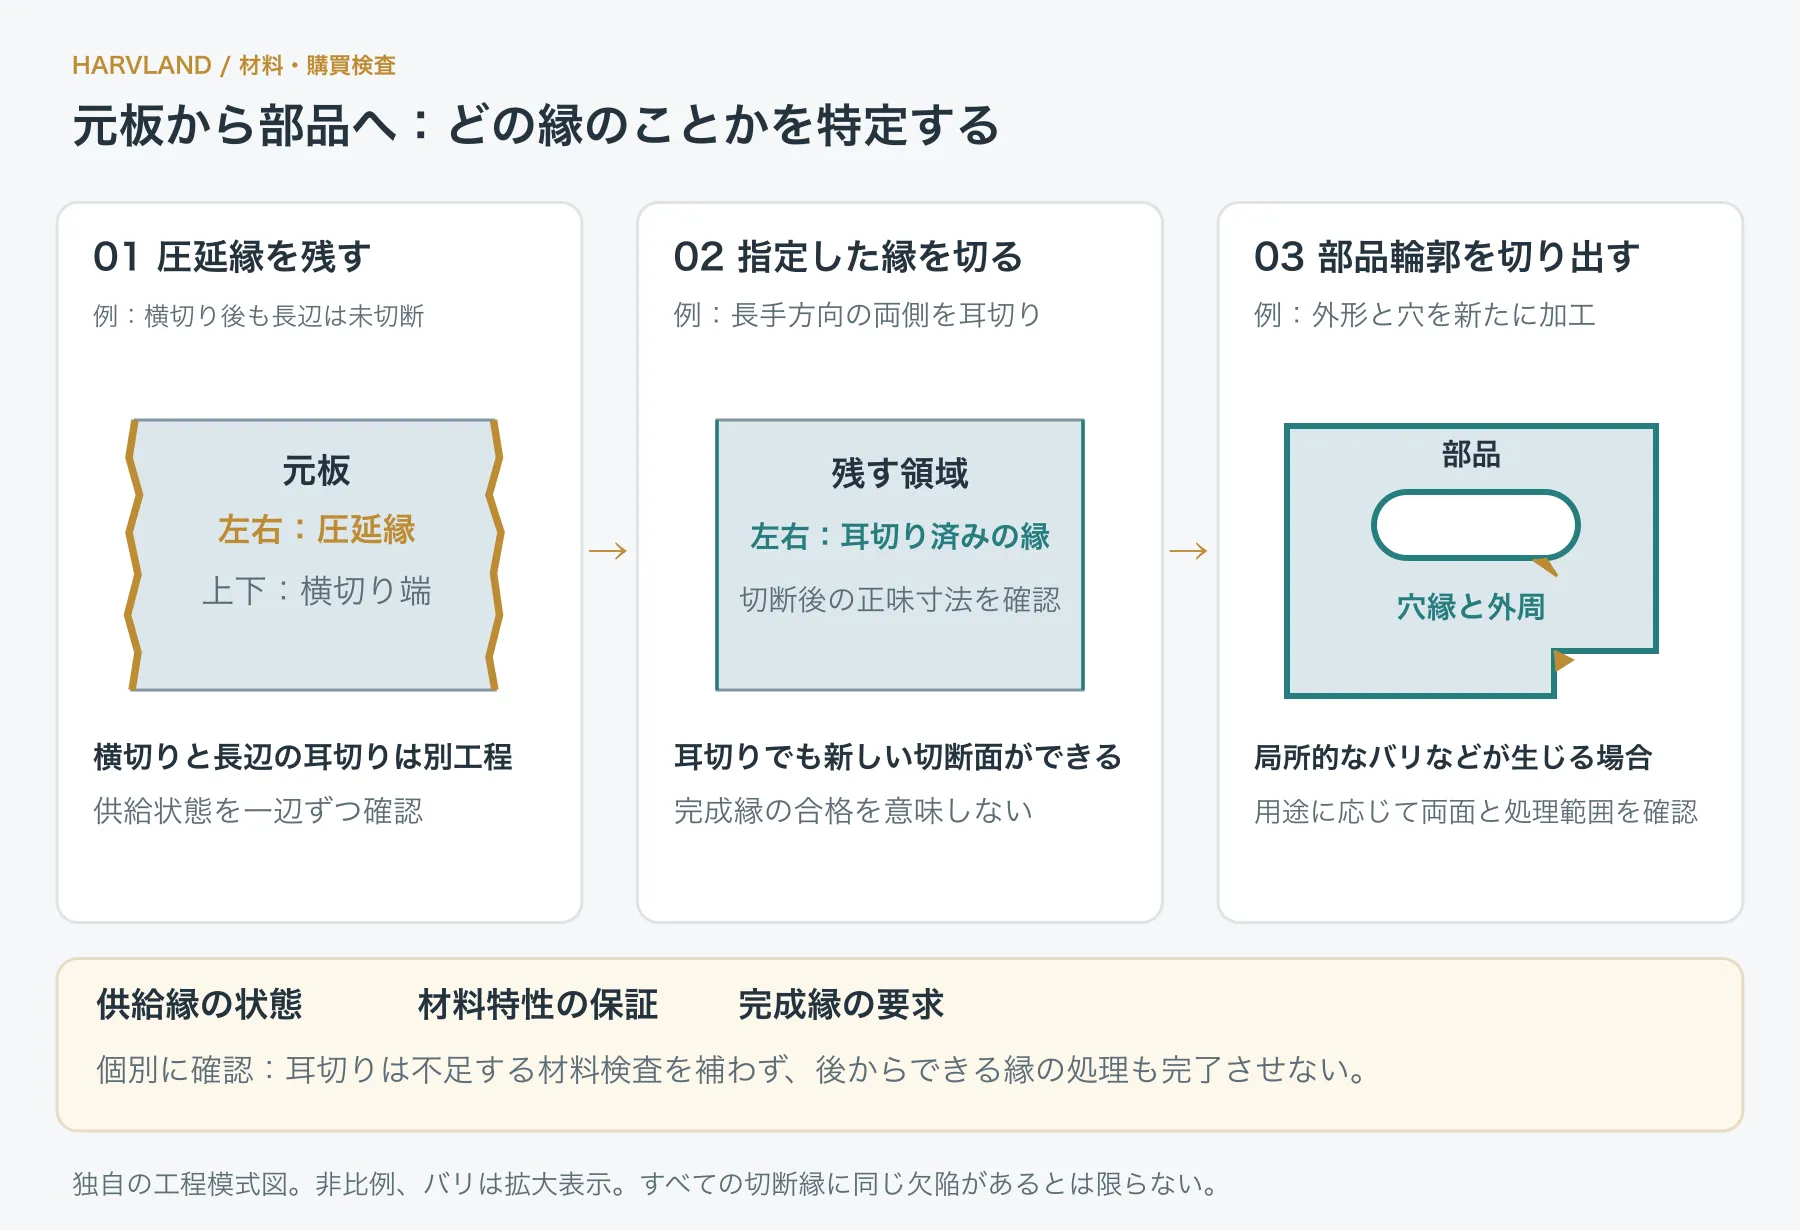
どの縁を切ったかも必要です。コイルから横切りした定尺板は両端が切断済みでも、長手方向の両側にはミルエッジが残る場合があります。スリット加工では新たな長手方向の切断縁ができます。長辺と短辺を別々に確認し、一辺が直線だから四辺とも耳切り済みとは判断しません。Nippon Steelの注文案内では縁の状態を独立項目とし、用途に応じてミルエッジかスリットエッジを選ぶよう説明しています。[1]
部品のバリは局所的な突出です。穴抜き、せん断などの切断後、所定の輪郭ができていても縁に余剰材料が残ることがあります。必要な処理は後工程と用途に応じて決めます。設備メーカーTimesaversも、加工縁の突出とバリ取りを独立した問題として扱っています。[3]
| 記載されている名称 | 最初に確認する位置 | 追加確認が必要な事項 |
|---|---|---|
| ミルエッジ/圧延のままの縁 | 残された圧延縁。通常は長手方向の両側 | 残す縁、幅・真直度・許容される縁の状態の適用要求 |
| 切断縁/トリムエッジ | 納入前に切りそろえた指定の縁 | 二辺か四辺か、切断後寸法、切断面、残留突出の要求 |
| スリットエッジ/横切り端 | スリットまたは定尺切断で新たに生じた縁 | 長手・幅方向それぞれの加工方法と、最終部品の縁として残すか |
| 部品のバリ | 穴口、溝、加工外周などにある局所的な突出 | 発生面、許容残留量、処理範囲、最終検査時の状態 |
2. 耳切りは供給寸法に関係するが、完成部品の縁の要求までは決めない
元板の縁の状態により、購買時に参照すべき寸法要求が変わります。Tata Steelの熱延製品資料はミルエッジとトリムエッジを区分し、酸洗や塗油などの表面状態とも分けて示しています。[2] これらは組み合わせて確認する供給条件であり、酸洗板、耳切り板、バリ取り済み部品は同義ではありません。
見積書に「幅1200 mm」とあれば、特定の縁の状態と許容差で納入する幅なのか、耳切り後に確保すべき有効幅なのかを確認します。Nippon Steelの該当製品資料も、ミルエッジと切断縁の幅許容差や一部の切断方法を区別しています。[1] 数値は製品と適用文書によって変わるため、一社の許容差表をすべての鋼板に適用してはいけません。
切断後の幅が合格でも、その縁がケーブル、手、相手部品との接触に適しているとは限りません。供給縁を完成部品の縁として残す場合は、その用途を購買段階で伝え、形状と表面状態を合意します。部品輪郭を改めて切り出す場合は、有効板面と後工程を検討します。
3. 入荷幅から有効幅を求めるとき、何を差し引くのか
ネスティングの前に使用可能な範囲を定めます。圧延縁の輪郭、局所的な切欠き、縁の異常、必要な直線縁、加工に必要な空間によって範囲は変わります。切断線は素材と加工方法に基づいて決めるもので、各側から一律に何mm除去するという一般解はありません。
計算例:予定する使用長さ全体で縁の状態を確認し、幅W = 1212 mmの理想的な長方形素材が得られていると仮定します。平行な二本の使用可能な直線縁を得るため、元の左右境界から最終的に残す境界までの総幅損失をa = 18 mm、b = 14 mmとします。この仮定値には該当する切り代と縁の除去が含まれています。切り代を重複して差し引かないでください。
有効幅 Wᵤ = W − a − b = 1212 − 18 − 14 = 1180 mm。
幅方向のネスティング全体が1190 mmを必要とする場合、この1180 mmの有効範囲には入りません。その必要幅には部品間隔と加工用空間を含め、単品の正味寸法で置き換えないことが必要です。これは幅方向だけの判定です。長さ、向き、板形状などは別途確認します。
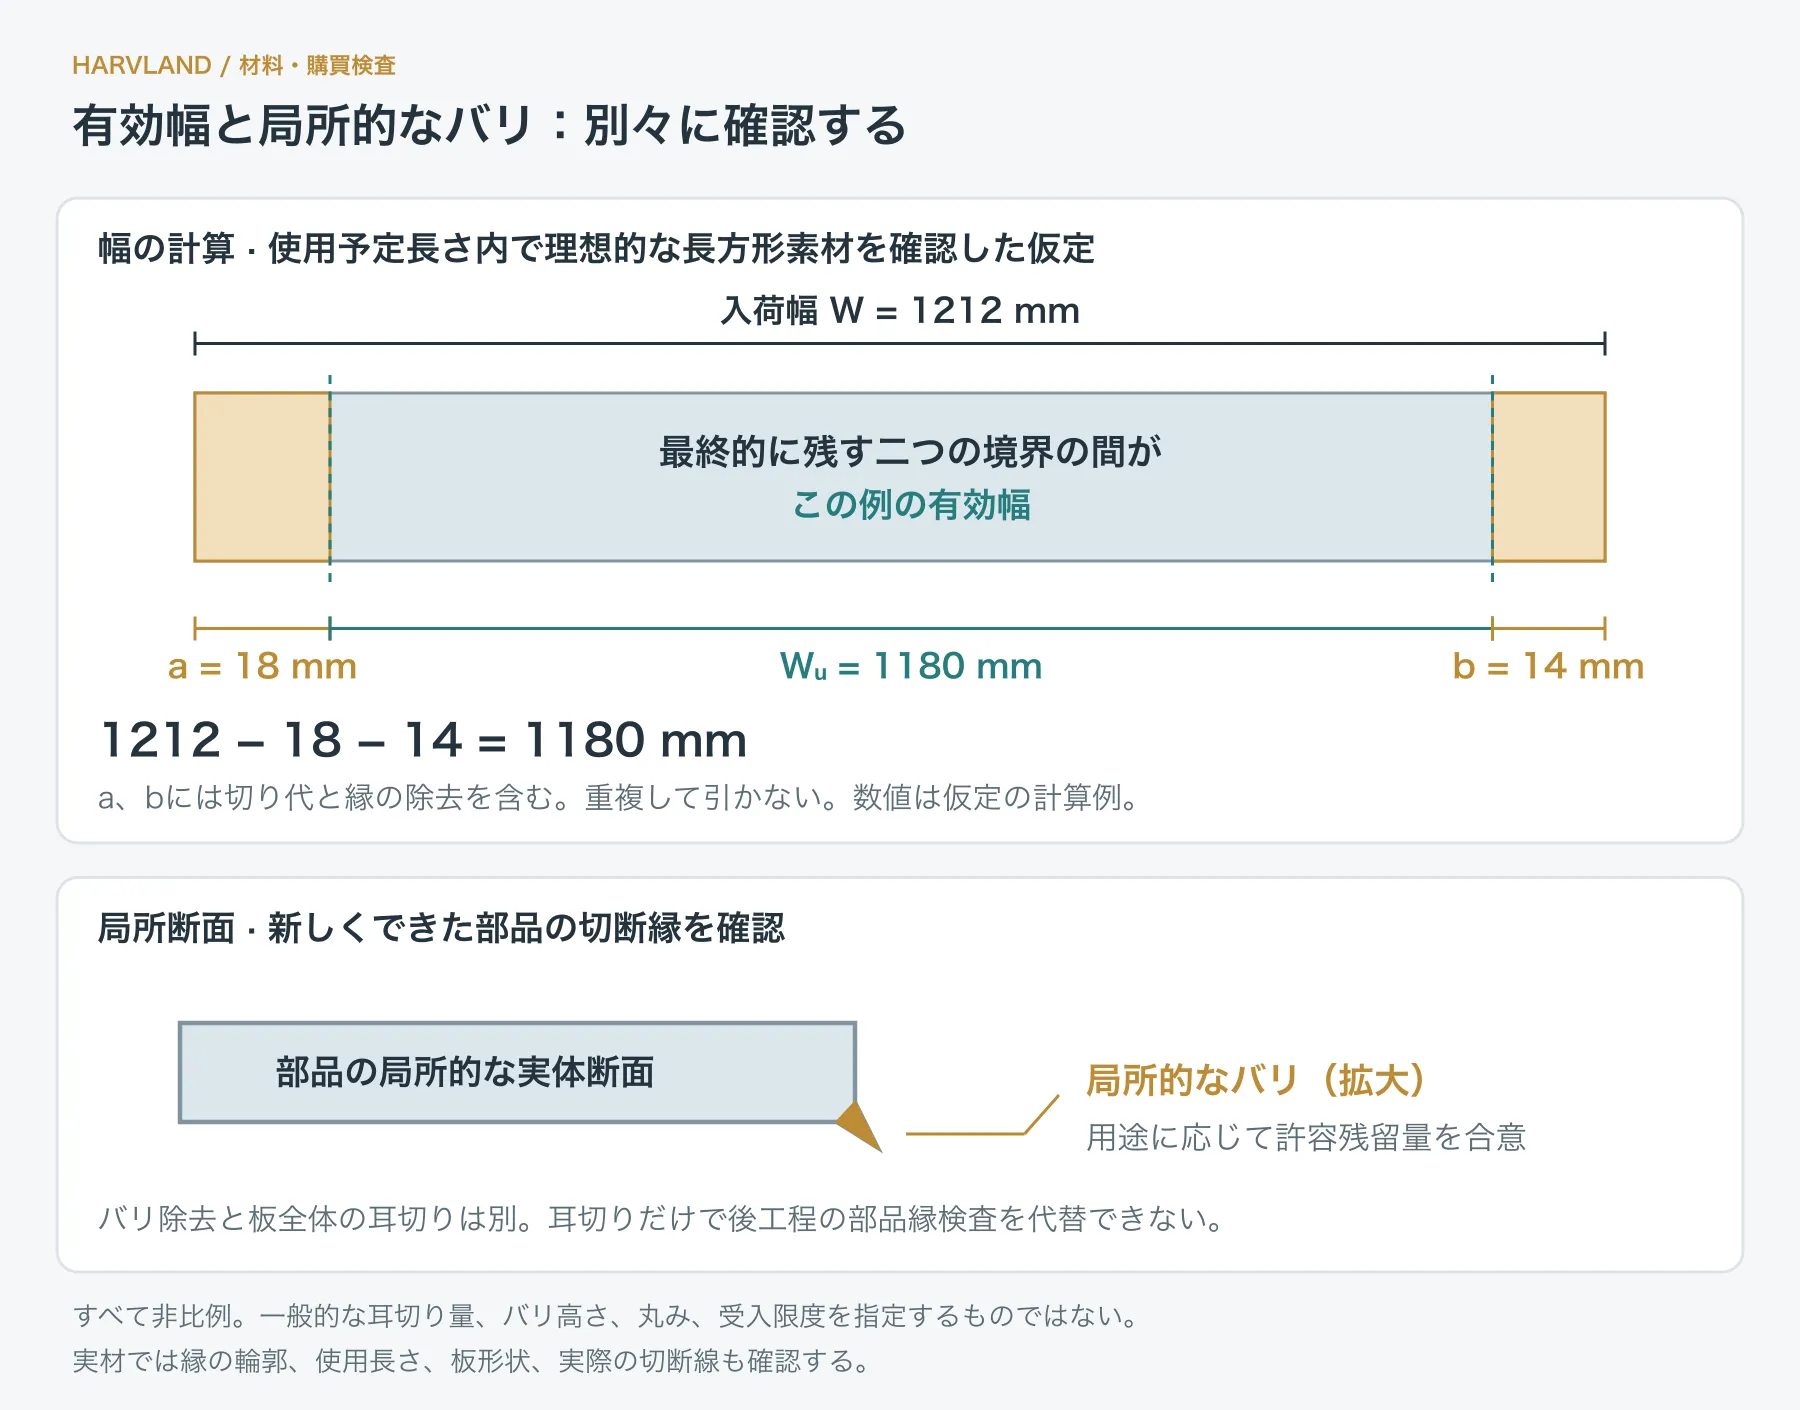
実材に曲がった縁、切欠き、長さ方向の幅変動がある場合、最も広い一点から二つの値を差し引くだけでは、全長にわたって目的の長方形を取れるとは証明できません。縁の輪郭、予定切断線、使用長さを合わせて確認します。耳切り後の実際の正味寸法も検査します。元幅が大きくても、有効なネスティング面積が大きいとは限りません。
4. 「ミルエッジ・特性保証」は二つの購買条件に分ける
「切断縁・特性保証」「ミルエッジ・特性保証」といった表現には、縁の状態と材料保証範囲の両方が含まれます。元の縁を切り落としても、欠けている化学成分、機械的性質、検査記録が補われるわけではありません。一方、圧延縁を残しているだけで材料特性が不適合ともいえません。
「特性非保証」「双方の協議による」とあれば、この注文で保証する項目、約束しない項目、適用根拠と検査文書を供給者に明示してもらいます。別々のカタログや契約の略称を、購入者が同じ範囲だと解釈してはいけません。この表現だけでスクラップ材とも、図面用途に適合する材料とも判断できません。
| 見積書・カタログの表現 | 追加で必要な書面情報 | 使用承認前に必要な根拠 |
|---|---|---|
| 切断縁・特性保証 | 耳切り範囲、納入寸法と許容差、保証する特性と条件 | 本注文の適用規格・協定、寸法要求、対応する検査文書 |
| ミルエッジ・特性保証 | 残す縁の位置、後の耳切り責任、具体的な特性要求 | 元材識別と文書の対応、使用範囲または耳切り計画の確認 |
| ミルエッジまたは切断縁・特性非保証 | 非保証範囲の明確化、既存試験情報、未確約項目 | 図面要求との照合後の書面判断。価格だけで受け入れない |
| 双方の協議による | 協定番号、版、対象製品・注文、特別条項 | 双方確認済みの全文と材料記録。「協定による」の一言で済ませない |
完全な鋼種指定、納入状態、特性証明を要求する部品で項目が欠けている場合は、補完するか、明確な変更審査を行います。後でレーザー切断、曲げ、溶接をするからといって、受入材の要求を省略できません。
5. 切り方を決める前に元の縁の記録を残す
耳切り、スリット、束の分離後は、元の縁や識別を復元しにくくなることがあります。加工前に注文、タグ、板番号、縁の写真を対応付けます。写真には長辺、短辺、向きを示し、異常箇所と測定点には共通の番号を使います。
| 検査対象 | 受入時に記録する内容 | そのまま推定してはいけない結論 |
|---|---|---|
| 供給縁 | 圧延縁、スリット縁、横切り端の区別と実際の加工が注文どおりか | 一辺が直線なら四辺とも耳切り済み |
| 寸法・形状 | 所定の幅・長さ測定、縁の輪郭、真直度、予定使用長さ | 一点の最大幅が全長の有効幅を代表する |
| 局所的な異常 | 切欠き、亀裂状の跡、層状分離の兆候、打痕などの位置と範囲 | 写真だけで原因、深さ、ロット全体への影響を確定する |
| 切断準備 | 残す縁、除去範囲、切断線と余裕の根拠 | 元の縁を全部除去すべき、または見える跡を除けば合格 |
| 追跡関係 | 元板・コイル番号、ミルシート、切り分けた子材の識別 | 板面がきれいなら文書と実材は一致する |
異常範囲が不明な場合は元の状態を保ち、確認します。対象箇所を研削する前に写真、測定、処置判断を済ませてください。再検査や使用範囲の変更が必要なら、実際に承認された範囲を記録します。子材と元材の対応も維持します。
6. 部品を切り出した後は新しい縁を検査する
元板の耳切りが対象とするのは、その元の外周だけです。部品外形、穴、溝、後のせん断箇所には新しい縁ができるため、検査も実際の工程に追従させます。穴抜き出口やせん断縁の突出は図面と用途に従って確認します。熱切断縁には付着物や酸化層などもあり、処理で何を除去するかを明確にします。[3]
供給時の切断縁を曲げ部品に残す場合は、曲げ領域との位置関係も確認します。SSABは自社鋼材の曲げ技術資料で、小さな縁の欠陥が亀裂開始に及ぼす影響と縁の処理を説明しています。[4] 材料文書と縁の準備の両方が具体的な加工条件を満たす必要があり、「切断縁」の記載だけでは足りません。
面取りや丸みが必要なら形状を指定します。ISO 13715の公開適用範囲は、形状を定めないエッジの指示と、形状を定めた縁の寸法指定を区別しています。[5] 局所突出の除去、所定半径の形成、板面仕上げは別の検査項目です。処理・検査の詳細は板金バリ取りガイドを参照し、板全体の耳切り指示をすべての完成穴縁にそのまま適用しないでください。
7. 供給者にはまず位置と用途を伝える
見積依頼は「合意した鋼種・状態・文書要求で納入する」「残す縁、切る縁、必要な正味寸法は図示に従う」「ケーブル、相手部品、手に接する完成縁は個別要求で検査する」の三つに分けられます。未確定項目は要確認と明示します。単に「粗い縁なし」とするより、比較可能な見積りにつながります。
元材のタグ、縁の写真、部品スケッチを送り、残す供給縁、再切断箇所、用途を示す方法もあります。材料仕様、耳切り量、最終形状が未定なら質問として挙げ、ネスティング、工程順序、完成検査と合わせて検討します。
- [1] Nippon Steel:Hot-Rolled Steel Sheets and Coils、2020年版、印刷ページ22–23の寸法分類および28ページの注文情報。供給縁と購買項目の説明に使用し、数値を一般的な許容差としては引用していません。
- [2] Tata Steel Nederland:Heat treatable steel、Supply—product conditions。記載の縁・表面条件は同社の該当製品に適用されます。
- [3] Timesavers:Deburring。加工縁の突出、後処理、組立への影響の説明。
- [4] SSAB:Edge and surface conditions of bended specimens。自社製品の曲げ縁に関する指針であり、他鋼種の一般加工条件ではありません。
- [5] ISO 13715:2017:Edges of undefined shape—Indication and dimensioning、公開適用範囲。規格全文の図記号や受入限度は掲載していません。