1. ‘가장자리’는 서로 다른 세 위치를 뜻할 수 있습니다
열연 강판·코일 구매에서 압연 가장자리(밀 에지)는 보통 압연 후 별도로 잘라내지 않고 남긴 가장자리를 뜻합니다. 절단 또는 트리밍 가장자리는 지정된 공급 측면을 절단했다는 뜻입니다. 가장자리 등급, 기호, 검사 조건은 짧은 명칭만으로 판단하지 말고 해당 제품 규격과 공급 합의에 따라 해석해야 합니다.
어느 가장자리를 절단했는지도 밝혀야 합니다. 코일을 횡절단한 정척판은 양 끝이 잘려 있어도 길이 방향 양측에는 압연 가장자리가 남을 수 있습니다. 슬리팅은 새로운 길이 방향 절단 가장자리를 만듭니다. 긴 측면과 짧은 끝단을 따로 확인해야 하며, 한 변이 곧다고 네 변을 모두 트리밍한 것은 아닙니다. Nippon Steel은 가장자리 상태를 별도 주문 항목으로 두고 용도에 따라 밀 에지 또는 슬릿 에지를 선택하도록 안내합니다.[1]
부품 버는 국부적인 돌출입니다. 펀칭, 전단 등으로 요구 형상을 만들었어도 가장자리에 여분의 재료가 남을 수 있습니다. 처리는 이후 용도에 따라 결정합니다. 설비 제조사 Timesavers 역시 가공 가장자리의 돌출과 버 제거를 별개의 문제로 설명합니다.[3]
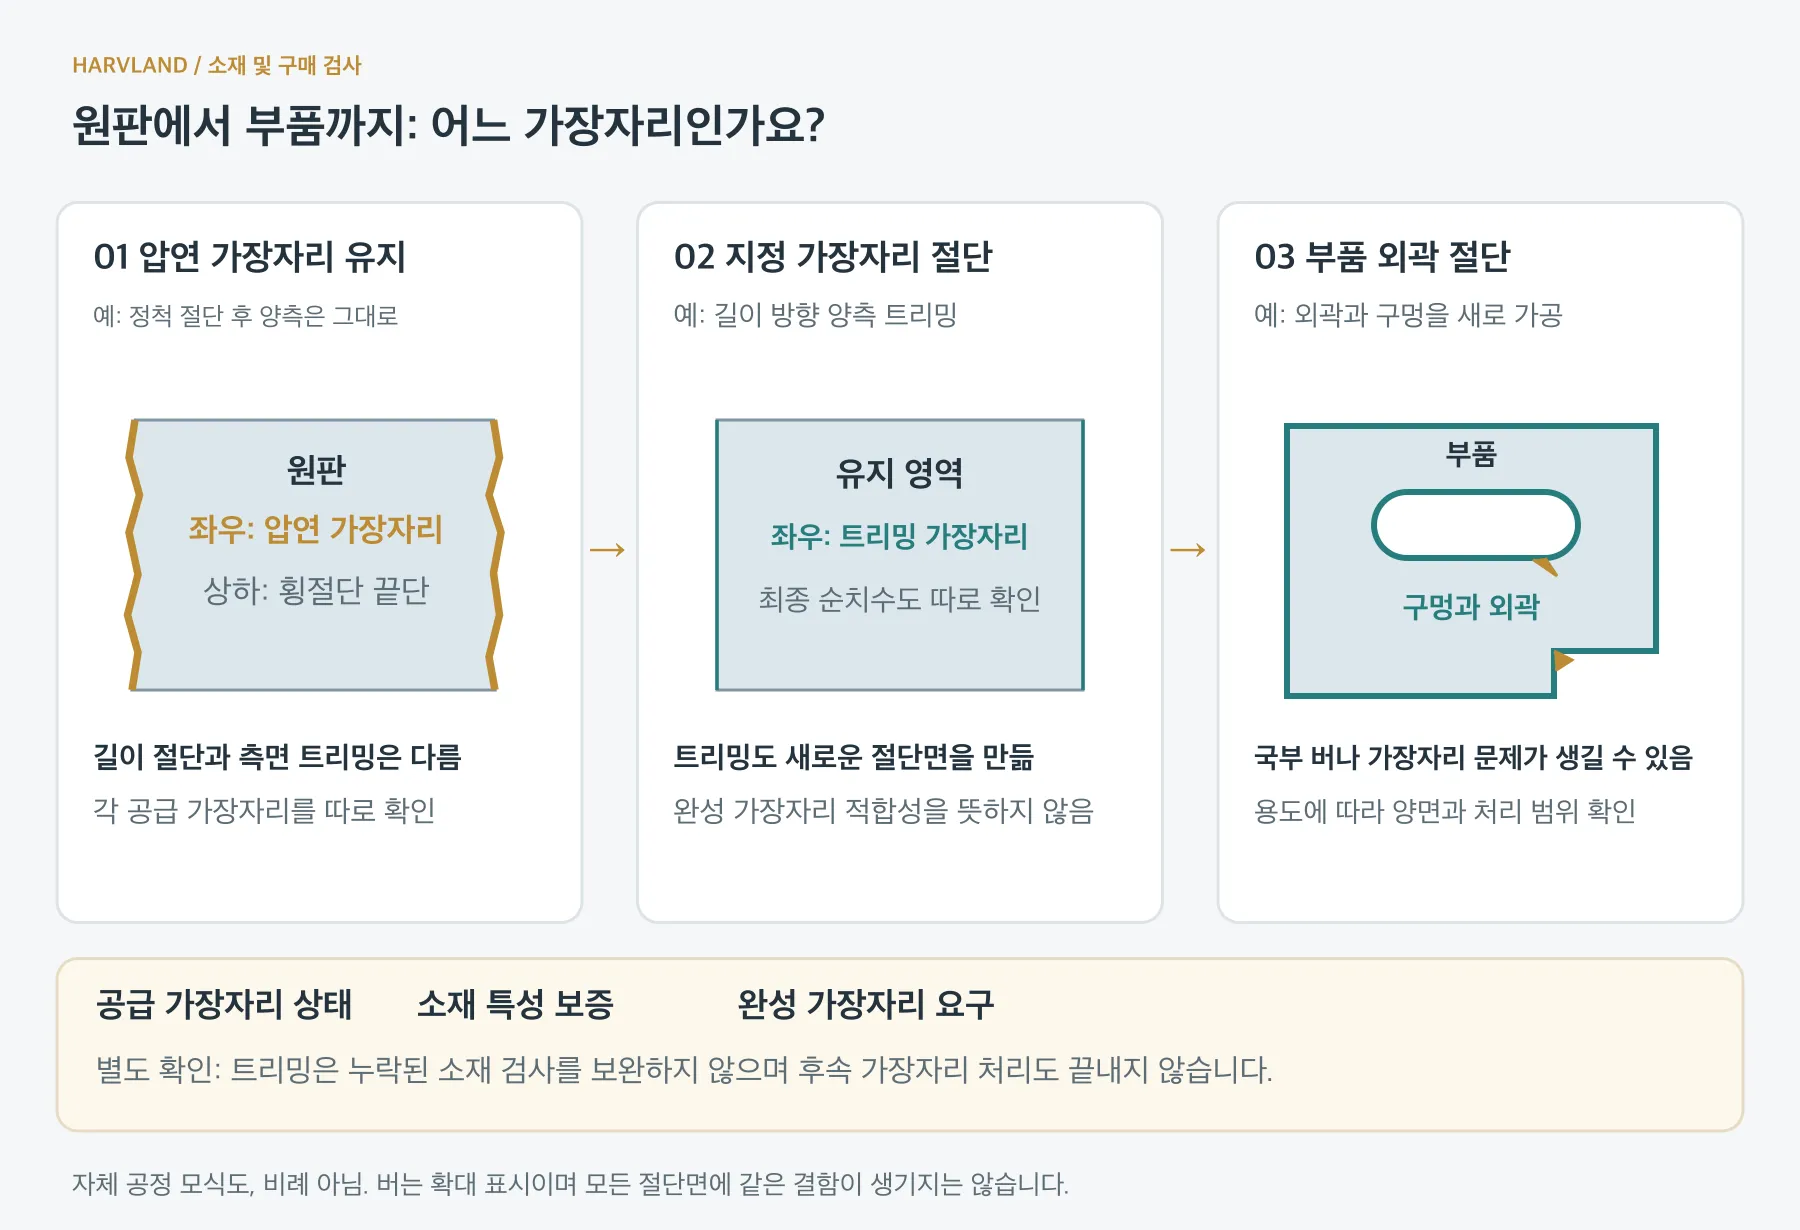
| 표시된 명칭 | 먼저 확인할 위치 | 추가로 확인할 사항 |
|---|---|---|
| 압연 가장자리 / 압연 상태 가장자리 | 원래 압연 가장자리를 유지한 부분, 보통 길이 방향 양측 | 남기는 가장자리와 폭·직선도·허용 상태의 적용 요구 |
| 절단 / 트리밍 가장자리 | 납품 전에 지정된 측면을 잘라낸 가장자리 | 두 변인지 네 변인지, 절단 후 치수·절단면·잔류 돌출 요구 |
| 슬릿 가장자리 / 횡절단 끝단 | 슬리팅 또는 정척 절단으로 새로 생긴 가장자리 | 종·횡방향 가공 방법과 완성품 가장자리로 유지할지 여부 |
| 부품 버 | 구멍, 슬롯, 가공 외곽 등에 생긴 국부 돌출 | 발생 면, 허용 잔류량, 처리 범위, 최종 검사 상태 |
2. 트리밍은 공급 치수에 영향을 주지만 완성품 가장자리 요구까지 정하지는 않습니다
원판 가장자리 상태는 구매 시 참조할 치수 요구에 영향을 줍니다. Tata Steel의 열연 제품 자료는 압연 가장자리와 트리밍 가장자리를 구분하고 산세·도유 등 표면 상태와도 따로 표시합니다.[2] 함께 지정해야 할 공급 옵션이며 산세판, 트리밍판, 버 제거 완료 부품은 같은 뜻이 아닙니다.
견적에 ‘폭 1200 mm’라고 쓰였다면 특정 가장자리 상태와 공차로 공급하는 폭인지, 트리밍 후 확보할 유효 폭인지 확인합니다. Nippon Steel의 관련 제품 자료도 압연·절단 가장자리의 폭 공차와 일부 절단 방법을 구분합니다.[1] 수치는 제품과 적용 문서에 따라 달라지므로 한 공급업체의 표를 모든 강판의 공통 규칙으로 사용하면 안 됩니다.
절단 후 폭이 적합하다고 해서 그 가장자리가 케이블이나 손에 닿거나 다른 부품과 맞물리기에 적합하다는 것은 아닙니다. 공급 가장자리를 완성품 가장자리로 쓴다면 구매 단계에서 용도를 알리고 형상과 표면 상태를 합의합니다. 외곽을 다시 절단한다면 사용 가능 면적과 후속 공정을 검토합니다.
3. 입고 폭에서 유효 폭을 구할 때 무엇을 빼야 할까요?
네스팅 전에 사용할 영역을 정합니다. 압연 가장자리 형상, 국부 노치, 가장자리 이상, 필요한 직선 경계, 공정 공간이 이 영역을 바꿀 수 있습니다. 실제 절단선은 입고 소재와 공정에 따라 정하며, 양쪽에서 일률적으로 몇 mm를 제거한다는 보편적인 답은 없습니다.
계산 예시: 계획한 사용 길이 전체에서 가장자리 상태를 확인하고 폭 W = 1212 mm인 이상적인 직사각형 원판을 확보했다고 가정합니다. 평행한 두 유효 직선 가장자리를 얻기 위해 원래 좌우 경계부터 최종 보존 경계까지의 총 폭 손실을 a = 18 mm, b = 14 mm로 둡니다. 이 가정값에는 해당 절단 폭과 가장자리 제거가 이미 포함되어 있습니다. 절단 폭을 다시 빼면 안 됩니다.
유효 폭 Wᵤ = W − a − b = 1212 − 18 − 14 = 1180 mm.
전체 가로 네스팅 영역에 1190 mm가 필요한 배치는 이 1180 mm 유효 영역에 들어가지 않습니다. 필요한 영역에는 부품 사이 간격과 공정 공간이 이미 포함되어야 하며 단일 부품의 순치수로 대신할 수 없습니다. 이는 폭 방향만의 판단입니다. 길이, 방향, 판 형상 등 다른 배치 조건도 확인해야 합니다.
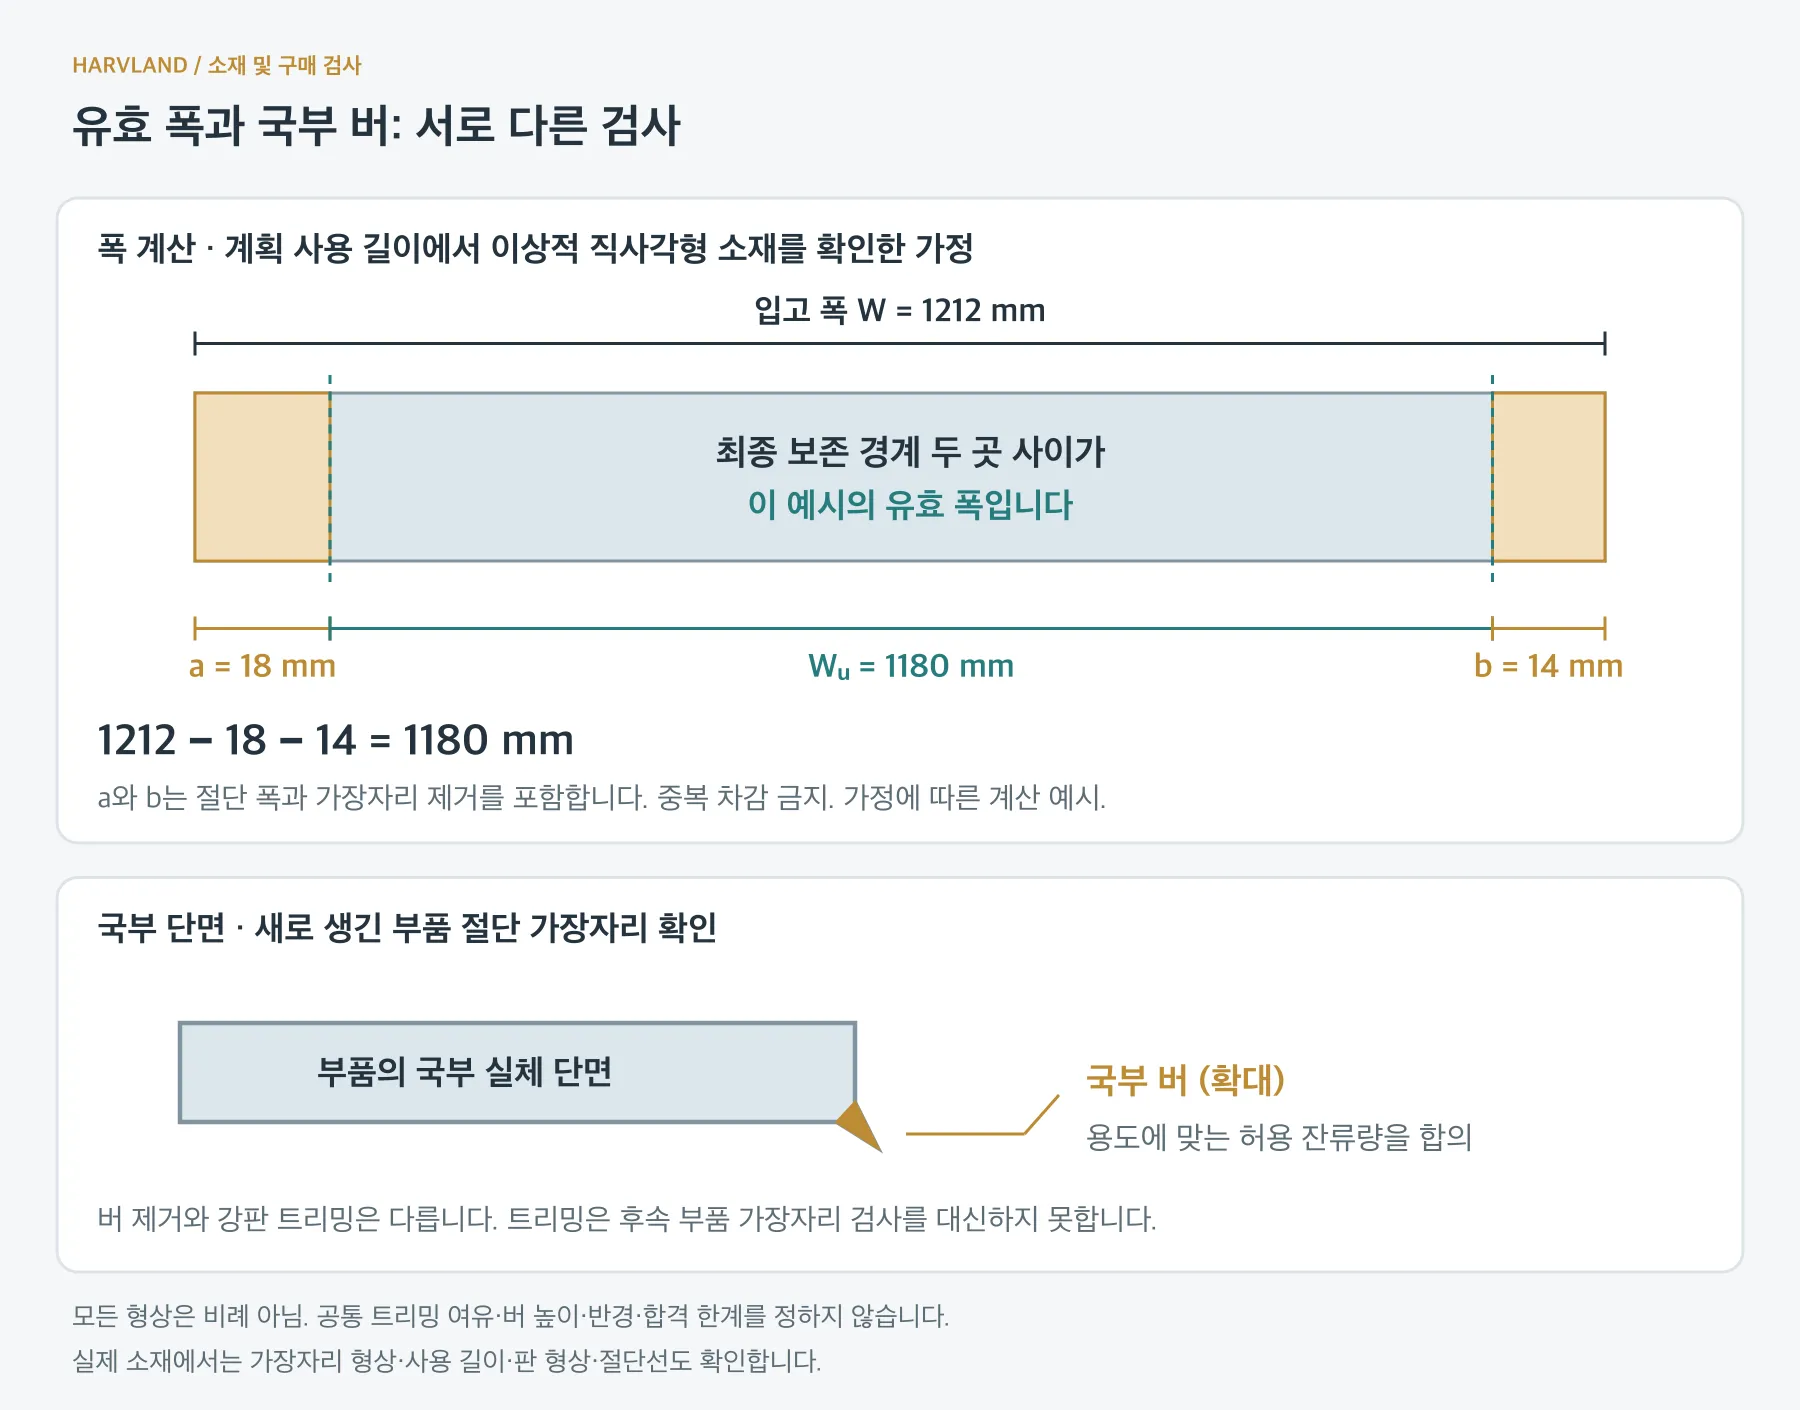
실제 소재에 굽은 가장자리, 노치, 길이에 따른 폭 변화가 있다면 최대 폭 한 점에서 두 숫자를 뺀 값만으로 전체 길이에 목표 직사각형이 들어간다고 증명할 수 없습니다. 가장자리 형상, 예정 절단선, 사용 길이를 함께 확인합니다. 트리밍 후 실제 순치수도 검사해야 합니다. 원판 폭이 크다고 유효 네스팅 면적도 반드시 큰 것은 아닙니다.
4. ‘압연 가장자리·특성 보증’은 두 가지 구매 조건으로 나눕니다
‘절단 가장자리·특성 보증’, ‘압연 가장자리·특성 보증’은 가장자리 상태와 소재 보증 범위를 함께 다룹니다. 원래 가장자리를 제거해도 누락된 화학 성분, 기계적 특성, 검사 기록이 채워지지는 않습니다. 압연 가장자리를 남겼다는 이유만으로 소재 특성이 부적합한 것도 아닙니다.
‘특성 미보증’ 또는 ‘상호 합의’라고 쓰였다면 이번 주문에서 무엇을 보증하고 무엇을 약속하지 않는지, 적용 근거와 검사 문서가 무엇인지 공급업체에 확인합니다. 서로 다른 카탈로그나 계약의 약칭을 구매자가 같은 범위로 해석해서는 안 됩니다. 이 표현만으로 스크랩 소재라고 판단할 수도, 도면 용도에 적합하다고 판단할 수도 없습니다.
| 견적·카탈로그 표현 | 추가로 필요한 서면 내용 | 사용 승인 전에 필요한 근거 |
|---|---|---|
| 절단 가장자리, 특성 보증 | 트리밍 범위, 납품 치수와 공차, 보증 특성과 조건 | 주문에 적용되는 규격·합의, 치수 요구, 관련 검사 문서 |
| 압연 가장자리, 특성 보증 | 유지할 가장자리 위치, 후속 트리밍 책임, 구체적 특성 요구 | 원소재 표시와 문서의 일치, 사용 영역 또는 트리밍 계획 확인 |
| 압연 또는 절단 가장자리, 특성 미보증 | 미보증의 정확한 범위, 기존 시험 정보, 미확약 항목 | 도면 요구와 비교한 뒤의 서면 판단. 가격만으로 수락하지 않음 |
| 상호 합의 | 합의 번호와 개정판, 대상 제품과 주문, 특별 조항 | 양측이 확인한 전체 조항과 소재 기록. ‘합의에 따름’ 한 줄로 대체하지 않음 |
완전한 강종, 납품 상태, 소재 특성 증명이 필요한 부품에서 항목이 빠졌다면 이를 보완하거나 명확한 변경 검토를 진행합니다. 이후 레이저 절단, 절곡, 용접을 한다고 입고 소재 요구를 생략할 수는 없습니다.
5. 절단 방법을 정하기 전에 원래 가장자리 증거를 보존합니다
트리밍, 슬리팅, 묶음 분리 후에는 원래 가장자리와 식별 정보를 복원하기 어려울 수 있습니다. 가공 전에 주문, 태그, 강판 번호, 가장자리 사진을 연결합니다. 사진에 긴 측면, 짧은 끝단, 방향을 표시하고 이상 위치와 측정점에 같은 번호 체계를 사용합니다.
| 검사 대상 | 입고 시 기록할 내용 | 바로 추정해서는 안 되는 결론 |
|---|---|---|
| 공급 가장자리 | 압연·슬릿·횡절단 가장자리 구분, 실제 공정과 주문의 일치 | 한 변이 직선이면 네 변 모두 트리밍되었음 |
| 치수와 형상 | 요구 폭·길이 측정값, 가장자리 형상, 직선도, 계획 사용 길이 | 단일 최대 폭이 전체 길이의 유효 폭을 대표함 |
| 국부 이상 | 노치, 균열 유사 흔적, 층상 분리 징후, 충격 손상의 위치와 범위 | 사진만으로 원인·깊이·전체 로트 영향을 확정함 |
| 절단 준비 | 남길 가장자리, 제거 영역, 절단선과 여유의 근거 | 원래 가장자리를 모두 제거해야 하거나 보이는 흔적 제거만으로 적합함 |
| 추적 관계 | 원판·코일 번호, 밀시트, 분할 후 자재 식별 | 표면이 깨끗하면 문서와 실물이 일치함 |
이상 범위가 불명확하면 원상태를 보존하고 확인합니다. 해당 부위를 갈아내기 전에 사진 촬영, 측정, 처리 결정을 완료합니다. 재검사나 사용 영역 변경이 필요하면 실제 승인 범위를 기록합니다. 분할된 자재와 원소재의 연결도 유지합니다.
6. 부품 절단 후 새로 생긴 가장자리를 검사합니다
원판 트리밍은 원래 외곽만 다룹니다. 부품 외형, 구멍, 슬롯, 후속 전단 위치에는 새로운 가장자리가 생기므로 검사는 실제 공정을 따라야 합니다. 펀칭 구멍 출구와 전단면의 돌출을 도면·용도에 따라 판단합니다. 열 절단 가장자리에는 부착물이나 산화층도 있을 수 있으므로 제거 대상을 명확히 합니다.[3]
공급된 절단 가장자리를 절곡 부품에 남긴다면 절곡 영역과의 위치도 확인합니다. SSAB는 자사 강재용 절곡 지침에서 작은 가장자리 결함의 균열 시작 영향과 가장자리 준비 요건을 설명합니다.[4] 소재 문서와 가장자리 준비가 함께 실제 공정 조건에 맞아야 하며, ‘절단 가장자리’라는 표현만으로는 충분하지 않습니다.
모따기나 라운드가 필요하면 형상을 지정합니다. ISO 13715의 공개 적용 범위는 형상이 정해지지 않은 가장자리 표시와 형상이 정해진 가장자리 치수를 구분합니다.[5] 돌출 제거, 지정 반경 형성, 판면 마감은 별도의 검사 항목입니다. 처리와 검사는 판금 버 제거 가이드를 참고하고, 전체 강판 트리밍 지시를 모든 완성 구멍 가장자리에 적용하지 마세요.
7. 공급업체에 위치와 용도를 먼저 설명합니다
문의는 세 문장으로 나눌 수 있습니다. ‘합의한 강종·상태·문서 요구로 공급할 것’, ‘유지·트리밍할 가장자리와 순치수는 표시를 따를 것’, ‘케이블·상대 부품·손에 닿는 완성 가장자리는 각각의 요구로 검사할 것’입니다. 미정 항목은 확인 필요로 표시합니다. 막연히 ‘거친 가장자리 없음’이라고 쓰는 것보다 견적을 비교하기 쉽습니다.
원소재 태그, 가장자리 사진, 부품 스케치를 보내 남길 공급 가장자리와 다시 절단할 위치, 용도를 표시할 수도 있습니다. 소재 규격, 트리밍 여유, 최종 형상이 미정이면 질문으로 정리하고 네스팅, 공정 순서, 완성품 검사와 함께 검토합니다.
- [1] Nippon Steel: Hot-Rolled Steel Sheets and Coils, 2020년판, 인쇄 페이지22–23의 치수 분류와28페이지 주문 정보. 공급 가장자리와 구매 항목 설명에 사용하며 수치를 공통 공차로 제시하지 않습니다.
- [2] Tata Steel Nederland: Heat treatable steel, Supply—product conditions. 기재된 가장자리·표면 조건은 해당 공급업체 제품에 적용됩니다.
- [3] Timesavers: Deburring. 가공 가장자리 돌출, 후속 처리, 조립 영향을 설명합니다.
- [4] SSAB: Edge and surface conditions of bended specimens. 자사 제품 절곡 가장자리 지침이며 다른 강종의 보편적 가공 조건은 아닙니다.
- [5] ISO 13715:2017: Edges of undefined shape—Indication and dimensioning, 공개 적용 범위. 전문의 기호나 합격 한계는 본문에 재현하지 않습니다.