1. «Borde» puede referirse a tres ubicaciones distintas
En la compra de chapa y bobina laminadas en caliente, el borde de laminación suele ser el que se conserva del laminado sin recorte posterior. Un borde cortado o recortado indica que ese borde de suministro se ha cortado. Las clases, designaciones y condiciones de inspección deben interpretarse según la norma del producto y el acuerdo de suministro, no solo por una denominación abreviada.
También hay que indicar qué bordes se han cortado. Una chapa cortada transversalmente de una bobina ya tiene extremos cortados, pero puede conservar los bordes longitudinales de laminación. El corte longitudinal genera nuevos bordes. Confirme por separado lados largos y extremos cortos: un borde recto no demuestra que se hayan recortado los cuatro. Nippon Steel incluye el estado del borde como campo de pedido y pide elegir entre borde de laminación y borde de corte longitudinal según el uso.[1]
La rebaba de una pieza es un saliente local. El punzonado, cizallado u otros cortes pueden dejar material sobrante aunque el contorno ya esté formado. Su tratamiento depende del uso posterior. El fabricante Timesavers también trata los salientes de los bordes procesados y el desbarbado como una cuestión independiente.[3]
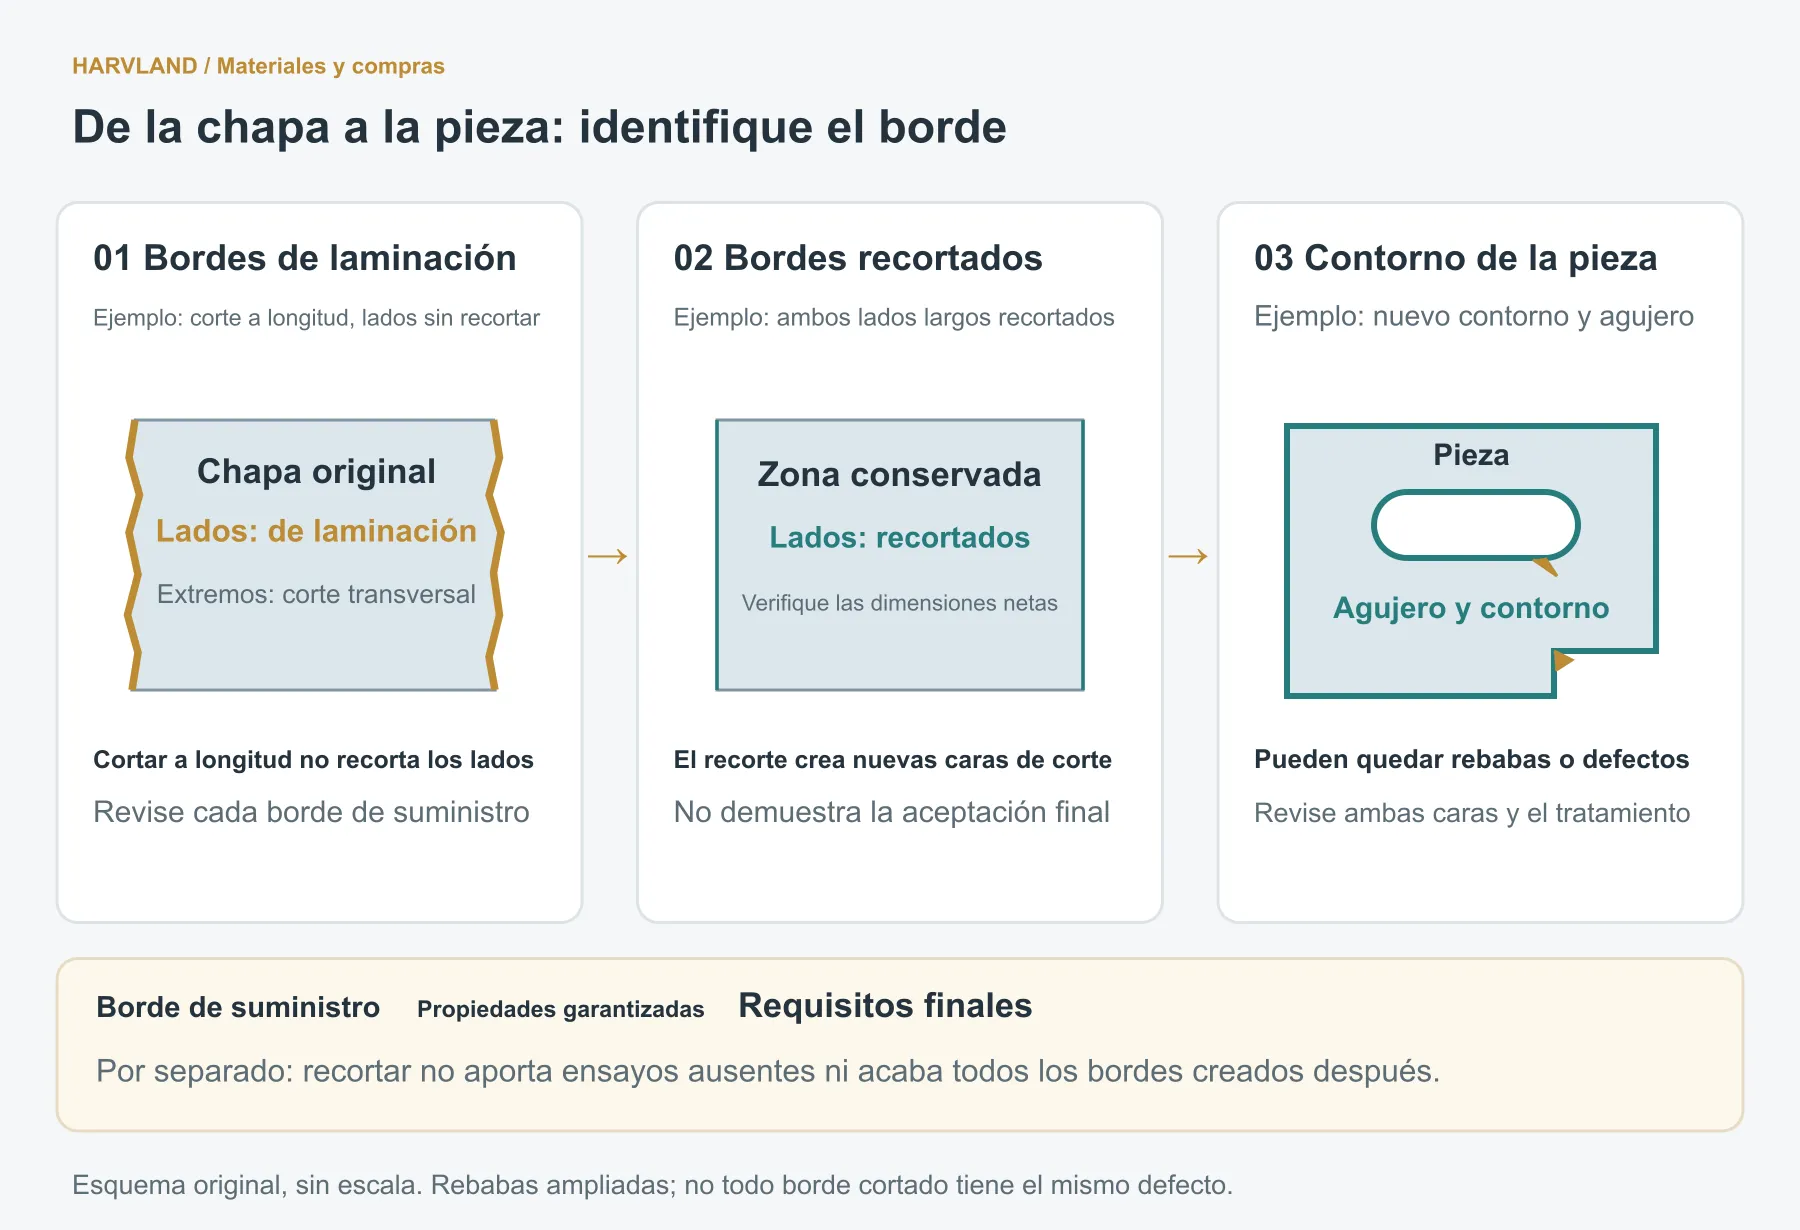
| Denominación encontrada | Ubicación que debe identificarse | Qué falta confirmar |
|---|---|---|
| Borde de laminación / borde bruto de laminación | Bordes originales conservados, normalmente en los dos lados longitudinales | Qué bordes se conservan; requisitos de anchura, rectitud y estado admisible |
| Borde cortado / recortado | Bordes especificados recortados antes de la entrega | Si se cortan dos o cuatro lados; dimensiones finales, cara de corte y salientes residuales |
| Borde de corte longitudinal / extremo transversal | Nuevos bordes del corte longitudinal o del corte a medida | Operaciones longitudinales y transversales, y si esos bordes quedarán en la pieza final |
| Rebaba de la pieza | Salientes locales en agujeros, ranuras o contornos procesados | Cara afectada, material residual permitido, alcance del tratamiento y estado de aceptación final |
2. Recortar cambia las dimensiones de suministro, pero no define el borde final de la pieza
El estado del borde original afecta a los requisitos dimensionales que deben citarse en la compra. La información de productos laminados en caliente de Tata Steel distingue los bordes de laminación y los recortados, y los separa del decapado, aceitado y otros estados superficiales.[2] Son opciones que deben especificarse conjuntamente; chapa decapada, chapa recortada y pieza desbarbada no significan lo mismo.
Si la oferta dice «anchura 1200 mm», confirme si es la anchura de entrega con un tipo de borde y tolerancia definidos, o la anchura útil exigida después del recorte. La documentación correspondiente de Nippon Steel distingue tolerancias de anchura para bordes de laminación y cortados, y algunos métodos de corte.[1] Los valores dependen del producto y documento aplicable; una tabla de un proveedor no es una regla universal para toda chapa.
Una anchura correcta después del corte no demuestra que el borde sea apto para cables, contacto con las manos o ajuste con otra pieza. Si se conservará como borde final, explique ese uso al comprar y acuerde su geometría y estado superficial. Si el contorno se cortará de nuevo, deben revisarse la superficie útil y las operaciones posteriores.
3. ¿Qué se descuenta de la anchura recibida para obtener la útil?
Defina la zona utilizable antes del anidado. El contorno del borde de laminación, las muescas, las anomalías, las rectas necesarias y el espacio del proceso pueden modificarla. Las líneas de corte dependen del material recibido y del proceso; no existe una cantidad universal de milímetros que retirar de cada lado.
Ejemplo de cálculo: suponga que se han revisado los bordes en toda la longitud de trabajo y confirmado una chapa rectangular ideal de anchura W = 1212 mm. Para obtener dos bordes rectos paralelos utilizables, las pérdidas totales entre los límites originales y los límites finales conservados se fijan en a = 18 mm y b = 14 mm. Estos valores hipotéticos ya incluyen el ancho de corte correspondiente y el material lateral eliminado. No descuente otra vez el ancho de corte.
Anchura útil Wᵤ = W − a − b = 1212 − 18 − 14 = 1180 mm.
Una disposición cuya envolvente transversal completa requiere 1190 mm no cabe en esta zona útil de 1180 mm. Esa envolvente debe incluir las separaciones entre piezas y los demás espacios del proceso; las dimensiones netas de una sola pieza no la sustituyen. Esta comprobación solo trata la anchura. Todavía deben revisarse longitud, orientación, forma de la chapa y demás condiciones del anidado.
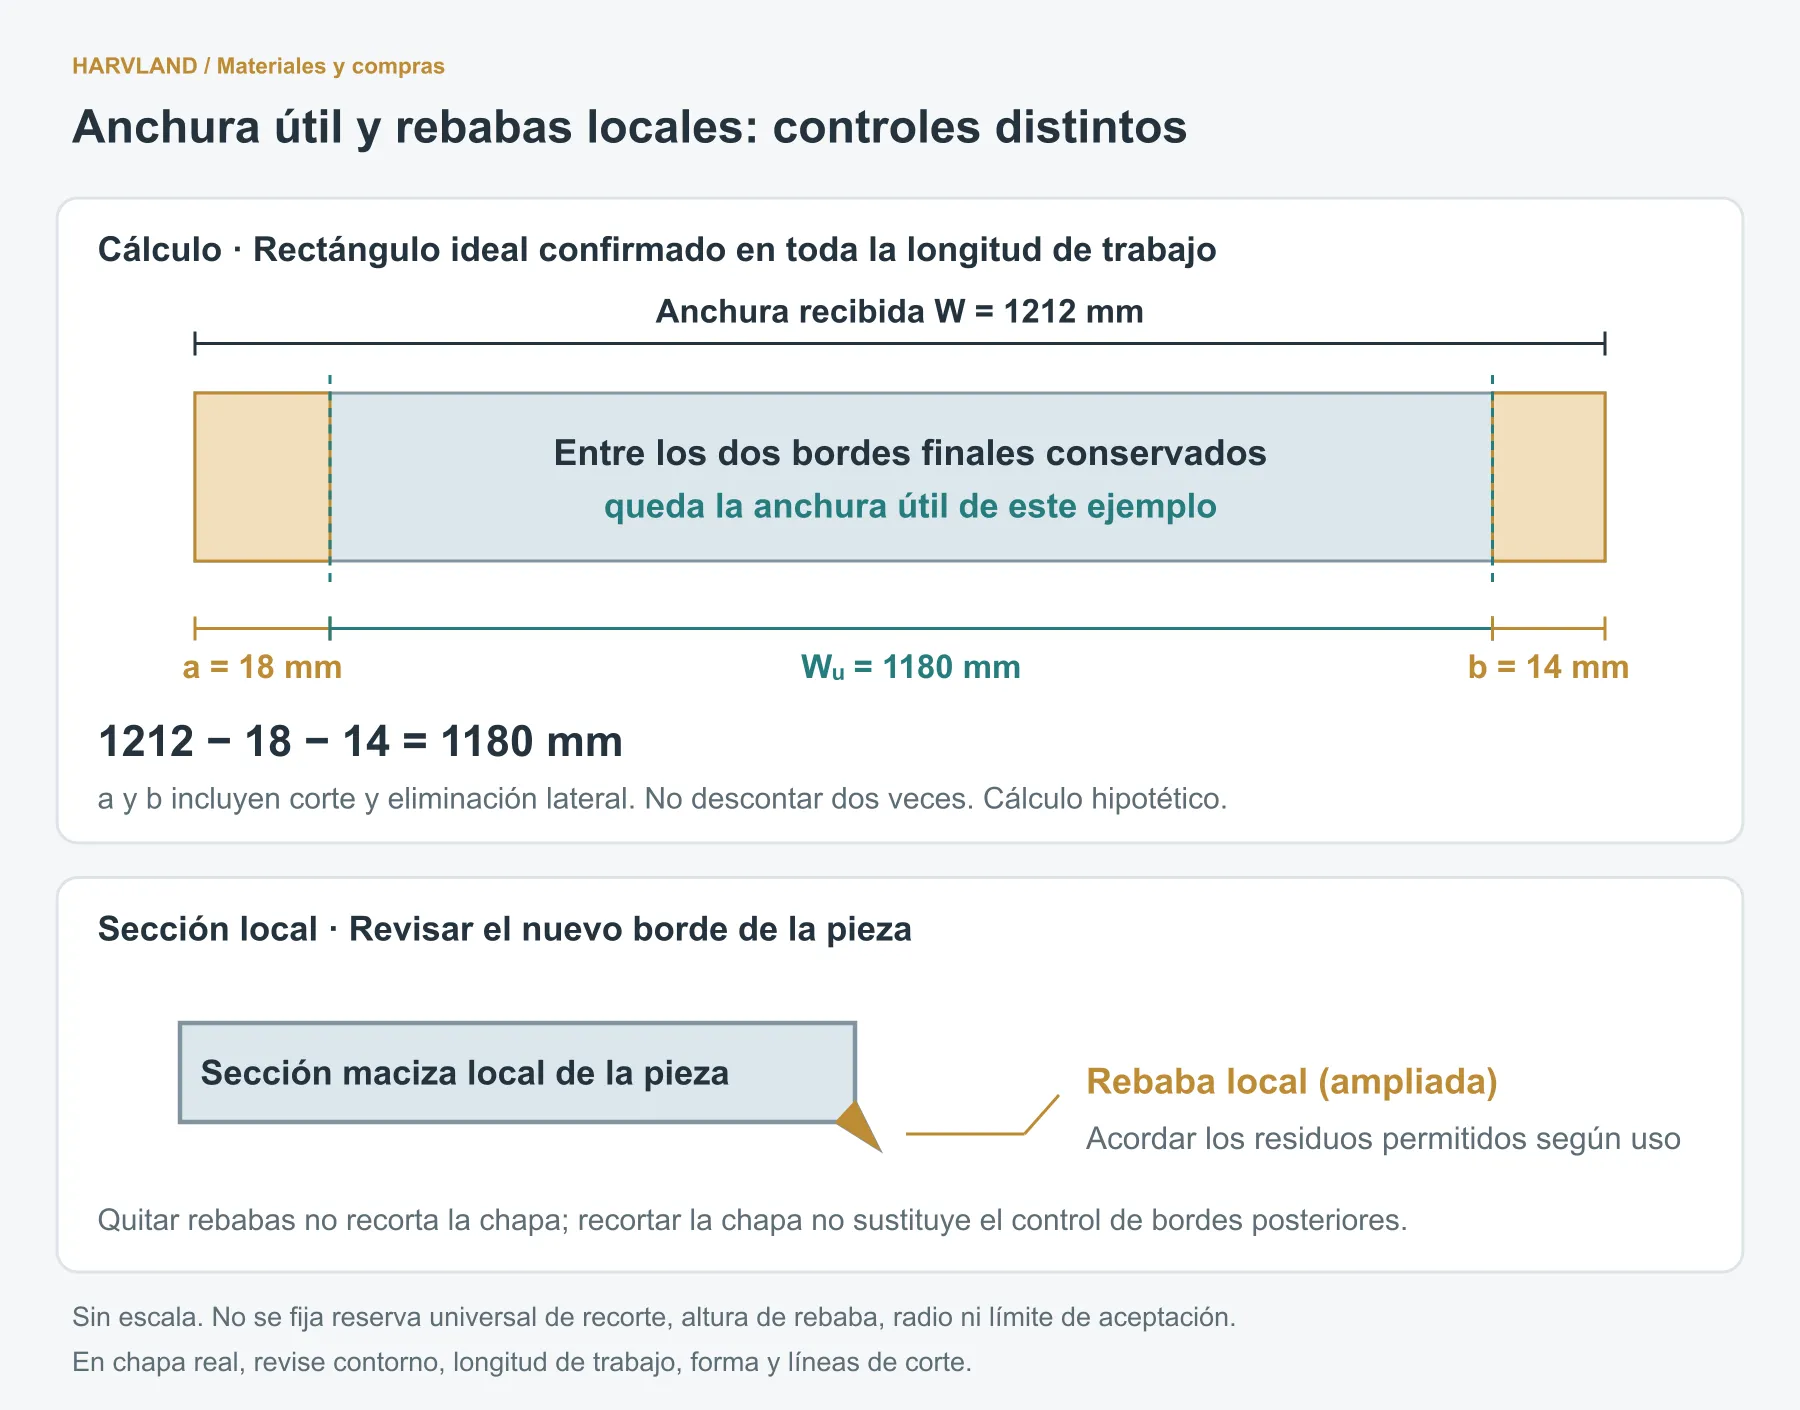
Si la chapa real tiene bordes curvos, muescas o anchura variable, restar dos cifras a una lectura máxima no demuestra que el rectángulo previsto quepa en toda la longitud. Compruebe conjuntamente contorno, líneas de corte y longitud de trabajo. Verifique después las dimensiones netas reales; una chapa más ancha no necesariamente ofrece más superficie útil de anidado.
4. Separe «bordes de laminación con propiedades garantizadas» en dos cuestiones de compra
Expresiones como «bordes cortados con propiedades garantizadas» o «bordes de laminación con propiedades garantizadas» combinan estado del borde y alcance de la garantía del material. Eliminar los bordes originales no aporta automáticamente registros ausentes de composición, propiedades mecánicas o inspección. Conservarlos tampoco significa necesariamente que el material incumpla sus propiedades.
Si aparece «propiedades no garantizadas» o «por acuerdo», pida al proveedor que indique qué garantiza este pedido, qué no compromete y qué documentos y criterios se aplican. No suponga que abreviaturas de distintos catálogos o contratos tienen el mismo alcance. La etiqueta por sí sola no demuestra que el material sea chatarra ni que resulte apto para el uso del plano.
| Texto de la oferta o catálogo | Datos escritos que faltan | Evidencia necesaria antes de autorizar el uso |
|---|---|---|
| Bordes cortados, propiedades garantizadas | Alcance del recorte, dimensiones y tolerancias de entrega; propiedades garantizadas y condiciones | Norma o acuerdo aplicable, requisitos dimensionales y documentos de inspección correspondientes |
| Bordes de laminación, propiedades garantizadas | Bordes conservados, responsable del recorte posterior y requisitos concretos de propiedades | Correspondencia entre identificación y documentos, y confirmación de la zona útil o plan de recorte |
| Bordes de laminación o cortados, propiedades no garantizadas | Alcance exacto de la exclusión, información de ensayo disponible y puntos no comprometidos | Decisión escrita tras comparar con el plano; no aceptar solo por el precio |
| Por acuerdo | Número y revisión del acuerdo, productos y pedido aplicables, cláusulas especiales | Condiciones completas confirmadas por ambas partes y registros correspondientes, no solo «según acuerdo» |
Si la pieza exige designación completa del acero, estado de suministro y evidencia de propiedades, complete lo que falte o tramite una revisión explícita del cambio. El posterior corte láser, plegado o soldeo no elimina los requisitos del material recibido.
5. Conserve la evidencia del borde original antes de decidir el corte
Tras recortar, dividir longitudinalmente o separar las chapas de un paquete, puede ser difícil reconstruir sus bordes e identificación originales. Antes de procesar, relacione pedido, etiquetas, números de chapa y fotografías. Marque lados largos, extremos y orientación, y use los mismos identificadores para anomalías y puntos de medición.
| Objeto de inspección | Qué registrar al recibir | Conclusión que no debe suponerse |
|---|---|---|
| Bordes de suministro | Cuáles son de laminación, de corte longitudinal y extremos transversales; correspondencia del proceso con el pedido | Un borde recto demuestra que se han recortado los cuatro |
| Dimensiones y forma | Lecturas exigidas de anchura y longitud, contorno, rectitud y longitud de trabajo prevista | Una anchura máxima representa la anchura útil de toda la longitud |
| Anomalías locales | Posición y alcance de muescas, marcas similares a grietas, indicios de laminación interna o golpes | Las fotografías bastan para determinar causa, profundidad o afectación de todo el lote |
| Preparación del corte | Bordes conservados, zonas eliminadas y fundamento de líneas de corte y reservas | Deben retirarse todos los bordes originales, o eliminar la marca visible demuestra conformidad |
| Trazabilidad | Número de chapa o bobina original, certificado e identificación de las piezas resultantes | Una superficie limpia demuestra que los documentos corresponden al material |
Si no está claro el alcance de una anomalía, conserve su estado original e investigue. Fotografíe, mida y decida el tratamiento antes de eliminar la zona por amolado. Registre el alcance realmente aprobado si se necesita reinspección o cambiar la zona utilizable. Mantenga la relación entre las piezas resultantes y su material original.
6. Revise los nuevos bordes después de cortar las piezas
Recortar la chapa solo resuelve su perímetro original. Contornos, agujeros, ranuras y cortes posteriores crean nuevos bordes; la inspección debe seguir las operaciones reales. Evalúe los salientes en salidas de agujeros punzonados y bordes cizallados según plano y uso. Los bordes térmicos también pueden tener depósitos u óxidos: indique qué debe eliminar el tratamiento.[3]
Si un borde cortado de suministro permanecerá en una pieza plegada, revise su posición respecto a la zona de plegado. SSAB analiza para sus propios aceros la iniciación de grietas en pequeños defectos de borde y describe requisitos de preparación.[4] Esa guía recuerda que tanto los documentos del material como los bordes deben ajustarse a las condiciones concretas de proceso; no basta con «borde cortado».
Si se requiere chaflán o radio, defina su geometría. El alcance público de ISO 13715 distingue las indicaciones de bordes de forma no definida y las cotas de bordes con geometría definida.[5] Eliminar salientes, obtener un radio especificado y alcanzar un acabado superficial son criterios distintos. Consulte la guía de desbarbado de chapa para tratamiento e inspección, sin aplicar instrucciones de recorte de chapa a todos los agujeros terminados.
7. Describa primero al proveedor la ubicación y el uso
Puede separar la consulta en tres frases: «Suministre según el grado, estado y documentación acordados; siga las marcas de bordes que deben conservarse o recortarse y sus dimensiones netas; inspeccione los bordes finales que contacten con cables, piezas acopladas o manos según sus requisitos». Marque lo pendiente de confirmar. Así se comparan mejor las ofertas que con una instrucción general de «sin bordes rugosos».
También puede enviar la etiqueta del material, fotografías de bordes y un croquis, señalando bordes que se conservarán, zonas que se volverán a cortar y usos previstos. Si faltan por decidir especificación, reserva de recorte o geometría final, enumere esas cuestiones y revíselas junto con el anidado, la secuencia de operaciones y la aceptación final.
- [1] Nippon Steel: Hot-Rolled Steel Sheets and Coils, edición 2020, categorías dimensionales en páginas impresas 22–23 y pedido en página 28. Se usa para explicar bordes y campos de compra; los valores no se presentan como tolerancias universales.
- [2] Tata Steel Nederland: Heat treatable steel, Supply—product conditions. Los estados de borde y superficie corresponden a los productos indicados de ese proveedor.
- [3] Timesavers: Deburring. Explica salientes de bordes procesados, tratamiento posterior y efectos sobre el montaje.
- [4] SSAB: Edge and surface conditions of bended specimens. Guía de bordes para plegar sus productos, no parámetros universales para otros grados.
- [5] ISO 13715:2017: Edges of undefined shape—Indication and dimensioning, alcance público. El artículo no reproduce símbolos ni límites de aceptación del texto completo.