1. 原因を決める前に、いつ形状が変わるか記録する
同じ部品の識別番号、表裏の印、元の板内での位置、切断方向を保ちます。支持条件を明確にして入荷時の形状を記録し、切断後も同じ印を使って観察します。クランプ、押さえ、マイクロジョイントを使用する場合は、その解除時点を記録します。一般的な板材レーザー切断は主にテーブル支持に依存することもあり、すべてをクランプした切断と呼ぶことはできません。
レーザーは材料を局所的に加熱して溶融・蒸発させ、アシストガスが切溝から材料を排出します。従来の工具のような広い接触荷重はかけませんが、熱作用はあります。非接触だから熱変形は起きない、とは判断できません。[1]
部品全体の湾曲、局所的な端部の波打ち、片端が持ち上がって部品全体の姿勢が変わる現象を区別します。小部品が支持を失って傾いても、材料そのものが永久に曲がったとは限りません。切断と取出し時の支持は傾きのリスクに影響し、専用の支持・取出し機構が設けられる理由の一つです。[2]
2. 入熱、残留応力、部品形状を分けて考える
切溝付近が先に加熱され、周囲の冷たい材料がその膨張を妨げます。続く冷却によって局所的な寸法と応力が再び変わります。温度が不均一なら、曲がりやねじれが生じる場合があります。切断を一部に集中させたり、輪郭やネスティングを変えたりすると熱の分布も変わります。最終的な反りの向きだけで、出力過大や速度不足とは判断できません。[3]
残留応力は、外部から荷重を加えなくても材料内部に残る応力で、前工程の製造加工から生じることがあります。輪郭を切り開いたり大きな領域を除いたりすると、それまでの釣合いが変わり、形状も変わる場合があります。平らに見える板にも残留応力はあり得ますが、反りだけで残留応力が唯一の原因とは証明できません。[4]
同じ板から取る細長い帯、大きな開口の周囲に残る細い枠、小さな無開口パネルは、同じ形状条件ではありません。残る材料、支持間隔、変形の拘束が異なります。変形が見えやすい箇所を優先して調べますが、これより細ければ必ず反るという共通寸法はありません。実際の板厚、材料、輪郭、用途で検討します。
3. 四つの段階で比較できる記録を残す
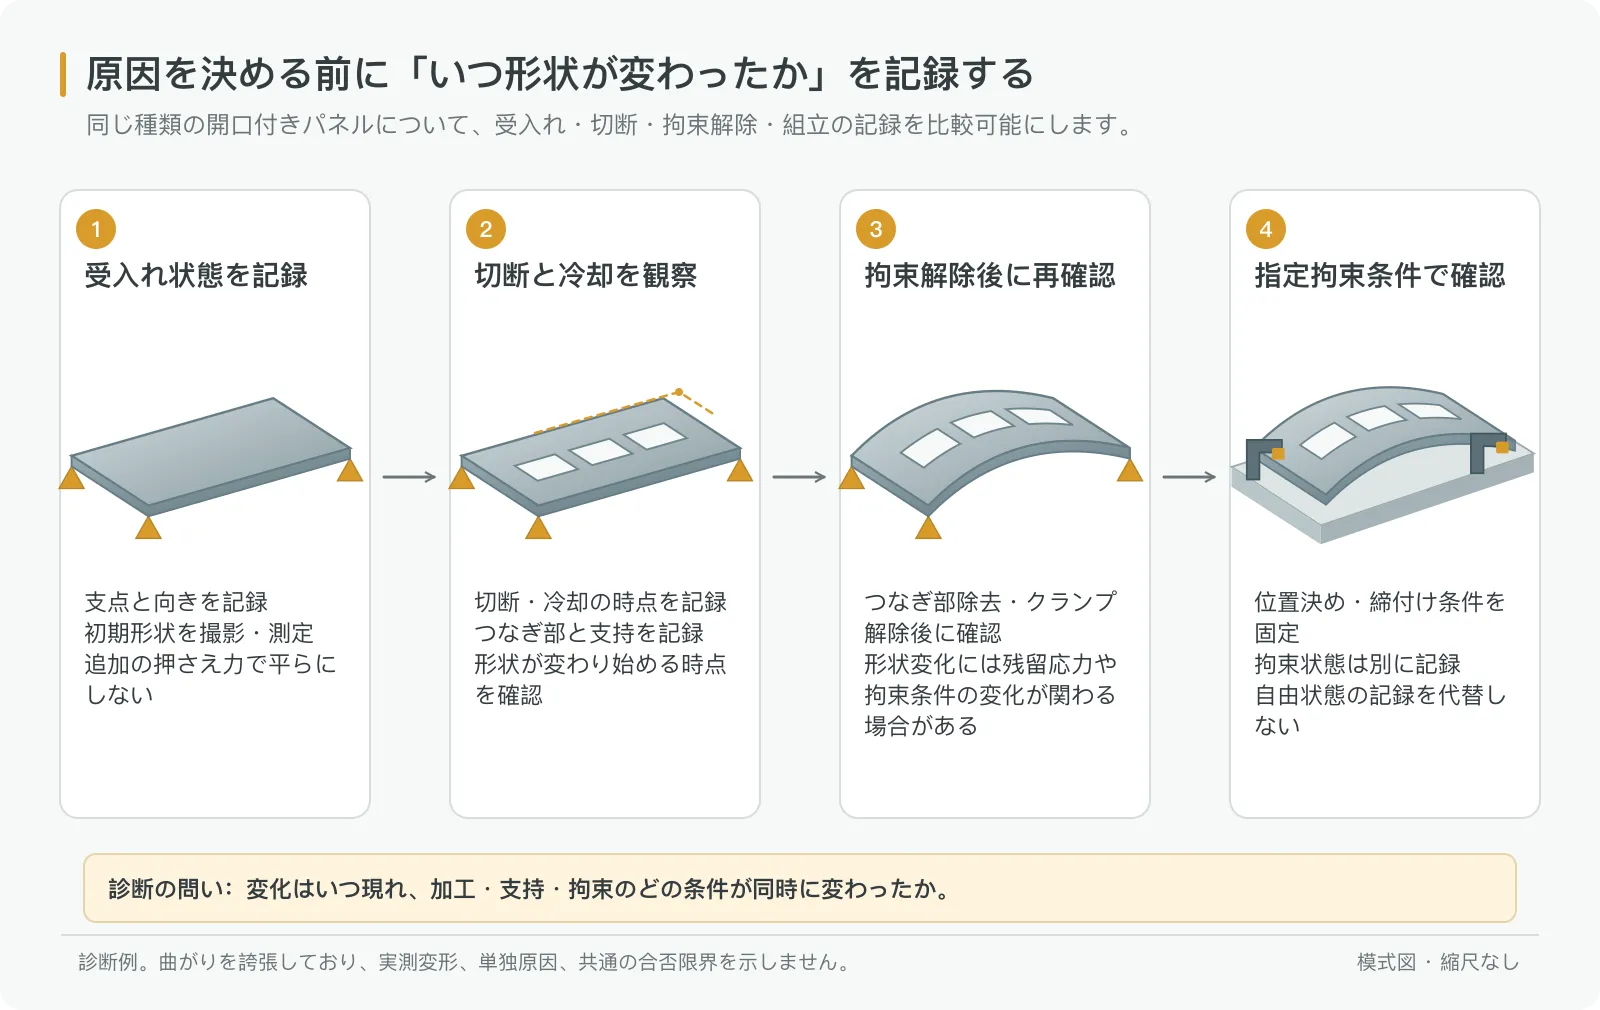
入荷材:記録した支持位置と向きで板形状を観察し、表面、端部、下側の異物も確認します。先に押し平らにして撮影し、元の形を隠さないようにします。材質とロット記録を残し、部品が元板のどこから取られるか示します。
切断と冷却:設備で認められた観察方法により、変化が現れた輪郭と時点を記録します。加熱中、切断直後の未冷却状態、合意した測定条件を区別します。プログラム版、切断順序、支持、残っているつなぎを一緒に記録し、高温時の読みを最終合否値にしません。
つなぎの切離し・拘束解除:マイクロジョイント、押さえ、クランプの解除前後を比較し、取出しや運搬で曲がりが加わっていないか確認します。元々クランプしていなければ、残材枠からの分離と支持変更を記録し、架空のクランプ解除工程を作りません。
組付け:合意した位置決め、締付け順序、関連荷重で適合を確認し、その拘束を受けない状態と分けて報告します。溶接、曲げ、締結後だけに問題が現れるなら、その工程を調べ、すべてをレーザー切断の影響にしません。
4. 観察した現象から次の確認を選ぶ
以下は検証する候補です。一度の観察で調査範囲を絞れても、それだけで原因を確定することはできません。
| 観察した現象 | 考えられる要因 | 次の確認 |
|---|---|---|
| 切断前から置き直すと読みが変わる | 入荷板形状、支持位置、重力、下側の異物 | 接触箇所を清掃し、同じ支点・向きで再配置。元板の記録を残す |
| 一つの領域を連続切断すると局所的な波打ちが増える | 局所蓄熱、切断順序、輪郭の密集 | プログラム時系列と冷却後の状態を比較し、条件をそろえて経路を試す |
| 大開口や外周を切り終えると枠形状が変わる | 残留応力の再分布、形状剛性や拘束の変化 | 最後に切った輪郭を示し、同じ材料・形状の繰返し部品を比較 |
| 小部品の端が浮くが、取り出すと本体は曲がっていない | 支持不足、残材枠から分かれた後の傾き | 切断床の支持と取出しを確認し、全体の傾きと材料の反りを区別 |
| 押さえると密着し、離すと浮く | 拘束が自由形状を隠す、または解放で釣合いが変わる | 追加の押し平らにする力なしの結果と、規定の拘束下の結果を別々に記録 |
| 端で支えられた側だけに隙間やがたつきがある | ばり、ドロス、支持部の切粉による持上がり。本当の変形もあり得る | 接触点を記録後、指定工程で清掃し再測定。隙間全部を反りとしない |
| 切断・冷却後は正常で、切離しや運搬後に変形する | つなぎの外し方、把持位置、積重ね荷重 | 取出し前後を比較し、弱い枠をこじる、押す、不適切に支える動作を確認 |
| 自由形状はあまり変わらないが、組付けの隙間が不均一 | 相手部品、位置決め、締付け順序、接合部 | 相手部品と組付条件を一緒に確認し、組付隙間を別に報告 |
ばりとドロスは端部の問題で、接触測定に影響し、個別の処理も必要になる場合があります。清掃前後を記録します。ばり取り自体が薄い部品の形を変えるなら、独立した工程として観察します。端部要求は板金のばり取りと端部検査ガイドを参照してください。
5. 自由状態、拘束状態、平面度は別の問題
自由状態の検査では、支点、向き、重力の影響を明示し、手、押さえ板、測定子の力で平らにしないようにします。板を台に置くだけで適切な自由状態になるわけではなく、台との接触や自重変形も観察に影響します。拘束状態では、位置決め点、クランプ位置と順序、関連する力やトルクを指定します。[5]
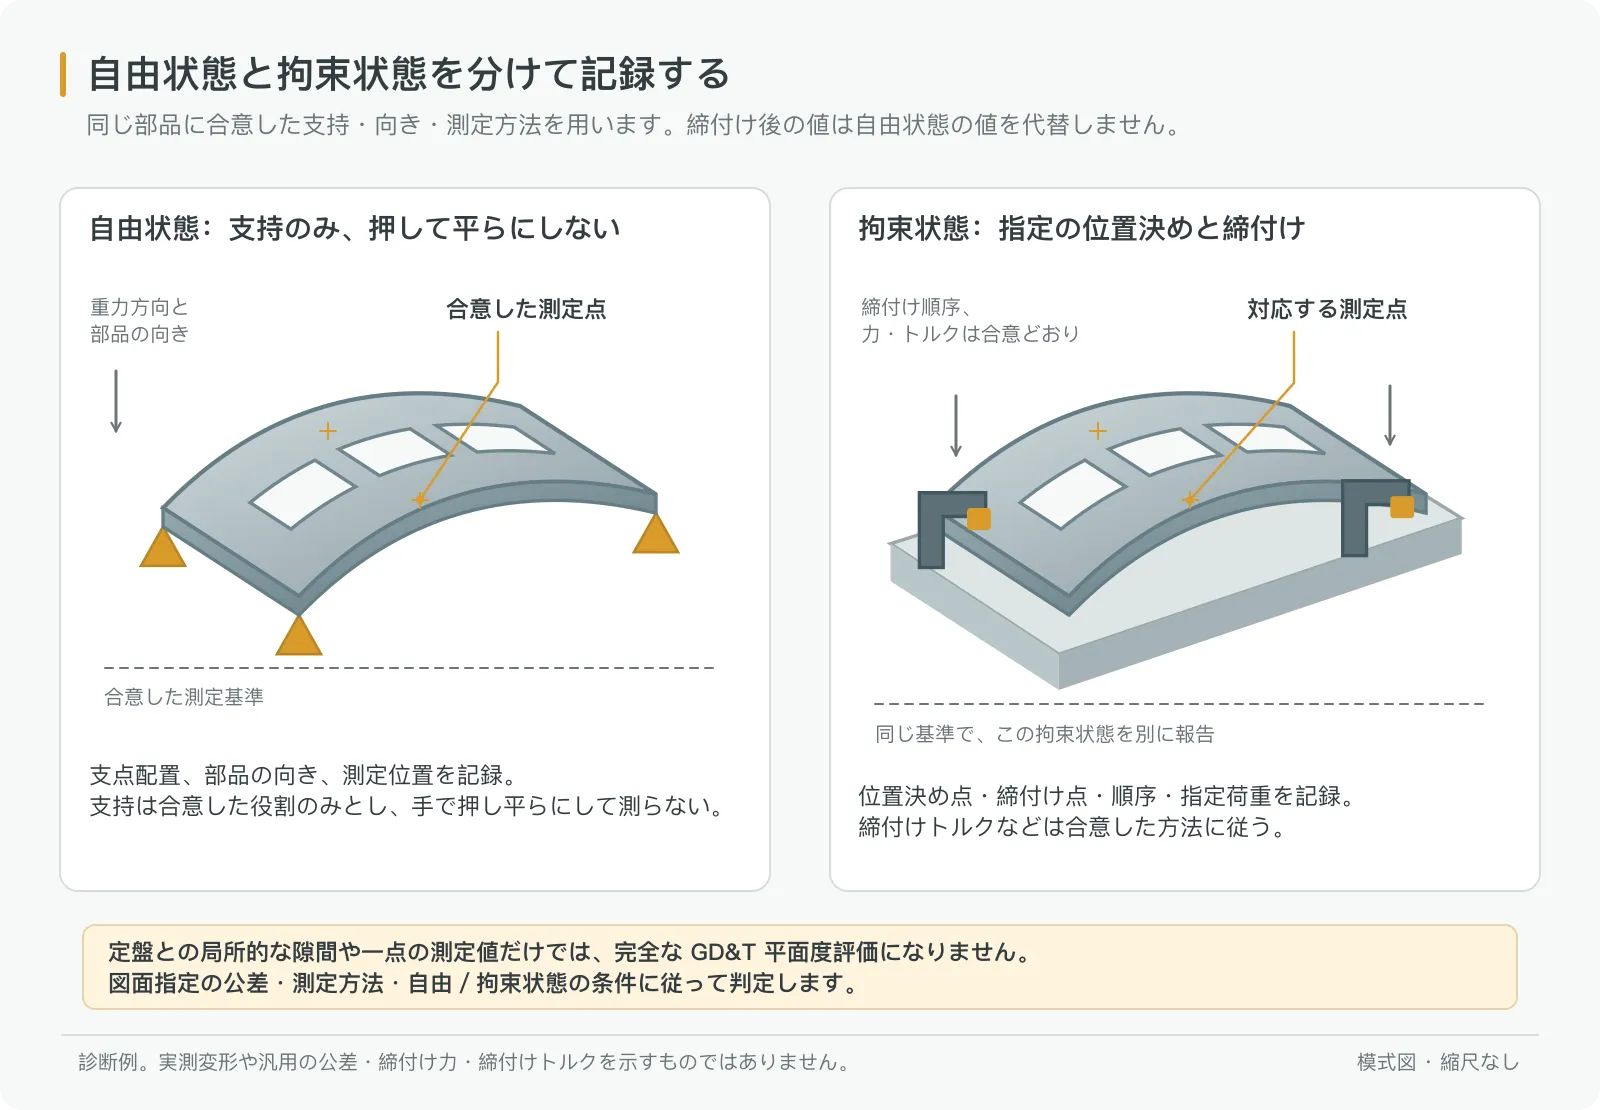
直定規とすきまゲージは、特定の検査線付近の隙間を素早く見つけるのに使えますが、その読みが自動的に面全体の平面度になるわけではありません。支持、測定点の範囲、評価方法が結果に影響します。正式な平面度検査は図面の規則に従い、必要な面をカバーする測定と評価により、指定した二つの平行平面内に面が収まるか判定します。[6]
記録は、指定した支持条件での検査線・測定点の読みと明記するか、使用した平面度測定法を記します。取り外して置き直すたびに結果が大きく変わるなら、公差外と判断する前に拘束、接触、測定の繰返し性を確認します。許容値は図面と合意した受入条件によって決まり、反った部品の写真からは決められません。
6. 診断例:切断時は平らでも、取出し後に枠が浮く
大きな中央開口を持つ薄鋼板パネルを、マイクロジョイントを残して切断したと仮定します。冷却後に取り出すと長辺の一つが浮きました。以下は仮定の観察記録を使った診断例であり、顧客の実測事例ではありません。
| 段階 | 仮定の記録 | 分かること |
|---|---|---|
| 入荷時、支持と向きを記録 | 置き直しても確認箇所の形がほぼ同じ | 入荷時の基準を得る。残留応力がない証明ではない |
| 切断・冷却後、つなぎを残した状態 | 残材枠の中では明らかな浮きがない | その温度と接続状態での形だけを示す |
| 記録した方法で切り離し、検査支点に載せる | 同じ長辺が繰返し浮く | 解除、取出し、応力再分布を優先確認。熱の寄与はまだ排除できない |
| 規定の組付条件で固定 | 長辺は密着するが、締付け後の継目が変わる | 組付結果。自由状態の合否に代わらない |
次の試験では材料ロット、板厚、輪郭、元板方向、切断条件、冷却条件、検査支持を固定し、つなぎの切離しまたは取出し方法を一つだけ比較して、変化が繰り返すか観察します。切断順序を比較するなら、取出し方法を変えず別の試験にします。材料、経路、治具を同時に変えると、どれが効いたか分かりません。
自由形状が安定した場合も、穴位置、切断端、最終的な組付けを再確認します。再測定なしで、平らに見えるようになったことを平面度合格と記録してはいけません。繰返し部品の結果が異なるなら、その差を残し、元板内位置や工程変動の調査を続けます。
7. 確認できた内容に沿って改善する
局所加熱と切断順序の関係が明らかになれば、工程担当者が切断領域の分散、輪郭順序、その他の適切な案を評価し、切断端品質も確認します。支持や取出しの影響が大きければ、その位置と動作を先に比較します。入荷材応力が疑われる、または矯正が必要な場合は、実材料、形状、後の成形を含めて試験します。矯正後に平らに見えても内部応力がすべて消えたとは判断しません。
条件変更、矯正、熱処理がどの問題でも最初の対応になるわけではありません。特に別の鋼種の加熱温度や冷却方法を反り対策としてそのまま使わないでください。後の溶接から変化するなら薄板溶接変形ガイドへ、密集穴の打抜きが原因なら密集穴加工と板形状のガイドへ進みます。
加工を相談するときは、図面、材質と板厚、元板内位置、切断前後の写真と、いつ浮いたか、どう支えたか、押さえたかの記録を示します。平面度や組付隙間の要求が未定なら、密着させたい面と合わせる必要のある穴を説明できます。用途に合わせて検査状態と受入条件を決めるほうが、先に材料名だけを変えるより役立つことが多くあります。