1. Neden atamadan önce şeklin ne zaman değiştiğini kaydedin
Aynı parça kimliğini, ön ve arka yüz işaretlerini, ana sacdaki konumu ve kesim yönünü koruyun. Giriş şeklini açıkça tanımlanmış desteklerde kaydedin ve kesim sonrasında aynı işaretleri kullanın. Kelepçe, baskı elemanı veya mikrobağlantı kullanılıyorsa ne zaman bırakıldığını kaydedin. Normal sac lazer kesimi esas olarak tabla desteğine de dayanabilir; her işlem bağlanmış kesim olarak tanımlanmamalıdır.
Lazer malzemeyi yerel olarak eritinceye veya buharlaştırıncaya kadar ısıtır; yardımcı gaz malzemeyi kesim aralığından uzaklaştırır. Geleneksel takımların geniş temas yükünü uygulamaz, ancak yine de ısı verir. Temassız kesim, termal çarpılmayı dışlamaz. [1]
Genel bombe, yerel kenar dalgalanması ve bir uç kalkarken tüm parçanın konum değiştirmesini ayırın. Küçük bir parçanın desteğini kaybedip yatması, malzemenin kalıcı olarak büküldüğü anlamına gelmeyebilir. Kesim ve çıkarma sırasındaki destek devrilme riskini etkiler; makinelerde özel destek ve boşaltma düzenekleri bulunmasının nedenlerinden biri budur. [2]
2. Isı girdisini, artık gerilmeyi ve parça geometrisini ayırın
Kesim aralığı yakınındaki malzeme önce ısınır, çevresindeki daha soğuk malzeme ise genleşmesini sınırlar. Soğuma sırasında yerel boyutlar ve gerilmeler tekrar değişir. Düzensiz sıcaklık dağılımı eğilme veya burulmaya yol açabilir. Kesimleri bir bölgede toplamak, konturları ya da yerleşimi değiştirmek ısı dağılımını etkiler. Son çarpılma yönü tek başına gücün fazla veya hızın düşük olduğunu göstermez. [3]
Artık gerilmeler, dış yük uygulanmadığında da malzemenin içinde kalan gerilmelerdir. Önceki üretim işlemlerinden doğabilirler. Bir konturun açılması veya büyük bir bölgenin çıkarılması mevcut dengeyi değiştirir ve şekil de değişebilir. Düz görünen bir sac bu gerilmeleri içerebilir; çarpılma da artık gerilmenin tek neden olduğunu kanıtlamaz. [4]
Aynı sacdan kesilen uzun bir şerit, büyük açıklık çevresindeki dar çerçeve ve küçük dolu panel eşdeğer geometriye sahip değildir. Kalan malzeme, destek açıklıkları ve hareket kısıtları değişir. Deformasyonun belirgin olduğu bölgeler öncelikle incelenebilir; ancak her parçanın mutlaka çarpılacağı evrensel bir dar genişlik sınırı yoktur. Gerçek kalınlık, malzeme, kontur ve kullanımı değerlendirin.
3. Dört aşamada karşılaştırılabilir kayıt tutun
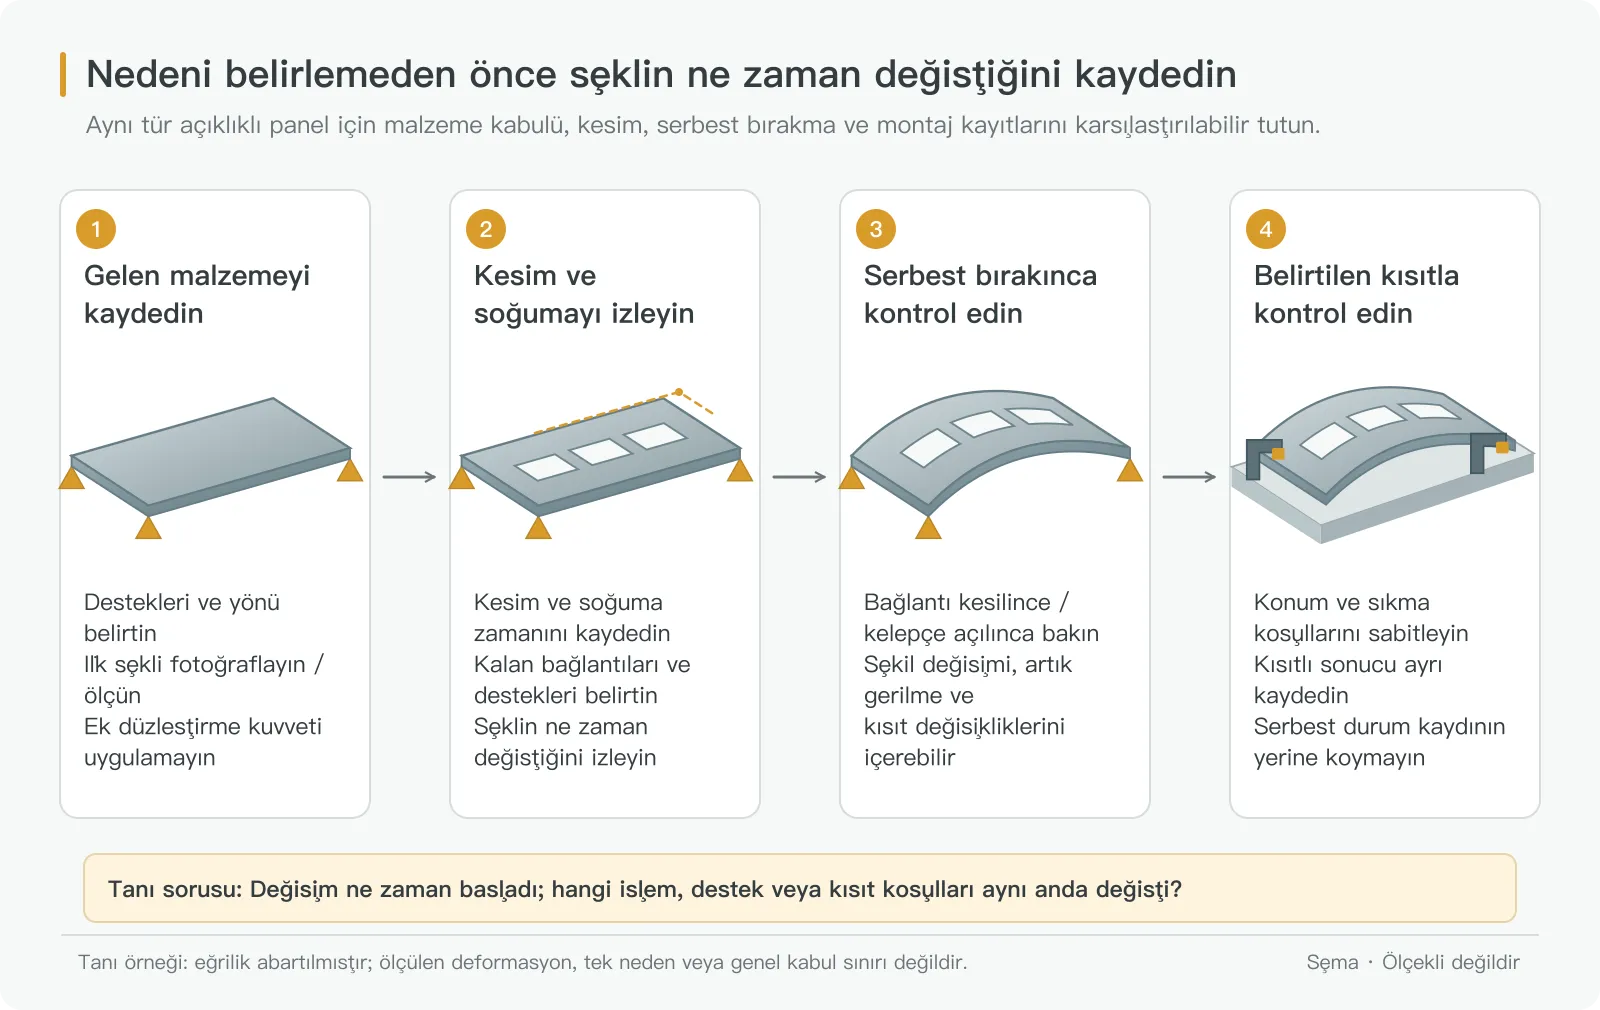
Giriş malzemesi: sacı kayıtlı destek konumlarında ve yönde gözleyin. Yüzey, kenarlar ve alt tarafta yabancı madde olup olmadığını kontrol edin. Fotoğraftan önce bastırarak ilk şeklini gizlemeyin. Malzeme ve parti kayıtlarını saklayın; parçanın ana sacdaki yerini işaretleyin.
Kesim ve soğuma: ekipmanın izin verdiği gözlem yöntemleriyle değişikliğin görüldüğü konturu ve anı kaydedin. Aktif ısınmayı, kesim bitip henüz soğumamış durumu ve kararlaştırılan ölçüm koşulunu ayırın. Program sürümünü, kesim sırasını, desteği ve kalan bağlantıları birlikte kaydedin. Sıcak durumdaki okumayı son kabul sonucu saymayın.
Bağlantıların veya bağlamanın kaldırılması: mikrobağlantı, baskı elemanı veya kelepçe bırakılmadan önceki ve sonraki durumu karşılaştırın. Çıkarma ve taşımanın eğilme oluşturup oluşturmadığını da kontrol edin. Parça bağlanmamışsa varsayımsal bir kelepçe açma aşaması eklemek yerine hurda iskeletinden ayrılmasını ve destek değişimini kaydedin.
Montaj: uyumu kararlaştırılmış konumlama, sıkma sırası ve ilgili yüklerle kontrol edin; bu kısıtlamaların olmadığı durumdan ayrı raporlayın. Sorun yalnızca kaynak, bükme veya sıkma sonrasında ortaya çıkıyorsa tüm değişiklikleri lazer kesime yüklemek yerine ilgili işlemi araştırın.
4. Sonraki kontrolü gözlenen belirtiye göre seçin
Aşağıdaki etkenler doğrulanacak olasılıklardır. Bir gözlem araştırmayı daraltabilir, ancak tek başına bir nedeni kesinleştiremez.
| Gözlem | Olası etkenler | Sonraki kontrol |
|---|---|---|
| Kesimden önce sac yeniden konunca okuma değişiyor | Giriş şekli, destek konumu, yerçekimi veya alttaki yabancı madde | Temas yerlerini temizleyin, aynı destek ve yönde tekrar yerleştirin, ana sac kayıtlarını saklayın |
| Bir bölgede art arda kesim yapılırken dalgalanma artıyor | Yerel ısı birikimi, kesim sırası ve kontur yoğunluğu | Program zamanlamasını soğumuş durumla karşılaştırın, ardından kontrollü kesim yolu denemesi yapın |
| Büyük açıklık veya dış kontur açılınca çerçeve değişiyor | Artık gerilme dağılımı ile geometrik rijitlik veya kısıt değişimi | Son kesilen konturu işaretleyin; aynı malzeme ve geometriden tekrar parçalarını karşılaştırın |
| Küçük parçanın ucu kalkıyor, fakat çıkarıldığında gövdesi bükülmemiş | Yetersiz destek veya iskeletten ayrıldıktan sonra yatma | Tabla desteği ve çıkarma hareketlerini kontrol edin; tüm parçanın yatmasını malzeme çarpılmasından ayırın |
| Bastırınca oturuyor, bırakınca yeniden kalkıyor | Kısıtlama serbest şekli gizliyor veya bırakılınca denge değişiyor | İlave düzleştirme kuvveti olmadan ve belirtilen bağlama altında sonuçları ayrı kaydedin |
| Yalnızca kenara oturan tarafta boşluk veya sallanma var | Çapak, cüruf veya destek artığı parçayı yükseltiyor; gerçek deformasyon da olabilir | Önce temasları kaydedin, sonra yönteme göre temizleyip ölçün; tüm boşluğu çarpılma saymayın |
| Kesim ve soğuma sonrası normal, ayırma veya taşıma sonrası bozuluyor | Bağlantı ayırma yöntemi, kavrama yeri veya istif yükleri | Çıkarma öncesi ve sonrasını karşılaştırın; zayıf çerçevenin kanırtılmasını, bastırılmasını veya kötü desteklenmesini kontrol edin |
| Serbest şekil az değişiyor, montaj aralıkları düzensizleşiyor | Karşı parçalar, konumlama, sıkma sırası veya bağlantılar | Karşı parçaları ve montaj koşullarını birlikte kontrol edin; montaj aralıklarını ayrı raporlayın |
Çapak ve cüruf kenar sorunlarıdır; temas okumalarını etkileyebilir ve ayrıca işlem gerektirebilir. Temizleme öncesi ve sonrası kayıt tutun. Çapak alma ince parçanın şeklini değiştirebiliyorsa bunu ayrı bir işlem olarak izleyin. Kenar şartları için sac çapak alma ve kenar kabul kılavuzuna bakın.
5. Serbest durum, bağlanmış durum ve düzlük farklı sorulardır
Serbest durum kontrolünde destekler ve yön tanımlanmalı, yerçekimi dikkate alınmalıdır. El, baskı elemanı veya prob kuvvetiyle parçayı düzleştirmekten kaçının. Sacı masaya koymak otomatik olarak uygun serbest durum sağlamaz: masa teması ve öz ağırlıkla eğilme gözlemi etkiler. Kısıtlanmış kontrolde konumlama noktaları, kelepçe yerleri, sıra ve ilgili kuvvet ya da tork koşulları belirtilmelidir. [5]
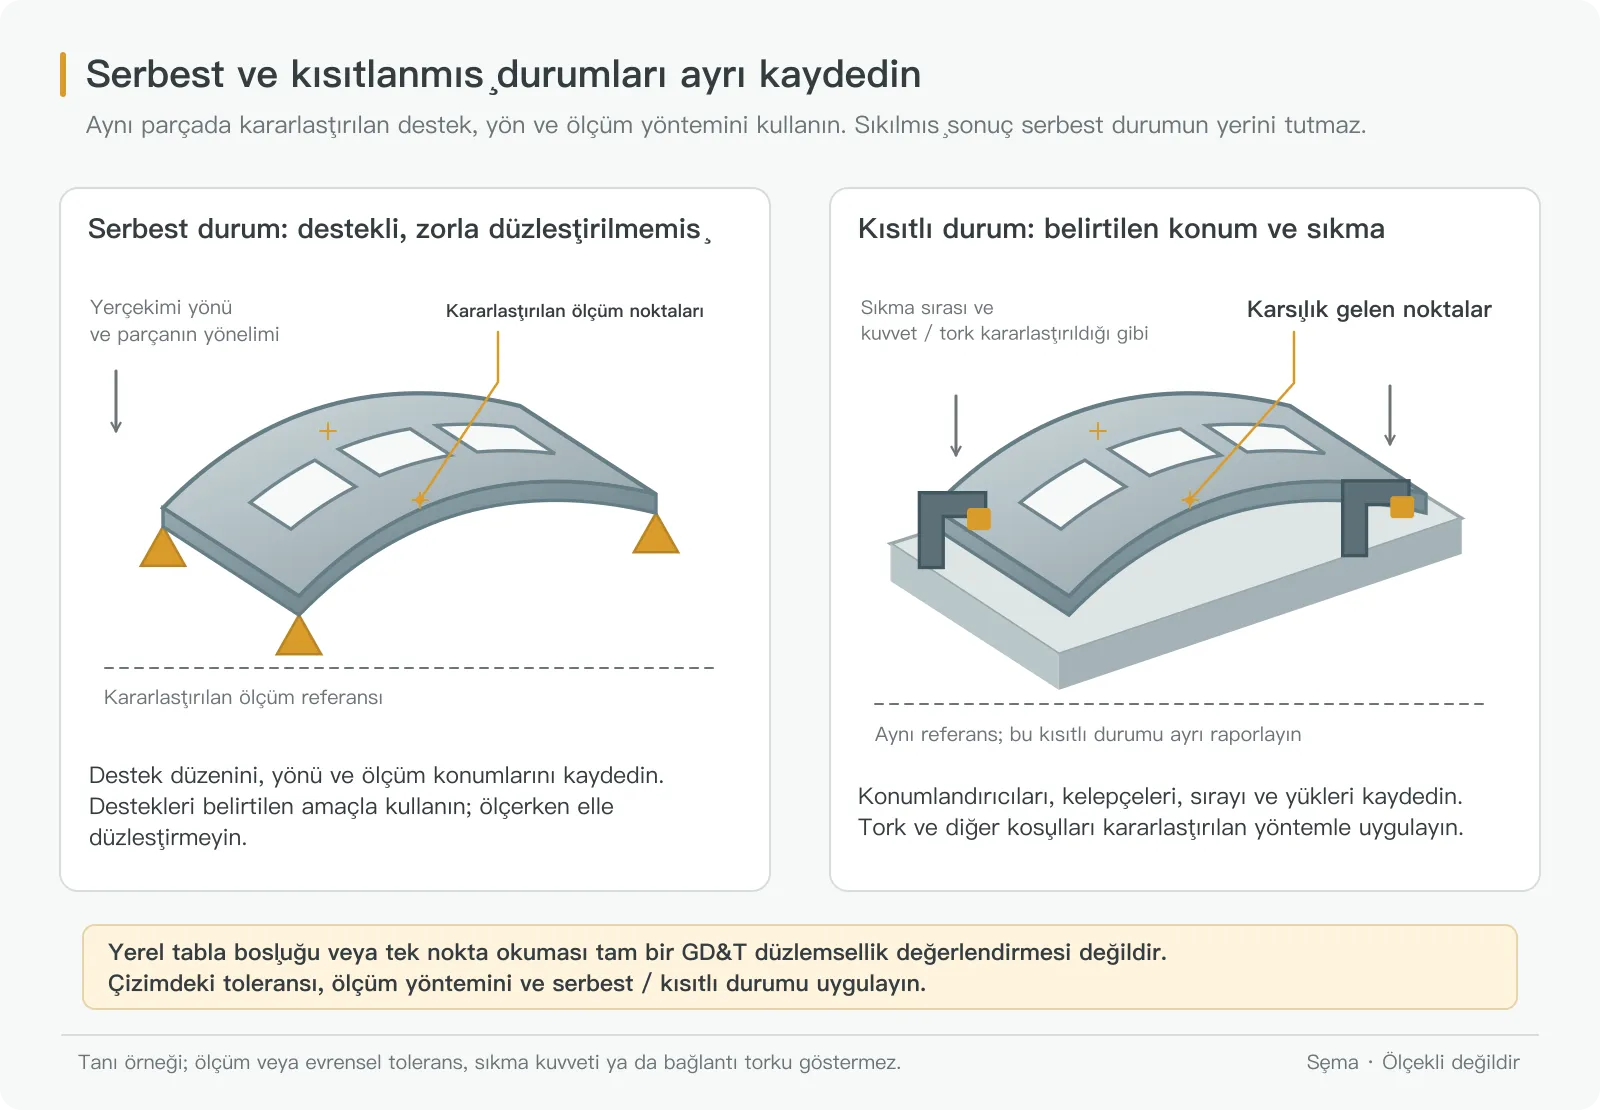
Mastar ve sentil belirli bir kontrol çizgisi yakınındaki boşluğu hızlıca gösterebilir; bu okuma otomatik olarak tüm yüzeyin düzlüğü değildir. Destek, ölçüm noktalarının kapsamı ve değerlendirme sonucu etkiler. Resmî düzlük kontrolü, çizimdeki kurallara uyarak gerekli yüzeyi kapsayan ölçüm ve değerlendirmeyle yüzeyin belirtilen iki paralel düzlem içinde kalıp kalmadığını belirlemelidir. [6]
Kaydı, belirtilen destek koşulunda belirli bir çizgi veya noktadaki okuma olarak yazın ya da kullanılan düzlük ölçüm yöntemini belirtin. Tekrar kaldırıp yerleştirmek sonucu belirgin değiştiriyorsa parçayı tolerans dışı ilan etmeden önce bağlama, temas ve tekrarlanabilirliği inceleyin. Sınırlar çarpılmış parçanın fotoğrafından değil, teknik resim ve kabul şartlarından gelir.
6. Tanı örneği: kesimden sonra düz, çıkarılınca çerçeve kenarı kalkıyor
Ortası büyük açıklıklı ince çelik bir panelin kesim sırasında mikrobağlantılarla tutulduğunu varsayalım. Soğuduktan ve çıkarıldıktan sonra uzun kenarlardan biri kalkıyor. Bu, varsayımsal gözlemler içeren bir tanı örneğidir; ölçülmüş müşteri vakası değildir.
| Aşama | Varsayımsal kayıt | Ne gösterir? |
|---|---|---|
| Giriş; destek ve yön kayıtlı | Tekrarlı yerleştirmede kontrol yerlerinin şekli genel olarak aynı | Giriş başlangıç durumu; artık gerilme yokluğunu kanıtlamaz |
| Kesim ve soğuma tamam, mikrobağlantılar duruyor | Panel iskelette belirgin kalkmıyor | Yalnızca bu sıcaklık ve bağlantı durumundaki şekil |
| Bağlantılar kayıtlı yöntemle ayrılıp kontrol desteklerine konuyor | Aynı uzun kenar tekrar tekrar kalkıyor | Önce bırakma, çıkarma ve gerilme dağılımını inceleyin; termal katkı henüz dışlanmış değildir |
| Belirtilen montaj koşulunda sabitleniyor | Uzun kenar oturuyor, fakat sıkma sonrası birleşim aralığı değişiyor | Montaj sonucu; serbest durum kabulünün yerini alamaz |
Sonraki denemede parti, kalınlık, kontur, ana sac yönü, kesim parametreleri, soğuma ve kontrol desteklerini sabit tutun. Yalnızca bir bağlantı ayırma veya çıkarma yöntemini karşılaştırıp değişimin tekrarlanıp tekrarlanmadığını gözleyin. Kesim sırasını karşılaştırmak için çıkarma yöntemini değiştirmeden ayrı deneme yapın. Malzeme, yol ve fikstürü aynı anda değiştirmek etkili değişikliği belirleyemez.
İyileştirme serbest şekli daha kararlı kılarsa delik konumları, kesim kenarları ve son uyumu tekrar kontrol edin. Yeniden ölçmeden daha düz görünüyor ifadesi düzlük şartının sağlandığı şeklinde yazılamaz. Tekrar parçaları farklıysa farkları saklayın; ana sac konumunu veya proses değişimini incelemeye devam edin.
7. Düzeltici işlemi kanıt yönlendirsin
Yerel ısınma ile kesim zamanlaması ilişkisi daha açık olduğunda proses personeli, kesimleri dağıtmayı, kontur sırasını veya diğer uygun çözümleri değerlendirirken kenar kalitesini de kontrol edebilir. Destek veya çıkarma daha etkiliyse önce o konum ve hareketleri karşılaştırın. Giriş gerilmesinden şüpheleniliyor veya doğrultma gerekiyorsa gerçek malzeme, geometri ve sonraki şekillendirmeyle deneyin; doğrultma sonrası düz görünümü tüm iç gerilmelerin giderildiği şeklinde yorumlamayın.
Parametre değiştirme, doğrultma veya ısıl işlem evrensel ilk adım değildir. Özellikle çarpılmayı gidermek için başka çelik kalitesinin ısıtma sıcaklıklarını veya soğutma uygulamalarını kopyalamayın. Değişiklik sonraki kaynakta başlıyorsa ince sac kaynak deformasyonu kılavuzuna; yoğun delme kaynaklıysa yoğun perforasyon ve sac şekli kılavuzuna başvurun.
İmalat planı görüşürken teknik resim, malzeme ve kalınlık, ana sac konumu, kesim öncesi ve sonrası fotoğraflar ile ne zaman kalktığı, nasıl desteklendiği ve bastırılıp bastırılmadığı kayıtlarını paylaşın. Düzlük veya montaj aralığı sınırları açık değilse hangi yüzün oturacağını ve hangi deliklerin hizalanacağını anlatın. Kontrol durumu ve kabulü gerçek kullanıma göre belirlemek, önce yalnızca malzeme adını değiştirmekten genellikle daha yararlıdır.