1. Zuerst festhalten, wann sich die Form ändert
Behalten Sie Teilekennung, Ober- und Unterseitenmarkierung, Lage im Ausgangsblech und Schnittrichtung bei. Erfassen Sie die Ausgangsform unter eindeutig beschriebenen Auflagebedingungen und verwenden Sie nach dem Schneiden dieselben Markierungen. Werden Spannmittel, Niederhalter oder Mikrostege eingesetzt, dokumentieren Sie deren Lösen. Beim üblichen Blechlaserschneiden kann hauptsächlich die Tischauflage wirken; es ist nicht stets ein Schneiden unter Einspannung.
Der Laser erwärmt den Werkstoff lokal bis zum Schmelzen oder Verdampfen; Schneidgas entfernt Material aus dem Schnittspalt. Die großflächigen Kontaktlasten konventioneller Werkzeuge fehlen, Wärmeeintrag besteht jedoch weiterhin. Berührungsloses Schneiden schließt thermischen Verzug nicht aus. [1]
Unterscheiden Sie großflächige Wölbung, örtliche Randwelligkeit und die Lageänderung des gesamten Teils, wenn ein Ende hochkippt. Kippt ein kleines Teil nach Verlust der Auflage, muss der Werkstoff nicht dauerhaft verbogen sein. Die Abstützung beim Schneiden und Entnehmen beeinflusst das Kipprisiko; dafür gibt es unter anderem besondere Auflage- und Entnahmemechanismen. [2]
2. Wärmeeintrag, Eigenspannungen und Geometrie getrennt betrachten
Der Bereich am Schnittspalt wird zuerst warm, während kälteres umgebendes Material seine Ausdehnung behindert. Beim Abkühlen ändern sich lokale Maße und Spannungen erneut. Ungleichmäßige Temperaturen können Biegung oder Verdrehung verursachen. Räumlich konzentrierte Schnitte sowie andere Konturen oder Schachtelungen verändern die Wärmeverteilung. Die spätere Verzugsrichtung allein beweist weder zu hohe Leistung noch zu niedrige Geschwindigkeit. [3]
Eigenspannungen verbleiben ohne äußere Belastung im Werkstoff und können aus vorgelagerten Fertigungsschritten stammen. Beim Öffnen einer Kontur oder Entfernen großer Bereiche ändert sich das bestehende Gleichgewicht; damit kann sich auch die Form ändern. Ein optisch ebenes Blech kann solche Spannungen enthalten. Verzug allein beweist umgekehrt nicht, dass Eigenspannungen die einzige Ursache sind. [4]
Ein langer Streifen, ein schmaler Rahmen um einen großen Ausschnitt und ein kleines geschlossenes Paneel haben auch im selben Blech keine gleichwertige Geometrie. Verbleibendes Material, Auflagespannweiten und Bewegungsbegrenzungen unterscheiden sich. Sichtbar empfindliche Bereiche sollten zuerst geprüft werden; eine allgemeine Breite, unterhalb der sich jedes Teil verzieht, gibt es nicht. Maßgebend sind tatsächliche Dicke, Werkstoff, Kontur und Verwendung.
3. Vergleichbare Aufzeichnungen in vier Phasen führen
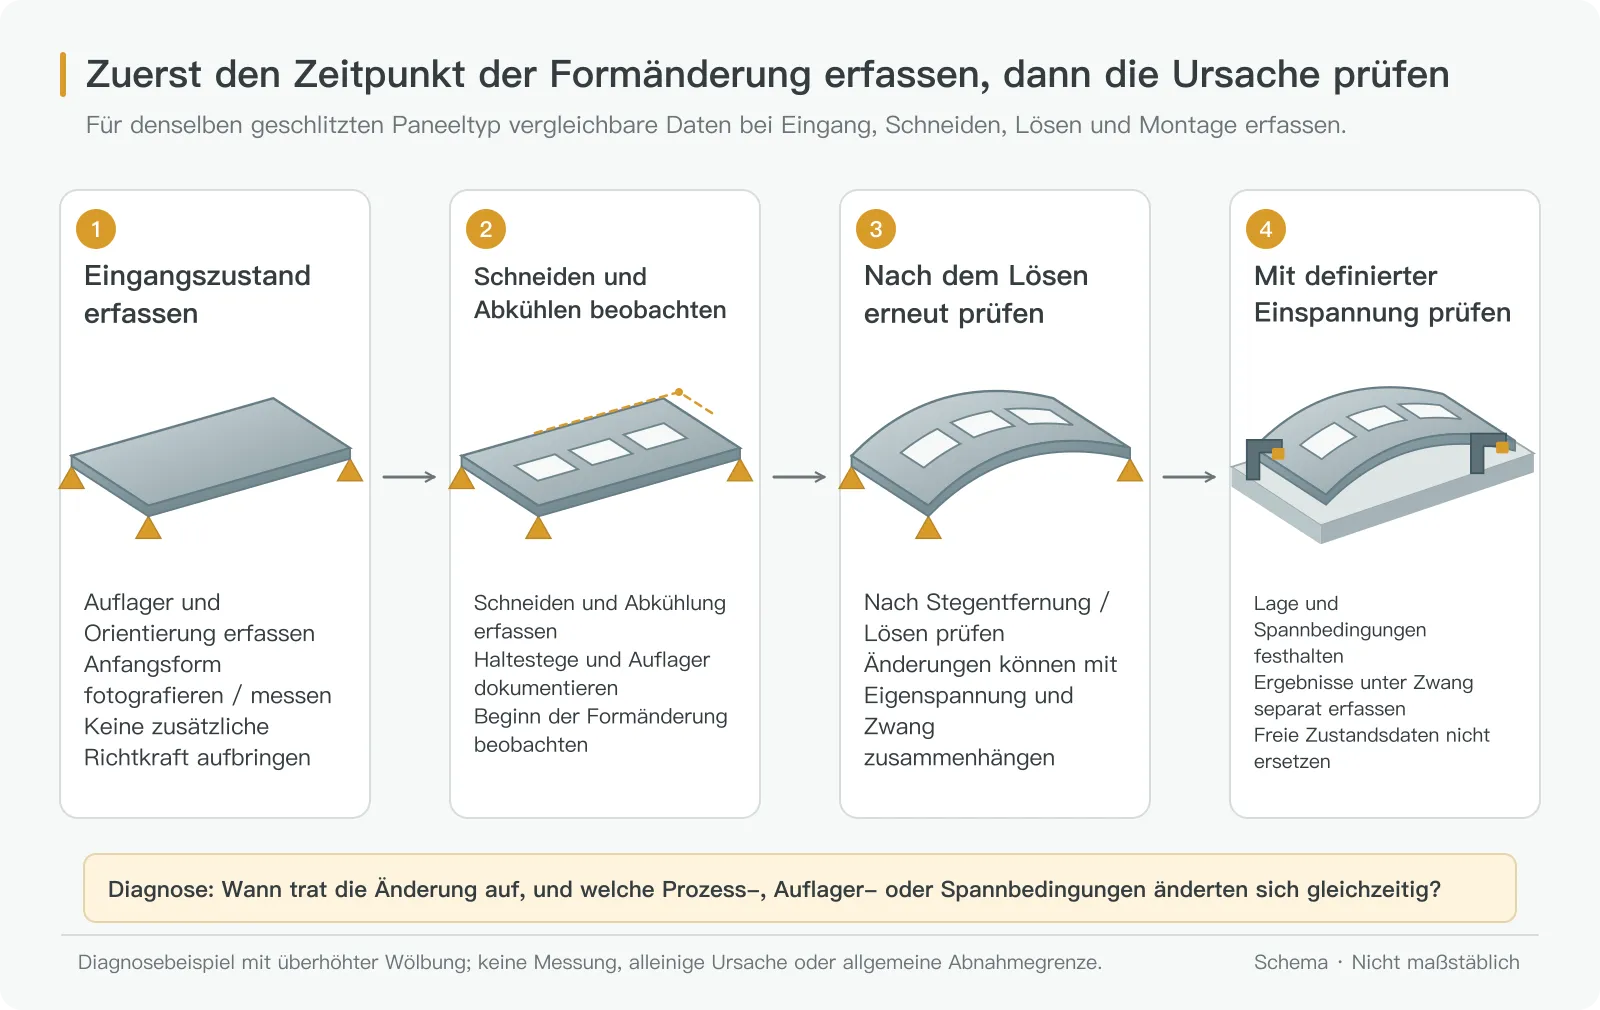
Ausgangsmaterial: Blech auf dokumentierten Auflagen und in dokumentierter Orientierung betrachten. Oberfläche, Kanten und Unterseite auf Fremdkörper prüfen. Vor dem Fotografieren nicht niederdrücken und damit die Ausgangsform verdecken. Werkstoff- und Chargenunterlagen aufbewahren und die Teilelage im Ausgangsblech markieren.
Schneiden und Abkühlen: Mit den vom Gerät zugelassenen Beobachtungsmöglichkeiten Kontur und Zeitpunkt der Änderung erfassen. Aktive Erwärmung, Schnittende vor dem Abkühlen und vereinbarte Messbedingungen unterscheiden. Programmstand, Schnittfolge, Auflage und verbleibende Verbindungen gemeinsam dokumentieren. Eine Warmmessung nicht als endgültiges Abnahmeergebnis behandeln.
Verbindungen lösen oder entspannen: Den Zustand vor und nach dem Trennen von Mikrostegen beziehungsweise dem Lösen von Niederhaltern oder Spannmitteln vergleichen. Danach prüfen, ob Entnahme oder Handhabung Biegungen einbringen. War das Teil nicht eingespannt, sind das Trennen vom Restgitter und geänderte Auflagen zu dokumentieren, kein fiktiver Entspannschritt.
Montage: Passung mit vereinbarter Positionierung, Anzugsfolge und relevanten Lasten prüfen und getrennt vom Zustand ohne diese Zwänge berichten. Tritt das Problem erst nach Schweißen, Biegen oder Verschrauben auf, ist dieser Prozessschritt zu untersuchen; nicht jede Änderung gehört zum Laserschneiden.
4. Aus der Beobachtung die nächste Prüfung ableiten
Die folgenden Faktoren sind zu prüfende Möglichkeiten. Eine Beobachtung kann die Untersuchung eingrenzen, aber allein keine Ursache belegen.
| Beobachtung | Mögliche Faktoren | Nächste Prüfung |
|---|---|---|
| Messwerte ändern sich schon vor dem Schneiden beim Umlegen | Ausgangsform, Auflageposition, Schwerkraft oder Fremdkörper darunter | Kontaktstellen reinigen, mit gleichen Auflagen und gleicher Orientierung wiederholt auflegen; Ausgangsblech dokumentieren |
| Örtliche Welligkeit wächst beim wiederholten Schneiden einer Zone | Lokale Wärmeansammlung, Schnittfolge und Konturdichte | Programmablauf mit abgekühltem Zustand vergleichen; anschließend kontrollierter Schnittwegvergleich |
| Rahmenform ändert sich nach großem Ausschnitt oder Außenkontur | Spannungsumlagerung, geänderte geometrische Steifigkeit oder Zwänge | Zuletzt geschnittene Kontur kennzeichnen und Wiederholteile mit gleichem Werkstoff und gleicher Geometrie vergleichen |
| Ein kleines Teil kippt hoch, ist nach der Entnahme aber nicht verbogen | Unzureichende Auflage oder Kippen nach Trennung vom Restgitter | Schneidbettauflage und Entnahme prüfen; Kippen des gesamten Teils von Werkstoffverzug trennen |
| Niedergedrückt liegt es an, nach dem Lösen hebt es sich | Einspannung verdeckt die freie Form oder das Gleichgewicht ändert sich beim Lösen | Ergebnisse ohne zusätzliche Richtkraft und unter definierter Einspannung getrennt erfassen |
| Spalt oder Kippeln nur auf der Seite, die auf einer Kante liegt | Grat, Schlacke oder Auflagereste heben an; echter Verzug kann gleichzeitig vorliegen | Kontaktpunkte zuerst dokumentieren, dann nach Vorgabe reinigen und nachmessen; nicht den gesamten Spalt als Verzug werten |
| Nach Abkühlen unauffällig, nach Stegtrennung oder Handhabung verändert | Trennmethode, Greifposition oder Stapellast | Vor und nach Entnahme vergleichen; schwache Rahmen auf Hebeln, Drücken oder ungeeignete Abstützung prüfen |
| Freie Form nahezu unverändert, Montagespalte aber ungleichmäßig | Gegenstücke, Positionierung, Anzugsfolge oder Verbindungen | Gegenstücke und Montagebedingungen gemeinsam prüfen; Montagespalte separat berichten |
Grat und Schlacke sind Kantenprobleme, die Kontaktmessungen beeinflussen und eine eigene Behandlung erfordern können. Den Zustand vor und nach Reinigung dokumentieren. Kann Entgraten die Form dünner Teile ändern, ist es als eigener Schritt zu beobachten. Kantenanforderungen behandelt der Leitfaden zum Entgraten und zur Kantenabnahme.
5. Freizustand, Einspannung und Ebenheit sind verschiedene Fragen
Eine Freizustandsprüfung braucht definierte Auflagen und Orientierung sowie Berücksichtigung der Schwerkraft. Handdruck, Niederhalter oder Tastkraft dürfen das Teil nicht flachdrücken. Auflegen auf einen Tisch schafft nicht automatisch einen geeigneten Freizustand: Tischkontakt und Verformung durch Eigengewicht beeinflussen die Beobachtung. Bei Prüfung unter Zwang sind Positionierpunkte, Spannstellen, Reihenfolge und relevante Kraft- oder Drehmomentbedingungen anzugeben. [5]
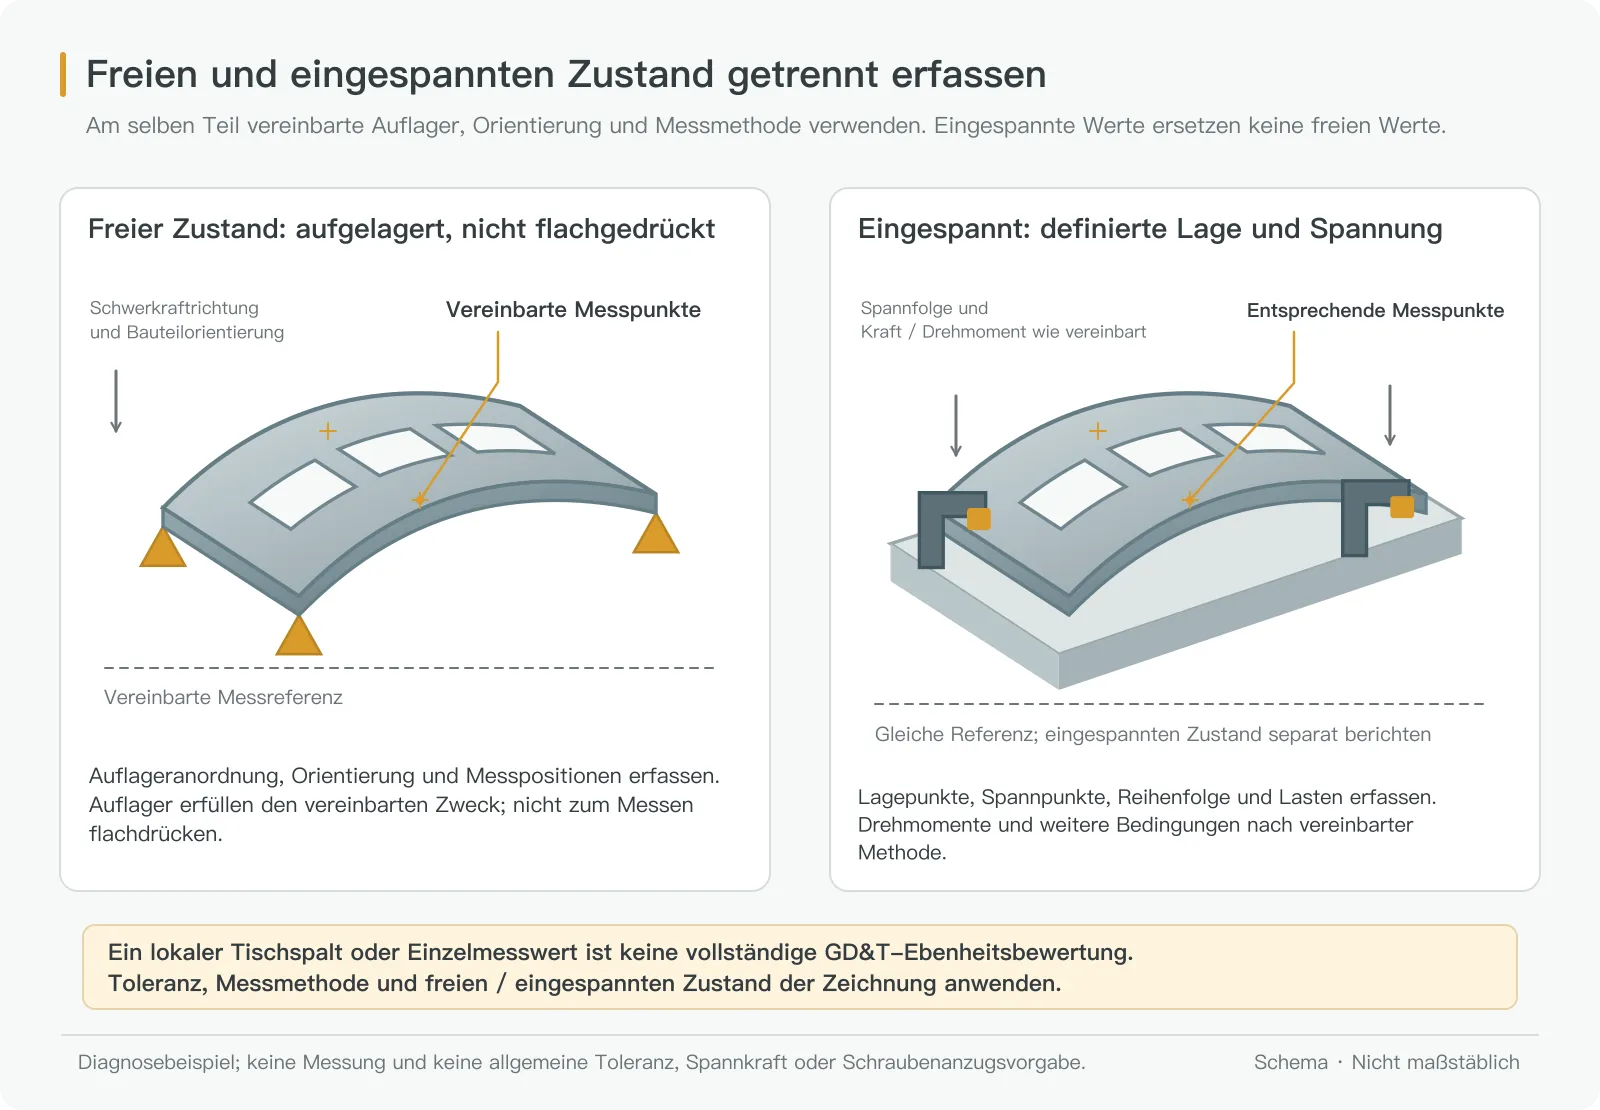
Richtlineal und Fühlerlehre können einen Spalt nahe einer bestimmten Prüflinie rasch sichtbar machen. Dieser Wert ist nicht automatisch die Ebenheit der gesamten Fläche. Auflage, Messpunktabdeckung und Auswertung wirken mit. Die formale Ebenheitsprüfung muss den Zeichnungsregeln folgen und mit geeigneter Flächenabdeckung und Auswertung beurteilen, ob die Oberfläche zwischen den vorgeschriebenen parallelen Ebenen liegt. [6]
Beschreiben Sie Aufzeichnungen direkt als Wert an einer bestimmten Linie oder Stelle unter angegebenen Auflagebedingungen, oder benennen Sie das verwendete Ebenheitsmessverfahren. Ändert wiederholtes Abnehmen und Auflegen das Ergebnis deutlich, prüfen Sie zuerst Einspannung, Kontakt und Wiederholbarkeit. Grenzwerte stammen aus Zeichnung und vereinbarten Abnahmebedingungen, nicht aus einem Foto des verzogenen Teils.
6. Diagnosebeispiel: nach dem Schneiden eben, nach Entnahme hebt sich der Rahmen
Angenommen, ein dünnes Stahlpaneel hat einen großen mittigen Ausschnitt und bleibt beim Schneiden über Mikrostege verbunden. Nach Abkühlen und Entnahme hebt sich eine Längskante. Dies ist ein Diagnosebeispiel mit angenommenen Beobachtungen, kein gemessener Kundenfall.
| Phase | Angenommene Aufzeichnung | Aussage dieser Beobachtung |
|---|---|---|
| Ausgangsmaterial mit dokumentierter Auflage und Orientierung | Form an den Prüfstellen bleibt bei wiederholtem Auflegen weitgehend gleich | Ausgangsbasis; kein Nachweis fehlender Eigenspannungen |
| Geschnitten und abgekühlt, Mikrostege bestehen noch | Kein deutliches Anheben im Restgitter | Nur die Form bei dieser Temperatur und diesem Verbindungszustand |
| Verbindungen nach dokumentierter Methode gelöst; Teil auf Prüfauflagen | Dieselbe Längskante hebt sich wiederholbar | Zuerst Lösen, Entnahme und Spannungsumlagerung untersuchen; thermischer Einfluss bleibt möglich |
| Unter festgelegten Montagebedingungen befestigt | Längskante liegt an, Fugenzustand ändert sich aber beim Anziehen | Montageergebnis; ersetzt keine Freizustandsabnahme |
Im nächsten Versuch Materialcharge, Dicke, Kontur, Lage im Ausgangsblech, Schnittparameter, Abkühlbedingungen und Prüfauflage konstant halten. Nur eine Stegtrenn- oder Entnahmemethode vergleichen und die Wiederholbarkeit beobachten. Soll die Schnittfolge verglichen werden, folgt ein eigener Versuch mit unveränderter Entnahme. Wer Material, Weg und Vorrichtung gleichzeitig ändert, erkennt den wirksamen Einfluss nicht.
Wird die freie Form stabiler, sind Lochlagen, Schnittkanten und endgültige Passung erneut zu prüfen. Ohne Nachmessung darf sieht ebener aus nicht als erfüllte Ebenheitsanforderung gelten. Unterschiede zwischen Wiederholteilen sind aufzubewahren und hinsichtlich Blechposition oder Prozessschwankung weiterzuverfolgen.
7. Korrekturen aus den Befunden ableiten
Ist der Zusammenhang zwischen örtlicher Erwärmung und Schnittablauf deutlicher, kann die Prozessplanung verteilte Schnittbereiche, Konturfolge oder andere geeignete Lösungen bewerten und zugleich die Schnittkante prüfen. Überwiegen Auflage oder Entnahme, werden zuerst deren Positionen und Bewegungen verglichen. Bei vermuteten Ausgangsspannungen oder Richtbedarf sind Werkstoff, Geometrie und spätere Umformung im Versuch zu berücksichtigen. Ebenes Aussehen nach dem Richten belegt keine vollständige Beseitigung aller Eigenspannungen.
Parameteränderung, Richten oder Wärmebehandlung sind kein allgemeingültiger erster Schritt. Insbesondere sind Erwärmungstemperaturen oder Abkühlpraktiken anderer Stahlgüten nicht einfach zur Verzugsbehebung zu übernehmen. Beginnt die Änderung erst beim späteren Schweißen, hilft der Leitfaden zu Dünnblech-Schweißverzug; bei dichtem Lochstanzen behandelt der Leitfaden zu Lochfeldern und Blechform den entsprechenden Mechanismus.
Für die Fertigungsbesprechung helfen Zeichnung, Werkstoff und Dicke, Lage im Ausgangsblech, Bilder vor und nach dem Schneiden sowie Angaben dazu, wann sich das Teil hob, wie es auflag und ob es niedergedrückt wurde. Sind Ebenheits- oder Montagespaltgrenzen offen, beschreiben Sie die anliegenden Flächen und auszurichtenden Löcher. Prüfzustand und Abnahme aus der Funktion zu definieren ist meist hilfreicher, als zuerst nur die Materialbezeichnung zu wechseln.