焊缝平直、外观良好,并不能证明薄板组件尺寸稳定、耐腐蚀,或与母材同样强。焊接会改变温度、应力、表面状态,对某些合金还会改变显微组织。即使焊缝本身看起来可接受,接头几何也可能造成独立的腐蚀问题。
薄板机箱可以沿着三个问题往下看:焊接收缩会让装配件哪里发生移动,热量会怎样改变所选材料,以及成品接头哪里容易存水或残留清洗液。下文把这些问题落实到图纸审查、控制顺序和测量示例。
焊接机箱图纸必须明确什么?
可直接报价的焊接机箱图纸应定义材料牌号与状态、厚度、接头类型、焊缝位置与范围、装配基准、关键尺寸、外观面、禁止受热影响的区域、清理或表面处理要求以及检验状态。还应说明哪些强度、密封、腐蚀或系统测试由买方负责,而不是仅以焊道外观判定验收。
将受控的 2D 图纸与 STEP/STP 装配模型一并发送。显示配合零件,以及折弯、嵌件、盖板和密封垫周边对装配顺序敏感的特征。如果可允许供应商提议不同的接头、焊缝长度或装配顺序,将该项标为待 DFM 评审,不要默许车间作未记录的替换。
- 材料牌号、硬度状态或其他状态、厚度与允许的替代材料。
- 接头几何、焊接面、长度或间距、起焊与收弧区域以及可达性限制。
- 功能基准、关键配合尺寸,以及检验是否在自由、约束或装配状态下进行。
- 外观面、打磨或清理备注、飞溅限制与表面处理顺序。
- 密封垫、接地、遮蔽、螺纹与腐蚀敏感界面。
- 买方要求的样件、首件与量产检验记录。
- 适用时,由买方负责的接头、泄漏、防护、腐蚀、疲劳或产品级验证。
钣金在焊缝冷却后为什么会变形?
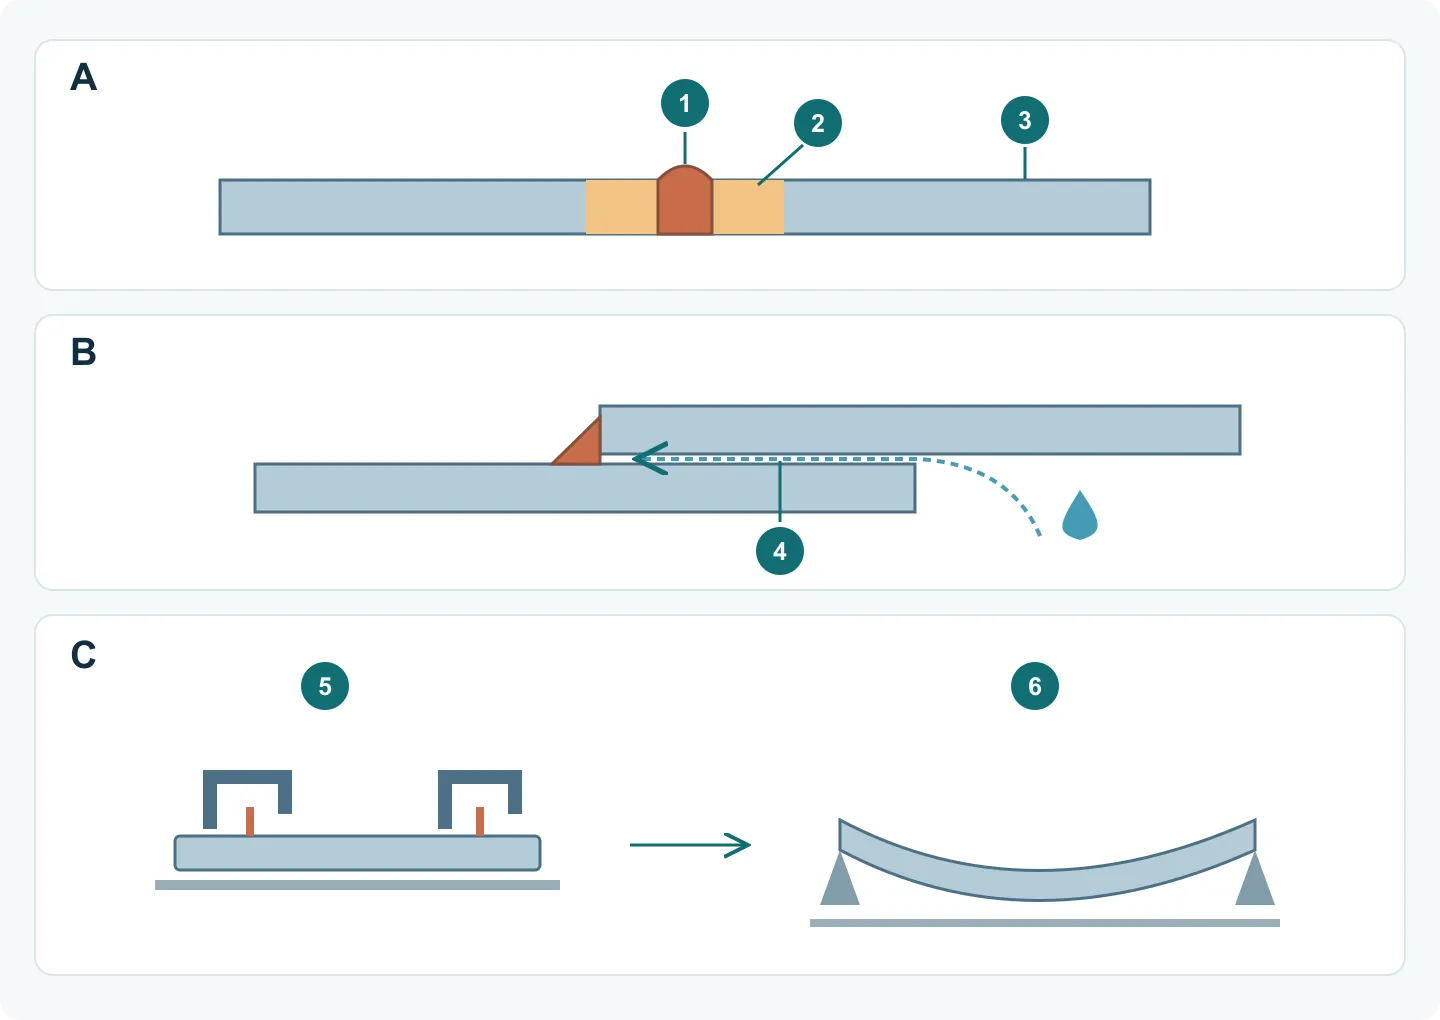
局部焊接热使焊区膨胀,而较冷的周围板材会约束它。若由此产生的热应力导致局部塑性应变,冷却便无法使组件恢复原始形状。随后焊缝金属和热影响区的收缩会留下横向或纵向收缩、角变形、弓形、凹陷、屈曲或扭曲;薄板尤易屈曲。
控制始于焊接之前。评估接头是否确实需要规定的焊缝金属量、装配间隙是否均匀、收缩会使组件向哪里移动,以及哪个基准必须保持稳定。可针对实际几何评估对称或断续布置、定位焊策略、顺序、工装和反变形预置。更强的约束未必更好,因为它可能增大残余应力或开裂风险。
设计允许时,间断焊可以减少焊缝金属量;但要求连续密封的接缝,不能直接改成断续焊。降低热输入也必须以满足熔合和接头性能为前提,只调小电流或提高焊速并不是完整的变形控制方案。
- 明确关键的平面度、角度、开口或界面,不要笼统要求组件平直。
- 使用能满足买方已批准接头设计的最小焊接范围。
- 控制装配和间隙,避免热量与收缩难以预测地集中。
- 在加装不可达的面板或表面处理之前,先确定定位焊、正式焊接与检验顺序。
- 在代表性样件上验证拟议工装和测量状态。
不锈钢为什么会在螺栓、垫圈和搭接处腐蚀?
不锈钢依靠氧支持的钝化表面膜,但垫圈下、螺栓杆周围或搭接内的狭窄潮湿缝隙可能形成滞流并缺氧。金属离子积聚,氯化物可能向内迁移,局部酸度上升,直至钝化膜破坏,使局部缝隙腐蚀得以自我维持。
该机理不同于电偶腐蚀,后者需要异种材料和导电通路。不锈钢接头自身就可能发生缝隙腐蚀。因此,图纸应定义环境、排液与清洁可达性、缝隙是否有意保持开放或密封、配合材料、表面清理,以及项目专用的检验或腐蚀试验。更耐蚀的牌号也不等于免疫。
- 避免形成滞留水、清洁剂、盐或工艺残留物的凹袋。
- 说明搭接缝、密封垫边缘和紧固件界面是应开放、可排液、可清洁还是密封。
- 不要将绝缘垫圈视为已防止缝隙腐蚀的证明。
- 存在异种金属时,将缝隙腐蚀评审与电偶腐蚀评审分开。
- 在图纸上写明清洁、钝化或表面处理要求以及买方的验收依据。
6061-T6 铝为什么会在焊缝旁软化?
6061-T6 的强度很大程度上来自固溶热处理和人工时效形成的细小析出相。焊接热循环可能使这些析出相溶解、粗化或过时效。因此,即使接头外观完好,最薄弱的位置也可能在焊缝旁而非焊道内。
不能直接把 T6 母材数据表中的强度作为焊接接头的许用值。接头性能取决于合金、状态、厚度、工艺、热输入、焊材、几何和焊后处理。负责产品设计的工程师应确定焊后状态下的设计依据与验证方法;焊缝外观看起来完好,并不能证明旁边材料仍具有原来的强度。
调焊接参数之前,先排好控制顺序
先检查接头和装配约束。夹具可以在焊接时把开口固定住,但松夹后,装配件仍可能移动。把装配、定位焊、正式焊接、冷却和松夹条件记下来,试样结果才有条件重复。
- 1. 装配:定位焊前检查间隙、接合边和基准,不用多堆焊缝金属掩盖不一致的装配间隙。
- 2. 定位焊:确定能保持接头间隙的位置与顺序,并检查焊点是否妨碍后续焊接或清理。
- 3. 焊接:按具体接头评估对称焊、分段退焊或跳焊,同时满足规定的焊缝尺寸和最终连续性。
- 4. 冷却与松夹:规定松夹条件和支撑位置,再测量指定的配合部位。用有代表性的样件比较,每次只调整一个计划中的因素。
用松夹后的尺寸判断试样是否合格
教学示例:图纸要求冷却后将装配件放在规定支撑上,不施加侧向夹紧力,测得两处标记面之间的净开口为 200 ± 0.5 mm。某次试样夹紧时测得 200.1 mm,松夹后为 199.2 mm。合格范围是 199.5–200.5 mm,因此松夹后的装配件不满足这项要求,不能因为夹紧时合格就放行。
两次读数应分别记录测量状态。先复核装配间隙、定位焊与焊接顺序、夹具释放方式,再决定是否需要其他调整;不要直接放宽图纸或强行把盖板装上。调整后的试样仍按同一松夹状态复测。如果产品要求在装配载荷下验收,应另写清载荷与方法,两种状态的结果不能混用。
趁表面还能接触到,安排焊后清理
对不锈钢而言,把可见的焊接变色刷掉,不等于已经达到要求的表面状态。Outokumpu 的资料指出,刷磨可以去掉表层热着色,却可能留下氧化层下方的贫铬层。应在安装五金件或封闭难以接近的接头前,写清焊后表面要求、合适的清理路线,以及冲洗和残留检查。
搭接缝要提前决定:通过经验证的密封排除水分,还是保留可排水、可清洗的结构。只封住一部分,反而可能留下存水缝隙。在图纸上标出迎水侧、密封边界与清理空间,并让腐蚀试验对应实际使用环境。钝化不能一概代替焊接氧化物去除或缝内污染清理。
应如何批准焊接钣金组件?
在规定的物理状态下,按受控图纸批准组件。在判定焊缝本身之前,先检查材料与状态、关键基准、间隙、角度、平面度、五金件和表面状态。然后执行由买方负责的项目专用接头或系统试验。一件看起来平直的样件不能证明重复性或产品合规性。
检验计划应与风险匹配。外观罩件、结构支架、密封箱和导电底盘需要的证据不同。记录工装或约束状态、测量工具、抽样频次、缺陷示例、返修规则和图纸版本。如果焊缝、清理路线或材料状态发生变更,应重新评估受影响的批准证据,不要将其当作不可见的工艺替代。
- 确认材料标识、厚度,以及适用时的硬度状态或其他状态。
- 在规定状态下测量指定的基准、平面度、角度、开口与配合界面。
- 检查焊缝位置、范围、起焊与收弧、清理、飞溅和外观区。
- 在暴露环境使其成为相关风险时,检查不锈钢缝隙、排液、沉积物与焊后表面要求。
- 对强度、密封、防护、疲劳、腐蚀、接地或系统性能,采用买方定义的接头或功能试验。
- 将已批准样件、检验记录与任何返修验收关联到同一图纸版本。
最终焊接询盘清单应包含什么?
有效的焊接询盘应让供应商看到完整的载荷、配合、表面和检验问题,而不是要求供应商自行设定产品要求。向每个投标方发送同一套受控资料,明确哪些决策已固定、哪些待 DFM 评审,并要求在批准前记录每一项拟议的材料、接头或顺序变更。
- 版本一致的 2D 图纸和 STEP/STP 装配模型。
- 材料牌号、状态、厚度、表面与替代规则。
- 接头类型、焊接面、范围、可达性和禁焊区。
- 关键基准、公差与检验约束状态。
- 配合零件、紧固件、嵌件、密封垫与装配顺序。
- 外观面、焊缝清理、钝化或其他表面处理备注以及遮蔽。
- 环境、排液、缝隙与异种金属信息。
- 样机、首件和量产数量。
- 所需的尺寸、外观、无损或功能证据。
- 由买方负责的验证与变更批准职责。
- 如果某些项目还没有定下来,可标注“待确认”并先发送现有资料。我们可以在 DFM 阶段与您一起比较选项、商定可行要求;首次询盘前无需一次确定所有细节。
| 影响 | 产生原因 | 询盘应定义什么 | 不要假定 |
|---|---|---|---|
| 焊接变形 | 受约束的局部加热和不均匀收缩留下永久应变 | 接头、焊接范围、基准、顺序限制、工装和测量状态 | 一件平直样件能证明量产稳定 |
| 不锈钢缝隙腐蚀 | 受遮蔽的滞留电解质变得缺氧、酸化并富集氯化物 | 环境、接头排液或密封、清理、表面状态与试验依据 | 使用不锈钢或绝缘垫圈就能使接头免受腐蚀 |
| 6061-T6 热影响区软化 | 焊接热改变提供 T6 强度的细小析出相 | 合金、硬度状态、接头设计依据、工艺条件与买方验证 | 母材强度适用于整个焊接区域 |
| 松夹后尺寸变化 | 约束可能把变形暂时藏住,释放后才显现 | 支撑位置、松夹条件和测量状态 | 夹紧尺寸等于自由状态尺寸 |
| 不锈钢焊后表面 | 热着色或残留物可能使局部更易腐蚀 | 清理空间、氧化物去除、冲洗和最终表面验收 | 焊缝发亮就代表耐腐蚀性已恢复 |