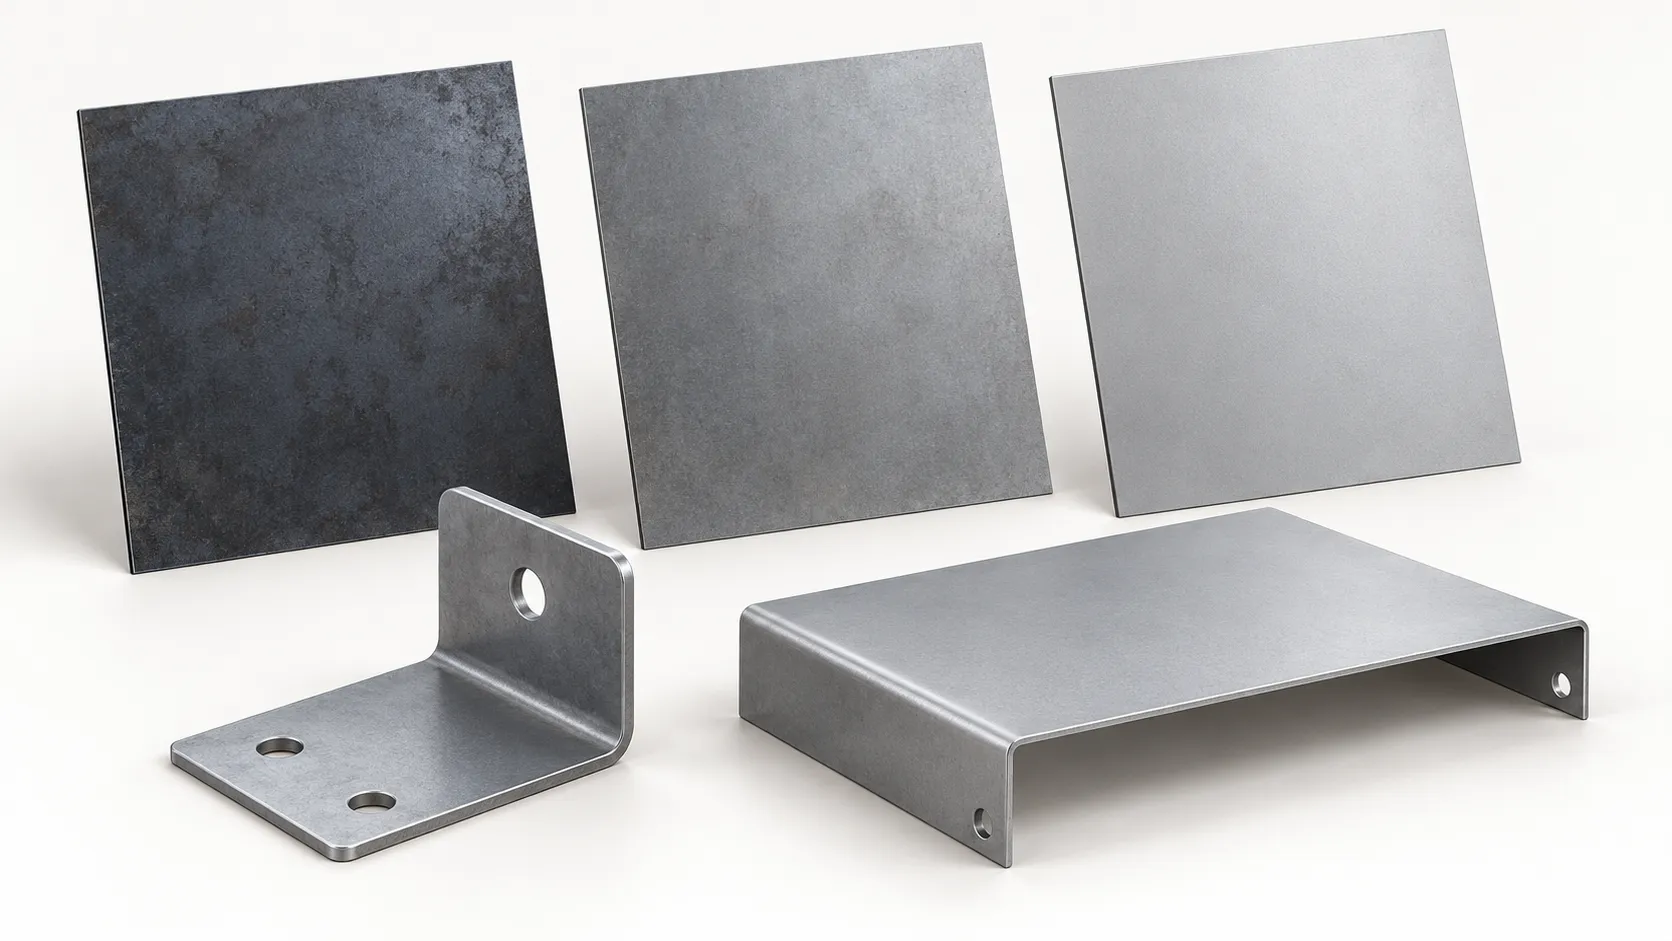
1. 先分清:轧制路线、材料牌号和表面状态
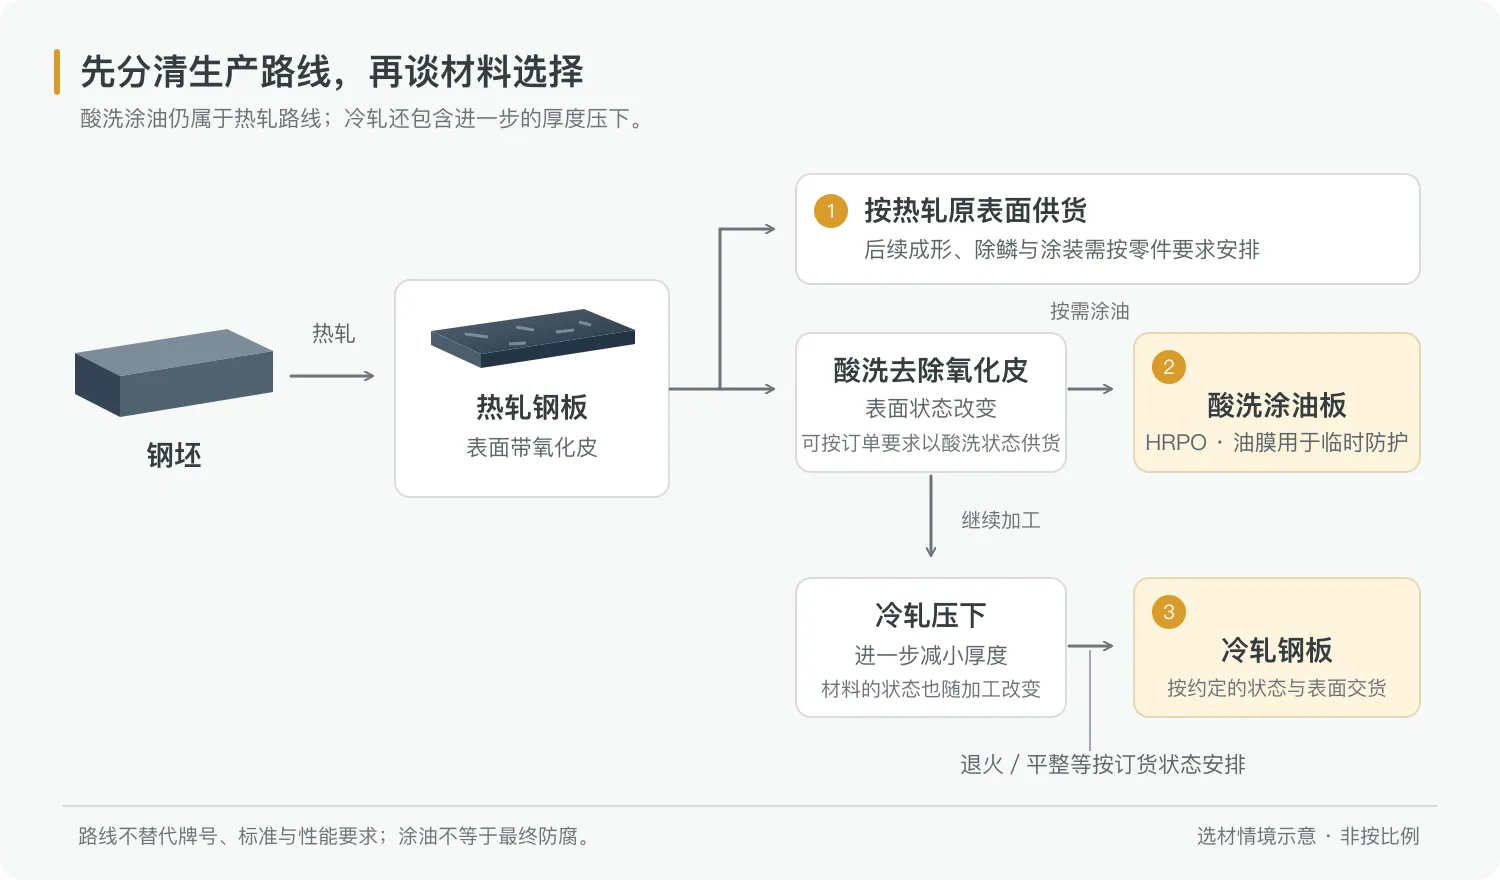
热轧板是按热轧路线生产的板材。未经除鳞处理的热轧表面通常带有氧化皮;采购时说的“黑皮板”,往往指这种表面状态。热轧材料也可以经过酸洗等处理,因此“热轧板”并不只对应一种外观。
酸洗板在这里指热轧酸洗钢板:通过酸洗去除热轧氧化皮,仍属于热轧材料。如果随后涂防锈油,常称为酸洗涂油板,英文缩写为 HRPO。酸洗与是否涂油是两个条件,订货时要分别确认;油膜主要用于储存、运输期间的临时防护,不能代替成品防腐。相关工艺可参见 [1]。
冷轧板通常以去除氧化皮的热轧料为起点,再经冷轧减薄。后续是否退火、采用什么调质或平整状态,会影响交货材料的成形表现。全硬冷轧料与退火后的成形用冷轧料不能混为一谈;“冷轧”也不等于“软、容易折”。[2]
采购时把三件事分开写会更清楚:牌号与标准说明要什么材料;交货状态说明材料以什么状态供货;表面要求说明允许怎样的表面。SPHC、SPCC、Q235 是牌号名称,酸洗、涂油不是与它们平行的另一套牌号。材料之间能否替代,需要进一步核对具体要求。
2. 把三种候选放在同一张表里比较
以下比较面向普通碳钢支架和面板的初步选型。它不替代牌号标准或成品图纸;表中的“需要确认”应落实到采购规格、工艺和样件检查中。
| 比较项目 | 热轧原表面板 | 热轧酸洗/酸洗涂油板 | 冷轧板 |
|---|---|---|---|
| 材料与表面 | 热轧路线,表面可能保留氧化皮 | 热轧后去除氧化皮;是否涂油另行确认 | 经冷轧;退火、调质与表面等级另行确认 |
| 选型切入点 | 表面外观要求较宽松、后续处理路线明确的板件 | 需要无热轧氧化皮的表面,但不一定需要冷轧状态 | 可见面板、薄板成形或对表面与尺寸有具体要求的零件 |
| 折弯与冲压 | 查牌号、状态、厚度和实际成形要求 | 酸洗本身不代表材料已具备所需拉深性能 | 区分商业级、拉深级及硬度状态;不能只写“冷轧” |
| 尺寸与平整度 | 写明采购厚度公差、板形及成品要求 | 去除氧化皮不等于已经满足平整度要求 | 按标准和采购条件确认,不能仅凭冷轧名称保证装配精度 |
| 涂装前处理 | 根据氧化皮、锈蚀和油污确定清理方式 | 核对防锈油、加工润滑剂的清除与后续处理 | 同样需要清洁和适配的前处理,表面光洁不等于可直接喷涂 |
| 储运与最终防护 | 防止锈蚀、污染;成品防护按环境选择 | 薄油膜属于临时保护;避免把涂油当成成品防腐 | 关注锈蚀、划伤和搬运;最终保护仍需单独设计 |
| 样件检查重点 | 成形、清理后的表面、涂装和装配 | 成形、清洁效果、涂层与装配 | 可见面、成形痕迹、平整度、涂装和装配 |
| 价格比较范围 | 原料加清理、成形、表面处理及检验 | 原料加去油、成形、表面处理及检验 | 原料加清理/去油、成形、外观保护、表面处理及检验 |
表面与边部也是可分别约定的供货项目。例如,钢厂会区分未酸洗、酸洗、酸洗涂油及切边状态。要求应写进订单,不能由材料名称推断。[3]
3. 内部支架与可见面板,先看不同的位置
内部支架的材料选择,应先找到受力和装配位置:载荷从哪里进入,经过哪一道折弯、哪个孔或焊接接头,最后传到哪里。可见面板则要先指出外观面、装配边和容易出现变形的位置。两者都可能采用多种材料方案,区别在于哪些要求先决定候选范围。
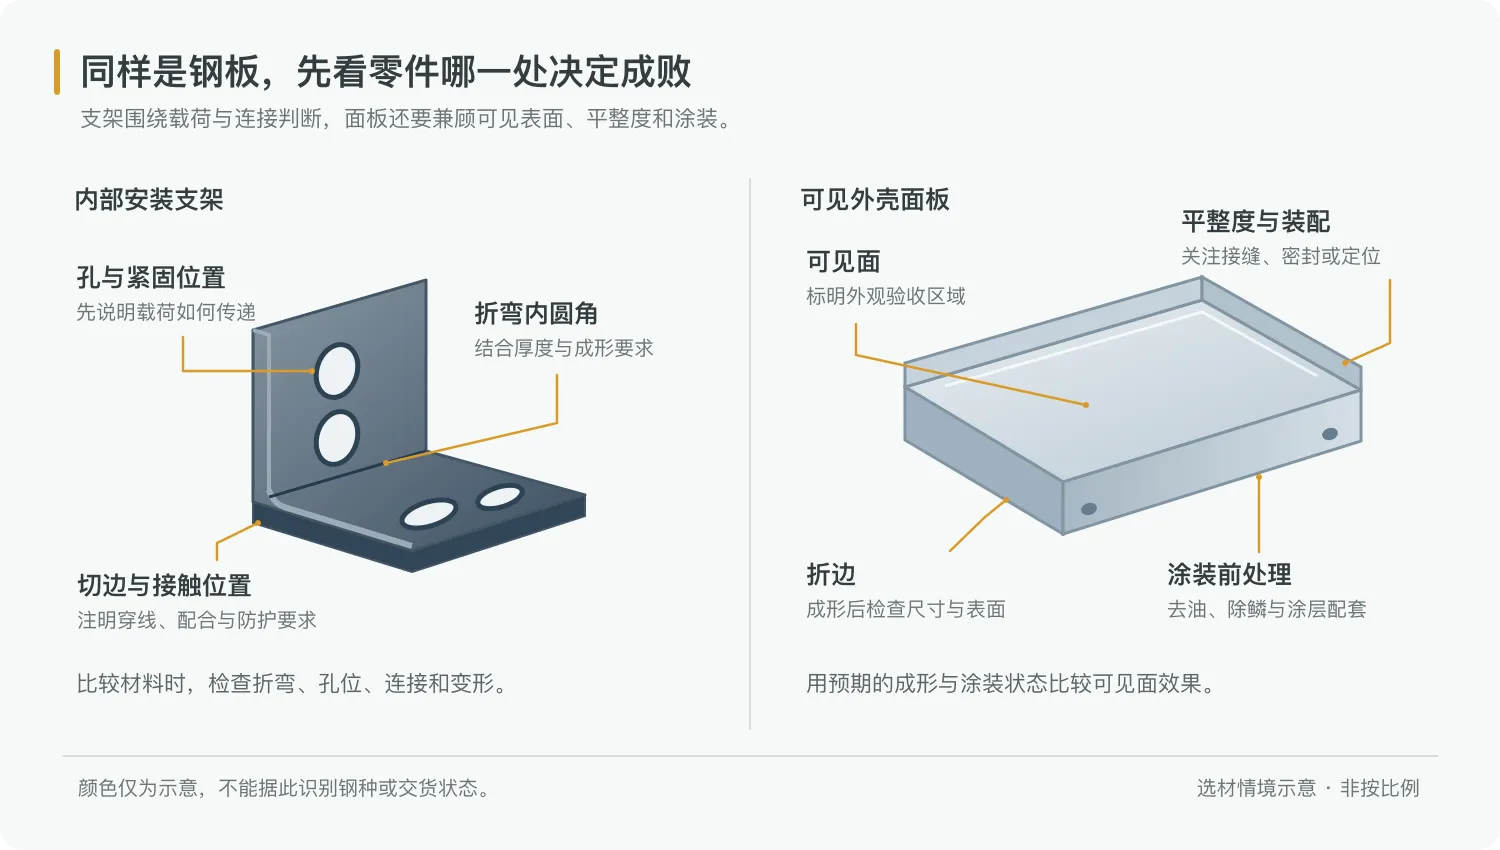
| 零件情境 | 可以怎样比较 | 样件上重点确认什么 |
|---|---|---|
| 设备内部安装支架,表面最终喷涂 | 先确认载荷、连接和成形,再比较热轧原表面与酸洗板的完整处理路线 | 折弯处与孔位、安装后变形、连接质量、清理及喷涂效果 |
| 可见外壳面板,需要一致的喷涂外观 | 把具体冷轧表面作为候选;评估酸洗板时,按相同成品外观标准比较 | 可见面划伤与成形痕迹、平整度、装配缝隙、涂装后外观 |
| 带凹槽、凸台或较深成形特征的盖板 | 先比较适合该成形要求的牌号和状态,再比较表面与价格 | 易减薄或开裂的位置、回弹、特征尺寸及成形后的表面 |
这些是选型情境,不是指定材料配方。面板已经约定了外观样板时,原料更换后的样件也应完成同样的成形、清理和涂装,再放在约定的观察条件下比较。只看一块平板的颜色和光洁度,回答不了成品是否合格。
4. 材料更强,不代表更容易成形或可以直接减薄
需要折弯的结构件,应把冷成形要求明确告诉材料供应商。结构钢的强度类别,不能单独证明某一道紧弯或拉深一定可行;钢厂对结构钢也会单独约定适于冷成形的订购条件。[4]
例如,考虑把 Q235 支架换成 Q355 时,应分别检查“能承受多大应力”和“受力后变形多少”。提高屈服强度并不会同比提高钢的弹性模量;如果减薄,支架刚度可能下降。折边、截面形状、孔位和连接也影响结果,不能按牌号中的数字比例直接换算板厚。[5]
折弯卸载后还会发生回弹。材料强度、板厚与模具开口等条件都会影响最终角度,因此换材料时要复核工装和补偿,并检查释放后的角度与装配尺寸。试样应包含实际有疑问的折弯、孔或成形区,而不是只做一条容易弯的直边。[6]
5. 比较的是合格成品成本,不只是钢板单价
原料便宜一些,如果后续多出清理、返修或外观筛选,未必能降低单件成本。酸洗板省去了某些氧化皮处理工作,也仍需核对油污和后续工序。冷轧板如果满足了所需表面条件,也仍可能发生搬运划伤、成形痕迹或涂装问题。
比较报价时,应使用同一份图纸、同样数量和验收要求,把材料、下料、成形、连接、表面处理、检验和包装列在同一范围内。尤其要问清:去油、除锈或除鳞由哪道工序完成,外观面怎样保护,哪些尺寸在涂装后检查。
“表面较干净”不能成为省略前处理的依据。油污及处理不充分会影响涂层附着和防护;清理与涂装方案应匹配材料状态、零件形状及使用环境。[2]
6. 把未确定的问题带进询价,而不是先猜一个牌号
已有材料规定时,提供标准与牌号、交货状态、板厚及公差、表面要求和允许的替代范围。还没确定时,可以先把以下信息发给加工方:
- 图纸、草图或照片,以及零件用在哪里、与什么部件装配。
- 支架的载荷方向与连接位置,或面板的可见面、缝隙和外观样板。
- 折弯、凹槽、凸台等需要成形的位置,以及当前最担心的问题。
- 使用环境、计划的表面处理、预计数量和样件确认要求。
板厚、牌号或表面处理尚未确定,可以直接标注“待确认”。先围绕零件的用途比较方案,再把确认后的材料要求写入图纸与采购文件;替代材料应明确由谁批准,并保留必要的材料和样件记录。