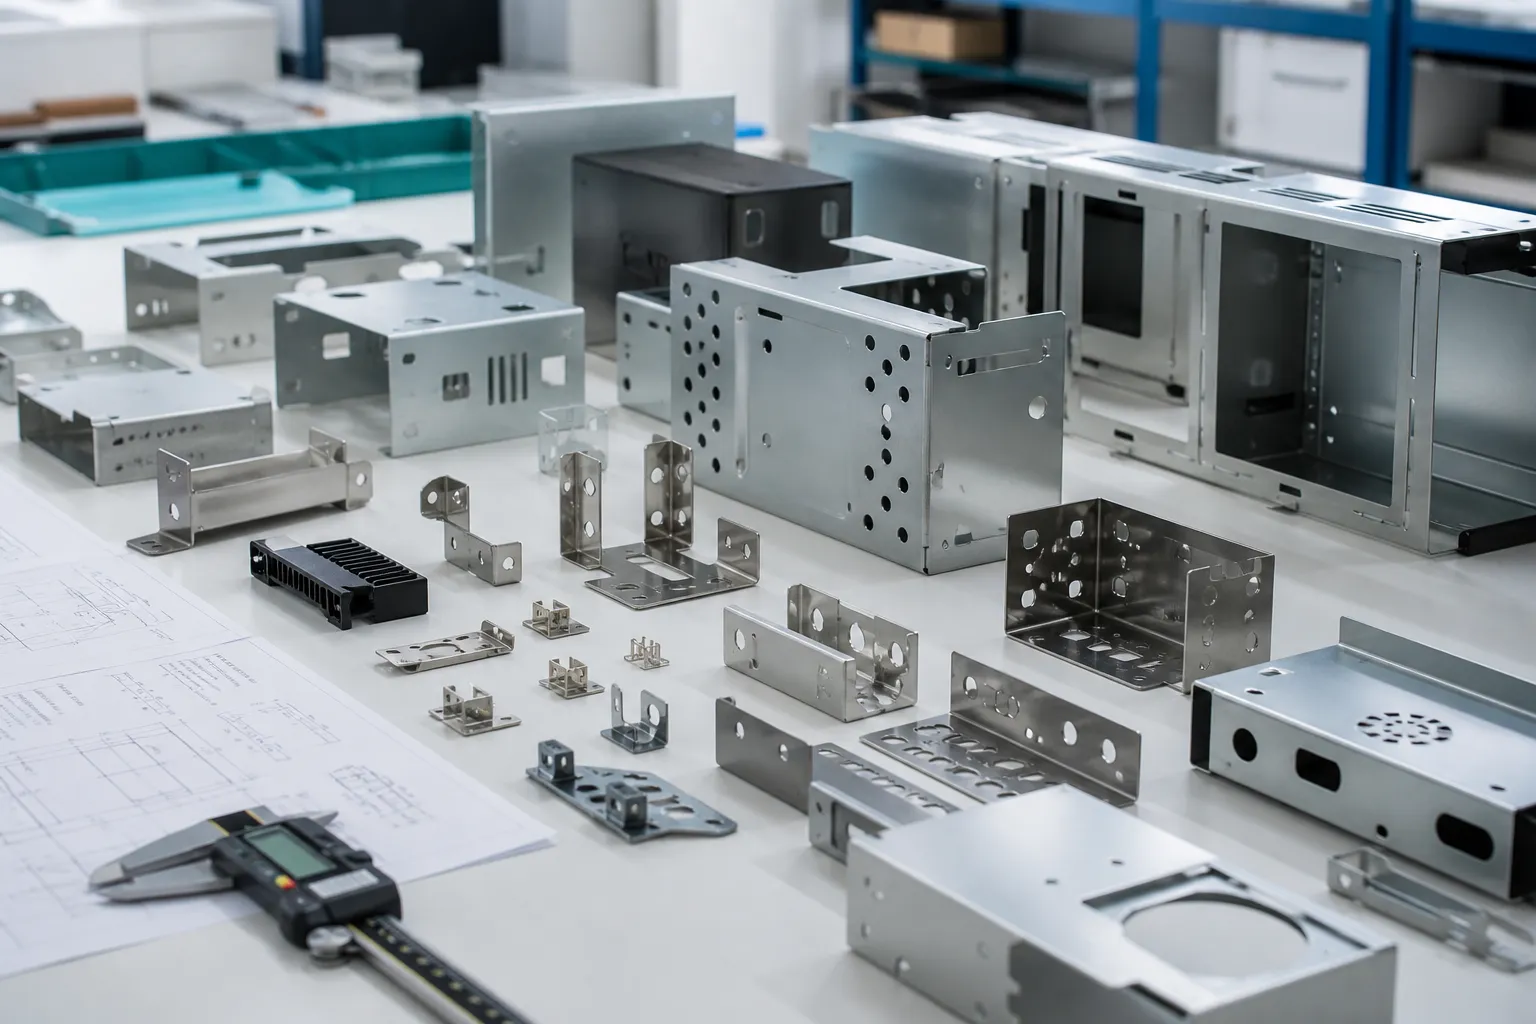
钣金折弯 DFM 使成形件与实际生产所用的材料、折弯机、工具和检验方法兼容。模型在屏幕上可以完美折叠,车间却可能遇到法兰支撑不足、孔变形或因折弯数据错误而算错的展开图。
本指南适用于外壳、机箱、面板、盖板和支架的切割毛坯在折弯机上依次成形,不是级进模冲压标准。下列数值仅用于设计筛查,不是 HARVLAND 固定公差或保证的设备极限。量产发布前,应根据所选材料、厚度、折弯方法和供应商工具确认关键特征。
从正确工艺开始:折弯机成形,而非冲压折弯
在钣金加工中,激光或冲床先切割毛坯,折弯机再逐道完成折弯。工装必须支撑零件、避免碰撞,并按可行顺序安排每道折弯。柔性工具使这一路线适合原型、外壳和中低批量。
冲压折弯在专用模具内完成,通常还带有冲孔或其他成形工位。带料排样、载体、工位顺序和模具间隙会引入不同约束。不要把级进模的折弯补偿或公差直接用于折弯机展开图。应在 RFQ 中注明预期路线和数量,或请供应商比较两种路线。
中性轴与 K 因子:展开图在模拟什么
折弯时,外表面被拉伸,内表面受压。两者之间存在长度视为不变的中性轴。它通常向折弯内侧移动,而不会保持在板厚正中。
K 因子等于中性轴到内表面的距离除以板厚。CAD 可用 K 因子、折弯表或折弯扣除来计算毛坯。它不是恒定的材料常数;半径厚度比、材料状态、纹理方向、折弯方法和工具都会影响它。
通用 CAD 默认值可用于早期概念,但关键法兰位置需要加工方的折弯数据,必要时还需试片或首件关联。任何批准值都应连同材料、厚度、半径、角度和工具背景记录。
折弯系数表怎么看:先认清表里是哪一种数值
表头只写“折弯系数”,还不能确定该怎样计算展开。先读公式和单位:如果用法是“两侧外尺寸相加,每折一道减去这个数”,这个数就是折弯扣除值,不能直接填进 CAD 的 K 因子栏。
可用于车间下料的表,应注明材料牌号与状态、实际板厚、折弯方式、模具及 V 槽开口、成形后的内半径、最终角度和尺寸起止点。还要看清数值是每一道折弯的扣除,还是整个零件的总扣除。条件不全时,应先核对和试折,再确定下料依据。
| 参数 | 含义与单位 | 怎样使用 |
|---|---|---|
| K 因子,K | 中性层到内表面的距离 ÷ 板厚;无单位 | 在 BA = θ × (π/180) × (R + K × T) 中确定中性层位置。 |
| 折弯展开弧长,BA | 折弯区域沿中性层展开的长度;mm | 与量到折弯切点的两段直线段长度相加。 |
| 折弯扣除值,BD | 两侧外尺寸换算展开时的扣除量;mm/道 | 对下文定义的简单折弯:L = L1 + L2 − BD。 |
| 按板厚归一化的扣除系数,c = BD/T | 每道扣除值 ÷ 板厚;无单位 | 只有车间按此定义 c 时,才用 BD = c × T;这个比值不是 K。 |
折弯补偿量、折弯扣除量与展开长度
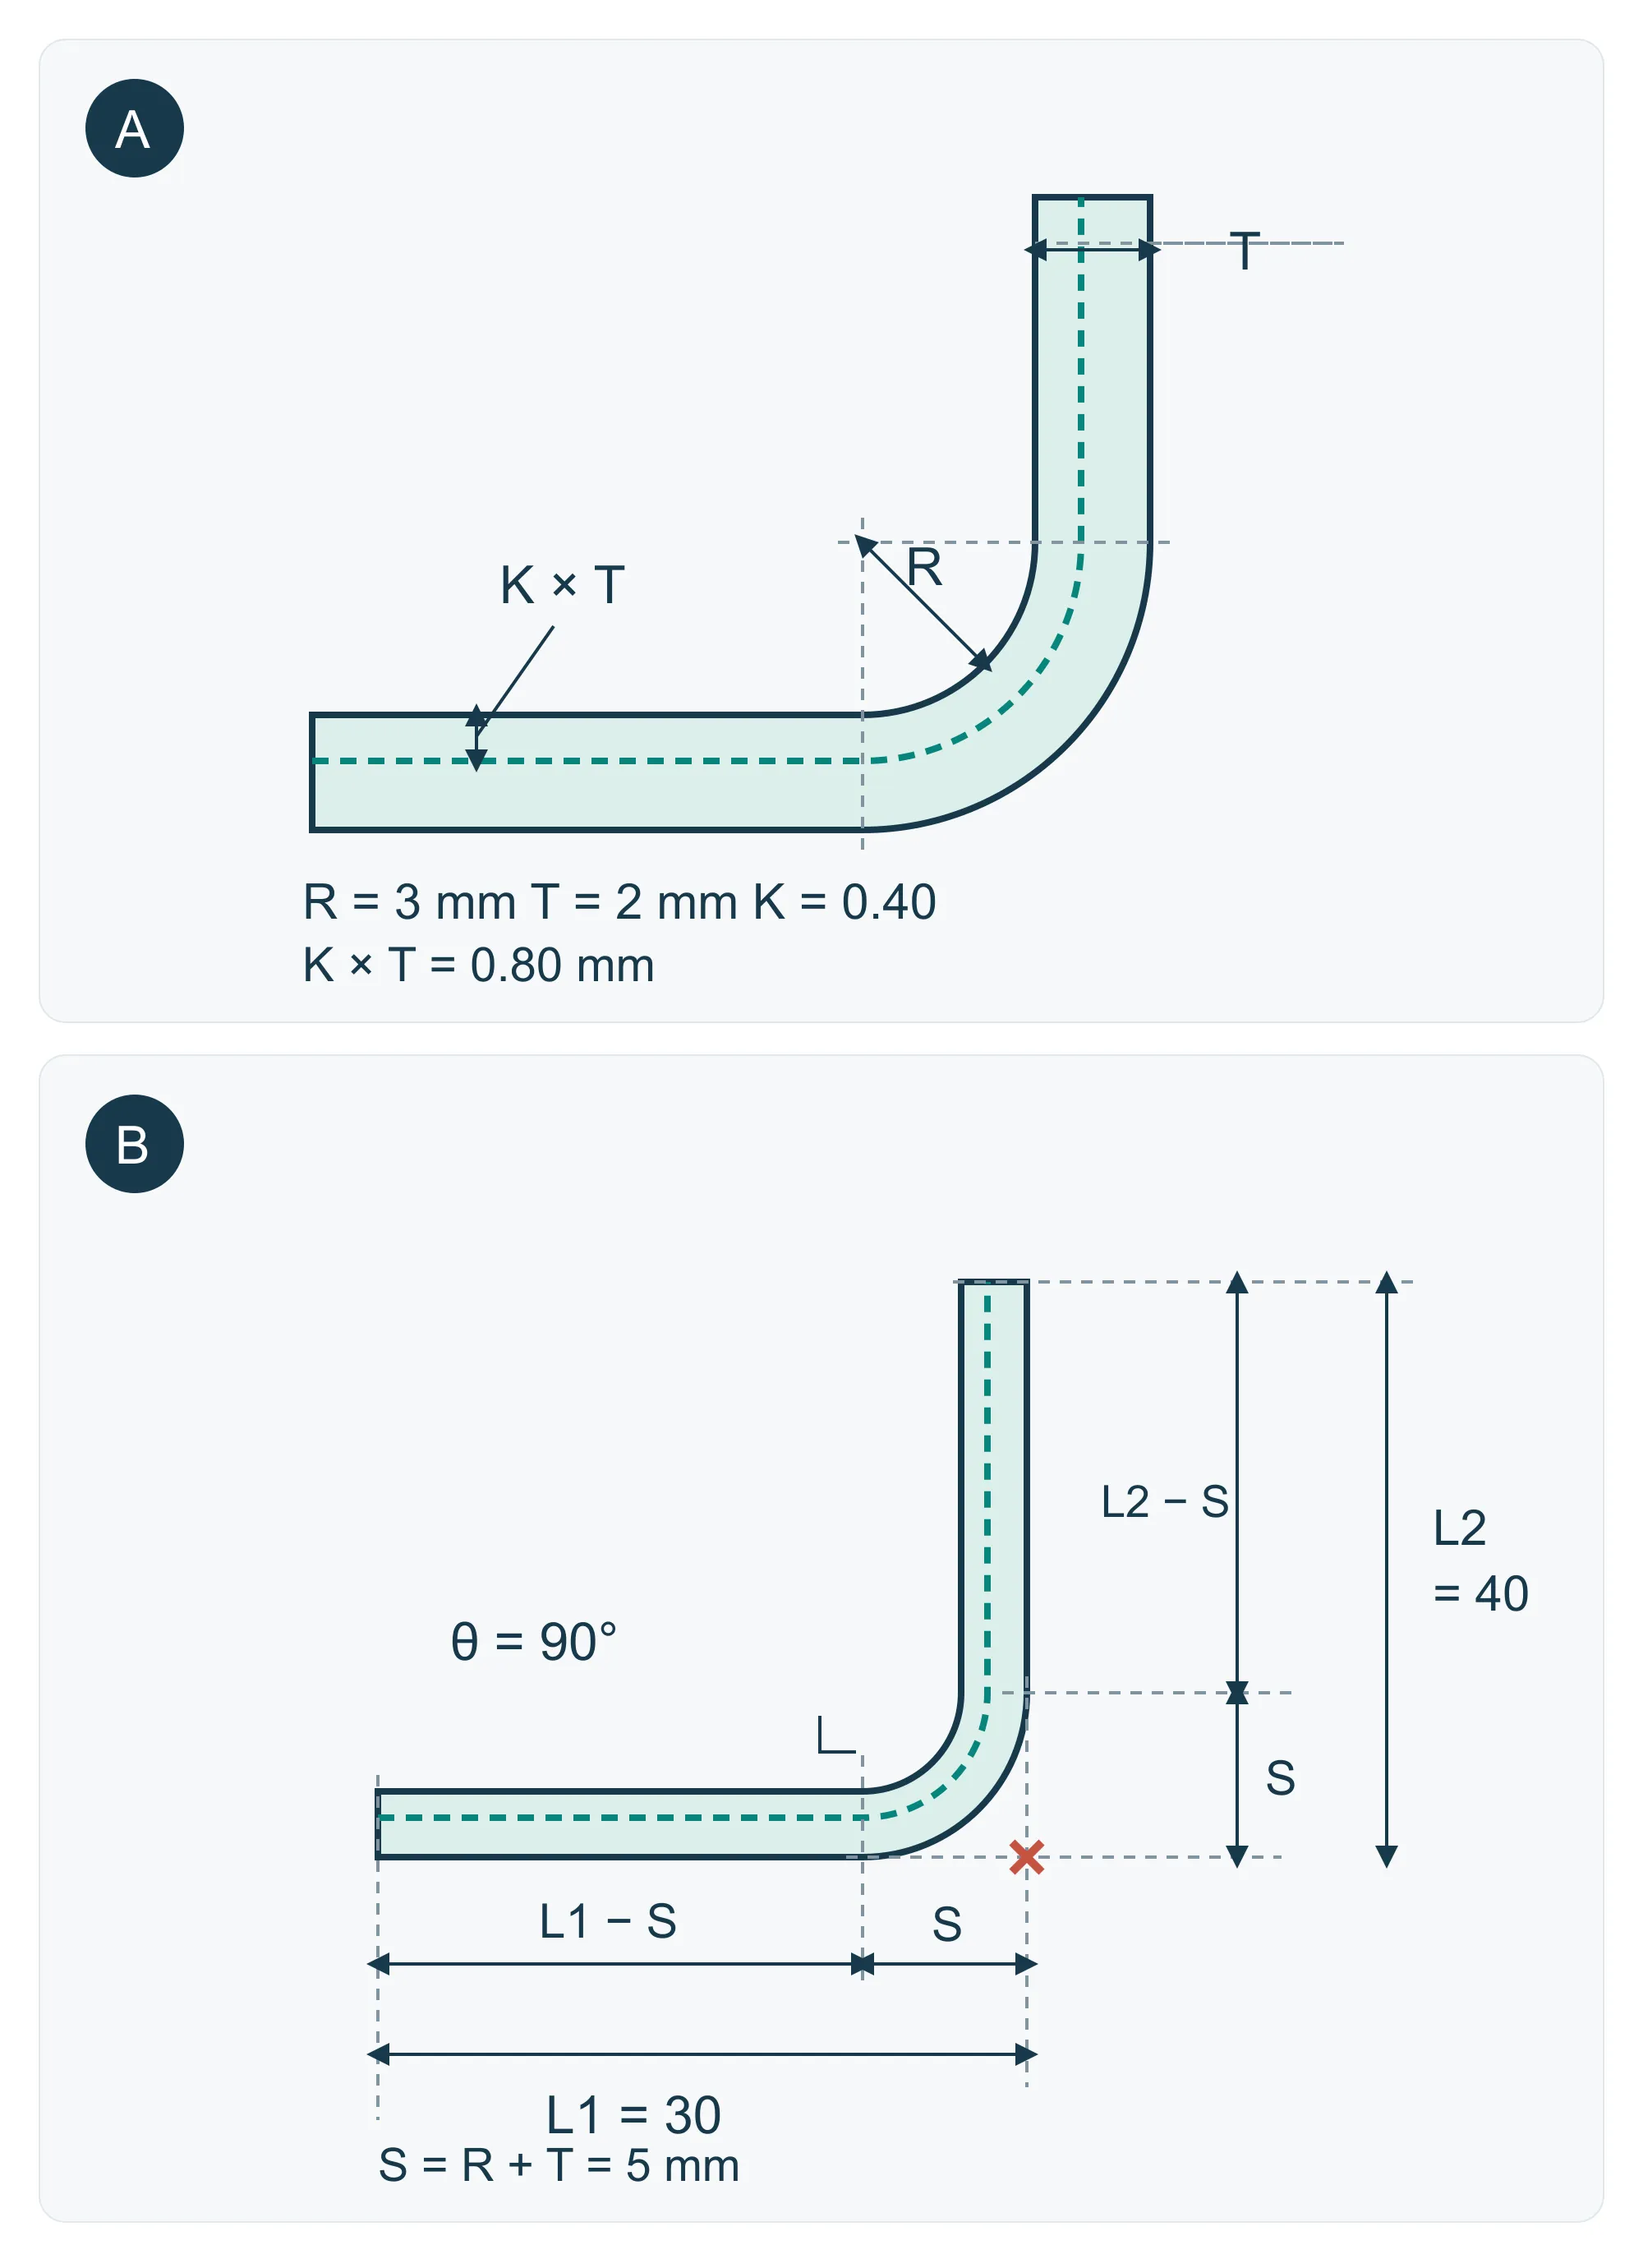
折弯展开弧长 BA 是折弯区域沿中性层展开后的长度:BA = θ × (π/180) × (R + K × T)。θ 表示板材从平直状态转过的角度,单位为度;R 为内半径;T 为板厚;K × T 为内表面到中性层的距离。R、T 和 BA 使用同一种长度单位。下方 SOLIDWORKS 的 K 因子资料采用这一角度定义。
对于简单开口折弯,两侧板之间的内夹角 α = 180° − θ。例如内夹角为 120°,公式应代入 θ = 60°,不能代入 120°。直角折弯时两者都是 90°,所以只看直角例子不容易发现角度用反了。
若外尺寸 L1、L2 都量到两条外表面延长线的理论交点,外退距 S = (R + T) × tan(θ/2)。折弯扣除值 BD = 2S − BA,展开总长 L = L1 + L2 − BD。也可以先从每段外尺寸减去 S,得到两段直线段长度,再加 BA。两条路径是在核对同一几何关系,不能加过 BA 后又重复减一次扣除值。
计算示例:一道 90° 折弯,R = 3 mm、T = 2 mm,假设 K = 0.40,外尺寸 L1 = 30 mm、L2 = 40 mm。本几何模型假设截面均匀,不计涂层和局部减薄。图中定义尺寸起止点,图形比例为示意。
- 中性层偏移:K × T = 0.40 × 2 = 0.80 mm;中性层半径:R + K × T = 3.80 mm。
- 折弯展开弧长:BA = (π/2) × 3.80 = 5.969 mm。
- 外退距:S = (3 + 2) × tan(45°) = 5.00 mm;折弯扣除值:BD = 10 − 5.969 = 4.031 mm。
- 按外尺寸计算:L = 30 + 40 − 4.031 = 65.969 mm,取两位小数为 65.97 mm。
- 按直线段复核:L = (30 − 5) + (40 − 5) + 5.969 = 65.969 mm。正式下料前使用已验证的折弯数据,K = 0.40 只是本例假设。
一张能复算的折弯系数表:明确条件再查数值
下表是几何计算示例,不是按材料牌号查取的经验参数表。每行都假设一道 90° 折弯、内半径 R 等于板厚 T、K = 0.40。长度单位均为 mm;模型假设截面均匀,不计涂层和局部减薄。R = T 是计算条件,不是推荐的最小折弯半径。
在这些条件下,BA = (π/2) × 1.40T ≈ 2.199115T,BD = 4T − BA ≈ 1.800885T。因此,接近 1.80 的扣除系数和 0.40 的 K 因子,可以描述同一个假设折弯。计算时保留完整精度,到最终结果再取小数。
| 板厚 T(mm) | 内半径 R(mm) | K 因子 | BA(mm) | BD(mm) |
|---|---|---|---|---|
| 0.50 | 0.50 | 0.40 | 1.100 | 0.900 |
| 0.80 | 0.80 | 0.40 | 1.759 | 1.441 |
| 1.00 | 1.00 | 0.40 | 2.199 | 1.801 |
| 1.20 | 1.20 | 0.40 | 2.639 | 2.161 |
| 1.50 | 1.50 | 0.40 | 3.299 | 2.701 |
| 2.00 | 2.00 | 0.40 | 4.398 | 3.602 |
- 若 T = R = 1.50 mm,两侧外尺寸为 30 mm 和 40 mm,则 L = 70 − 2.701327 = 67.298673 mm,约为 67.30 mm。它与前面示例不同,因为前例采用 T = 2 mm、R = 3 mm。
- 同一零件有多道条件相同、折弯区互不影响的折弯时,逐道扣除对应 BD。半径、角度或工艺变化后需要重算;这张 90° 表不能直接套到压死边、折弯区相互影响的 Z 形折弯或其他 R/T 比值。
怎样用试折建立自己的折弯系数表
用计划生产的材料和模具,先做只有一道折弯的简单试片。调整展开计算前,先确认卸载后的成形角度:修改 K 因子改变的是 CAD 展开长度;最终角度则要通过折弯工艺的回弹补偿来控制。
对上文的简单几何,已知下料长度 L0,测得两侧外尺寸后,可算 BD = L1 + L2 − L0。再用实际内半径和折弯转角计算 BA = 2 × (R + T) × tan(θ/2) − BD,最后反算 K = [BA / (θ × π/180) − R] / T。所有尺寸必须与图示采用相同的起止点。
- 记录材料牌号与状态、实测板厚 T、轧制方向、折弯方式、上模、下模和 V 槽开口;折弯前量好试片下料长度 L0。
- 卸载后测量最终角度、内半径,以及量到理论外尖角的两侧外尺寸。不同试片使用同一种测量方法。
- 重复试折以了解波动,比较预测展开与成形结果,把确认后的 BD 或有效 K 因子连同模具、日期和版本记录。不要把一块试片的结果当成通用材料常数。
- 用首件检查成形图纸和装配尺寸;材料状态、板厚、轧制方向、模具或折弯方式变化后,重新确认折弯数据。
反算复核,以及尺寸不对时先查哪里
沿用前面的教学条件:L0 = 65.97 mm、L1 = 30 mm、L2 = 40 mm、R = 3 mm、T = 2 mm、θ = 90°,可得 BD = 4.03 mm、BA = 5.97 mm、K ≈ 0.400。这些仍是演示输入,不是试折实测记录;与精确 0.40 的细小差别来自 L0 取了两位小数。
角度正确但总展开长度不对,先查扣除值、实际半径和尺寸量法。如果一边偏长、另一边大致等量偏短,先查折弯位置与后挡料设置。找到误差来源,再决定是否需要调整 K。
结合材料和工具选择内折弯半径
当内半径影响配合、强度或外观时,应明确标注。对某些延性低碳钢,接近一倍板厚的半径可作为早期概念,但不是通用最小值。较硬牌号、不锈钢和某些铝材状态可能需要更大半径,尤其在平行纹理方向折弯时。拉伸侧的毛刺或划伤也可能引发裂纹。
在悬空折弯中,实际半径强烈受 V 型模开口、材料和厚度影响,可能并不等于凸模尖端半径。压底折弯和特殊成形的表现不同。不必要的多种半径会增加换模,因此非关键折弯应尽量标准化。
请供应商用预定工具组确认实际半径。对于裂纹敏感或配合轮廓,应定义验证方法,并批准使用预定材料状态制作的样件。
最小法兰长度与折弯机可达性
毛坯旋转时,法兰必须保持由凹模支撑。实际最小值取决于 V 型开口、工具轮廓、角度、半径和测量约定。“四倍板厚”等规则可以提示风险,却不能确认每家车间的工具能力。
较窄凹模或特殊工具可能成形更短法兰,但会增加折弯力、表面痕迹、调机或半径风险。回折边、压死边和深箱体还需避让凸模、凹模、滑块和后挡料。先成形的侧壁可能阻挡后续折弯。
应发送完整成形模型和折弯方向供顺序评审。当短法兰具有功能意义时,应说明原因,并允许供应商提出工具半径或避让修改。
孔到折弯距离与特征变形
折弯附近材料会拉伸、压缩和滑移。相邻孔或槽可能变椭圆、被拉向折弯处或偏离基准。间隙应从特征边缘量到折弯切点,而不能只从特征中心量到图示折弯线。
早期筛查时,普通孔边缘通常与切点保持约 R + 2T 或更大距离;某些车间或特征采用 R + 2.5T 或更大。这只是评审触发值,不是验收限值。大槽、沉孔、切舌、嵌件和位置关键孔可能需要更多空间,因为材料、V 型开口和方向都会改变变形。
如果特征不能移动,可考虑设置避让、折弯后加工或经验证的预补偿形状。应说明孔径、位置、边距还是装配间隙为关键项,便于供应商评估正确风险。
折弯避让、转角避让与防撕裂
当折弯终止于毛坯内部时,末端材料可能撕裂、鼓起或拉动相邻边缘。折弯避让为法兰旋转留出空间;转角避让则处理多个侧壁交汇的位置。
概念筛查通常从约一倍板厚宽度开始,并越过切点延伸约内半径加板厚。这不是固定最小值;切缝、材料、半径、表面处理和转角间隙需求会控制最终形状。圆角避让端可降低应力集中,过大的避让则可能使转角暴露或削弱。
应说明转角是保持敞开、焊接、由盖板覆盖还是承载密封垫。应考虑焊接可达性和后处理,不能假设焊接会消除所有避让变形。
规划回弹、纹理方向和折弯顺序
回弹是卸载后的弹性恢复。材料强度、半径厚度比和工具都会影响回弹。加工方可通过过折、工具选择或试制修正进行补偿。应规定最终角度和公差;除非补偿已约定并受控,否则不要预先扭曲标称 CAD 几何。
垂直于轧制纹理折弯通常比平行纹理更不易开裂,硬质板材尤其如此。只有纹理方向具有功能意义时才标注,因为它会降低排样效率并提高材料成本。
工序顺序控制可达性和累积误差。过早成形的高侧壁可能挡住其他工具,多道折弯也会叠加偏差。应识别装配基准和关键成形尺寸,再由供应商选择稳定的成形与检验顺序。
图纸、STEP 模型和展开图控制
请发送成形 STEP/STP 模型和受控 2D 图纸。模型表达最终形状;图纸则规定材料、厚度、折弯方向、关键半径、基准、成形尺寸、公差、纹理、表面处理和外观面。应按成形后的功能标注尺寸,避免对展开与成形状态作相互冲突的过度定义。
只有在版本和折弯依据清楚时,展开 DXF/DWG 才有助于排样和估价。应标注为仅供参考或由买方控制,并说明 K 因子、折弯表或扣除值。加工方可能使用经验证的车间数据重新生成展开图。
不要对切割边、角度和成形位置统一使用紧公差。应按需收紧连接器位置、配合法兰、盖板间隙或安装基准,并对其他位置约定正常工艺公差。检验应使用稳定基准和产品装配状态。
首件前的 RFQ 与 DFM 清单
在价格和交期确定前,应给工程团队足够背景来选择工具并标出高风险特征。数量可能改变首选路线,可见面也可能需要对折弯机接触痕迹进行特殊控制。
应要求书面 DFM 意见,避免在未告知的情况下改变半径、展开图或孔位。随后同时更新模型与图纸,并在首件上验证装配关键成形尺寸。
- 提供成形 STEP/STP、受控 PDF,以及可用时带标注的展开 DXF/DWG。
- 注明材料牌号、厚度、状态、表面处理、纹理限制和可接受替代项。
- 标出折弯方向、最终角度、关键半径、基准和关键成形尺寸。
- 识别短法兰、近距离特征、避让、压死边、嵌件和易碰撞侧壁。
- 定义可见面、工具痕迹限值、去毛刺、遮蔽和预涂材料限制。
- 列出原型和年产数量,以及首件测量与装配检查。
- 要求供应商确认方法、工具、折弯数据、顺序和拟议变更。
| 设计项目 | 实用起点 | DFM 中需确认 |
|---|---|---|
| 中性轴 | 将其建模在板厚内部并向折弯内侧偏移 | 适用于该材料、半径和折弯方法的实际位置 |
| K 因子 | 仅在概念开发中使用有记录的 CAD 估计值 | 所选工艺经验证的折弯表或试片结果 |
| 折弯补偿或扣除 | 统一使用一种展开方法 | 角度约定、尺寸约定和每道折弯的数值 |
| 内半径 | 只对适合的延性材料概念从接近板厚开始 | 所选 V 型模、材料和工具实现的半径 |
| 最小法兰 | 根据 V 型开口和工具支撑检查,而不是采用通用板厚倍数 | 工具可达性、后挡料支撑、折弯力和顺序 |
| 孔到折弯距离 | 普通孔从边缘到切点按约 R + 2T 或更大筛查 | 实际特征、方向和工具下的变形风险 |
| 折弯避让 | 从约 T 宽开始,并越过切点延伸约 R + T | 切缝、转角间隙、开裂风险、表面处理和焊接要求 |
| 回弹 | 标注所需最终角度 | 车间补偿、样件结果和现实角度公差 |
| 纹理方向 | 存在开裂风险时优先垂直纹理折弯 | 板材方向、排样成本和是否需要图纸说明 |