1. Separe la ruta de laminación, el grado y el estado superficial
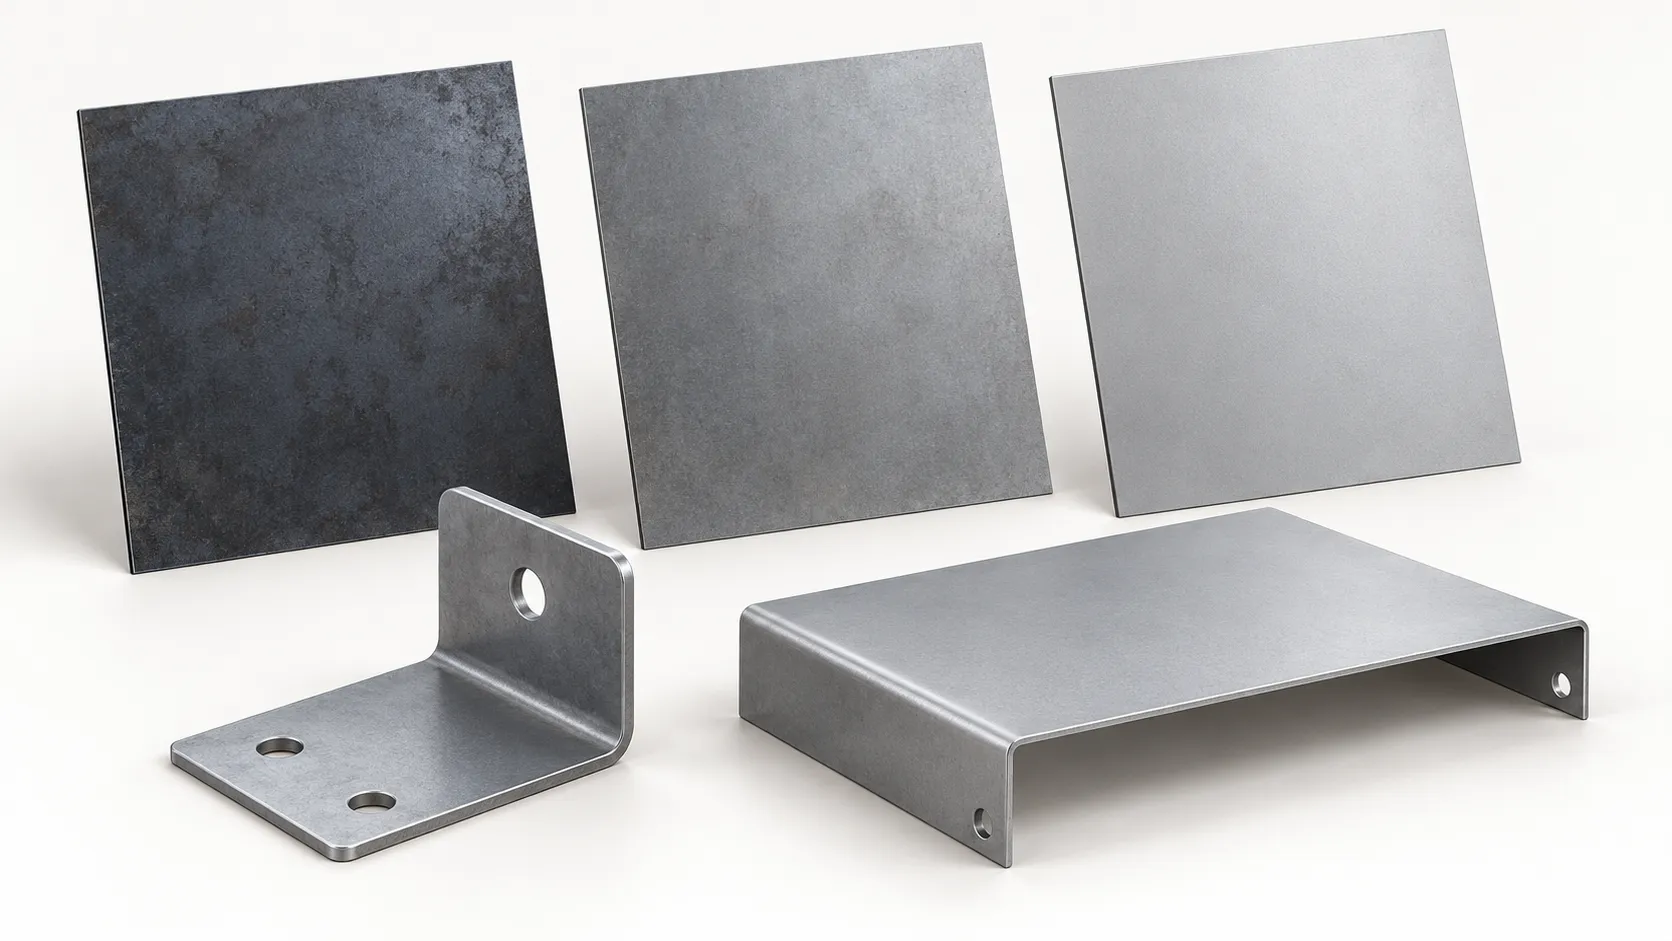
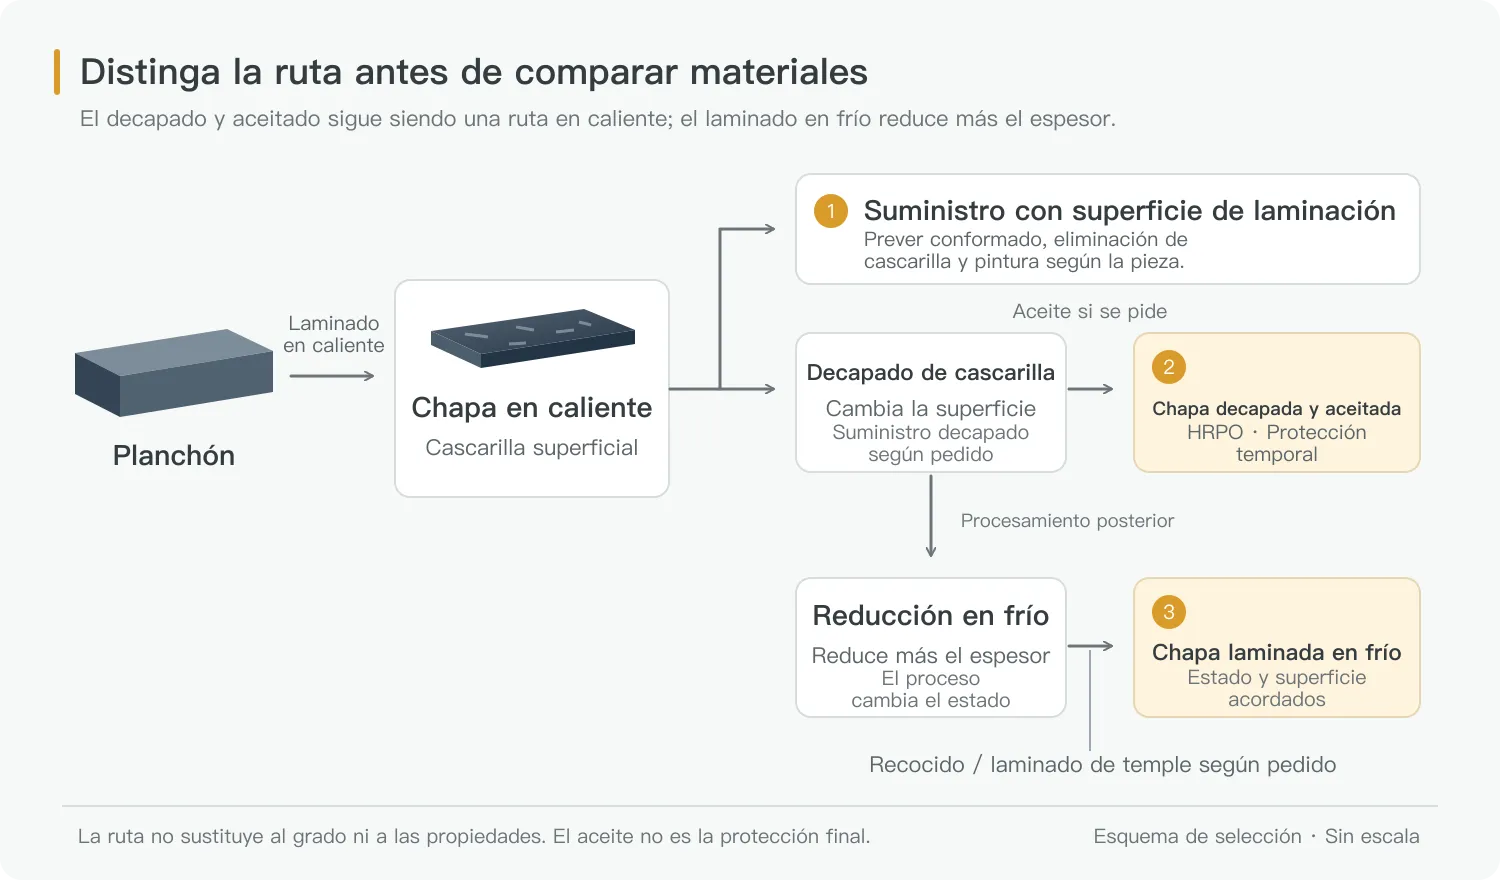
La chapa laminada en caliente se obtiene mediante laminación a alta temperatura. Si no se ha descalaminado, su superficie suele conservar cascarilla; el término comercial chapa negra suele referirse a este estado superficial. El material laminado en caliente también puede decaparse o recibir otros tratamientos, por lo que no tiene un único aspecto.
Aquí, chapa decapada significa chapa de acero laminada en caliente cuya cascarilla se ha eliminado mediante decapado. Sigue siendo un material laminado en caliente. Si después se aplica aceite anticorrosivo, suele denominarse chapa laminada en caliente, decapada y aceitada, o HRPO. El decapado y el aceitado son condiciones distintas que deben confirmarse al hacer el pedido. La película de aceite proporciona principalmente protección temporal durante el almacenamiento y el transporte; no sustituye la protección anticorrosiva de la pieza terminada. El proceso de la chapa laminada en caliente se describe en [1].
La chapa laminada en frío suele partir de material laminado en caliente al que se ha retirado la cascarilla y se reduce después en frío. El recocido posterior, el laminado de acabado o skin-pass y las demás condiciones de suministro especificadas afectan a su capacidad de conformado. No deben tratarse como el mismo material la chapa laminada en frío en estado duro —full hard— y la chapa recocida destinada al conformado. Laminado en frío no significa automáticamente blando ni fácil de plegar. [2]
Mantenga separados tres campos de la especificación de compra: el grado y la norma identifican el material requerido; el estado de suministro define cómo se entrega; y los requisitos superficiales determinan qué superficie se acepta. SPHC, SPCC y Q235 son designaciones de grado. El decapado y el aceitado no constituyen otra serie equivalente de grados. Cualquier sustitución propuesta exige revisar los requisitos reales.
2. Compare las tres opciones sobre la misma base
La comparación siguiente sirve para la selección inicial de materiales de soportes y paneles de acero al carbono común. No sustituye la norma del grado ni el plano de la pieza terminada. Los puntos pendientes de confirmación deben trasladarse a las especificaciones de compra, los requisitos de proceso y las comprobaciones de las muestras.
| Criterio | Chapa en caliente con superficie de laminación | Chapa en caliente decapada / decapada y aceitada | Chapa laminada en frío |
|---|---|---|---|
| Material y superficie | Ruta en caliente; puede quedar cascarilla en la superficie | Cascarilla eliminada tras la laminación en caliente; confirmar el aceitado por separado | Laminada en frío; confirmar por separado recocido, estado de acabado y clasificación superficial |
| Punto de partida | Piezas con menores exigencias estéticas y una ruta de acabado definida | Piezas que requieren una superficie sin cascarilla, pero no necesariamente el estado de laminado en frío | Paneles visibles, conformado de chapa fina o piezas con requisitos concretos de superficie y dimensiones |
| Plegado y estampación | Revisar grado, estado, espesor y requisitos reales de conformado | El decapado por sí solo no demuestra la embutibilidad que necesita la pieza | Distinguir calidad comercial, calidad para embutición y estado de dureza; indicar solo laminado en frío es insuficiente |
| Dimensiones y planitud | Especificar tolerancia de espesor de compra, forma de la chapa y requisitos de la pieza terminada | Eliminar la cascarilla no demuestra que se cumpla la planitud requerida | Confirmar según la norma y el pedido; el nombre laminado en frío no garantiza la precisión del montaje |
| Preparación para recubrir | Elegir la limpieza según la cascarilla, el óxido y la contaminación por aceite | Confirmar la eliminación del aceite anticorrosivo y de los lubricantes de proceso, junto con el tratamiento posterior | También requiere limpieza y pretratamiento adecuado; una superficie lisa no está necesariamente lista para pintar |
| Almacenamiento, manipulación y protección final | Controlar óxido y contaminación; elegir la protección final según el entorno | Una película fina de aceite es protección temporal, no el sistema anticorrosivo final | Controlar óxido, rayaduras y daños de manipulación; la protección final necesita una especificación propia |
| Comprobación de muestras | Conformado, superficie limpia, recubrimiento y montaje | Conformado, eficacia de limpieza, recubrimiento y montaje | Caras visibles, marcas de conformado, planitud, recubrimiento y montaje |
| Alcance de la comparación de precios | Material más limpieza, conformado, acabado e inspección | Material más desengrase, conformado, acabado e inspección | Material más limpieza/desengrase, conformado, protección estética, acabado e inspección |
Los estados de superficie y de borde también pueden especificarse por separado. Por ejemplo, las acerías distinguen suministro sin decapar, decapado, decapado y aceitado, y con bordes recortados. Incluya estos requisitos en el pedido; no los deduzca del nombre del material. [3]
3. Un soporte interior y un panel visible requieren revisar zonas distintas
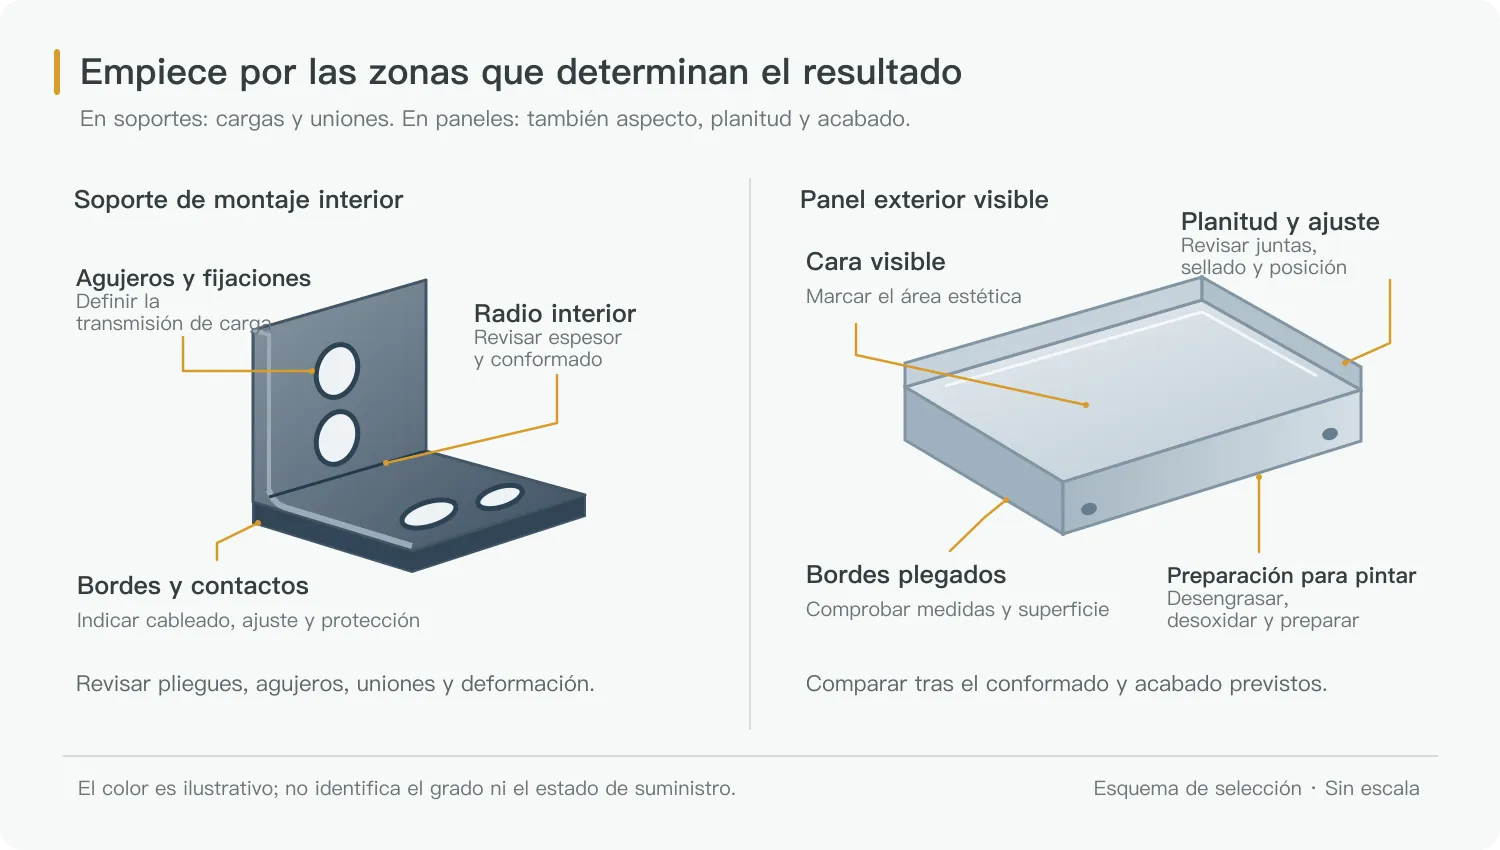
En un soporte interior, empiece por localizar la trayectoria de carga y las interfaces de montaje: dónde entra la carga, qué pliegue, agujero o unión soldada atraviesa y adónde se transmite. En un panel visible, identifique primero las caras estéticas, los bordes de montaje y las zonas propensas a deformarse. Ambas piezas pueden admitir varias opciones de material; cambia qué requisitos reducen primero la lista de candidatas.
| Situación de la pieza | Cómo comparar las opciones | Qué comprobar en la muestra |
|---|---|---|
| Soporte de montaje interior de un equipo, con acabado final pintado o en polvo | Confirmar primero cargas, uniones y conformado; después comparar las rutas completas de tratamiento de la chapa con superficie de laminación y la decapada | Pliegues y agujeros, deformación tras el montaje, calidad de las uniones, limpieza y resultado del recubrimiento |
| Panel visible de carcasa que necesita un aspecto pintado uniforme | Considerar una superficie de laminación en frío especificada; evaluar la chapa decapada con el mismo criterio de aspecto final | Rayaduras y marcas de conformado en caras visibles, planitud, holguras de montaje y aspecto después del recubrimiento |
| Tapa con rebajes, resaltes o detalles de conformado más profundos | Comparar primero grados y estados adecuados para el conformado; después superficie y precio | Zonas propensas a adelgazarse o agrietarse, recuperación elástica, dimensiones de los detalles y superficie conformada |
Son situaciones de selección, no recetas fijas de material. Si el panel tiene una muestra de aspecto acordada, la muestra fabricada con otro material debe pasar por el mismo conformado, limpieza y recubrimiento y compararse en las condiciones de observación acordadas. El color y la lisura de una chapa plana no bastan para determinar si la pieza terminada es aceptable.
4. Un material más resistente no se conforma necesariamente mejor ni permite reducir directamente el espesor
Para piezas estructurales que deban plegarse, comunique expresamente al proveedor el requisito de conformado en frío. La categoría de resistencia estructural no demuestra por sí sola que un pliegue cerrado o una embutición concreta sean viables. Las acerías también establecen condiciones de pedido específicas para el acero estructural destinado a conformarse en frío. [4]
Por ejemplo, al considerar cambiar un soporte de Q235 a Q355, compruebe por separado la tensión que puede soportar y cuánto se deforma bajo carga. Aumentar el límite elástico no aumenta el módulo elástico del acero en la misma proporción. Reducir el espesor puede, por tanto, reducir la rigidez del soporte. Los pliegues, la sección, los agujeros y las uniones también influyen; no convierta el espesor directamente según la proporción de los números de los grados. [5]
La recuperación elástica aparece al retirar la carga de plegado. La resistencia del material, el espesor y la abertura de la matriz influyen en el ángulo final. Al cambiar de material, revise utillaje y compensación y compruebe después el ángulo libre y las dimensiones de montaje. La prueba debe incluir el pliegue, agujero o zona conformada que plantea dudas, no solo un pliegue recto sencillo. [6]
5. Compare el coste de piezas terminadas aceptables, no solo el precio de la chapa
Un material más barato puede no reducir el coste unitario si después exige más limpieza, retrabajo o selección por aspecto. La chapa decapada evita parte del trabajo de eliminar cascarilla, pero aún deben revisarse el aceite y las operaciones posteriores. Incluso si la chapa laminada en frío cumple la condición superficial de entrada, pueden aparecer rayaduras de manipulación, marcas de conformado o defectos de pintura.
Compare las ofertas con el mismo plano, cantidades y criterios de aceptación. Incluya en un alcance común material, preparación de piezas en bruto, conformado, unión, acabado, inspección y embalaje. Aclare especialmente qué operación realiza el desengrase, la eliminación de óxido o de cascarilla, cómo se protegen las caras estéticas y qué dimensiones se inspeccionan después del recubrimiento.
Una superficie que parece más limpia no justifica omitir el pretratamiento. El aceite y un tratamiento insuficiente pueden afectar a la adherencia y protección del recubrimiento. Adapte el plan de limpieza y pintura al estado del material, la forma de la pieza y el entorno de uso. [2]
6. Lleve las dudas a la solicitud de oferta en lugar de adivinar un grado
Si el material ya está definido, indique norma y grado, estado de suministro, espesor y tolerancia, requisitos superficiales y sustituciones permitidas. Si la elección sigue abierta, empiece enviando al fabricante esta información:
- Plano, croquis o fotografía, junto con el uso de la pieza y los componentes con los que debe encajar.
- Dirección de carga y posiciones de unión del soporte, o caras visibles, holguras y muestra de aspecto del panel.
- Pliegues, rebajes, resaltes y demás zonas conformadas, además de las cuestiones que más le preocupan.
- Entorno de uso, acabado previsto, cantidad esperada y requisitos de aprobación de muestras.
Los requisitos de espesor, grado o acabado aún sin definir pueden marcarse como pendientes de confirmación. Compare las opciones según el uso de la pieza y después incorpore los requisitos acordados al plano y a los documentos de compra. Indique quién puede aprobar una sustitución y conserve los registros de material y muestras necesarios.