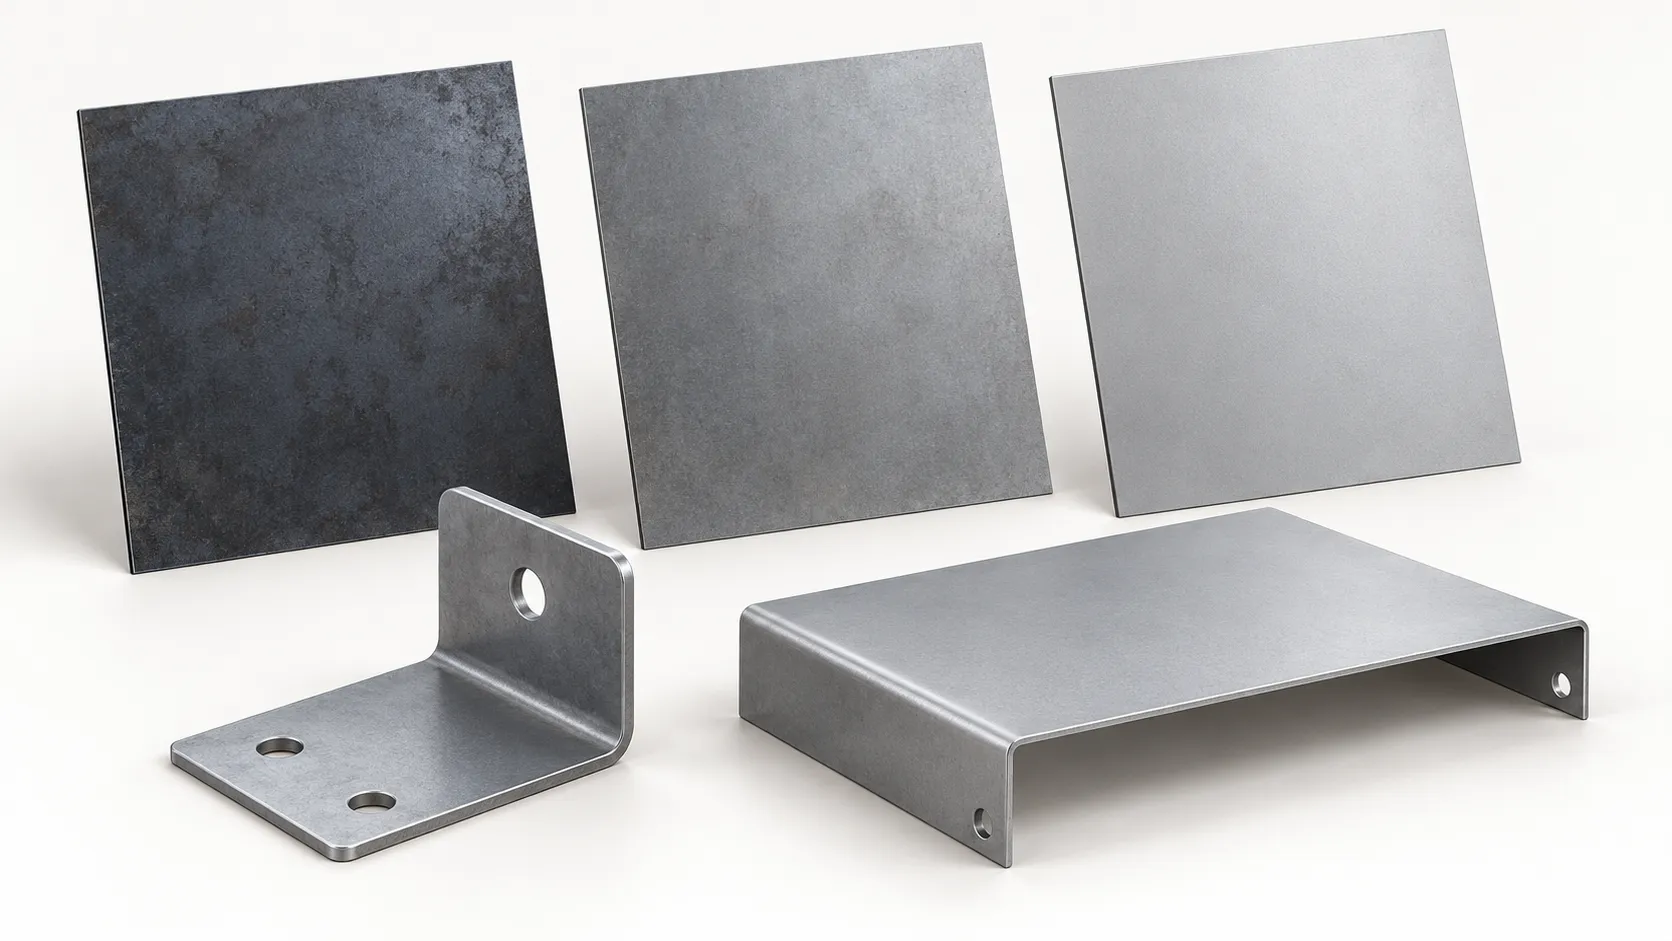
1. Distinguer la filière de laminage, la nuance et l’état de surface
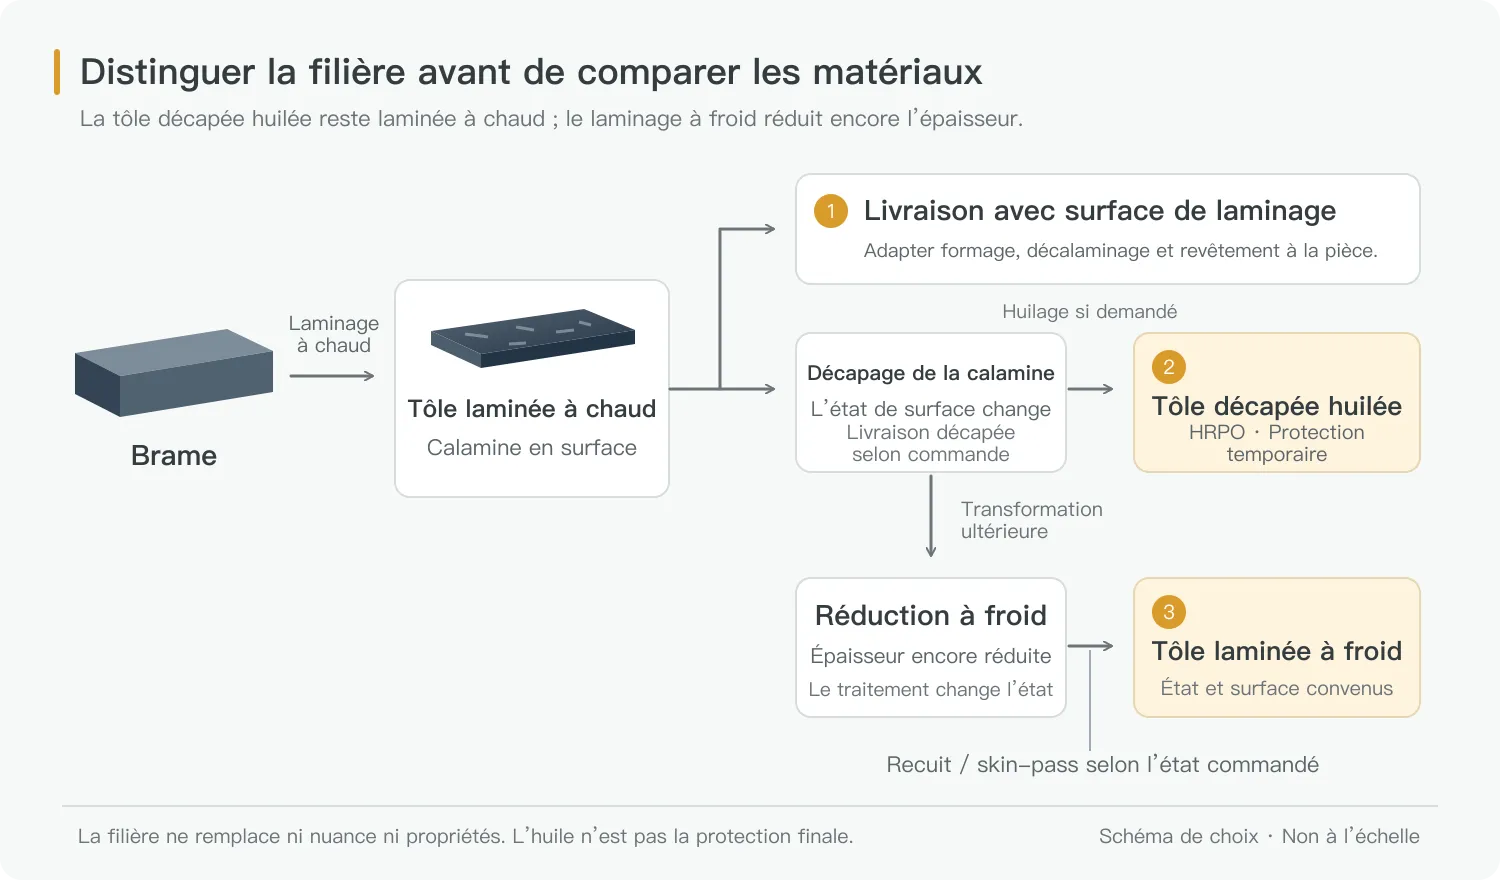
Une tôle laminée à chaud est fabriquée par laminage à haute température. Une surface qui n’a pas été décalaminée conserve généralement de la calamine ; l’expression commerciale tôle noire désigne souvent cet état de surface. Un matériau laminé à chaud peut aussi être décapé ou subir d’autres traitements : laminé à chaud ne correspond donc pas à un seul aspect.
La tôle décapée désigne ici une tôle d’acier laminée à chaud dont la calamine a été retirée par décapage. Elle reste un matériau laminé à chaud. Si une huile anticorrosion est ensuite appliquée, on parle couramment de tôle laminée à chaud décapée huilée, ou HRPO. Le décapage et l’huilage sont deux conditions distinctes à confirmer à la commande. Le film d’huile assure principalement une protection temporaire pendant le stockage et le transport ; il ne remplace pas la protection anticorrosion de la pièce finie. Le procédé de fabrication des tôles laminées à chaud est décrit en [1].
La tôle laminée à froid part généralement d’un matériau laminé à chaud décalaminé, puis réduit à froid. Le recuit ultérieur, le skin-pass et les autres états de livraison spécifiés influencent son aptitude au formage. Une tôle laminée à froid à l’état dur —full hard— et une tôle recuite destinée au formage ne sont pas des matières interchangeables. Laminé à froid ne signifie pas automatiquement tendre ou facile à plier. [2]
Séparez trois informations dans la spécification d’achat : la nuance et la norme identifient la matière requise ; l’état de livraison définit son état à la réception ; les exigences de surface fixent l’aspect acceptable. SPHC, SPCC et Q235 sont des désignations de nuances. Décapage et huilage ne forment pas une autre série équivalente de nuances. Toute substitution proposée doit être examinée au regard des exigences réelles.
2. Comparer les trois possibilités sur une même base
Le tableau ci-dessous aide à choisir une première solution pour des supports et panneaux en acier au carbone courant. Il ne remplace ni la norme de la nuance ni le plan de la pièce finie. Les points à confirmer doivent être traduits en spécifications d’achat, exigences de procédé et contrôles sur échantillons.
| Critère | Tôle à chaud avec surface brute de laminage | Tôle à chaud décapée / décapée huilée | Tôle laminée à froid |
|---|---|---|---|
| Matière et surface | Filière à chaud ; la surface peut conserver de la calamine | Calamine retirée après laminage à chaud ; huilage à confirmer séparément | Laminée à froid ; recuit, état de finition et classe de surface à confirmer séparément |
| Point de départ du choix | Pièces peu exigeantes sur le plan esthétique, avec une filière de finition définie | Pièces nécessitant une surface sans calamine, mais pas forcément un état laminé à froid | Panneaux visibles, formage de tôle fine ou pièces soumises à des exigences précises de surface et de dimensions |
| Pliage et emboutissage | Vérifier nuance, état, épaisseur et exigences réelles de formage | Le décapage seul ne démontre pas l’emboutissabilité requise pour la pièce | Distinguer qualité commerciale, qualité pour emboutissage et état de dureté ; laminé à froid seul est insuffisant |
| Dimensions et planéité | Définir tolérance d’épaisseur à l’achat, forme de la tôle et exigences de la pièce finie | Retirer la calamine ne prouve pas le respect de la planéité demandée | Confirmer selon la norme et la commande ; le nom laminé à froid ne garantit pas la précision de l’assemblage |
| Préparation avant revêtement | Choisir le nettoyage selon la calamine, la rouille et les souillures d’huile | Confirmer l’élimination de l’huile anticorrosion et des lubrifiants de fabrication, ainsi que le traitement suivant | Nettoyage et prétraitement adaptés restent nécessaires ; une surface lisse n’est pas automatiquement prête à peindre |
| Stockage, manutention et protection finale | Limiter rouille et contamination ; choisir la protection finale selon l’environnement | Un film d’huile mince est une protection temporaire, pas le système anticorrosion final | Prévenir rouille, rayures et dommages de manutention ; spécifier séparément la protection finale |
| Contrôles sur échantillons | Formage, surface nettoyée, revêtement et assemblage | Formage, efficacité du nettoyage, revêtement et assemblage | Faces visibles, marques de formage, planéité, revêtement et assemblage |
| Périmètre de comparaison du prix | Matière, nettoyage, formage, finition et contrôle | Matière, dégraissage, formage, finition et contrôle | Matière, nettoyage/dégraissage, formage, protection des faces d’aspect, finition et contrôle |
Les états de surface et des rives peuvent aussi être spécifiés séparément. Les aciéries distinguent, par exemple, les livraisons non décapées, décapées, décapées huilées et à rives cisaillées. Inscrivez ces exigences dans la commande au lieu de les déduire du nom du matériau. [3]
3. Examiner des zones différentes sur un support intérieur et un panneau visible
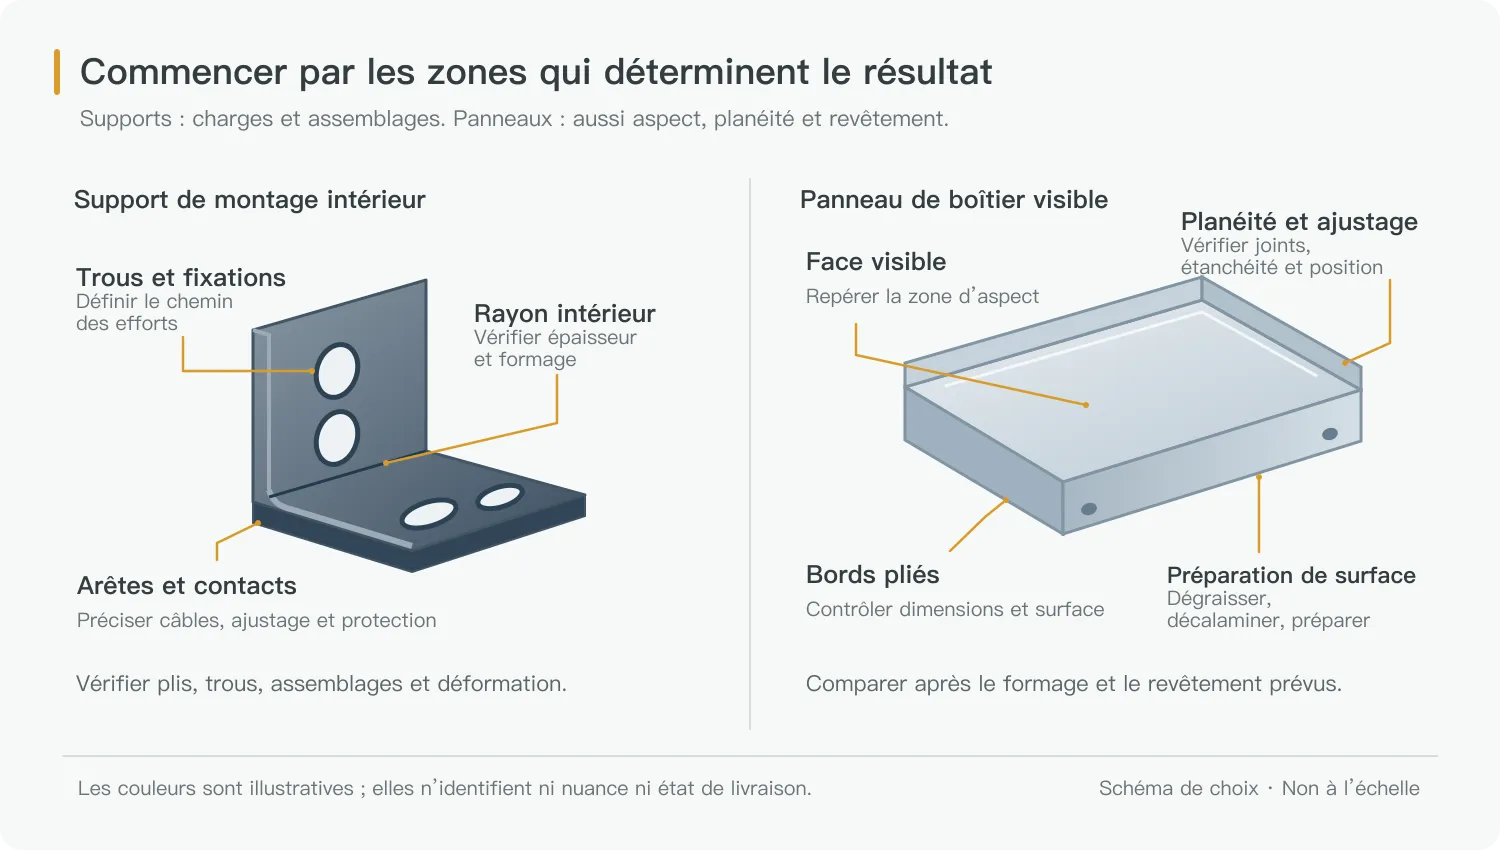
Pour un support intérieur, commencez par repérer le chemin des efforts et les interfaces d’assemblage : où la charge entre, par quel pli, trou ou joint soudé elle passe, et où elle est transmise. Pour un panneau visible, identifiez d’abord les faces d’aspect, les bords d’assemblage et les zones sensibles à la déformation. Plusieurs matières peuvent convenir aux deux pièces ; ce sont les exigences qui restreignent les options en premier qui diffèrent.
| Situation de la pièce | Comment comparer | Points à vérifier sur l’échantillon |
|---|---|---|
| Support intérieur d’équipement, avec finition finale peinte ou thermolaquée | Confirmer d’abord charges, assemblages et formage ; comparer ensuite les filières complètes de traitement des tôles brutes de laminage et décapées | Plis et trous, déformation après montage, qualité des assemblages, nettoyage et résultat du revêtement |
| Panneau de boîtier visible nécessitant un aspect peint uniforme | Envisager une surface laminée à froid spécifiée ; évaluer la tôle décapée avec le même critère d’aspect final | Rayures et marques de formage sur les faces visibles, planéité, jeux d’assemblage et aspect après revêtement |
| Couvercle avec creux, bossages ou détails formés plus profonds | Comparer d’abord les nuances et états adaptés au formage, puis la surface et le prix | Zones sensibles à l’amincissement ou à la fissuration, retour élastique, dimensions des détails et surface formée |
Il s’agit de situations de choix, pas de recettes de matière fixes. Si un panneau dispose d’un échantillon d’aspect convenu, un échantillon fabriqué après changement de matière doit subir le même formage, nettoyage et revêtement, puis être comparé dans les conditions d’observation convenues. La couleur et la régularité d’une tôle plane ne suffisent pas à établir l’acceptabilité de la pièce finie.
4. Une résistance supérieure ne garantit ni un formage plus facile ni une réduction directe d’épaisseur
Pour les pièces de structure à plier, communiquez explicitement le besoin de formage à froid au fournisseur de matière. Une classe de résistance structurale ne prouve pas, à elle seule, qu’un pli serré ou un emboutissage donné sera réalisable. Les aciéries définissent également des conditions de commande particulières pour l’acier de construction destiné au formage à froid. [4]
Par exemple, si vous envisagez de remplacer le Q235 d’un support par du Q355, examinez séparément la contrainte admissible et la déformation sous charge. Une hausse de la limite d’élasticité n’augmente pas dans la même proportion le module d’élasticité de l’acier. Réduire l’épaisseur peut donc réduire la rigidité du support. Les rebords, la forme de la section, les trous et les assemblages influencent aussi le résultat ; ne convertissez pas directement l’épaisseur selon le rapport des nombres figurant dans les noms des nuances. [5]
Le retour élastique se produit après déchargement du pli. La résistance du matériau, l’épaisseur de la tôle et l’ouverture de la matrice influencent l’angle final. Lors d’un changement de matière, revoyez l’outillage et la compensation, puis contrôlez l’angle libéré et les dimensions d’assemblage. L’essai doit reproduire le pli, le trou ou la zone formée réellement en question, plutôt qu’un simple pli droit facile à réaliser. [6]
5. Comparer le coût des pièces finies acceptables, pas seulement le prix de la tôle
Un prix matière inférieur ne réduit pas forcément le coût unitaire s’il ajoute ensuite du nettoyage, des reprises ou du tri esthétique. La tôle décapée supprime une partie du travail de décalaminage, mais les souillures d’huile et les opérations suivantes restent à examiner. Même si la tôle laminée à froid satisfait l’état de surface d’entrée, des rayures de manutention, marques de formage ou défauts de peinture peuvent apparaître.
Comparez les offres avec le même plan, les mêmes quantités et les mêmes critères d’acceptation. Incluez matière, préparation des flans, formage, assemblage, finition, contrôle et emballage dans un périmètre commun. Précisez notamment quelle opération réalise le dégraissage, le dérouillage ou le décalaminage, comment les faces d’aspect sont protégées et quelles dimensions sont contrôlées après revêtement.
Une surface visuellement plus propre ne justifie pas de supprimer le prétraitement. L’huile et un traitement insuffisant peuvent affecter l’adhérence et la protection du revêtement. Adaptez le nettoyage et la peinture à l’état de livraison de la matière, à la géométrie de la pièce et à son environnement d’utilisation. [2]
6. Présenter les questions ouvertes dans la demande de devis plutôt que deviner une nuance
Si la matière est déjà spécifiée, indiquez norme et nuance, état de livraison, épaisseur et tolérance, exigences de surface et substitutions autorisées. Si le choix reste ouvert, commencez par transmettre au fabricant les informations suivantes :
- Un plan, croquis ou une photographie, ainsi que l’usage de la pièce et les composants avec lesquels elle doit s’assembler.
- La direction des charges et les zones d’assemblage du support, ou les faces visibles, jeux et échantillon d’aspect du panneau.
- Les plis, creux, bossages et autres zones formées, ainsi que les points qui vous préoccupent le plus.
- L’environnement d’utilisation, la finition prévue, la quantité estimée et les exigences d’approbation des échantillons.
Les exigences d’épaisseur, de nuance ou de finition encore ouvertes peuvent être indiquées comme à confirmer. Comparez les solutions selon l’usage de la pièce, puis reportez les exigences convenues sur le plan et les documents d’achat. Précisez qui peut approuver une substitution et conservez les justificatifs matière et les dossiers d’échantillons nécessaires.