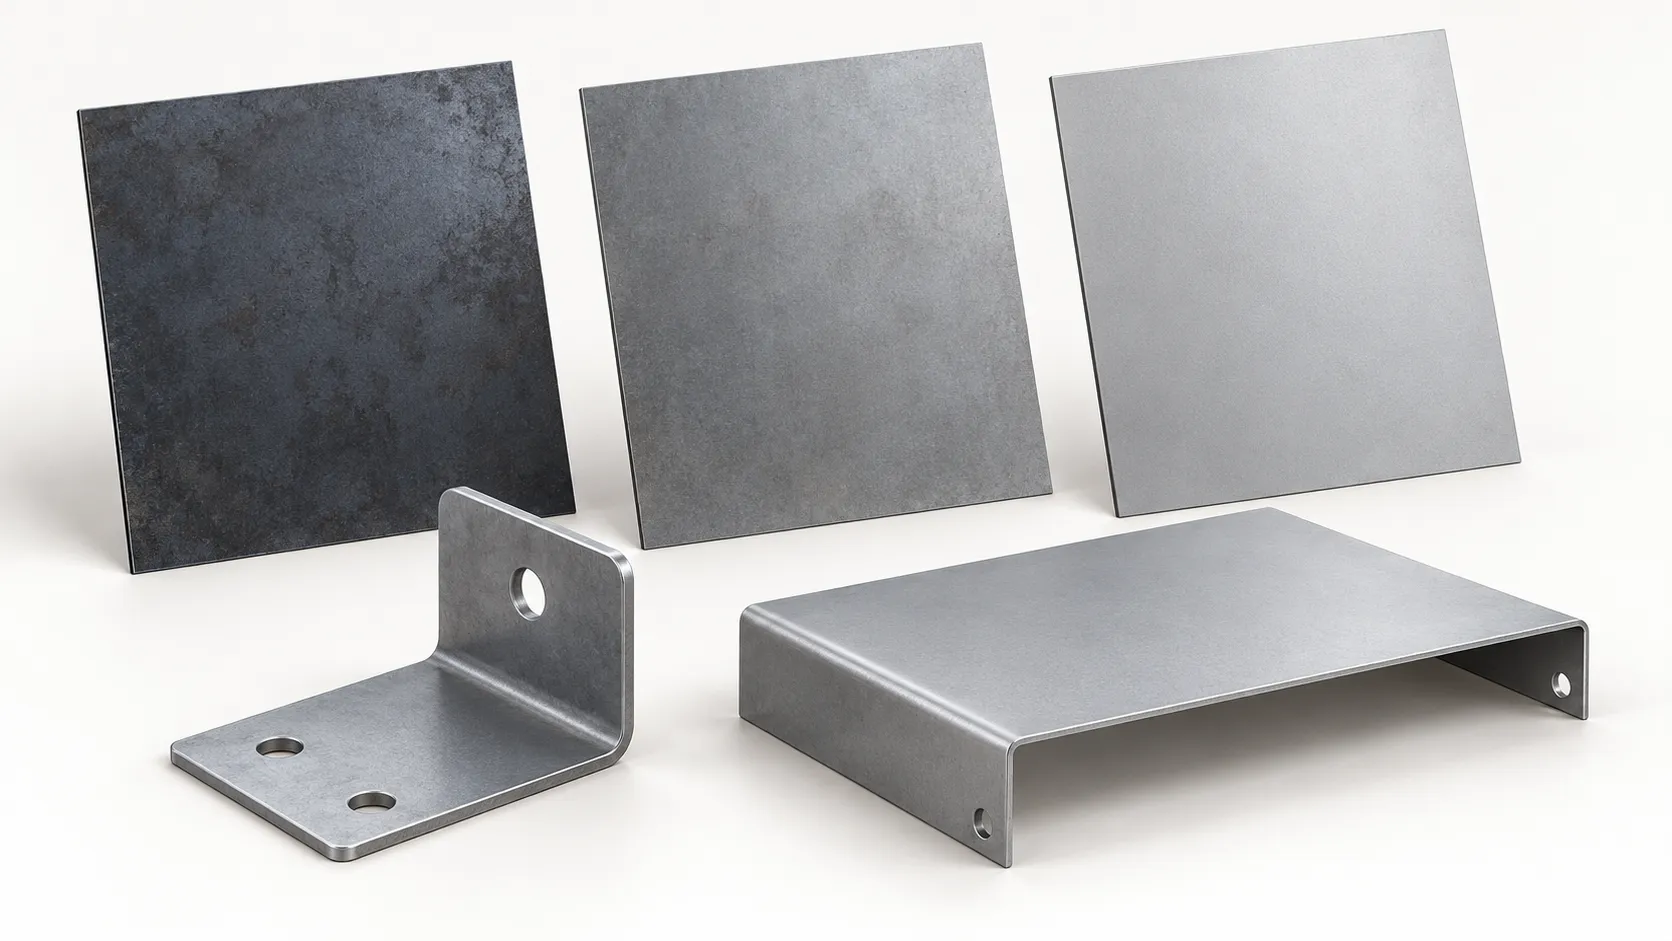
1. Walzroute, Werkstoffgüte und Oberflächenzustand unterscheiden
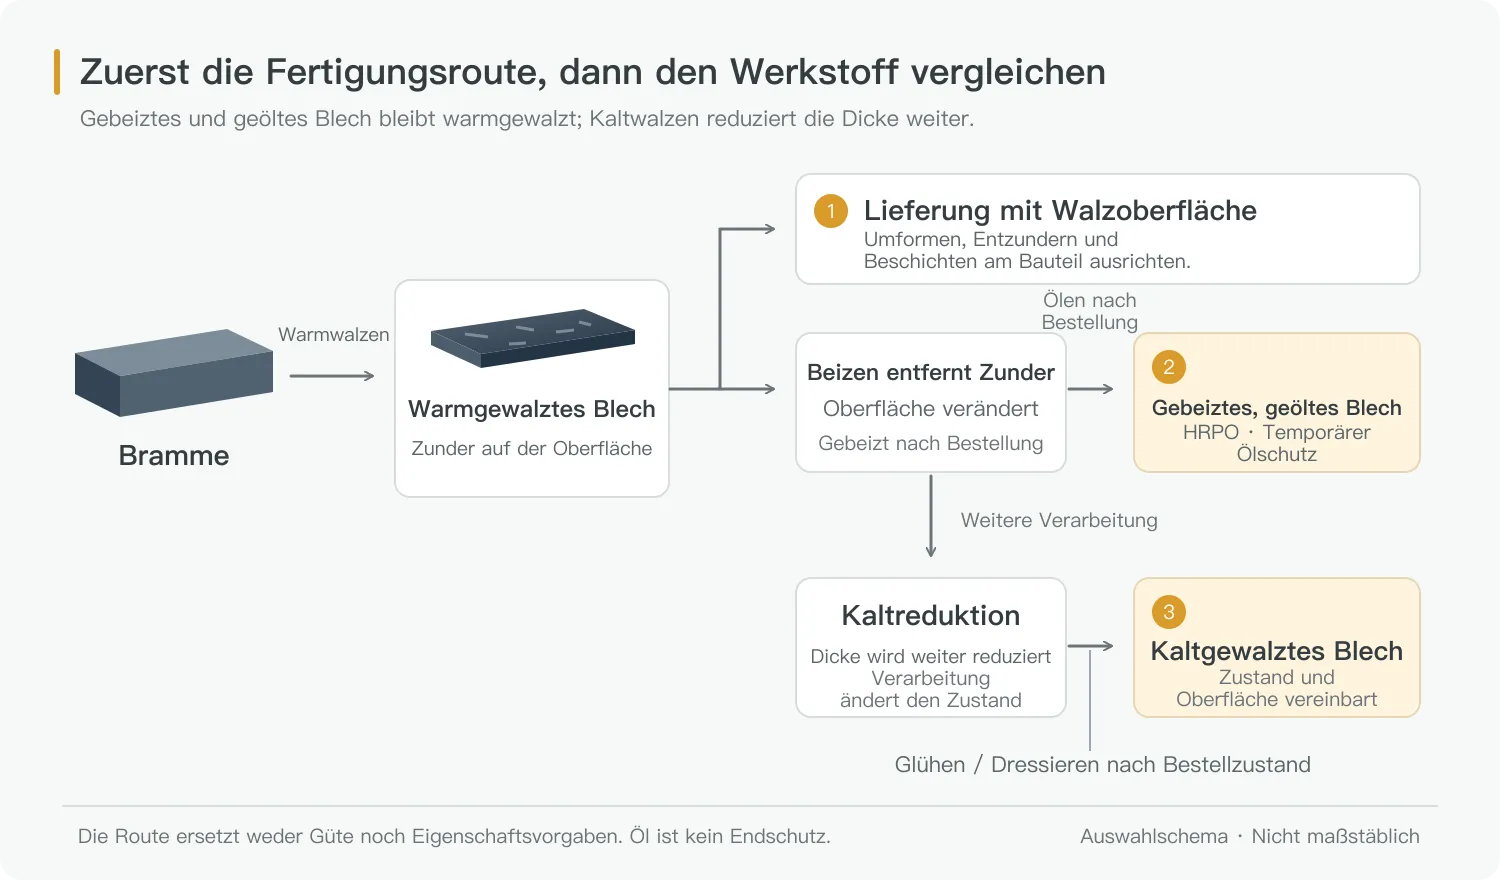
Warmgewalztes Blech wird durch Warmwalzen hergestellt. Eine nicht entzunderte Warmbandoberfläche trägt gewöhnlich Walzzunder; die im Einkauf verwendete Bezeichnung Schwarzblech kann sich auf diesen Oberflächenzustand beziehen. Warmgewalztes Material kann auch gebeizt oder weiterbehandelt werden. Warmgewalzt bezeichnet daher nicht nur ein einziges Erscheinungsbild.
Gebeiztes Blech meint hier warmgewalztes Stahlblech, dessen Walzzunder durch Beizen entfernt wurde. Es bleibt warmgewalztes Material. Wird anschließend Korrosionsschutzöl aufgetragen, spricht man häufig von warmgewalztem, gebeiztem und geöltem Blech, kurz HRPO. Beizen und Ölen sind getrennte Bestellmerkmale. Der Ölfilm dient hauptsächlich dem vorübergehenden Schutz bei Lagerung und Transport; er ersetzt nicht den Korrosionsschutz des fertigen Bauteils. Die Prozessbeschreibung für Warmblech steht in [1].
Kaltgewalztes Blech wird üblicherweise aus entzundertem warmgewalztem Material durch weitere Kaltreduktion hergestellt. Anschließendes Glühen, Dressieren und andere festgelegte Lieferzustände beeinflussen die Umformbarkeit. Walzhartes Kaltband und geglühtes Kaltblech für die Umformung dürfen nicht als gleiches Ausgangsmaterial behandelt werden. Kaltgewalzt bedeutet nicht automatisch weich oder leicht biegbar. [2]
Trennen Sie in der Bestellspezifikation drei Angaben: Güte und Norm bestimmen den geforderten Werkstoff, der Lieferzustand beschreibt seinen Zustand bei Lieferung, und die Oberflächenanforderungen legen die zulässige Oberfläche fest. SPHC, SPCC und Q235 sind Gütebezeichnungen. Beizen und Ölen bilden keine parallele Reihe von Werkstoffgüten. Jeder vorgeschlagene Austausch muss anhand der tatsächlichen Anforderungen geprüft werden.
2. Die drei Kandidaten auf derselben Grundlage vergleichen
Der folgende Vergleich unterstützt die erste Werkstoffauswahl für Halter und Paneele aus gewöhnlichem Kohlenstoffstahl. Er ersetzt weder die Gütenorm noch die Fertigteilzeichnung. Zu bestätigende Punkte müssen in Bestellspezifikation, Prozessanforderungen und Musterprüfung übernommen werden.
| Vergleichspunkt | Warmblech mit Walzoberfläche | Gebeiztes / gebeiztes und geöltes Warmblech | Kaltgewalztes Blech |
|---|---|---|---|
| Werkstoff und Oberfläche | Warmwalzroute; Zunder kann auf der Oberfläche verbleiben | Zunder nach dem Warmwalzen entfernt; Ölung gesondert bestätigen | Kaltgewalzt; Glüh-, Dressier- und Oberflächenzustand gesondert bestätigen |
| Ausgangspunkt der Auswahl | Bauteile mit geringeren optischen Anforderungen und festgelegter Weiterbehandlung | Bauteile mit erforderlicher zunderfreier Oberfläche, aber nicht zwingend kaltgewalztem Zustand | Sichtbare Paneele, Dünnblechumformung oder Teile mit konkreten Oberflächen- und Maßanforderungen |
| Biegen und Stanzen | Güte, Zustand, Dicke und tatsächliche Umformanforderungen prüfen | Beizen allein belegt nicht die für das Bauteil erforderliche Tiefziehfähigkeit | Handelsqualität, Ziehqualität und Härtezustand unterscheiden; kaltgewalzt allein genügt nicht |
| Maße und Ebenheit | Bestellte Dickentoleranz, Blechform und Fertigteilanforderungen festlegen | Zunderentfernung belegt nicht die Einhaltung einer Ebenheitsanforderung | Anhand von Norm und Bestellung bestätigen; die Bezeichnung Kaltblech garantiert keine Montagegenauigkeit |
| Vorbereitung zur Beschichtung | Reinigung auf Zunder, Rost und Ölverunreinigung abstimmen | Entfernung von Korrosionsschutzöl und Prozessschmierstoffen sowie weitere Behandlung bestätigen | Reinigung und passende Vorbehandlung bleiben erforderlich; eine glatte Fläche ist nicht automatisch beschichtungsbereit |
| Lagerung, Handhabung und Endschutz | Rost und Verunreinigung begrenzen; Endschutz nach Einsatzumgebung wählen | Ein dünner Ölfilm ist vorübergehender Schutz, kein endgültiges Korrosionsschutzsystem | Rost, Kratzer und Handhabungsschäden vermeiden; Endschutz weiterhin gesondert festlegen |
| Musterprüfung | Umformung, gereinigte Oberfläche, Beschichtung und Montage | Umformung, Reinigungsergebnis, Beschichtung und Montage | Sichtflächen, Umformspuren, Ebenheit, Beschichtung und Montage |
| Umfang des Preisvergleichs | Material plus Reinigung, Umformung, Oberflächenbehandlung und Prüfung | Material plus Entfettung, Umformung, Oberflächenbehandlung und Prüfung | Material plus Reinigung/Entfettung, Umformung, Sichtflächenschutz, Oberflächenbehandlung und Prüfung |
Oberflächen- und Kantenzustand können ebenfalls getrennt vereinbart werden. Stahlwerke unterscheiden beispielsweise ungebeizte, gebeizte, gebeizte und geölte sowie besäumte Lieferzustände. Schreiben Sie die Anforderungen in die Bestellung, statt sie aus dem Werkstoffnamen abzuleiten. [3]
3. Beim Innenhalter und beim sichtbaren Paneel andere Merkmale betrachten
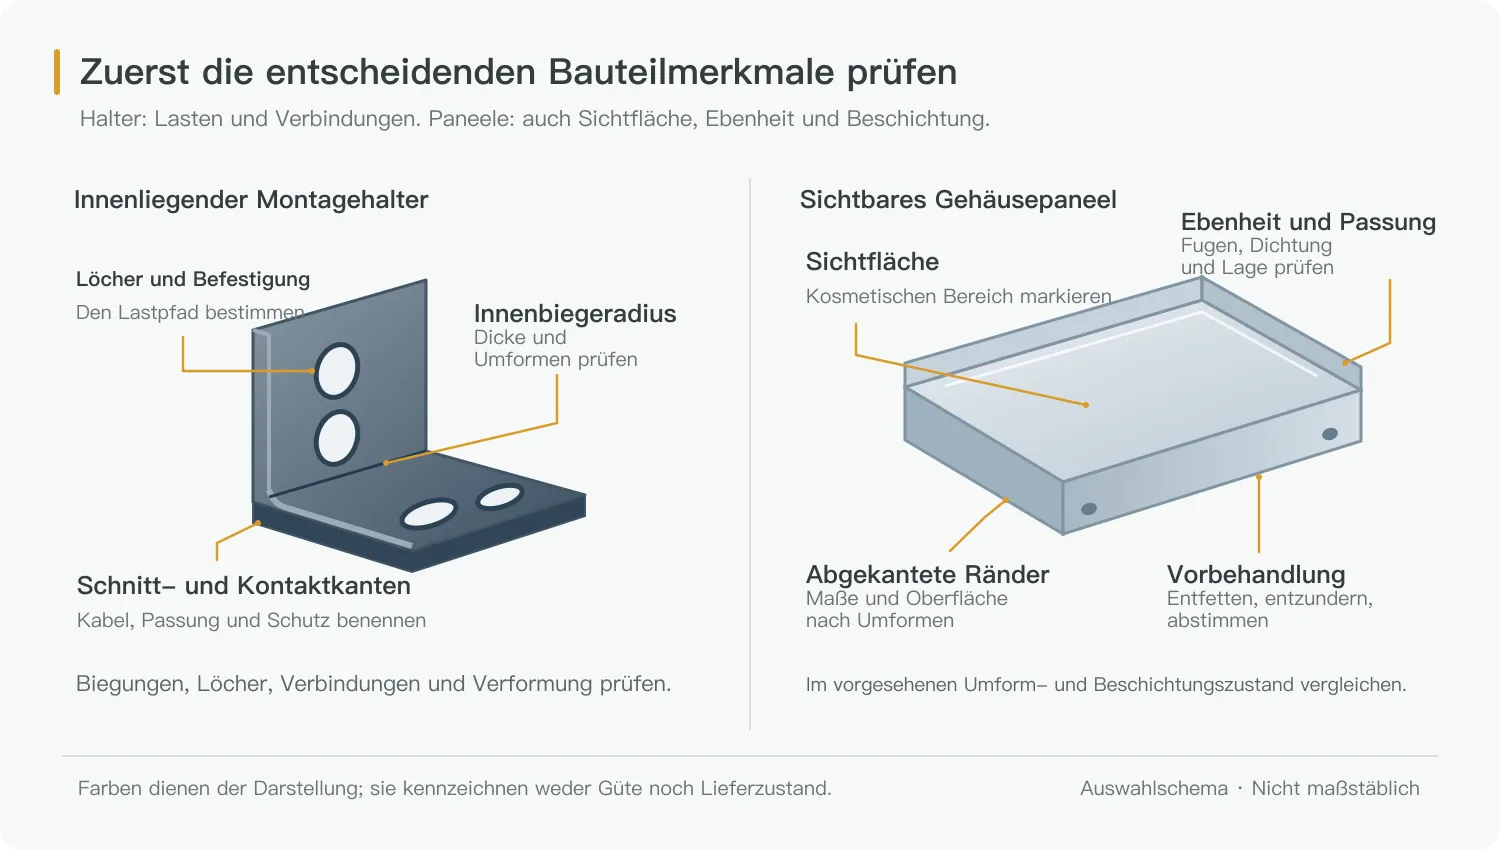
Bei einem innenliegenden Halter sind zuerst Lastpfad und Montageschnittstellen zu klären: Wo wird die Last eingeleitet, über welche Biegung, Bohrung oder Schweißverbindung läuft sie, und wohin wird sie übertragen? Bei einem sichtbaren Paneel sind zunächst Sichtflächen, Montagekanten und verzugsanfällige Bereiche zu kennzeichnen. Für beide Bauteile kommen mehrere Werkstofflösungen infrage; unterschiedlich ist, welche Anforderungen die Auswahl zuerst eingrenzen.
| Bauteilsituation | Möglicher Vergleich | Am Muster zu prüfen |
|---|---|---|
| Innenliegender Gerätehalter mit abschließender Lack- oder Pulverbeschichtung | Zuerst Lasten, Verbindungen und Umformung bestätigen; danach die vollständigen Behandlungswege von Warmblech mit Walzoberfläche und gebeiztem Blech vergleichen | Biegungen und Löcher, Verformung nach Montage, Verbindungsqualität, Reinigung und Beschichtungsergebnis |
| Sichtbares Gehäusepaneel mit einheitlichem Beschichtungsbild | Eine konkret spezifizierte Kaltblechoberfläche erwägen; gebeiztes Blech am gleichen Fertigteil-Optikstandard messen | Kratzer und Umformspuren auf Sichtflächen, Ebenheit, Montagespalte und Optik nach Beschichtung |
| Abdeckung mit Vertiefungen, Erhebungen oder tieferen Umformmerkmalen | Zunächst für die Umformung geeignete Güten und Zustände vergleichen, anschließend Oberfläche und Preis | Ausdünnungs- oder rissgefährdete Bereiche, Rückfederung, Merkmalsmaße und umgeformte Oberfläche |
Dies sind Auswahlsituationen und keine festgelegten Werkstoffrezepte. Gibt es für ein Paneel ein vereinbartes Erscheinungsmuster, muss auch ein Muster nach einem Materialwechsel dieselbe Umformung, Reinigung und Beschichtung durchlaufen und unter den vereinbarten Betrachtungsbedingungen verglichen werden. Farbe und Glätte eines ebenen Blechs allein zeigen nicht, ob das Fertigteil abnahmefähig ist.
4. Höhere Festigkeit bedeutet weder einfacheres Umformen noch direkt mögliche Dickenreduzierung
Bei zu biegenden Strukturbauteilen muss die erforderliche Kaltumformbarkeit dem Werkstofflieferanten ausdrücklich mitgeteilt werden. Eine Festigkeitsklasse allein belegt nicht, dass eine bestimmte enge Biegung oder ein Ziehvorgang funktioniert. Stahlwerke legen auch gesonderte Bestellbedingungen für kaltumzuformenden Baustahl fest. [4]
Wenn beispielsweise ein Halter von Q235 auf Q355 umgestellt werden soll, prüfen Sie die ertragbare Spannung getrennt von der Verformung unter Last. Eine höhere Streckgrenze erhöht den Elastizitätsmodul des Stahls nicht im gleichen Verhältnis. Geringere Blechdicke kann daher die Steifigkeit des Halters verringern. Auch Abkantungen, Querschnittsform, Löcher und Verbindungen beeinflussen das Ergebnis. Die Dicke darf nicht direkt im Verhältnis der Zahlen in den Gütebezeichnungen umgerechnet werden. [5]
Nach der Entlastung einer Biegung tritt Rückfederung auf. Werkstofffestigkeit, Blechdicke und Matrizenöffnung beeinflussen den endgültigen Winkel. Bei einem Materialwechsel sind daher Werkzeuge und Kompensation zu überprüfen und anschließend der entlastete Winkel sowie die Montagemaße zu messen. Der Versuch sollte die tatsächlich fragliche Biegung, Bohrung oder Umformzone enthalten, statt nur eine einfache gerade Biegung abzubilden. [6]
5. Die Kosten abnahmefähiger Fertigteile vergleichen, nicht nur den Blechpreis
Ein niedrigerer Materialpreis senkt die Stückkosten nicht unbedingt, wenn später zusätzliche Reinigung, Nacharbeit oder optische Sortierung anfällt. Gebeiztes Blech erspart einen Teil der Zunderentfernung; Ölverunreinigung und nachfolgende Arbeitsschritte sind trotzdem zu prüfen. Auch wenn Kaltblech die geforderte Ausgangsoberfläche erfüllt, können Handhabungskratzer, Umformspuren oder Beschichtungsfehler entstehen.
Vergleichen Sie Angebote anhand derselben Zeichnung, Mengen und Abnahmekriterien. Material, Zuschnitt, Umformung, Fügen, Oberflächenbehandlung, Prüfung und Verpackung müssen im gleichen Umfang enthalten sein. Klären Sie insbesondere, welcher Arbeitsschritt Entfetten, Entrosten oder Entzundern übernimmt, wie Sichtflächen geschützt werden und welche Maße nach dem Beschichten geprüft werden.
Eine sauberer wirkende Oberfläche ist kein Grund, auf Vorbehandlung zu verzichten. Ölverunreinigung und unzureichende Behandlung können Haftung und Schutzwirkung der Beschichtung beeinträchtigen. Reinigungs- und Beschichtungsablauf müssen zum Lieferzustand, zur Bauteilform und zur Einsatzumgebung passen. [2]
6. Offene Fragen in die Anfrage aufnehmen, statt eine Güte zu erraten
Ist der Werkstoff bereits festgelegt, nennen Sie Norm und Güte, Lieferzustand, Dicke und Toleranz, Oberflächenanforderungen und zulässige Alternativen. Ist die Wahl noch offen, können Sie dem Fertiger zunächst diese Informationen senden:
- Zeichnung, Skizze oder Foto sowie Verwendung des Bauteils und die anzupassenden Gegenstücke.
- Lastrichtung und Verbindungsstellen des Halters beziehungsweise Sichtflächen, Montagespalte und Erscheinungsmuster des Paneels.
- Biegungen, Vertiefungen, Erhebungen und andere Umformbereiche sowie die noch offenen Bedenken.
- Einsatzumgebung, geplante Oberfläche, erwartete Stückzahl und Anforderungen an die Musterfreigabe.
Noch offene Dicke, Güte oder Oberflächenbehandlung können als zu bestätigen gekennzeichnet werden. Vergleichen Sie Lösungen anhand der Bauteilfunktion und übernehmen Sie die vereinbarten Werkstoffanforderungen anschließend in Zeichnung und Einkaufsunterlagen. Legen Sie fest, wer einen Ersatzwerkstoff freigeben darf, und bewahren Sie die erforderlichen Material- und Musterunterlagen auf.