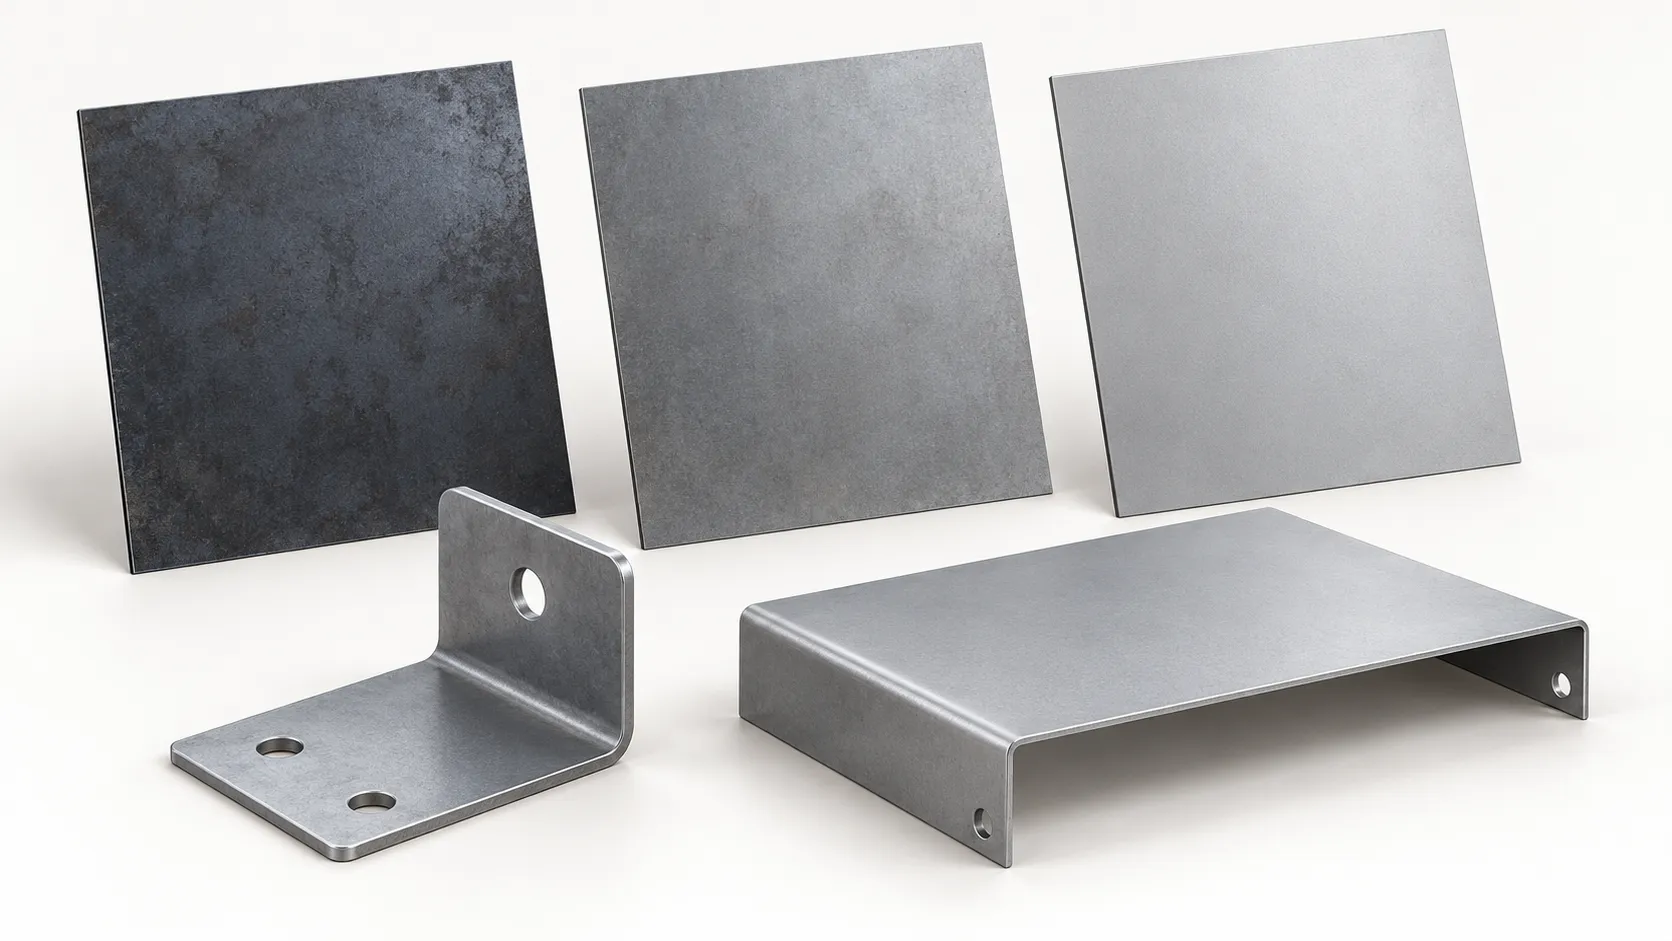
1. 圧延工程、鋼種、表面状態を分けて考える
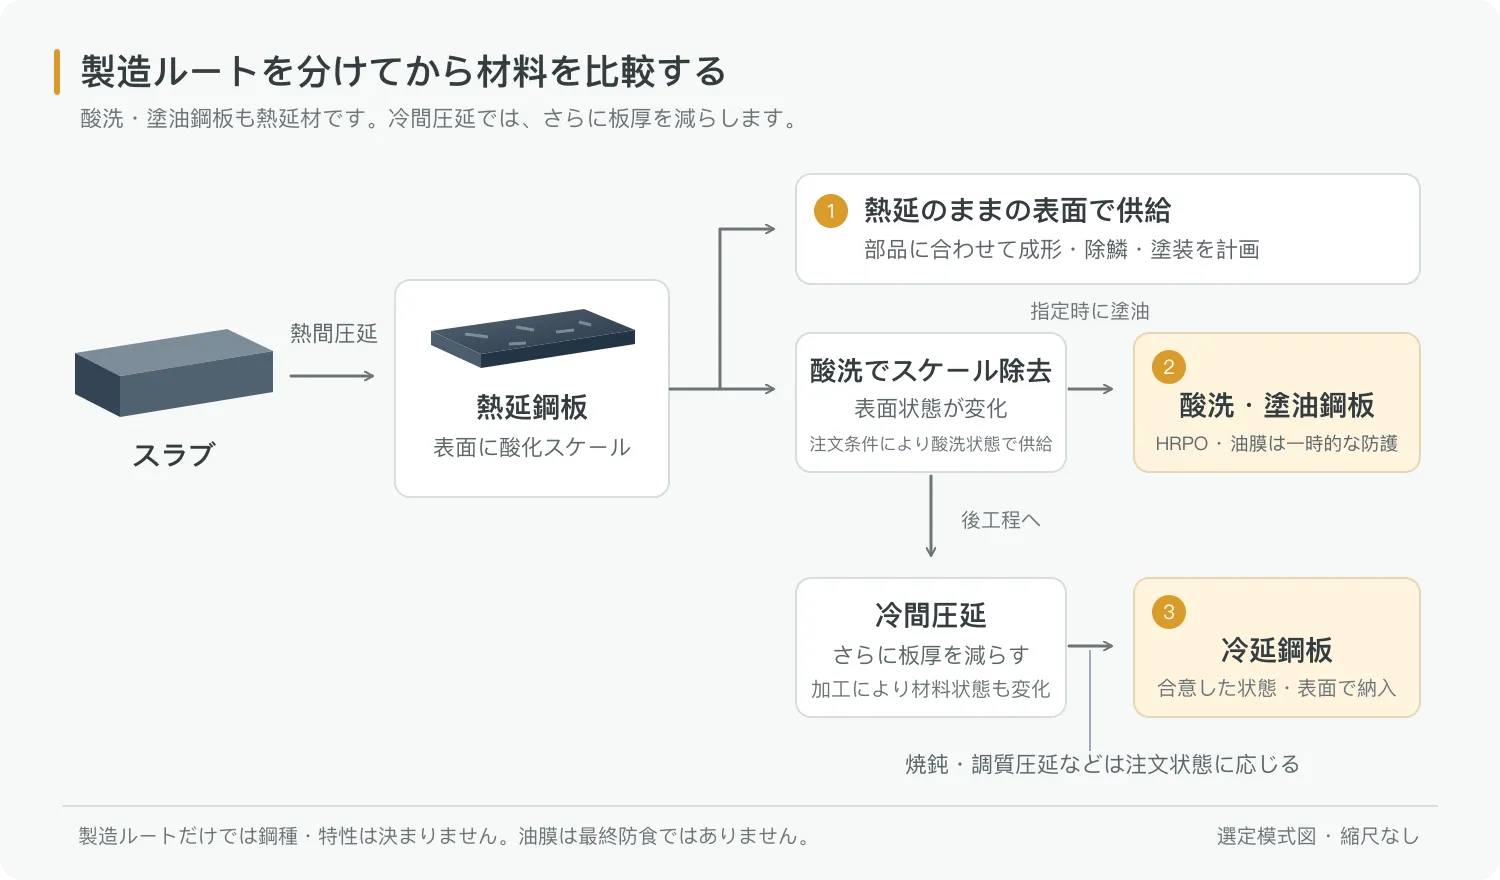
熱延鋼板は熱間圧延によって製造される板材です。除去処理をしていない熱延表面には、一般に酸化スケールが残ります。調達でいう「黒皮材」は、この表面状態を指すことが多くあります。熱延材には酸洗などを施すこともあるため、「熱延鋼板」が一つの外観だけを表すわけではありません。
ここでいう酸洗鋼板は、熱延スケールを酸洗で除去した鋼板であり、熱延材であることは変わりません。その後に防錆油を塗布したものは、熱延酸洗塗油材、英語では HRPO と呼ばれます。酸洗の有無と塗油の有無は別の条件として発注時に確認します。油膜は主に保管・輸送中の一時的な保護であり、完成品の防食処理に代わるものではありません。工程の説明は [1] を参照してください。
冷延鋼板は通常、スケールを除去した熱延材を出発材料として、冷間圧延で薄くします。その後の焼なましの有無や調質圧延などの納入状態によって、成形性が変わります。フルハードの冷延材と、焼なましを施した成形用の冷延材を同じものとして扱うことはできません。「冷延」は「軟らかく、曲げやすい」と同義ではありません。[2]
発注仕様では三つの項目を分けると明確になります。「鋼種と規格」は必要な材料を、「納入状態」はどの状態で供給するかを、「表面要求」は許容する表面を定めます。SPHC、SPCC、Q235 は鋼種の名称であり、酸洗や塗油はそれと並ぶ別の鋼種ではありません。代替材の可否は、具体的な要求をさらに照合して判断します。
2. 三つの候補を同じ基準で比較する
以下は、一般的な炭素鋼製ブラケットとパネルの初期選定に使う比較です。鋼種規格や完成品図面に代わるものではありません。確認が必要な項目は、発注仕様、工程条件、試作品の検査に反映します。
| 比較項目 | 黒皮の熱延鋼板 | 熱延酸洗/酸洗塗油鋼板 | 冷延鋼板 |
|---|---|---|---|
| 材料と表面 | 熱延工程で製造し、表面にスケールが残る場合がある | 熱延後にスケールを除去。塗油の有無は別途確認 | 冷間圧延材。焼なまし、調質、表面区分を別途確認 |
| 選定の出発点 | 表面の外観要求が比較的緩やかで、後処理工程が明確な部品 | 熱延スケールのない表面が必要だが、必ずしも冷延状態を必要としない部品 | 外観パネル、薄板成形品、表面と寸法に具体的な要求がある部品 |
| 曲げ・プレス成形 | 鋼種、状態、板厚と実際の成形要求を確認 | 酸洗だけでは、必要な絞り成形性があるとは判断できない | 一般用、絞り用、硬度状態を区別。「冷延」だけでは不十分 |
| 寸法と平坦度 | 購入板厚の公差、板形状、完成品の要求を指定 | スケールを除去しても、平坦度要求を満たしたことにはならない | 規格と購入条件で確認。冷延という名称だけでは組付精度を保証できない |
| 塗装前処理 | スケール、錆、油汚れに応じて清浄方法を決める | 防錆油と加工潤滑剤の除去、その後の処理を確認 | 洗浄と適切な前処理が必要。滑らかな表面でもそのまま塗装できるとは限らない |
| 保管・輸送と最終防食 | 錆と汚染を防ぎ、使用環境に応じて完成品の防食を選ぶ | 薄い油膜は一時的な保護。完成品の防食処理とは区別する | 錆、擦り傷、取扱いに注意。最終防食は別途指定する |
| 試作品の確認点 | 成形、清浄後の表面、塗装、組付け | 成形、清浄効果、塗膜、組付け | 外観面、成形痕、平坦度、塗装、組付け |
| 価格比較の範囲 | 材料に加え、清浄、成形、表面処理、検査 | 材料に加え、脱脂、成形、表面処理、検査 | 材料に加え、清浄・脱脂、成形、外観保護、表面処理、検査 |
表面と端部の状態も、個別に定められる納入条件です。例えば製鉄所では、未酸洗、酸洗、酸洗塗油、切断端部などを区別します。材料名から推測せず、必要条件を注文書に記載します。[3]
3. 内部ブラケットと外観パネルでは、注目する位置が異なる
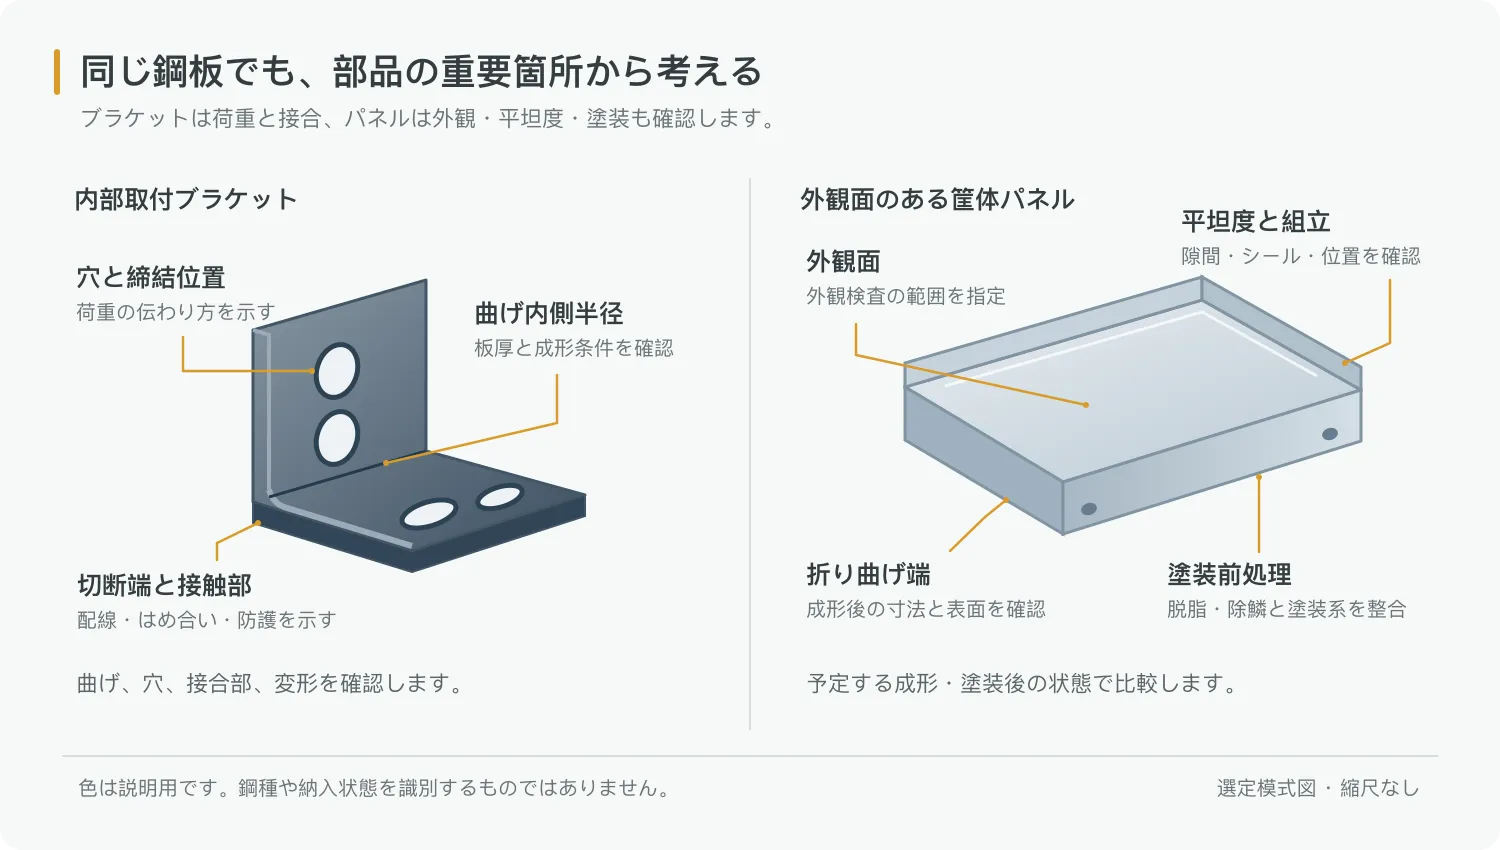
内部ブラケットは、荷重と組付けの位置をまず確認します。荷重がどこから入り、どの曲げ、穴、溶接接合部を通り、どこへ伝わるのかを追います。外観パネルでは、意匠面、組付端部、変形しやすい位置を先に示します。どちらにも複数の材料案があり得ますが、候補を最初に絞る要求が異なります。
| 部品の使用状況 | 候補の比較方法 | 試作品で確認すること |
|---|---|---|
| 最終的に塗装する装置内部の取付ブラケット | 荷重、接合、成形を確認してから、黒皮熱延材と酸洗材の処理工程全体を比較 | 曲げ部と穴、取付後の変形、接合品質、清浄と塗装の仕上がり |
| 塗装外観の均一性が必要な筐体パネル | 具体的な冷延表面を候補にする。酸洗材も同じ完成品外観基準で評価 | 外観面の傷と成形痕、平坦度、組付隙間、塗装後の外観 |
| 凹部、凸部、深めの成形形状を持つカバー | その成形要求に適した鋼種と状態を先に比較し、続いて表面と価格を検討 | 薄肉化・割れが起きやすい位置、スプリングバック、形状寸法、成形後の表面 |
これらは選定時の状況例であり、固定の材料指定ではありません。パネルの外観見本が合意されている場合は、原材料変更後の試作品も同じ成形、清浄、塗装を行い、合意した観察条件で比較します。平板の色と滑らかさを見るだけでは、完成品の合否は判断できません。
4. 高強度だからといって、成形しやすい、薄くできるとは限らない
曲げ加工を行う構造部品では、冷間成形の要求を材料供給者に明示します。構造用鋼の強度区分だけでは、特定の小さな曲げや絞り加工が可能とは判断できません。製鉄所でも、冷間成形に適した構造用鋼には別途注文条件を設けています。[4]
例えば Q235 のブラケットを Q355 に変更する場合、「どれだけの応力に耐えられるか」と「荷重を受けたときにどれだけ変形するか」を分けて確認します。降伏強度を高めても、鋼のヤング率が同じ割合で高くなるわけではなく、薄くするとブラケットの剛性が低下する場合があります。折曲げフランジ、断面形状、穴、接合部も影響するため、鋼種名の数字の比率だけで板厚を換算してはいけません。[5]
曲げの除荷後にはスプリングバックも生じます。材料強度、板厚、金型開口などが最終角度に影響するため、材料変更時は工具と補正を見直し、除荷後の角度と組付寸法を確認します。試験片には、曲げやすい直線部分だけでなく、実際に懸念のある曲げ、穴、成形部を含めます。[6]
5. 鋼板単価ではなく、合格する完成品の費用を比較する
原材料が安くても、その後の清浄、手直し、外観選別が増えれば、部品単価が下がるとは限りません。酸洗材は一部のスケール除去作業を省けても、油汚れと後工程の確認は必要です。冷延材も、必要な材料表面条件を満たしていても、取扱い傷、成形痕、塗装不良が発生する可能性があります。
見積りは同じ図面、数量、受入条件で比較し、材料、切断・ブランキング、成形、接合、表面処理、検査、梱包を同じ範囲にそろえます。特に、脱脂、除錆、スケール除去をどの工程で行うか、外観面をどう保護するか、どの寸法を塗装後に検査するかを確認します。
「きれいに見える表面」は、前処理を省略する根拠にはなりません。油汚れや不十分な処理は、塗膜の密着性と防食性に影響します。清浄と塗装の計画を、材料の納入状態、部品形状、使用環境に合わせます。[2]
6. 鋼種を推測するより、未確定の点を見積依頼に含める
材料指定がある場合は、規格と鋼種、納入状態、板厚と公差、表面要求、代替可能な範囲を伝えます。まだ決まっていない場合は、次の情報から加工先に相談できます。
- 図面、スケッチ、写真と、部品の用途および組み付ける相手部品。
- ブラケットの荷重方向と接合位置、またはパネルの外観面、隙間、外観見本。
- 曲げ、凹部、凸部などの成形位置と、特に気になる点。
- 使用環境、予定する表面処理、数量、試作品の承認条件。
板厚、鋼種、表面処理が未定なら「要確認」と記載できます。用途に沿って案を比較し、合意した材料要求を図面と購入書類に反映します。代替材の承認者を明確にし、必要な材料記録と試作品の記録を残します。