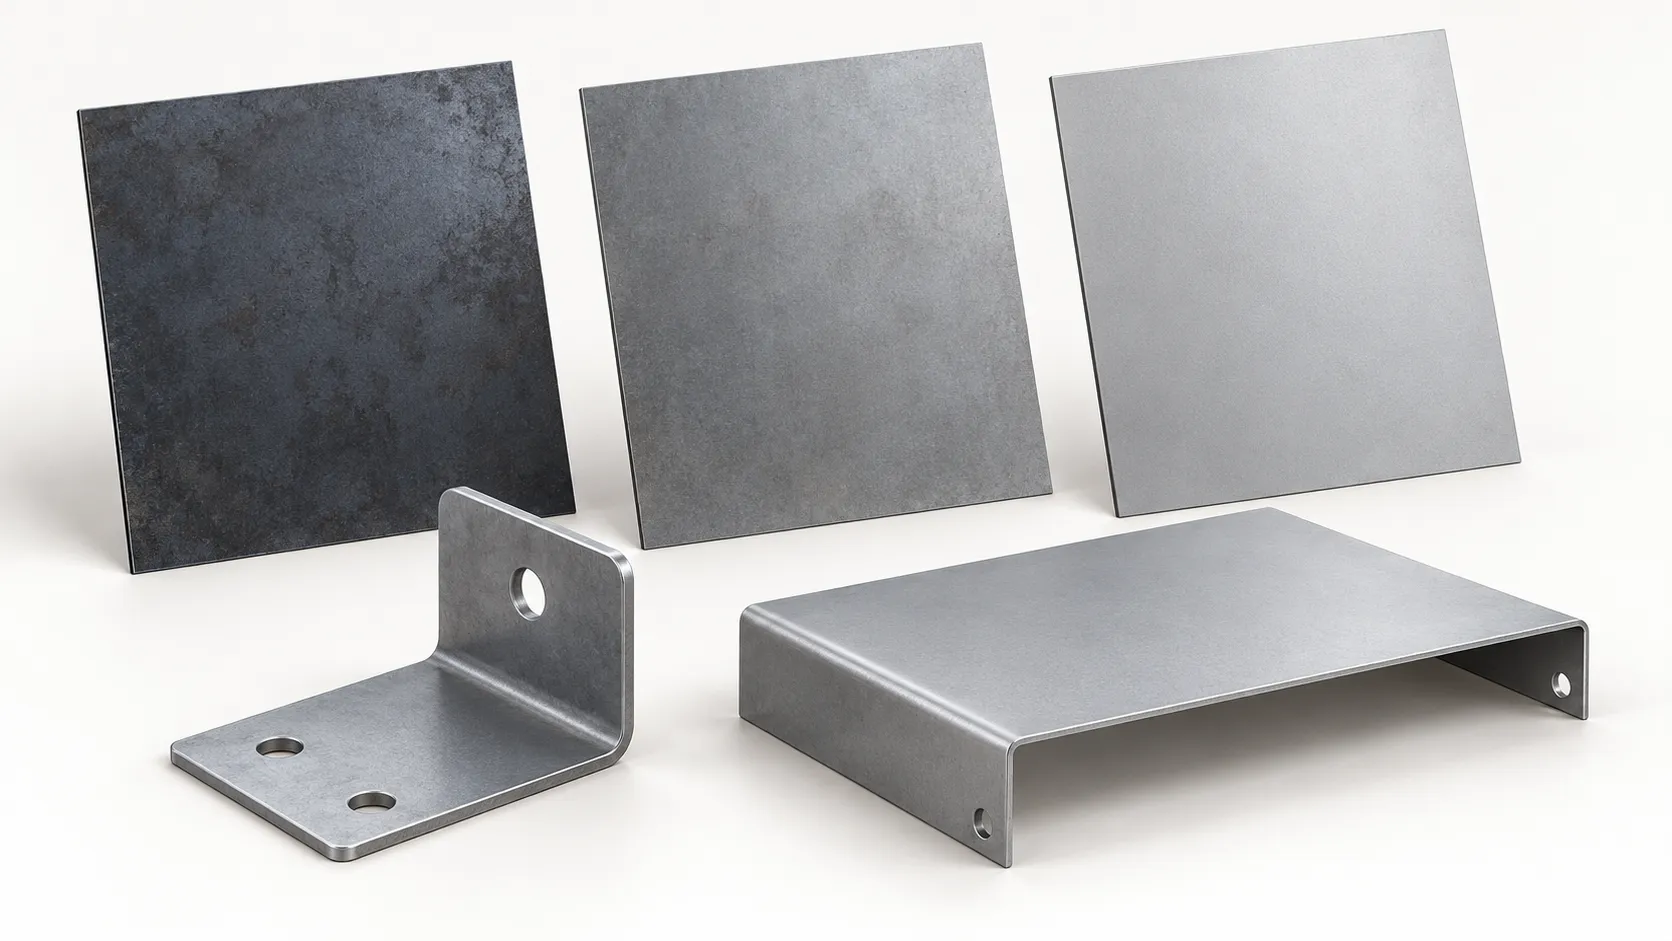
1. Haddeleme yolunu, malzeme kalitesini ve yüzey durumunu ayırın
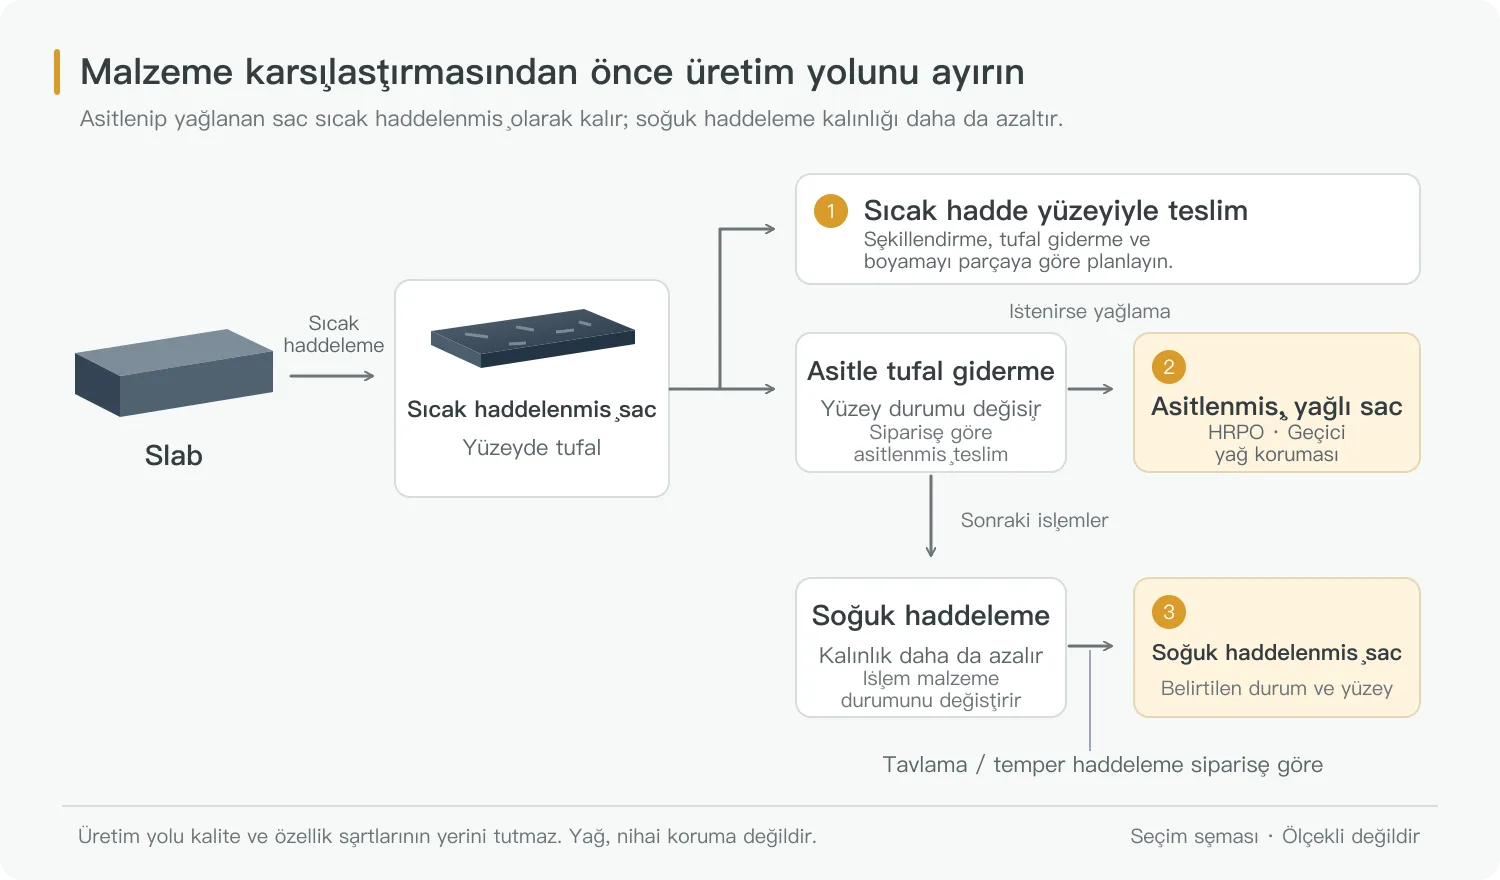
Sıcak haddelenmiş sac, sıcak haddeleme yoluyla üretilir. Tufal giderme işlemi yapılmamış sıcak haddelenmiş yüzeyde genellikle oksit tabakası kalır. Satın almada kullanılan siyah sac ifadesi çoğu zaman bu yüzey durumunu anlatır. Sıcak haddelenmiş malzemeye asitle temizleme gibi işlemler de uygulanabildiği için sıcak haddelenmiş sac tek bir görünümü ifade etmez.
Burada asitlenmiş sac, sıcak hadde tufalı asitle giderilmiş çelik sac anlamına gelir; malzeme sıcak haddelenmiş olarak kalır. Ardından pas önleyici yağ uygulanırsa, sıcak haddelenmiş, asitle temizlenmiş ve yağlanmış sac, yani HRPO olarak adlandırılır. Asitle temizleme ve yağlama ayrı şartlardır; sipariş sırasında ikisini de doğrulayın. Yağ filmi esas olarak depolama ve taşıma sırasında geçici koruma sağlar, bitmiş parçanın korozyon korumasının yerini almaz. İlgili süreç açıklaması için [1] kaynağına bakılabilir.
Soğuk haddelenmiş sac genellikle tufalı giderilmiş sıcak haddelenmiş malzemeden başlar ve soğuk haddelemeyle inceltilir. Sonraki tavlama, temper haddeleme ve belirtilen diğer teslim durumları şekillendirilebilirliği etkiler. Tam sert soğuk haddelenmiş malzeme ile şekillendirme için tavlanmış soğuk haddelenmiş sac aynı girdi olarak kabul edilmemelidir. Soğuk haddelenmiş ifadesi kendiliğinden yumuşak veya kolay bükülür anlamına gelmez. [2]
Satın alma şartnamesinde üç bilgiyi ayrı tutmak daha nettir: kalite ve standart gerekli malzemeyi, teslim durumu hangi durumda sağlanacağını, yüzey şartları ise kabul edilecek yüzeyi tanımlar. SPHC, SPCC ve Q235 kalite adlarıdır. Asitle temizleme ve yağlama bunlara paralel başka bir kalite grubu değildir. Malzeme değişikliğinin kabulü için gerçek şartlar ayrıca karşılaştırılmalıdır.
2. Üç adayı aynı ölçütlerle karşılaştırın
Aşağıdaki karşılaştırma, genel karbon çeliği braket ve panellerin ilk malzeme seçimi içindir. Kalite standardının veya bitmiş parça resminin yerine geçmez. Doğrulanması gereken konuları satın alma şartlarına, süreç koşullarına ve numune kontrollerine aktarın.
| Karşılaştırma | Hadde yüzeyli sıcak haddelenmiş sac | Sıcak haddelenmiş asitlenmiş / asitlenmiş ve yağlanmış sac | Soğuk haddelenmiş sac |
|---|---|---|---|
| Malzeme ve yüzey | Sıcak haddeleme yolu; yüzeyde tufal kalabilir | Sıcak haddeleme sonrası tufal giderilir; yağlamayı ayrıca doğrulayın | Soğuk haddelenmiştir; tavlama, temper ve yüzey sınıfını ayrıca doğrulayın |
| Seçime başlama noktası | Yüzey görünümü daha az kritik ve son işlem yolu belirli parçalar | Sıcak hadde tufalı bulunmayan yüzey gerektiren, ancak soğuk hadde teslim durumu şart olmayan parçalar | Görünür paneller, ince sac şekillendirme veya belirli yüzey ve boyut şartları bulunan parçalar |
| Bükme ve pres şekillendirme | Kaliteyi, durumu, kalınlığı ve gerçek şekillendirme ihtiyacını kontrol edin | Asitle temizleme tek başına gerekli derin çekilebilirliği sağlamaz | Ticari kaliteyi, çekme kalitesini ve sertlik durumunu ayırın; yalnızca soğuk haddelenmiş demek yetersizdir |
| Boyutlar ve düzlük | Satın alınan kalınlık toleransını, sac şeklini ve bitmiş parça şartlarını belirtin | Tufalın giderilmesi düzlük şartının sağlandığını göstermez | Standart ve satın alma şartlarıyla doğrulayın; soğuk hadde adı montaj hassasiyetini garanti etmez |
| Boyama öncesi hazırlık | Temizliği tufal, pas ve yağ kirliliğine göre seçin | Pas önleyici yağın ve işlem yağlarının giderilmesini, sonraki işlemle birlikte doğrulayın | Temizlik ve uygun ön işlem yine gerekir; düzgün yüzey doğrudan boyamaya hazır demek değildir |
| Depolama, taşıma ve nihai koruma | Pas ve kirlenmeyi önleyin; bitmiş korumayı kullanım ortamına göre seçin | İnce yağ filmi geçicidir; bitmiş korozyon koruma sistemiyle karıştırılmamalıdır | Pas, çizik ve taşıma hasarını kontrol edin; nihai korumayı ayrıca tanımlayın |
| Numune kontrolleri | Şekillendirme, temizlenmiş yüzey, boya ve montaj | Şekillendirme, temizlik etkinliği, kaplama ve montaj | Görünür yüzeyler, şekillendirme izleri, düzlük, boya ve montaj |
| Fiyat karşılaştırmasının kapsamı | Malzeme ile temizlik, şekillendirme, yüzey işlemi ve kontrol | Malzeme ile yağ giderme, şekillendirme, yüzey işlemi ve kontrol | Malzeme ile temizlik/yağ giderme, şekillendirme, görünür yüzey koruması, yüzey işlemi ve kontrol |
Yüzey ve kenar durumları da ayrı teslim şartları olarak kararlaştırılabilir. Örneğin üreticiler asitlenmemiş, asitlenmiş, asitlenmiş ve yağlanmış yüzeyleri ve kesilmiş kenar durumlarını ayırır. Şartları malzeme adından çıkarmak yerine siparişe yazın. [3]
3. İç braket ile görünür panelde farklı bölgelere bakın
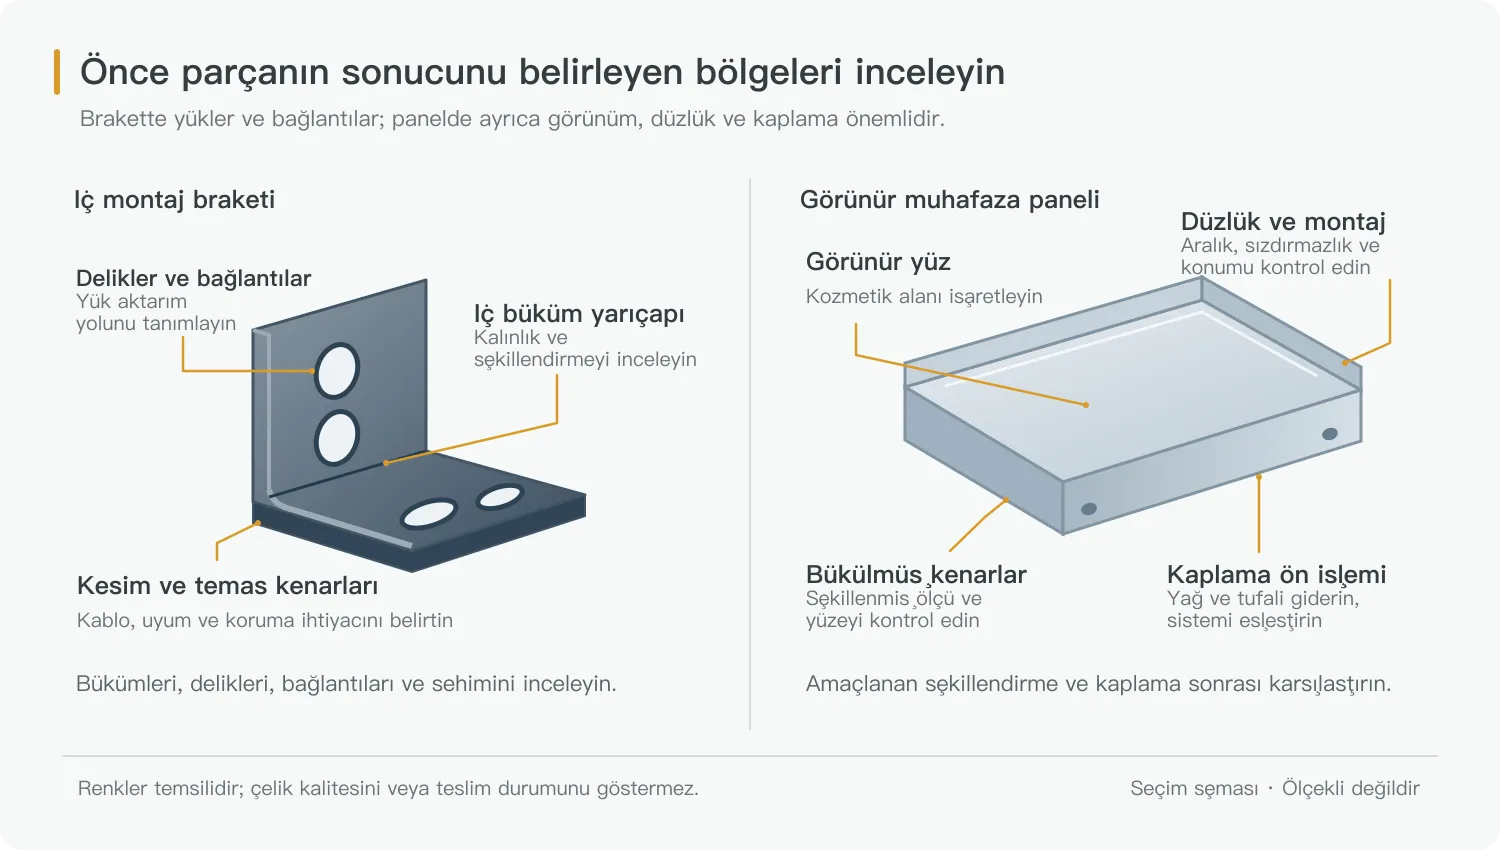
İç braket için önce yük yolunu ve montaj arayüzlerini bulun: yük nereden giriyor, hangi bükümden, delikten veya kaynaklı bağlantıdan geçiyor ve nereye aktarılıyor? Görünür panelde ise önce görünüm yüzeylerini, montaj kenarlarını ve şekil bozulmasına hassas bölgeleri belirtin. Her iki parça için de birden fazla malzeme seçeneği olabilir; fark, adayları önce hangi şartların daralttığıdır.
| Parçanın durumu | Adayları nasıl karşılaştırmalı? | Numunede neler kontrol edilmeli? |
|---|---|---|
| Son işlemde boyanacak ekipman içi montaj braketi | Önce yükleri, bağlantıları ve şekillendirmeyi doğrulayın; sonra hadde yüzeyli ve asitlenmiş sıcak sacın tüm işlem yollarını karşılaştırın | Bükümler ve delikler, montaj sonrası şekil değiştirme, bağlantı kalitesi, temizlik ve boya sonucu |
| Tutarlı boyalı görünüm gerektiren görünür muhafaza paneli | Belirli bir soğuk hadde yüzeyini aday alın; asitlenmiş sacı da aynı bitmiş görünüm standardıyla değerlendirin | Görünür yüzeyde çizik ve şekillendirme izleri, düzlük, montaj boşlukları ve boya sonrası görünüm |
| Girinti, kabartı veya daha derin şekillendirilmiş özellikleri bulunan kapak | Önce şekillendirme şartına uygun kalite ve durumları, sonra yüzeyi ve fiyatı karşılaştırın | İncelmeye veya çatlamaya yatkın bölgeler, geri yaylanma, özellik boyutları ve şekillendirilmiş yüzey |
Bunlar seçim durumlarıdır, sabit malzeme reçeteleri değildir. Panel için bir görünüm numunesi üzerinde anlaşılmışsa, malzeme değişikliği sonrası numune de aynı şekillendirme, temizlik ve boyama işlemlerinden geçmeli; ardından kararlaştırılan gözlem koşullarında karşılaştırılmalıdır. Düz sacın rengi ve pürüzsüzlüğü tek başına bitmiş parçanın kabul edilebilirliğini göstermez.
4. Daha yüksek dayanım, daha kolay şekillendirme veya doğrudan inceltme anlamına gelmez
Bükülmesi gereken yapısal parçalarda soğuk şekillendirme ihtiyacını malzeme tedarikçisine açıkça bildirin. Yapısal dayanım sınıfı tek başına belirli bir dar bükümün veya çekme işleminin yapılabileceğini kanıtlamaz. Üreticiler de soğuk şekillendirmeye yönelik yapı çelikleri için ayrı sipariş şartları tanımlar. [4]
Örneğin bir braketi Q235'ten Q355'e geçirmeyi değerlendirirken, dayanabileceği gerilmeyi yük altında ne kadar sehim yapacağından ayrı inceleyin. Akma dayanımının artması çeliğin elastisite modülünü aynı oranda artırmaz. Bu nedenle kalınlığı azaltmak braket rijitliğini düşürebilir. Flanşlar, kesit şekli, delikler ve bağlantılar da sonucu etkiler; kalite adındaki sayıların oranıyla doğrudan kalınlık hesabı yapmayın. [5]
Bükme yükü kaldırıldıktan sonra geri yaylanma oluşur. Malzeme dayanımı, sac kalınlığı ve kalıp açıklığı gibi koşullar son açıyı etkiler. Malzeme değişirken takımı ve telafiyi yeniden değerlendirin; ardından yük kaldırıldıktan sonraki açıyı ve montaj boyutlarını kontrol edin. Deneme parçası yalnızca kolay bir düz bükümden oluşmamalı, soruna konu olan gerçek bükümü, deliği veya şekillendirme bölgesini içermelidir. [6]
5. Yalnızca sac fiyatını değil, kabul edilebilir bitmiş parçanın maliyetini karşılaştırın
Daha düşük malzeme fiyatı, ileride ilave temizlik, yeniden işleme veya görünüm ayıklaması gerekiyorsa birim maliyeti azaltmayabilir. Asitlenmiş sac bazı tufal giderme işlerini ortadan kaldırsa da yağ kirliliği ve sonraki işlemler yine değerlendirilmelidir. Soğuk haddelenmiş sac belirtilen giriş yüzeyi şartını karşılasa bile taşıma çizikleri, şekillendirme izleri veya boya kusurları oluşabilir.
Teklifleri aynı teknik resim, miktar ve kabul şartlarına göre karşılaştırın. Malzeme, kesme veya taslak hazırlama, şekillendirme, birleştirme, yüzey işlemi, kontrol ve ambalajı aynı kapsama alın. Özellikle yağ giderme, pas temizleme veya tufal giderme işini hangi operasyonun yaptığını, görünür yüzeylerin nasıl korunduğunu ve hangi boyutların boyadan sonra kontrol edildiğini netleştirin.
Daha temiz görünen bir yüzey, ön işlemi atlama nedeni değildir. Yağ kirliliği ve yetersiz işlem, boya yapışmasını ve korumayı etkileyebilir. Temizlik ve boyama planını malzemenin teslim durumuna, parçanın şekline ve kullanım ortamına uygun seçin. [2]
6. Kalite tahmin etmek yerine açık soruları teklif talebine ekleyin
Malzeme zaten belirtilmişse standardı ve kaliteyi, teslim durumunu, kalınlığı ve toleransını, yüzey şartlarını ve izin verilen alternatifleri iletin. Seçim henüz açık ise imalatçıya aşağıdaki bilgilerle başlayabilirsiniz:
- Teknik resim, eskiz veya fotoğraf; parçanın kullanımı ve birlikte monte edileceği bileşenler.
- Braketin yük yönü ve bağlantı yerleri ya da panelin görünür yüzeyleri, montaj boşlukları ve görünüm numunesi.
- Bükümler, girintiler, kabartılar ve diğer şekillendirme bölgeleri ile en çok endişe duyduğunuz konular.
- Kullanım ortamı, planlanan yüzey işlemi, beklenen miktar ve numune onay şartları.
Henüz kararlaştırılmamış kalınlık, kalite veya yüzey işlemi şartları teyit edilecek olarak işaretlenebilir. Seçenekleri parçanın kullanımına göre karşılaştırın; ardından onaylanan malzeme şartlarını teknik resme ve satın alma belgelerine aktarın. Alternatifi kimin onaylayacağını belirtin ve gerekli malzeme ile numune kayıtlarını saklayın.