1. 采购单不能只留下一个镀层数字
本文讨论连续生产的预镀锌钢板及其取样检验。焊好支架后整件热浸镀锌属于另一类产品;不能把针对加工后热镀锌制件的 ASTM A123 抽样与测厚规则搬来验收钢卷。两条路线的区别可见 GalvInfo 连续镀锌与批量镀锌说明。
先读完整产品名称、标准版次、镀层类别和代号。热浸镀锌、电镀锌、锌铁合金及其他锌基合金的描述不能混用;也不要看到两种代号的数字接近,就认定其验收条件相同。thyssenkrupp 的镀层表把每面名义值、单点试验及三点试验分别列出,正说明这些条件必须一起读。镀层表及脚注
| 订单与检验计划应写清 | 要解决的具体问题 | 报告应对应的内容 |
|---|---|---|
| 产品标准、版次与镀层代号 | 采用哪套产品和验收规则 | 同一标准、版次及镀层类别 |
| 双面总量及任何单面要求 | 两面相加合格是否足够 | A 面、B 面、合计值分别列出 |
| 单个试样、平均值及上下限 | 是每个结果都要满足,还是按规定求平均 | 原始结果、汇总方式与限值来源 |
| 检验批、抽样频次与位置 | 样品代表哪卷、哪张及什么范围 | 卷板编号、取样图、试样编号 |
| 方法、复验及判定规则 | 结果不一致或接近边界时怎么办 | 方法编号、仪器状态、复核与处置记录 |
若成品外侧有单独要求,应在板料上把它定义为 A 面,并把方向带到开平、下料和成形工序。只在邮件里写“正面厚一些”,到翻板后就可能失去对应关系。
2. 双面总量的分母,只取一张板的面积
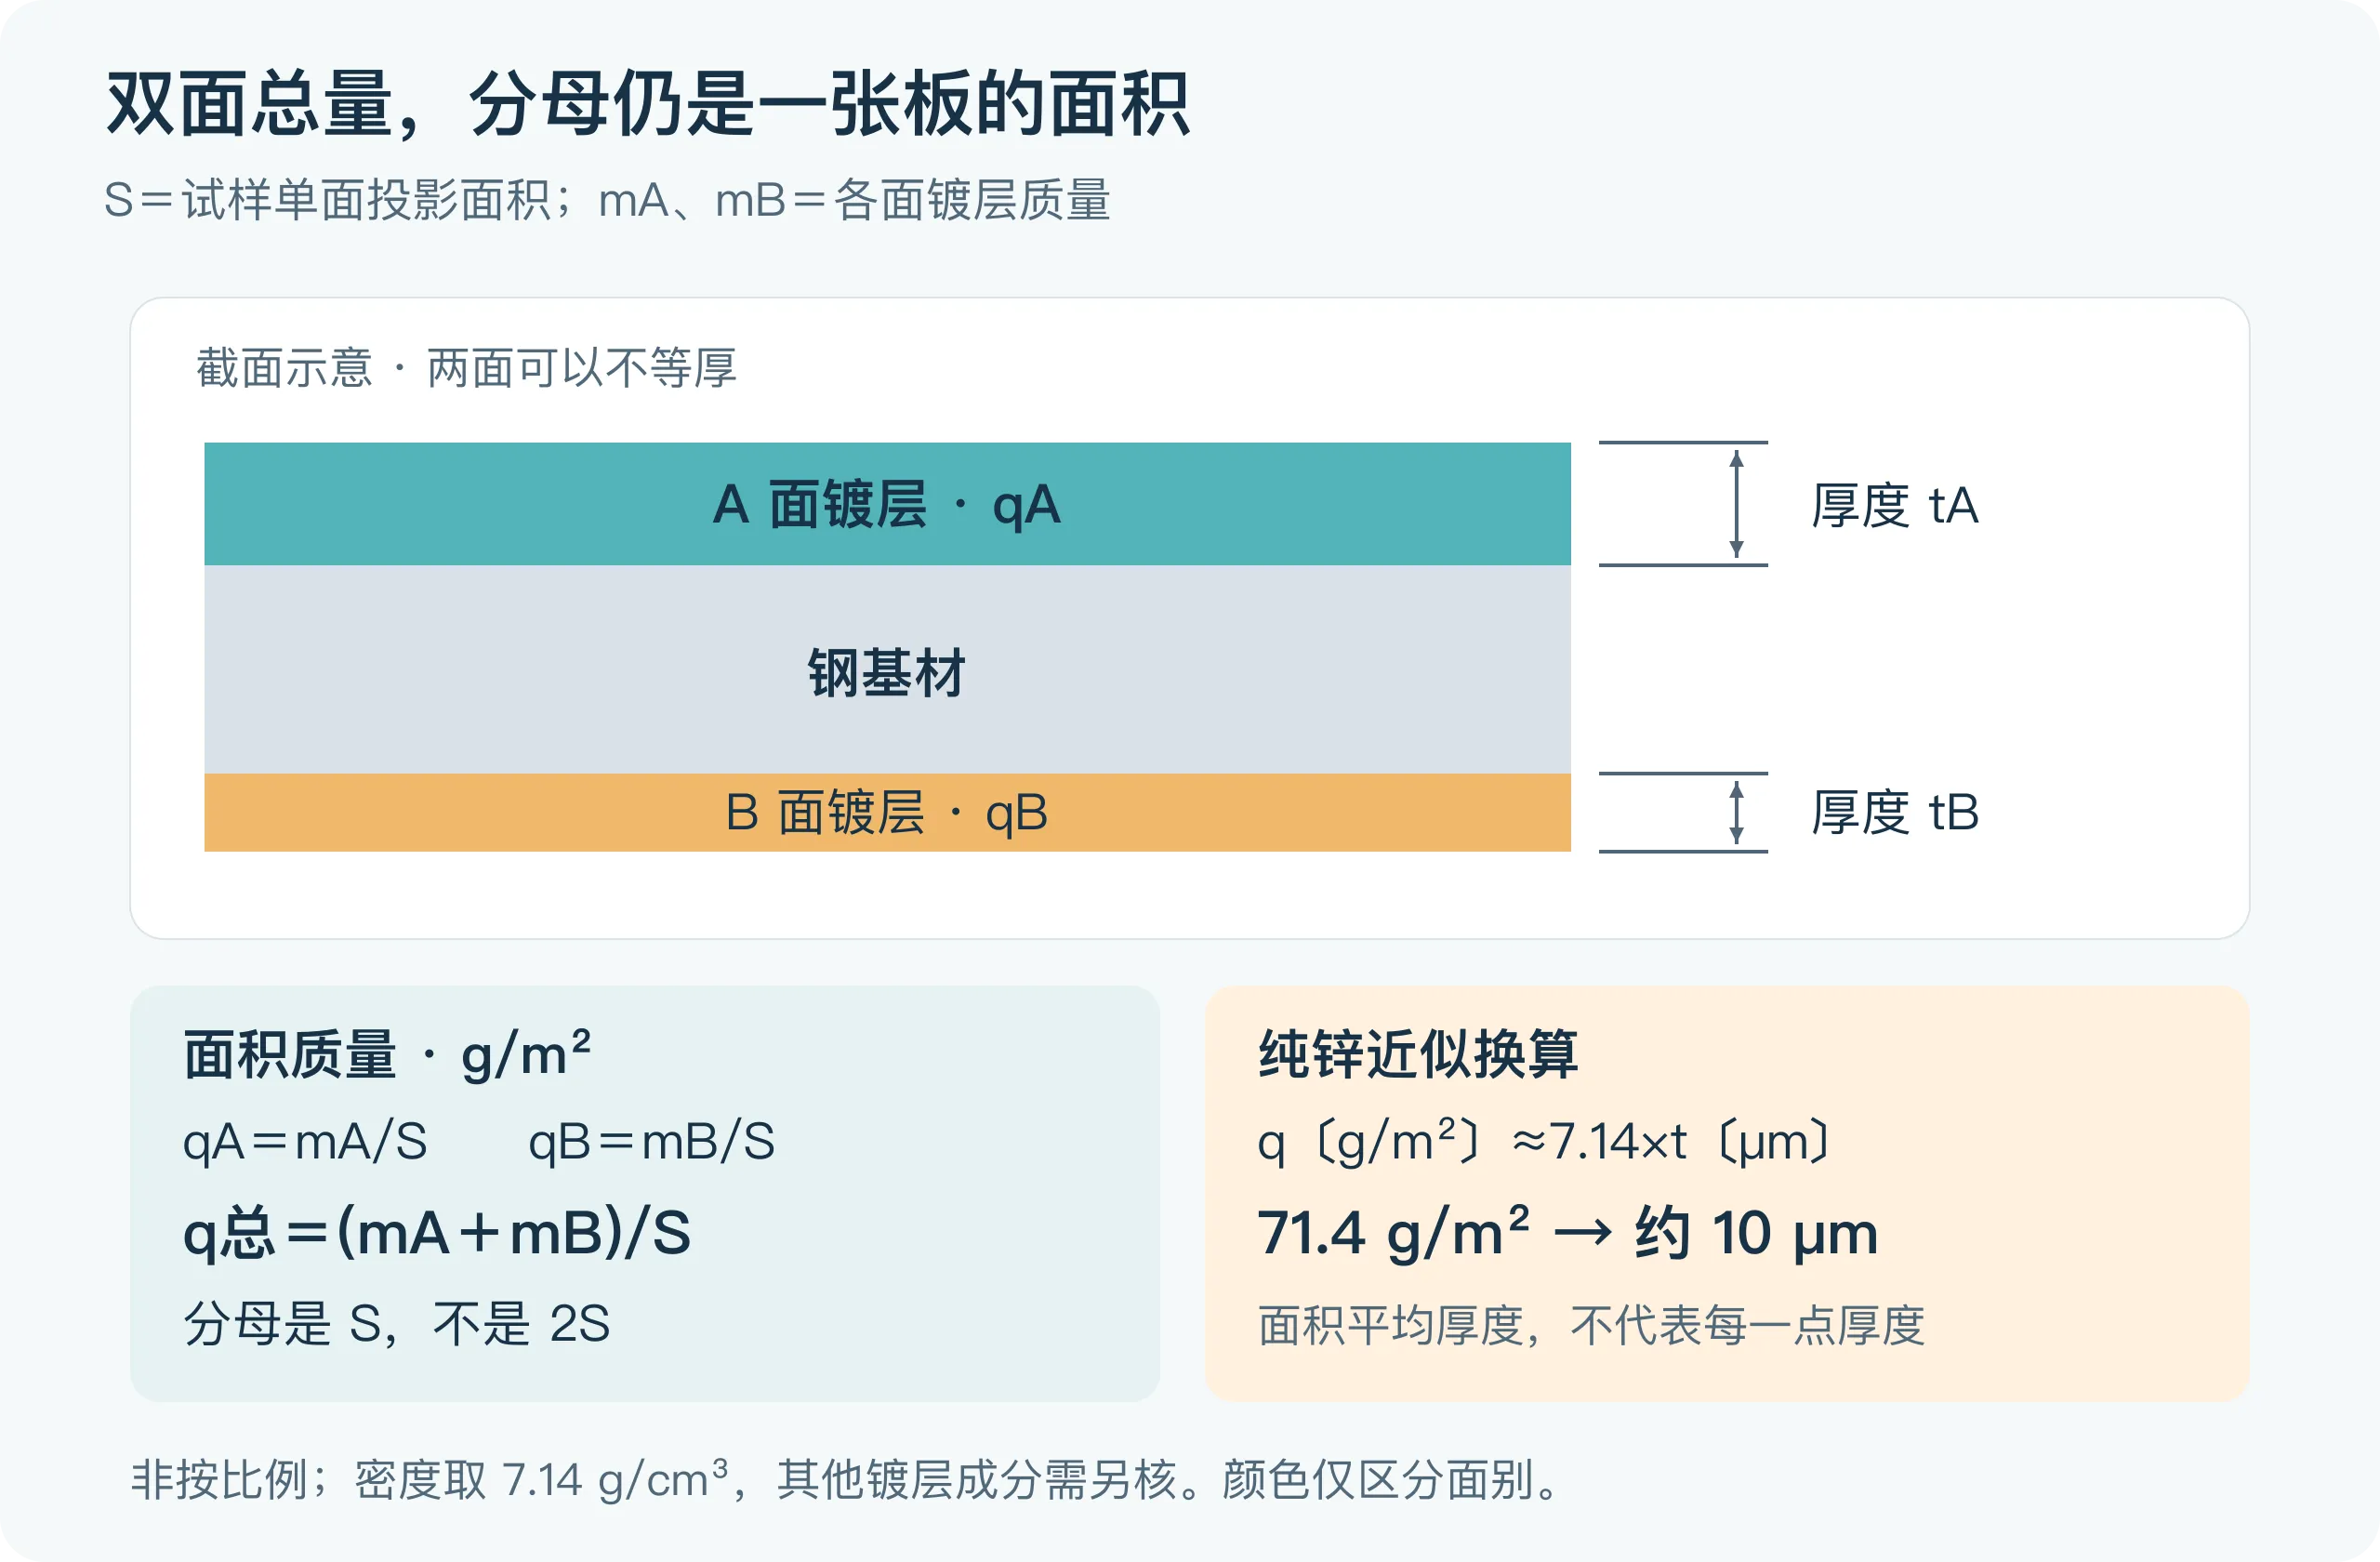
镀层“重量”在这类报告中通常指单位面积质量,常用单位是 g/m²。设试样单面投影面积为 S,A、B 面镀层质量分别为 mA、mB,则 qA=mA/S,qB=mB/S,双面合计 q总=(mA+mB)/S=qA+qB。计算双面总量时,不能再把分母写成 2S。
同样的 q总,可以由两面均分,也可以由一面较重、一面较轻组成。因此,合计值不足以反推出各面结果;具体产品还可能规定单个试样和平均值的不同要求。GalvInfo 镀层标识说明
3. g/m² 换成 μm,只解决单位关系
对成分与密度明确、厚度用相应面积平均值表示的镀层,可用 q=ρt。采用纯锌近似密度 7.14 g/cm³ 时,q〔g/m²〕≈7.14×t〔μm〕。例如某一面的面积质量为 71.4 g/m²,换算的平均厚度约为 10 μm。GalvInfo 的密度与换算关系
这个算式没有证明该面每一点都厚 10 μm,也没有证明另一面相同。双面总量除以密度,得到的是两面相应平均厚度之和;只有确有均分依据时,才能进一步除以二。对锌铝镁、锌铁等镀层,还需使用适当的成分和密度依据,不能照搬纯锌系数。
如果问题是钢板基材有多厚,应另按钢板来料厚度验收处理。把镀层代号换算后从每次千分尺读数里扣掉,并不能得到准确的局部基材厚度。
4. 先看方法测什么,再看仪器显示几位数
| 方法 | 结果描述什么 | 验收前要核对什么 |
|---|---|---|
| 称重—去镀层—再称重 | 已知面积上的镀层质量差,可按相应程序报告双面或单面 | 面积、去除完整性、基材损失与单面分离条件;属于破坏性试验 |
| X 射线荧光(XRF)镀层测量 | 按测量模型与校准给出所测面的镀层结果 | 仪器是否具有该镀层测量功能,测量区域、成分设置、校准与样品定位 |
| 磁性镀层测厚 | 探头所在一面的局部线性厚度,通常以 μm 表示 | 基材、薄板条件、表面状态、探头接触和校准;换算质量还要确认密度与取样对应 |
称重法利用规定面积上的质量差;单面结果必须由能区分两面的程序得到,不能把双面一起去除后的总损失随意分半。GalvInfo 方法说明
XRF 也需要正确校准与定位,并非任何显示了“锌”的手持材料分析结果都能作为镀层质量报告。要求实验室说明实际方法及其适用范围,保存测量区域和输出单位。Hitachi 镀层测量说明
磁性测厚便于检查位置差异,但普通探头只测接触的这一面。基材条件和表面粗糙度会影响结果,应按仪器程序核查;有额外涂层时,还要确认读数是否包含其他层。不能把一处读数乘二后直接盖上整批合格章。DeFelsko 镀锌测厚说明
5. 取样图要接得上卷号,也要分清“点”与“面积”
到货时先核对质保书与实物标识,再按约定划分检验批、选取板张或卷段。取样图应记录原卷、子卷或板号、长度位置、宽度位置、A/B 面方向及试样尺寸。来自分条带边缘的试样,不能不加说明地写成原宽卷的边部试样。
同一位置重复测三次,主要反映测量重复性;在左、中、右三处取样,才是在观察位置差异。这两组数据不能混作同一种“三点平均”。产品规范中的单点试验,也不应被误读为探头任意点一下:试样面积、取样位置和结果组合方式须随实际规则核对。
6. 一个总量通过、单面不通过的报告例子
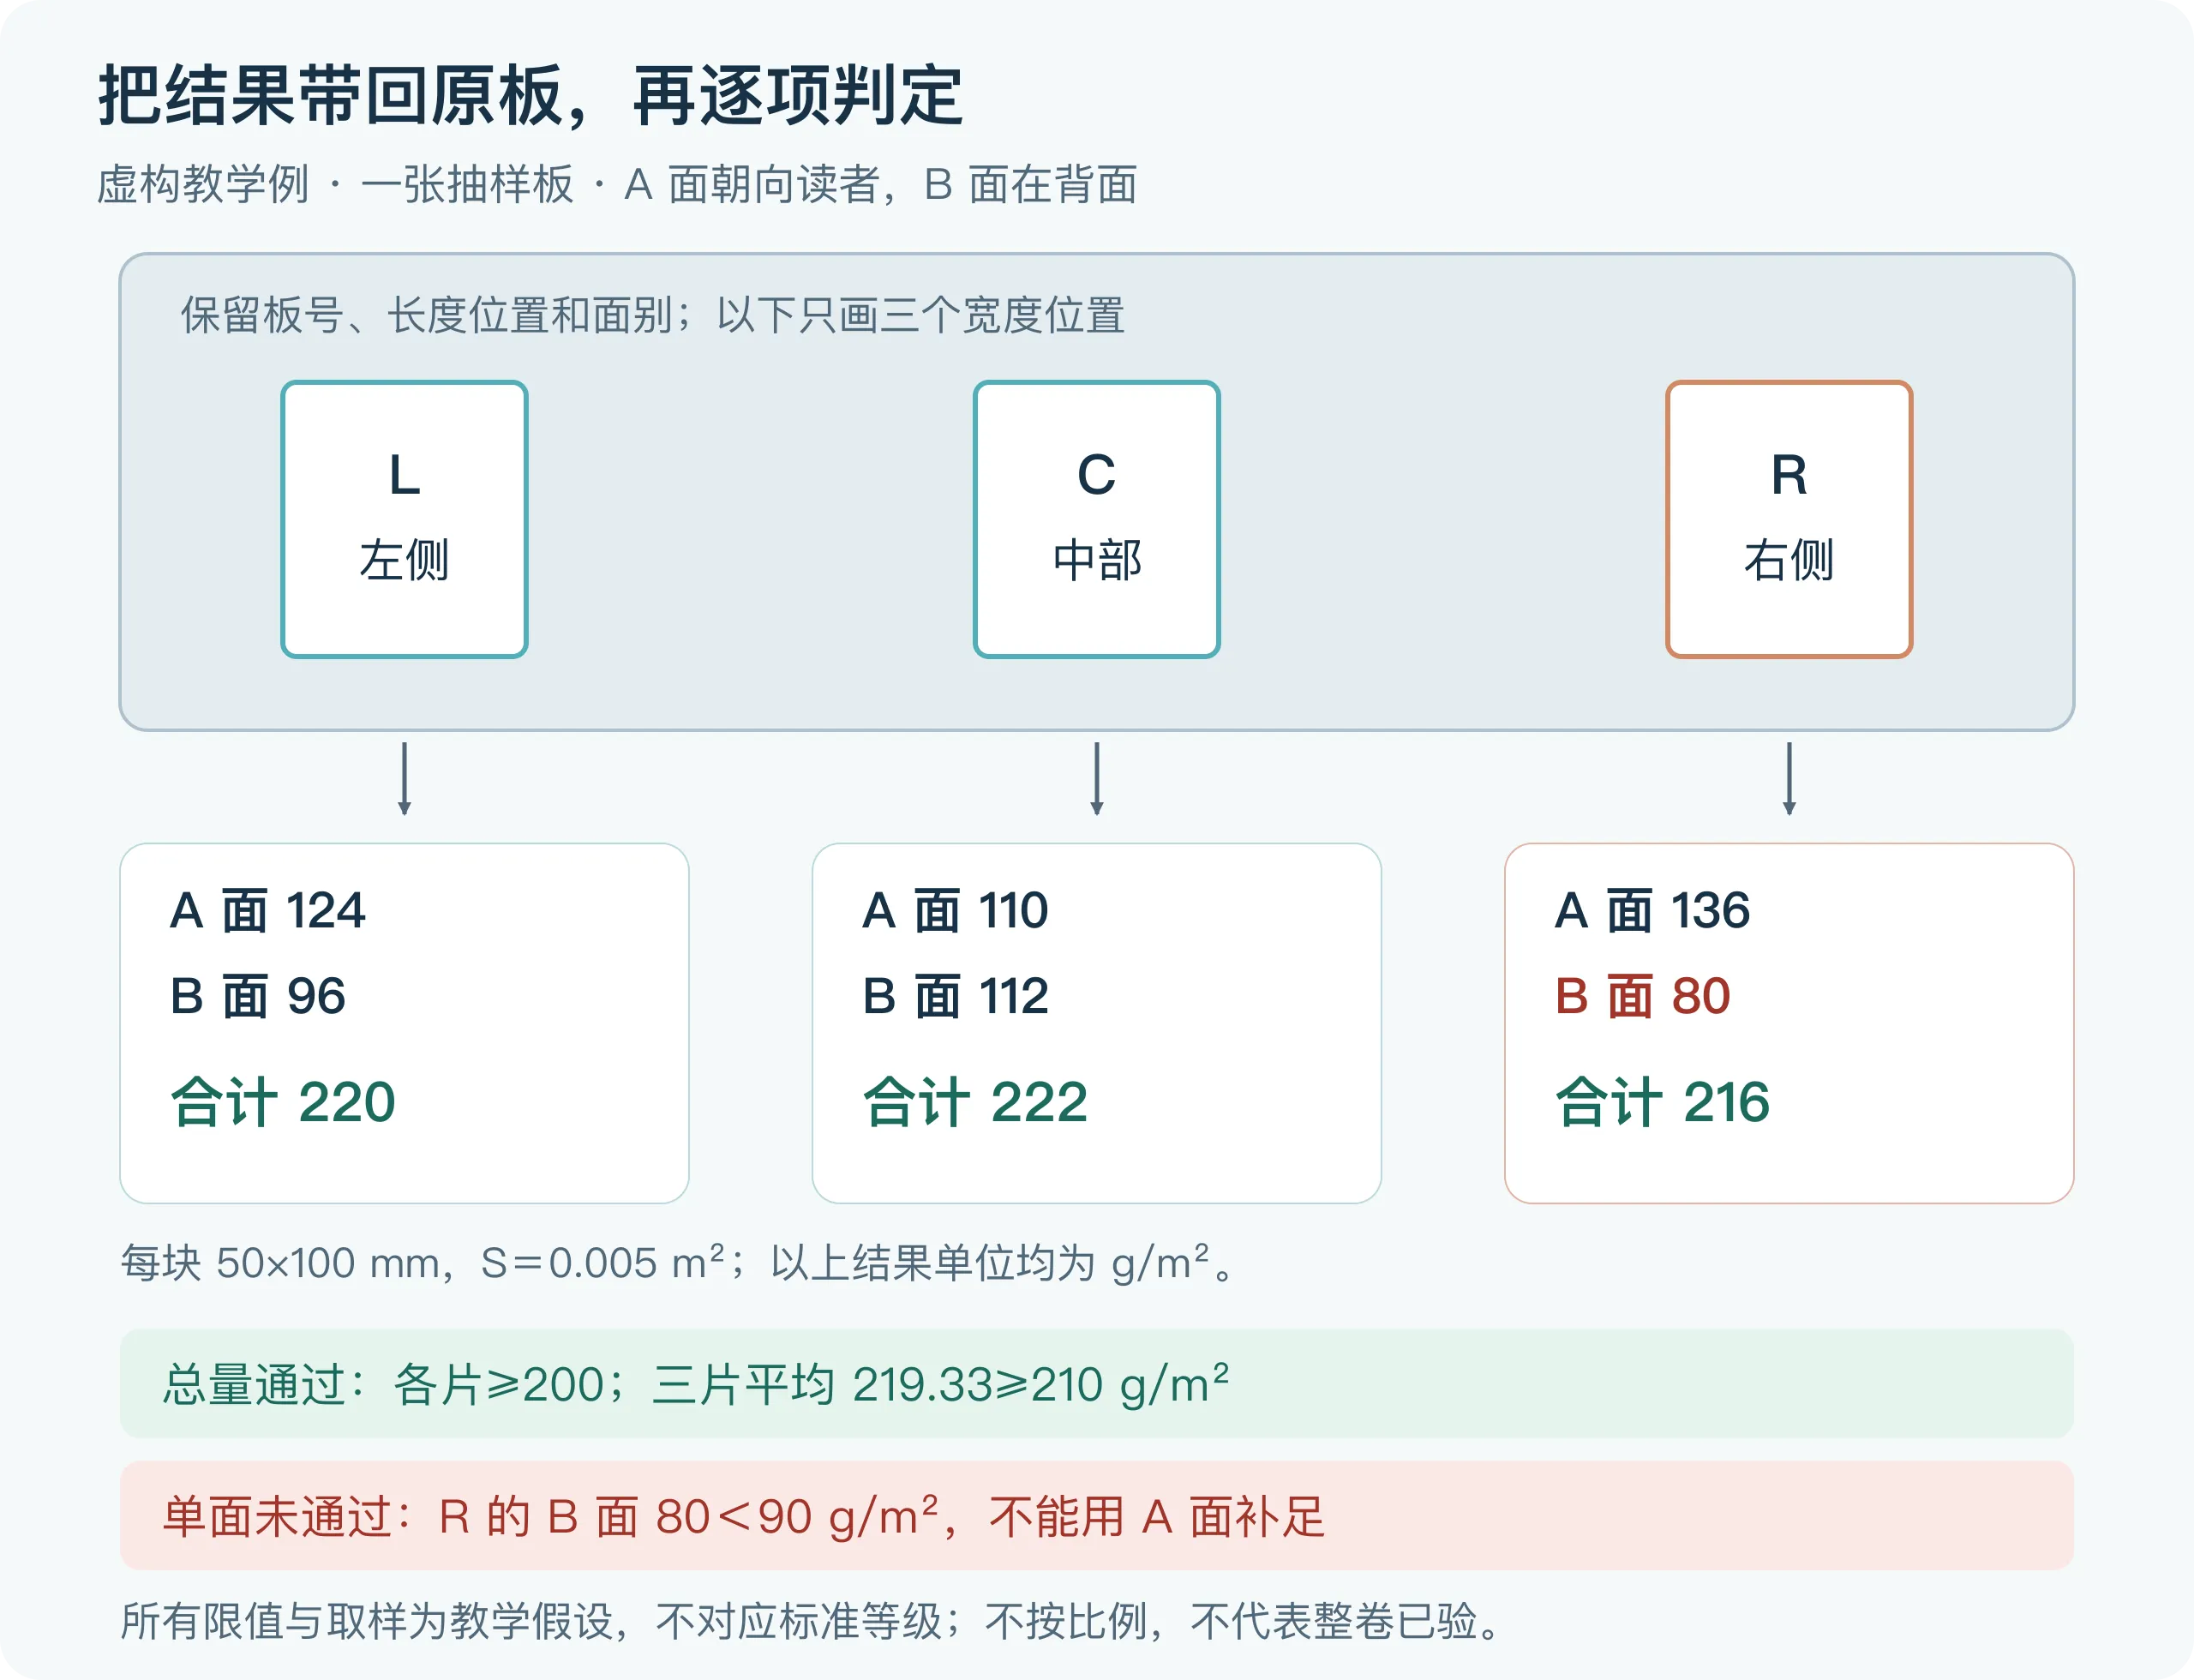
以下是虚构教学订单与数据,不对应任何标准镀层等级。为演示这张抽样板的判读,约定左、中、右各取一个 50×100 mm 试样,每个试样 S=0.005 m²;三者双面总量平均值至少 210 g/m²,每个试样双面总量至少 200 g/m²,每个试样的 A、B 面各至少 90 g/m²。实际检验批的抽取频次和代表范围需另行约定。
假定适用实验室方法已正确分离两面镀层,并控制另一面与基材的影响。m0 为初始质量,m1 为仅去除 A 面镀层后的试样质量,m2 为两面镀层均去除后的试样质量。下面只演示质量差计算,不是自行酸洗操作程序。
| 试样 | m0(g) | m1(g) | m2(g) | A 面(g/m²) | B 面(g/m²) | 双面合计(g/m²) |
|---|---|---|---|---|---|---|
| L 左侧 | 30.000 | 29.380 | 28.900 | 124 | 96 | 220 |
| C 中部 | 30.000 | 29.450 | 28.890 | 110 | 112 | 222 |
| R 右侧 | 30.000 | 29.320 | 28.920 | 136 | 80 | 216 |
以 R 为例:A 面=(30.000-29.320)/0.005=136 g/m²;B 面=(29.320-28.920)/0.005=80 g/m²;合计=216 g/m²。三者合计平均为 (220+222+216)/3=219.33 g/m²。显示的小数位只是算例记录格式,不代表真实测量准确度。
三项双面合计都高于 200,平均值也高于 210;但 R 的 B 面只有 80,低于约定的 90。较重的 A 面把总量补上了,却没有补足 B 面。按这组假设要求,这张抽样板不能判定全部通过。
如果原报告只给 220、222、216 和平均值,没有单面结果,应把单面项目记为“缺少证据,待补检”,不能凭总量认定单面合格,也不能直接认定材料不合格。接近限值时,修约和测量不确定度按事先约定的判定规则处理,不在看到结果后临时选规则。
7. 复核时保留异常值,最后写清结论范围
发现两种方法结果不一致,先对齐面别、位置、面积和单位,再检查仪器确认、表面处理、制样及计算。若一份报告是局部厚度,另一份是整块试样的平均面积质量,数值不同并不立即证明其中一方出错。
需要复验时,保存原始记录和试样标识,按约定方案安排复测及受影响材料隔离。不要不断换点测到满意为止,也不要删除较低值再平均。报告至少能追溯到订单条款、样品范围、面别、方法、仪器或实验室记录、原始值、计算值、判定及处理人。若批准补检或让步接收,还应留下批准依据、材料去向和适用数量,避免同一批料在不同工单中被重复作出相互矛盾的判断。
最后分别写明“哪些镀层项目通过”“哪些项目缺证据或未通过”“该结论覆盖哪一检验单元”。镀层质量通过,也不自动证明附着、外观、加工后防护或成品使用寿命合格。
准备钣金或冲压件采购时,可把订单镀层要求、质保书、板料正反面照片和现有测量记录一起提供。若还不确定应控制双面总量还是某一面,可以先在图纸或草图上标出使用时的外露面与关键接触位置,再讨论相应的材料和检验要求。