1. 注文書にはめっきの数字だけを残さない
本稿は連続生産されるプレめっき鋼板と、その抜取検査を扱います。ブラケットを溶接した後で全体を溶融亜鉛めっきするものは別の製品工程です。加工後めっき品を対象とする ASTM A123 の採取・膜厚規定を、鋼コイルの受入れに流用しないでください。違いは GalvInfo の連続めっきとバッチめっきの説明を参照できます。
まず製品の正式名称、規格の版、めっき種類と記号を読みます。溶融亜鉛、電気亜鉛、亜鉛鉄合金、その他の亜鉛系合金は同じ意味ではありません。記号の数字が近くても、受入条件が同じとは限りません。thyssenkrupp の表は片面の公称値、単点試験、三点試験を区別しており、これらの条件をまとめて読む必要があります。めっき表と脚注
| 注文書・検査計画で明確にする項目 | 解決すべき疑問 | 報告書で対応する情報 |
|---|---|---|
| 製品規格、版、めっき記号 | どの製品規定・受入規定を使うか | 同じ規格、版、めっき種類 |
| 両面合計と、必要な片面要件 | 合計が合格すれば十分か | A 面、B 面、合計を分けて記載 |
| 個々の試験片、平均値、上下限 | 各結果が満たすのか、規定の平均を評価するのか | 元データ、集計方法、限度値の根拠 |
| 検査ロット、採取頻度と位置 | どのコイル・板と、どの範囲を代表する試料か | コイル・板番号、採取図、試験片番号 |
| 方法、再試験、判定ルール | 結果の不一致や限界付近をどう扱うか | 方法番号、機器状態、再確認・処置記録 |
完成品の外側面に別の要件があれば、板材上で A 面と定義し、レベリング、切断、成形まで対応を引き継ぎます。メールで「表側を厚く」とだけ書くと、板を裏返した時点で対応が曖昧になることがあります。
2. 両面合計の分母は板の片面投影面積
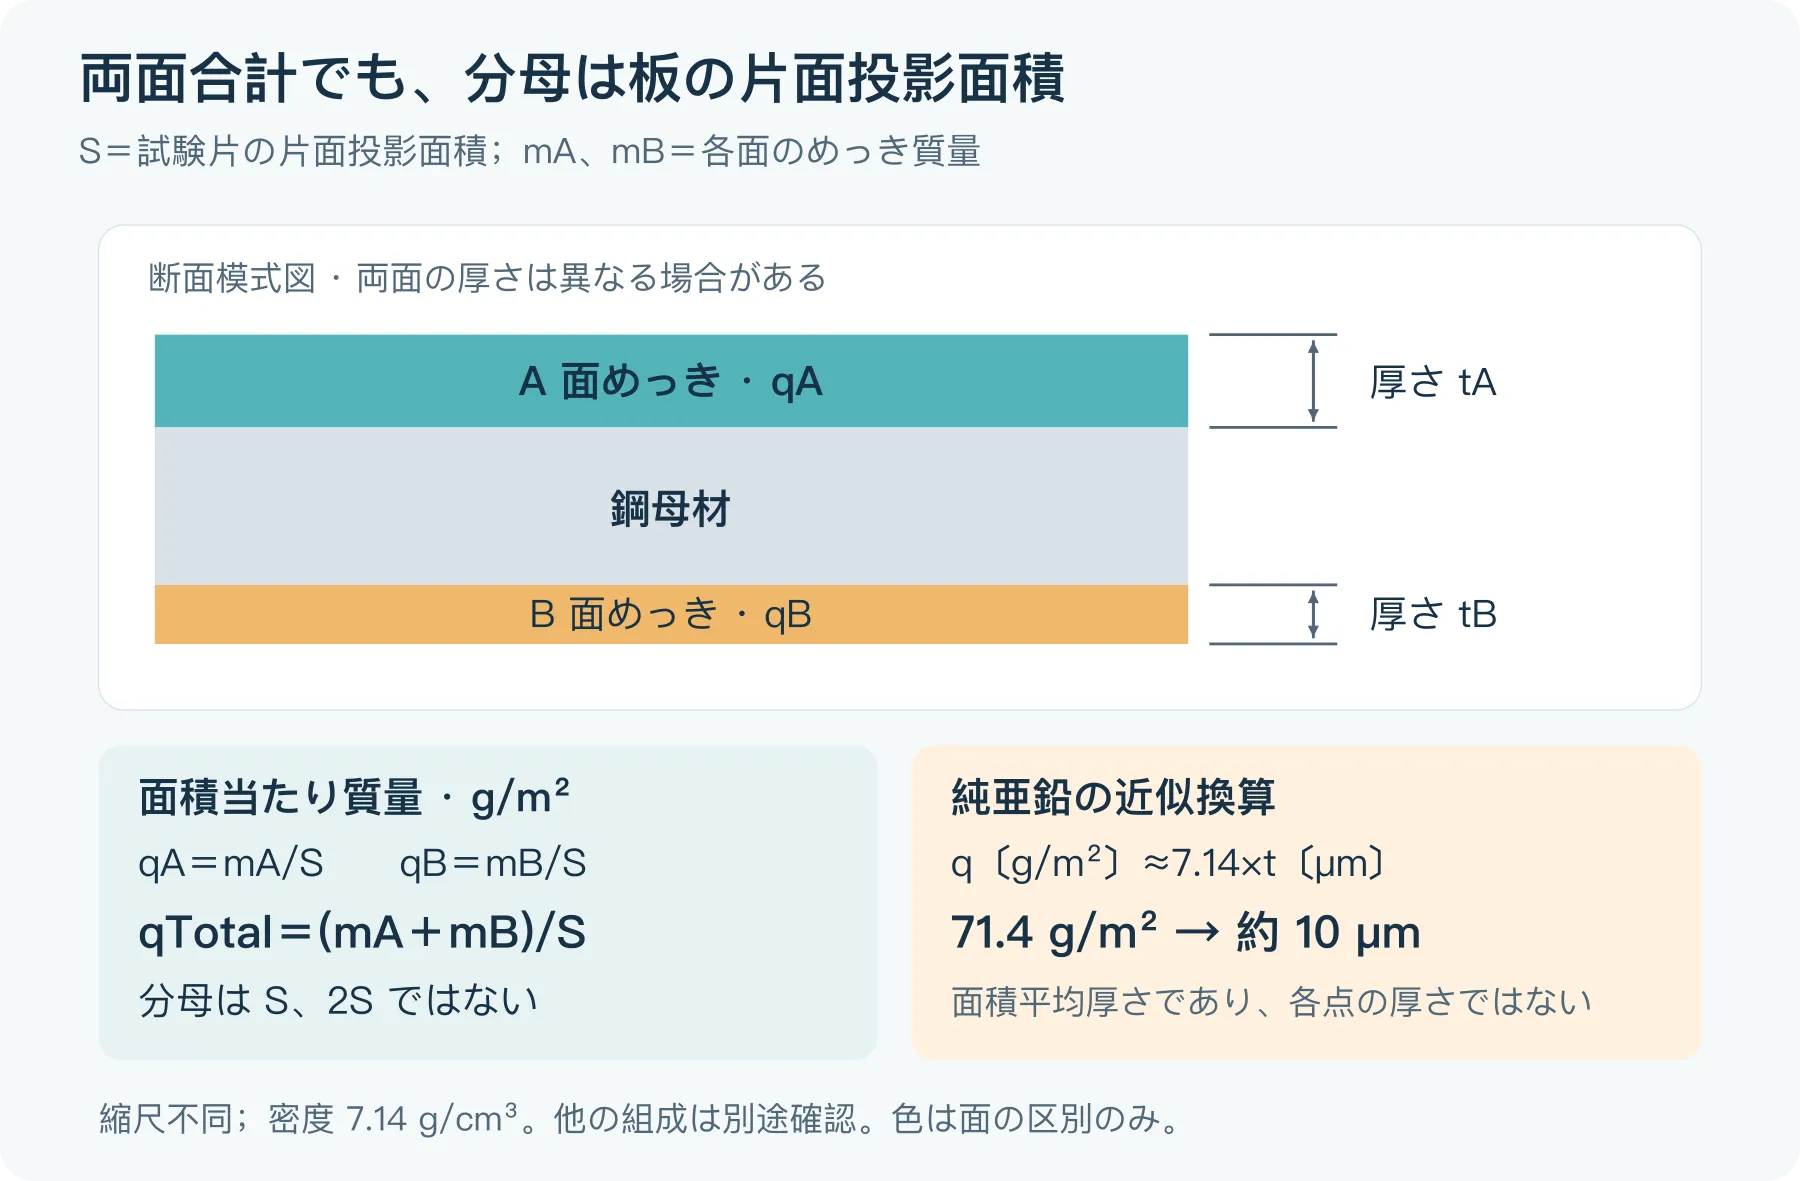
ここでいうめっき「重量」は通常、単位面積当たりの質量を意味し、g/m² を使います。試験片の片面投影面積を S、A 面と B 面のめっき質量を mA、mB とすると、qA = mA/S、qB = mB/S、両面合計 qTotal = (mA + mB)/S = qA + qB です。両面合計を求める際、分母を 2S にしないでください。
同じ qTotal でも両面に均等な場合と、片側が多く反対側が少ない場合があります。合計だけでは各面の結果を復元できません。また、製品要件で個々の試験片と平均値が区別されることもあります。GalvInfo:めっき記号の説明
3. g/m² から μm への換算で分かるのは単位の関係
組成と密度が明確で、厚さが対応する面積内の平均を表すめっきには q = ρt を使えます。純亜鉛の近似密度を 7.14 g/cm³ とすると q [g/m²] ≈ 7.14 × t [μm] です。例えば片面の付着量 71.4 g/m² は平均厚さ約 10 μm に相当します。GalvInfo:密度と換算関係
この式は、その面の全ての点が 10 μm であることや、裏面も同じであることを証明しません。両面合計を密度で割ると、対応する両面の平均厚さの和になります。さらに半分にするには均等配分の根拠が必要です。亜鉛アルミニウムマグネシウム、亜鉛鉄などでは適切な組成と密度を使い、純亜鉛の係数をそのまま当てはめないでください。
鋼の母材厚さを知りたい場合は、鋼板の受入板厚検査ガイドを参照してください。めっき記号を換算し、毎回のマイクロメータ測定値から引いても、正確な局所母材厚さは得られません。
4. 表示桁数より先に、方法が何を測るか確認する
| 方法 | 結果が表すもの | 受入れ前に確認する事項 |
|---|---|---|
| 秤量―めっき除去―再秤量 | 既知面積でのめっき質量減少。適切な手順で両面合計または片面を報告できる | 面積、完全な除去、母材損失、片面分離条件。破壊試験に当たる |
| 蛍光 X 線(XRF)によるめっき測定 | 測定モデルと校正に基づく、測定側のめっき結果 | 対象めっきの測定機能、測定領域、組成設定、校正、試験片位置 |
| 磁気式めっき膜厚測定 | プローブ側の局所的な厚さ。通常は μm | 母材、薄板条件、表面、接触、校正。質量換算には密度と採取範囲の対応も必要 |
秤量法は定めた面積での質量差を使います。片面の結果には両面を区別できる手順が必要で、両面を除去した総質量減少を単純に半分にはできません。GalvInfo:測定方法の説明
XRF にも適切な校正と位置決めが必要です。携帯型の材料分析で「亜鉛」と表示されても、そのままめっき付着量報告にはなりません。実際の方法と適用範囲を試験所に確認し、測定領域と出力単位を残します。Hitachi:めっき測定の説明
磁気式は位置差の確認に便利ですが、通常のプローブが測るのは接触側だけです。母材条件と表面粗さの影響を機器の手順に沿って確認します。追加の皮膜があれば、その層も表示値に含まれるか確認してください。局所値を倍にしてロット全体を合格にはできません。DeFelsko:亜鉛めっき膜厚測定
5. 採取図をコイル番号につなげ、「点」と「面積」を分ける
入荷時は証明書と現物表示を照合し、合意した計画で検査ロットを区分して板やコイル区間を選びます。採取図には母コイル、スリットコイルまたは板番号、長手・幅方向位置、A/B 面の向き、試験片寸法を記録します。スリット帯の端から採った試験片を、説明なく元の広幅コイル端の試験片とは記載できません。
同じ位置で三回測ることは主に測定の繰返し性を見ます。左・中央・右から採ることは位置差を見ます。両者を同じ「三点平均」として扱わないでください。製品規定の単点試験も、任意の場所にプローブを一度当てる意味ではありません。面積、位置、結果の組合せを適用規定で確認します。
6. 両面合計は合格でも、片面が不合格になる報告例
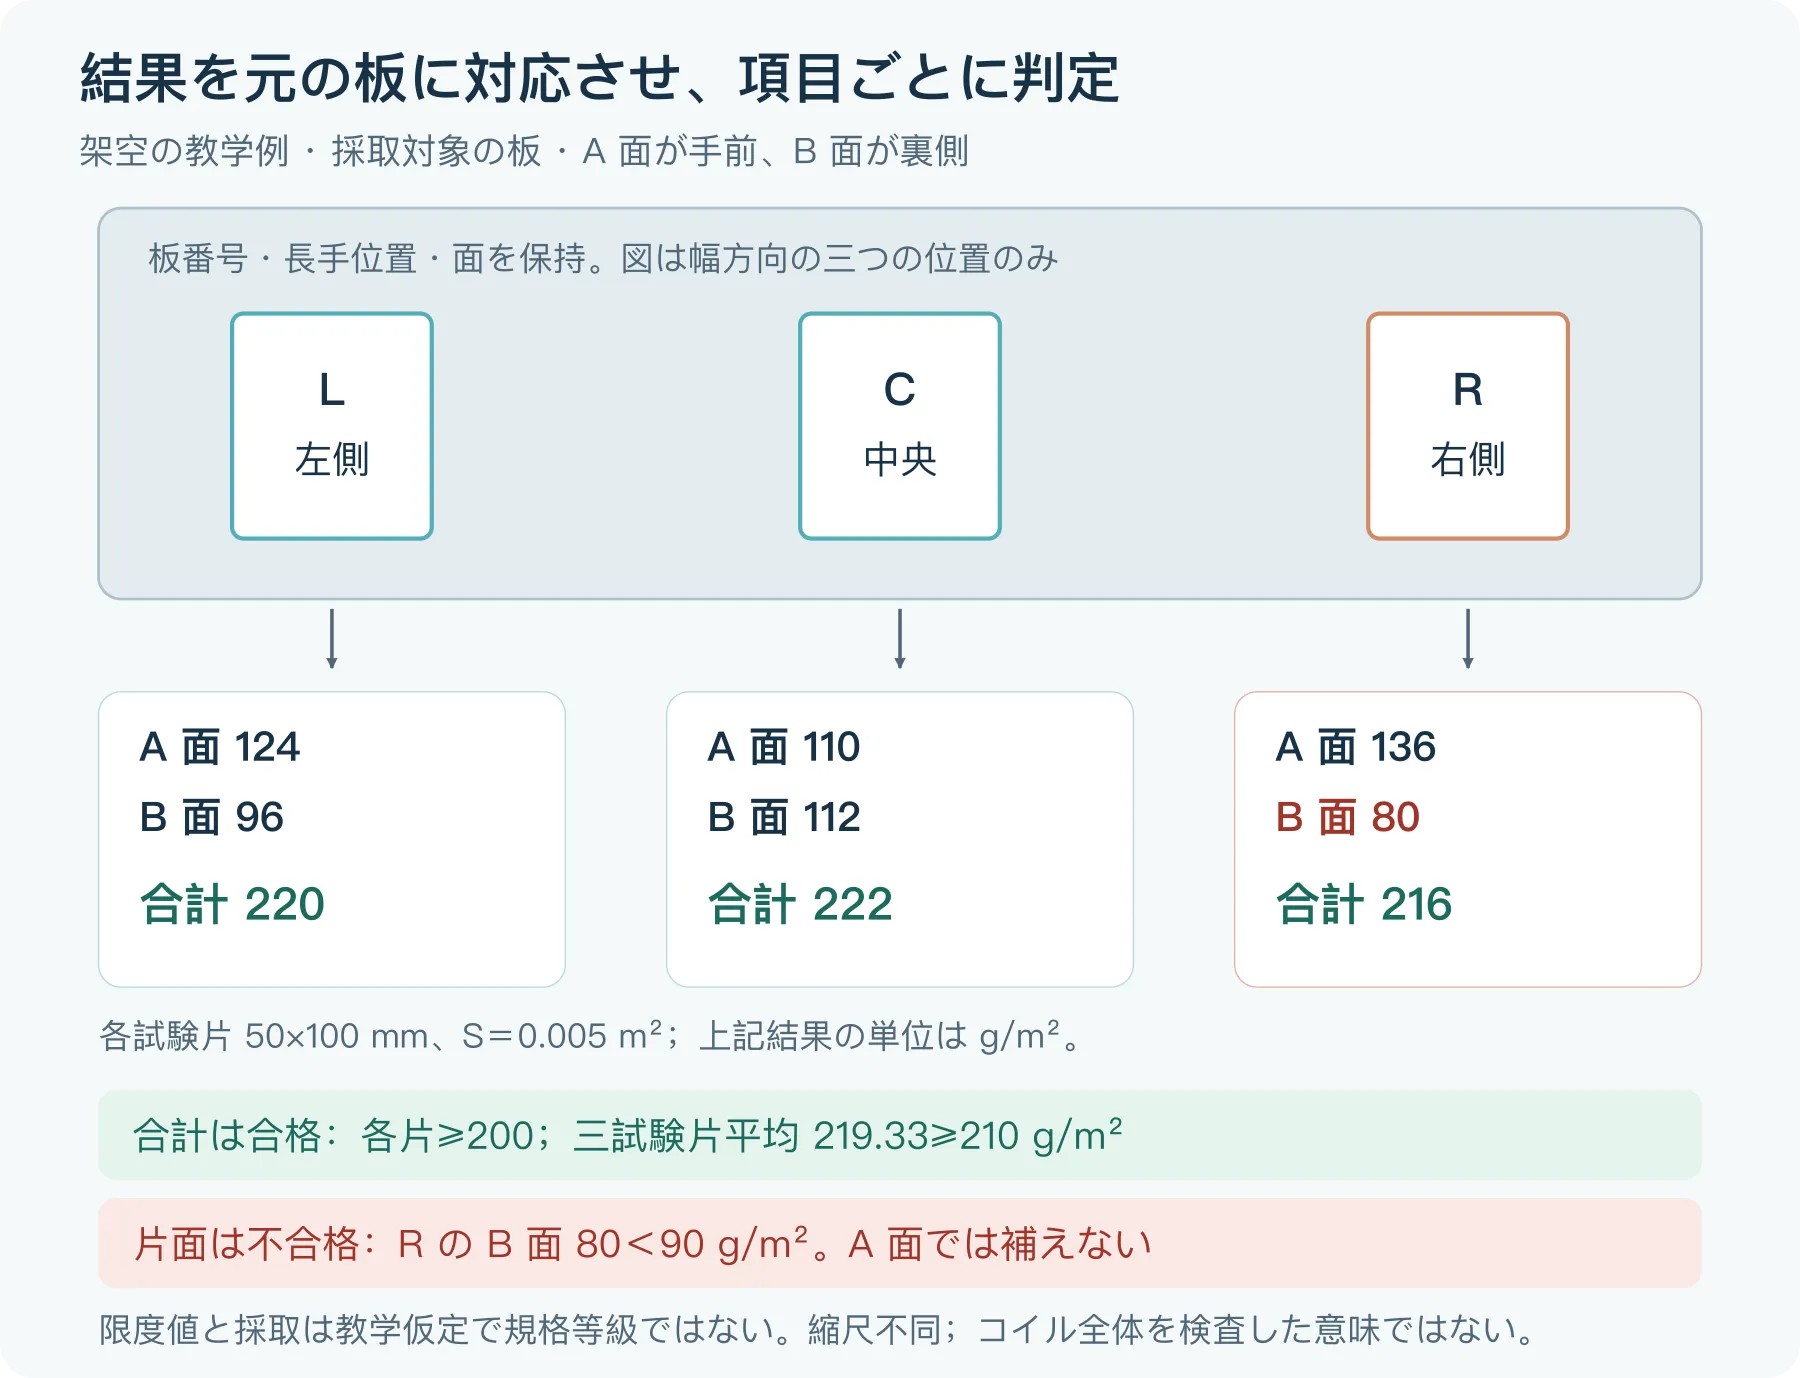
以下は架空の教学用注文とデータであり、規格上のめっき等級には対応しません。この板の評価例として、左・中央・右から各 50 × 100 mm の試験片を採り、それぞれ S = 0.005 m² とします。合意した下限は両面合計の三試験片平均で 210 g/m²、各試験片の両面合計で 200 g/m²、各試験片の A 面と B 面それぞれで 90 g/m² とします。実ロットの採取頻度と代表範囲は別途合意が必要です。
適切な試験所の方法で両面のめっきを正しく分離し、反対面と母材への影響を管理済みと仮定します。m0 は初期質量、m1 は A 面だけを除去した後、m2 は両面を除去した後の試験片質量です。以下は質量差の計算で、自分で酸洗いする手順ではありません。
| 試験片 | m0 (g) | m1 (g) | m2 (g) | A 面 (g/m²) | B 面 (g/m²) | 両面合計 (g/m²) |
|---|---|---|---|---|---|---|
| L 左側 | 30.000 | 29.380 | 28.900 | 124 | 96 | 220 |
| C 中央 | 30.000 | 29.450 | 28.890 | 110 | 112 | 222 |
| R 右側 | 30.000 | 29.320 | 28.920 | 136 | 80 | 216 |
R では A 面 = (30.000 − 29.320)/0.005 = 136 g/m²、B 面 = (29.320 − 28.920)/0.005 = 80 g/m²、合計 = 216 g/m² です。合計の平均は (220 + 222 + 216)/3 = 219.33 g/m² となります。小数点以下の表示は例の記録形式であり、実際の測定精度を表しません。
両面合計はいずれも 200 を超え、平均も 210 を超えますが、R の B 面は 80 で、合意した 90 を下回ります。多い A 面が合計を補っても、B 面の不足は補えません。この仮定要件では、この板を全項目合格とは判定できません。
元の報告書に 220、222、216 と平均しかなく片面結果がなければ、片面項目は「証拠不足、追加検査待ち」とします。合計だけで片面合格とはいえず、証拠の欠落だけで材料不合格とも断定できません。限度値付近の丸めや測定不確かさは事前の判定ルールに従い、結果を見てから都合のよい規則を選びません。
7. 再確認では異常値を残し、結論の範囲を明記する
方法間で結果が違う場合は、まず面、位置、面積、単位をそろえ、その後に機器確認、表面処理、試験片作製、計算を見直します。一方が局所厚さ、他方が試験片全体の平均面積質量なら、数字が違うだけでどちらかが誤りとは限りません。
再試験が必要なら元データと試験片表示を保存し、計画に従って再測定と対象材料の隔離を行います。満足する値が出るまで測点を変えたり、低い値を消して平均したりしません。報告書は注文条項、試料範囲、面、方法、機器・試験所記録、元値、計算値、判定、担当者を追跡できるようにします。追加検査や特別採用を承認した場合も、承認根拠、材料の行先、対象数量を残し、同じロットが別の作業指示で矛盾した判定を受けないようにします。
合格しためっき項目、証拠不足または不合格の項目、結論が対象とする検査単位を分けて記載します。付着量が合格でも、密着性、外観、加工後の防護、完成品の使用寿命まで合格とは限りません。
板金・プレス部品の購買では、めっき注文要件、材料証明書、両面写真、既存の測定記録をまとめて提供できます。両面合計と特定面のどちらを管理すべきか不明なら、使用時の露出面と重要な接触位置を図面やスケッチに示し、材料と検査条件を相談してください。