1. La commande doit préciser plus qu'un chiffre de revêtement
Ce guide concerne les tôles pré-galvanisées produites en continu et leur contrôle par prélèvement. La galvanisation à chaud d'un support complet après soudage relève d'une autre fabrication. N'appliquez pas aux bobines les règles ASTM A123 de prélèvement et d'épaisseur destinées aux pièces galvanisées après fabrication. Voir GalvInfo sur la galvanisation en continu et par lots pour cette distinction.
Lisez d'abord le nom complet du produit, l'édition de la norme, le type et la désignation du revêtement. Galvanisé à chaud, électrozingué, zinc-fer et autres alliages de zinc ne sont pas interchangeables. Des chiffres proches dans deux désignations ne prouvent pas des conditions de réception identiques. Le tableau thyssenkrupp distingue valeurs nominales par face, essais en un point et en trois points : ces conditions se lisent ensemble. Tableau des revêtements et notes
| À préciser dans la commande et le plan de contrôle | Question à résoudre | Informations correspondantes du rapport |
|---|---|---|
| Norme produit, édition et désignation du revêtement | Quelles règles de produit et de réception s'appliquent ? | Même norme, même édition et même type de revêtement |
| Total des deux faces et exigences propres à chaque face | Un total conforme suffit-il ? | Résultats séparés de la face A, de la face B et du total |
| Éprouvettes individuelles, moyennes et limites haute/basse | Chaque résultat doit-il satisfaire la limite ou évalue-t-on une moyenne définie ? | Résultats bruts, mode de regroupement et origine des limites |
| Lot de contrôle, fréquence et positions de prélèvement | Quelle bobine, quelle tôle et quelle quantité de matière représente l'échantillon ? | Identifiants bobine/tôle, plan de prélèvement et identifiants des éprouvettes |
| Méthode, contre-essai et règle de décision | Que faire en cas de désaccord ou de résultat proche d'une limite ? | Référence de méthode, état de l'instrument, réexamen et décision de traitement |
Si la face extérieure de la pièce finie a une exigence distincte, désignez-la comme face A sur la tôle et conservez cette identité pendant le planage, la découpe et le formage. Un courriel demandant seulement « une face avant plus épaisse » peut perdre son sens lorsque la tôle est retournée.
2. Le dénominateur du total des deux faces est la surface d'une tôle
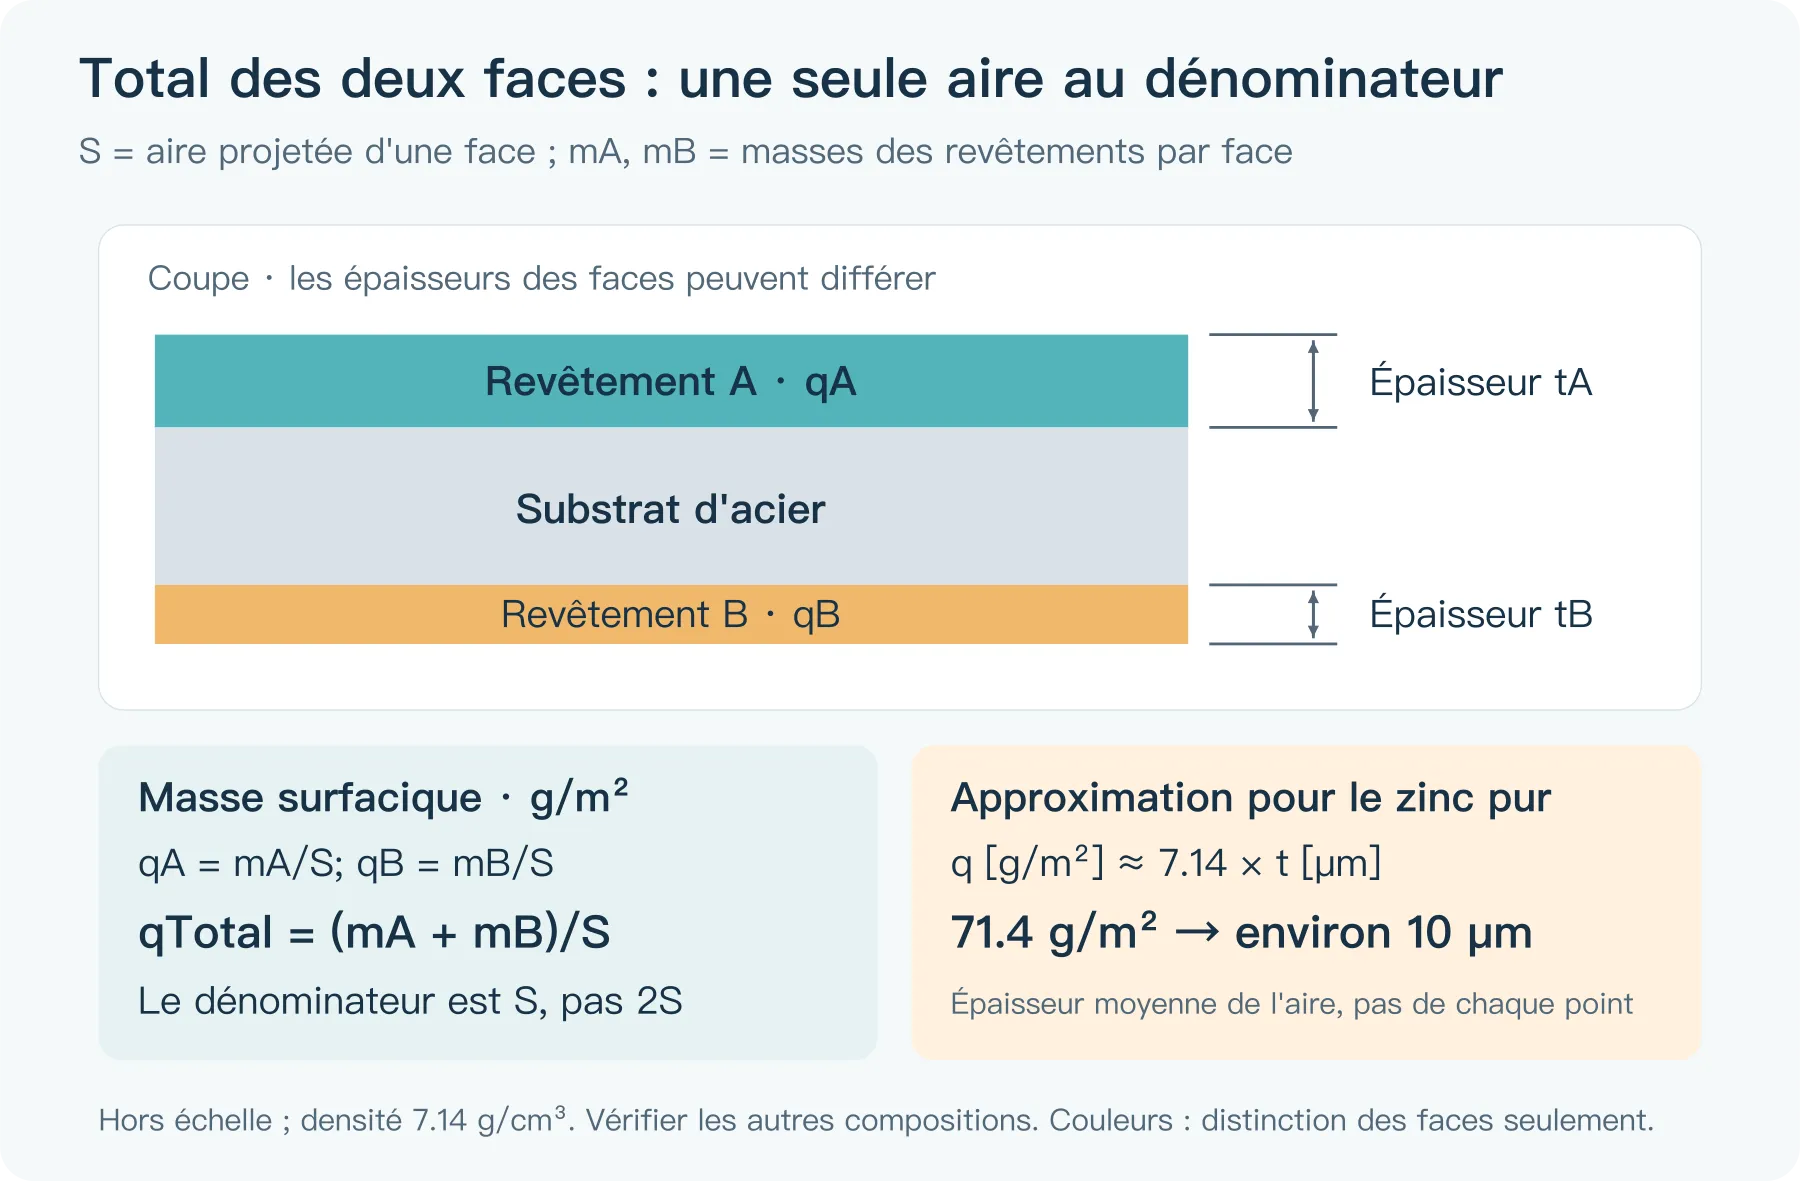
Dans ces rapports, le « poids » du revêtement désigne généralement une masse surfacique, souvent en g/m². Soient S l'aire projetée d'une face de l'éprouvette et mA, mB les masses de revêtement des faces A et B. Alors qA = mA/S, qB = mB/S et le total qTotal = (mA + mB)/S = qA + qB. N'utilisez pas 2S au dénominateur pour calculer ce total des deux faces.
Un même qTotal peut être réparti également ou résulter d'une face plus chargée et d'une face moins chargée. Le total ne permet donc pas de retrouver les résultats individuels. Les exigences produit peuvent aussi distinguer résultats par éprouvette et moyennes. GalvInfo sur les désignations de revêtement
3. Convertir des g/m² en μm ne résout que la relation d'unités
Pour un revêtement de composition et de masse volumique connues, dont l'épaisseur est la moyenne sur l'aire correspondante, q = ρt s'applique. Avec une masse volumique approximative du zinc pur de 7.14 g/cm³, q [g/m²] ≈ 7.14 × t [μm]. Ainsi, 71.4 g/m² sur une face correspondent à environ 10 μm d'épaisseur moyenne. Masse volumique et conversions selon GalvInfo
Ce calcul ne démontre ni 10 μm en chaque point de cette face ni une couche identique sur l'autre. Le total des deux faces divisé par la masse volumique donne la somme des épaisseurs moyennes correspondantes. Ne divisez ensuite par deux que si la répartition égale est justifiée. Les revêtements zinc-aluminium-magnésium, zinc-fer et autres demandent une composition et une masse volumique adaptées ; le facteur du zinc pur n'est pas automatique.
Pour l'épaisseur du substrat d'acier, consultez le guide de contrôle de l'épaisseur des tôles à réception. Convertir la désignation du revêtement puis la retrancher de chaque lecture au micromètre ne détermine pas précisément l'épaisseur locale du substrat.
4. Vérifiez la grandeur mesurée avant de compter les décimales
| Méthode | Ce que décrit le résultat | Points à vérifier avant réception |
|---|---|---|
| Pesée–décapage–pesée | Perte de masse du revêtement sur une aire connue ; une procédure adaptée donne le total ou chaque face séparément | Aire, élimination complète, perte de substrat et séparation des faces ; essai destructif |
| Mesure du revêtement par fluorescence X (XRF) | Résultat sur la face mesurée, fondé sur le modèle de mesure et l'étalonnage | Fonction de l'appareil pour ce revêtement, zone mesurée, réglages de composition, étalonnage et positionnement |
| Mesure magnétique de l'épaisseur du revêtement | Épaisseur linéaire locale de la face sous la sonde, généralement en μm | Substrat, conditions de tôle mince, surface, contact et étalonnage ; conversion en masse avec densité et prélèvement correspondants |
La méthode gravimétrique utilise la perte de masse sur une aire définie. Les résultats par face exigent une procédure qui distingue les faces ; on ne peut simplement diviser par deux la perte totale après élimination des deux revêtements. Explication de la méthode par GalvInfo
La XRF demande également un étalonnage et un positionnement corrects. Un analyseur portable indiquant « zinc » ne produit pas automatiquement un rapport de masse de revêtement. Demandez au laboratoire sa méthode effective et son domaine d'application, et conservez la zone mesurée et les unités. Explication Hitachi sur la mesure des revêtements
Une jauge magnétique aide à repérer des différences de position, mais une sonde ordinaire ne mesure que la face touchée. Le substrat et la rugosité peuvent influer sur le résultat ; vérifiez-les selon la procédure de l'appareil. Avec d'autres couches, précisez si elles sont incluses dans la lecture. Doubler une mesure locale ne justifie pas la conformité de tout le lot. DeFelsko sur la mesure d'épaisseur du zinc
5. Reliez le plan de prélèvement à la bobine et distinguez points et surfaces
À réception, rapprochez le certificat matière et l'identification physique, puis définissez les lots et choisissez les tôles ou portions de bobine selon le plan convenu. Le plan de prélèvement conserve les identifiants bobine mère, bobine refendue ou tôle, les positions en longueur et largeur, l'orientation A/B et les dimensions. Une éprouvette prise au bord d'une bande refendue ne doit pas être présentée sans précision comme provenant du bord de la bobine large d'origine.
Trois mesures répétées au même endroit renseignent surtout sur la répétabilité. Des prélèvements à gauche, au centre et à droite observent des différences spatiales. Ce ne sont pas les mêmes « moyennes de trois points ». Un essai en un point d'une norme produit ne signifie pas non plus poser la sonde une fois n'importe où : vérifiez aire, position et combinaison des résultats selon les règles applicables.
6. Un rapport aux totaux conformes, mais avec une face insuffisante
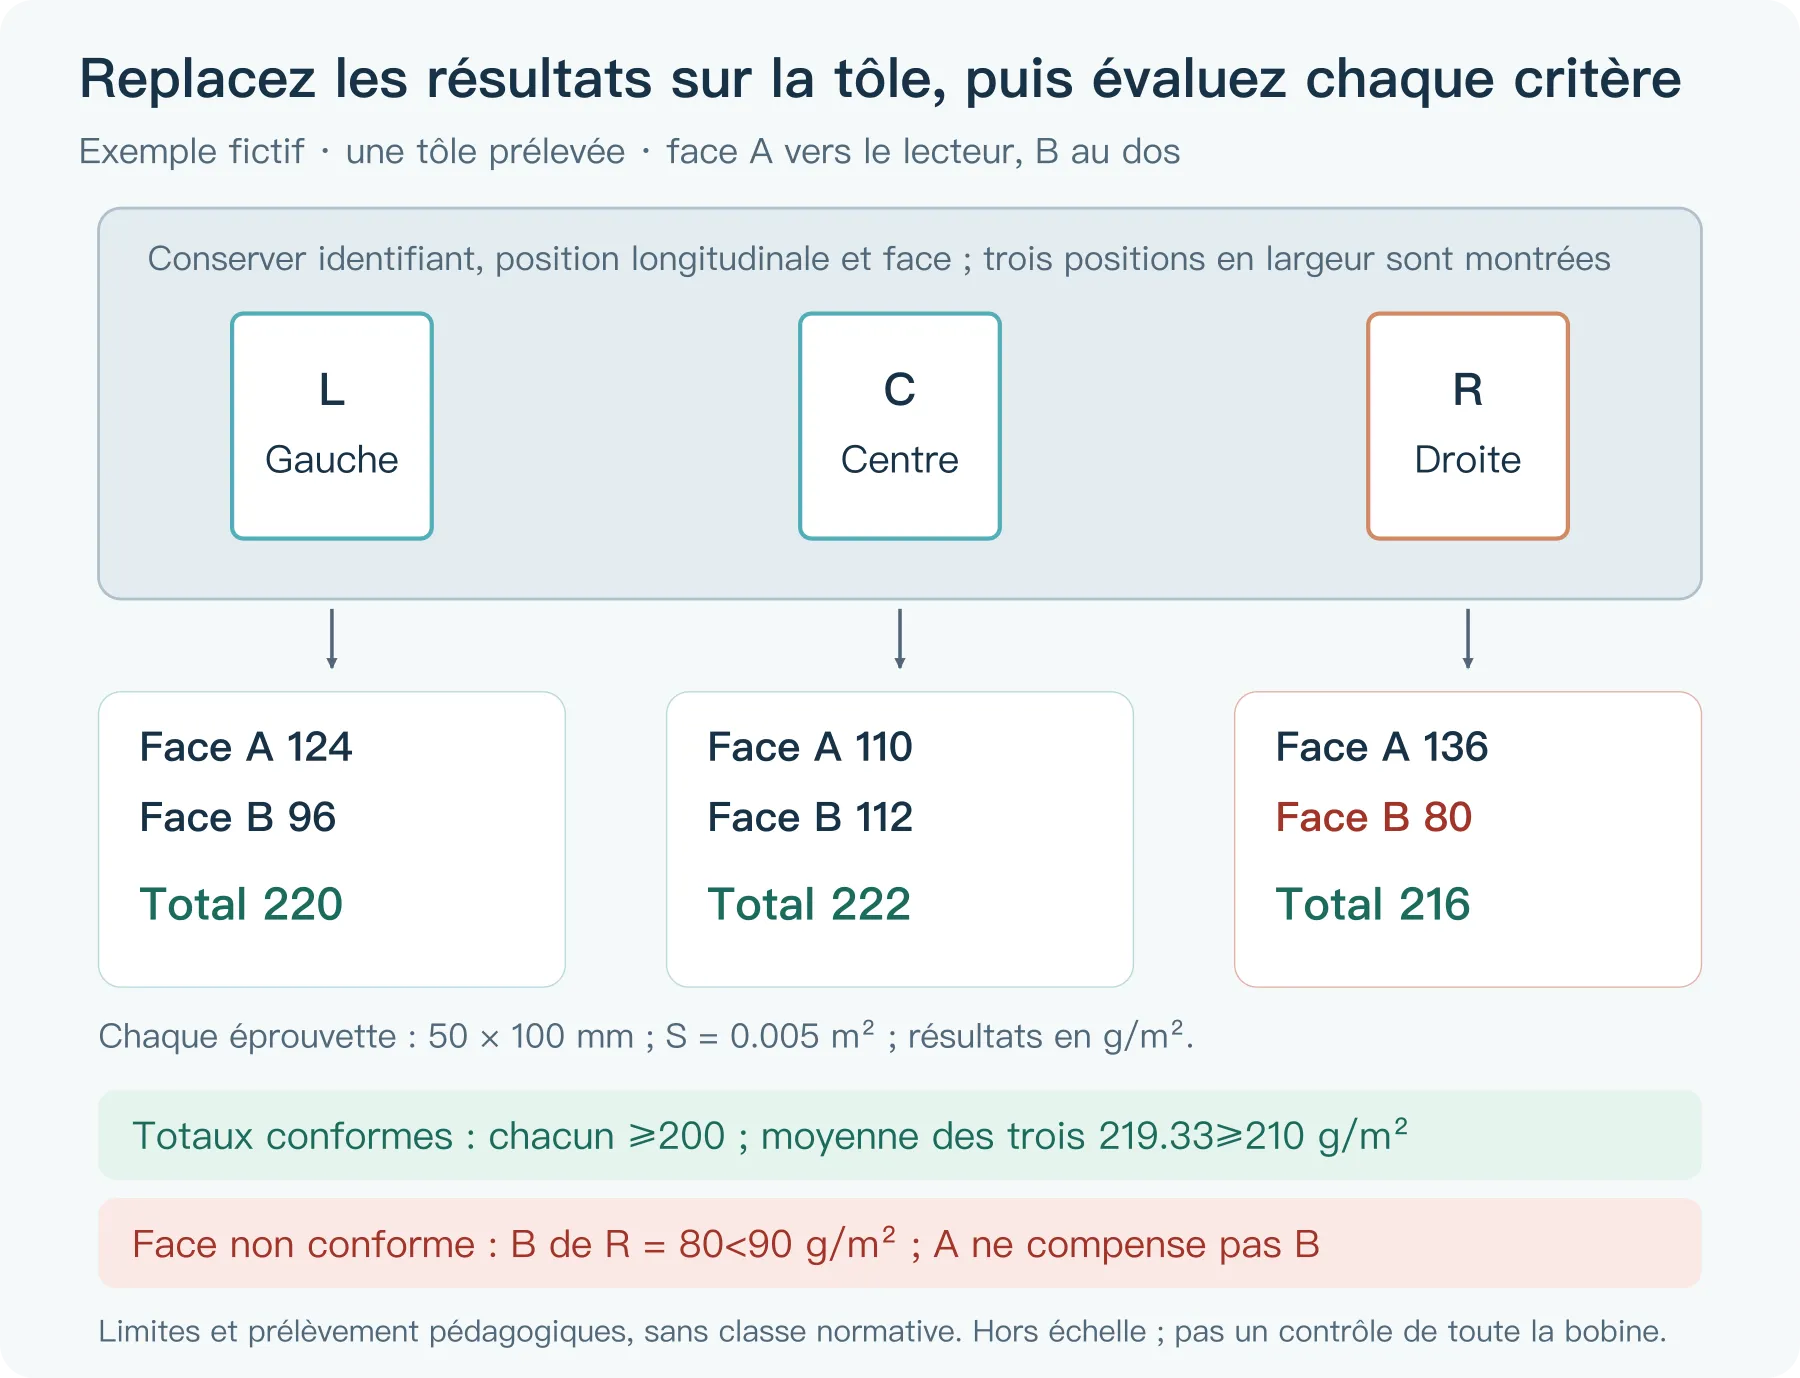
La commande et les données suivantes sont fictives et pédagogiques ; elles ne correspondent à aucune classe normalisée. Pour cette tôle, supposons une éprouvette de 50 × 100 mm à gauche, au centre et à droite, chacune avec S = 0.005 m². Les minima convenus sont 210 g/m² pour la moyenne des trois totaux, 200 g/m² pour le total des deux faces de chaque éprouvette et 90 g/m² pour chaque face A et B séparément. Pour un lot réel, fréquence de prélèvement et matière représentée sont à convenir séparément.
Supposons qu'une méthode de laboratoire appropriée a correctement séparé les revêtements des deux faces et maîtrisé les effets sur l'autre face et le substrat. m0 est la masse initiale, m1 celle après retrait du seul revêtement A, et m2 celle après retrait des deux. Il s'agit d'un calcul de différence de masse, pas d'une procédure de décapage acide à réaliser soi-même.
| Éprouvette | m0 (g) | m1 (g) | m2 (g) | Face A (g/m²) | Face B (g/m²) | Total des deux faces (g/m²) |
|---|---|---|---|---|---|---|
| L gauche | 30.000 | 29.380 | 28.900 | 124 | 96 | 220 |
| C centre | 30.000 | 29.450 | 28.890 | 110 | 112 | 222 |
| R droite | 30.000 | 29.320 | 28.920 | 136 | 80 | 216 |
Pour R, face A = (30.000 − 29.320)/0.005 = 136 g/m² ; face B = (29.320 − 28.920)/0.005 = 80 g/m² ; total = 216 g/m². La moyenne des totaux vaut (220 + 222 + 216)/3 = 219.33 g/m². Les décimales affichées représentent seulement le format de cet exemple, pas une exactitude réelle de mesure.
Les trois totaux dépassent 200 et leur moyenne dépasse 210, mais la face B de R ne vaut que 80, sous le minimum convenu de 90. La face A plus chargée augmente le total sans combler l'insuffisance de B. Selon ces hypothèses, cette tôle ne satisfait pas l'ensemble des exigences.
Si le rapport ne donne que 220, 222, 216 et la moyenne, sans résultats par face, indiquez « preuves insuffisantes ; contrôle complémentaire nécessaire » pour l'exigence individuelle. Le total ne prouve pas la conformité de chaque face, mais l'absence de preuve ne démontre pas directement une matière non conforme. Près d'une limite, appliquez la règle convenue pour arrondi et incertitude ; n'en choisissez pas une nouvelle après lecture du résultat.
7. Conservez les valeurs atypiques et précisez la portée de la conclusion
En cas de désaccord entre méthodes, alignez d'abord face, position, aire et unités, puis vérifiez instrument, préparation de surface, préparation d'éprouvette et calcul. Une épaisseur locale et une masse surfacique moyenne de l'éprouvette entière peuvent différer sans que l'un des rapports soit immédiatement faux.
Si un contre-essai est nécessaire, conservez données brutes et identification, puis organisez reprise et isolement du matériau concerné selon le plan. Ne changez pas de point jusqu'à obtenir une valeur acceptable et ne supprimez pas les faibles valeurs avant la moyenne. Le rapport doit relier clauses de commande, portée de l'échantillon, faces, méthode, dossiers instrument/laboratoire, valeurs brutes et calculées, décision et responsable. Pour un contrôle complémentaire ou une acceptation par dérogation, conservez motif d'approbation, destination et quantité afin d'éviter des décisions contradictoires sur le même lot entre ordres de fabrication.
Indiquez séparément les exigences de revêtement satisfaites, celles sans preuve ou non satisfaites, et l'unité de contrôle couverte. Une masse conforme ne prouve automatiquement ni adhérence, ni aspect, ni protection après transformation, ni durée de vie du produit fini.
Pour acheter des pièces de tôlerie ou embouties, fournissez ensemble exigences de revêtement, certificat matière, photos des deux faces et mesures disponibles. Si le choix entre total et exigence par face reste ouvert, repérez sur un plan ou croquis la face exposée en service et les contacts critiques, puis discutez des exigences matière et de contrôle.