料带展示成形过程,采购要求要落实到最终零件
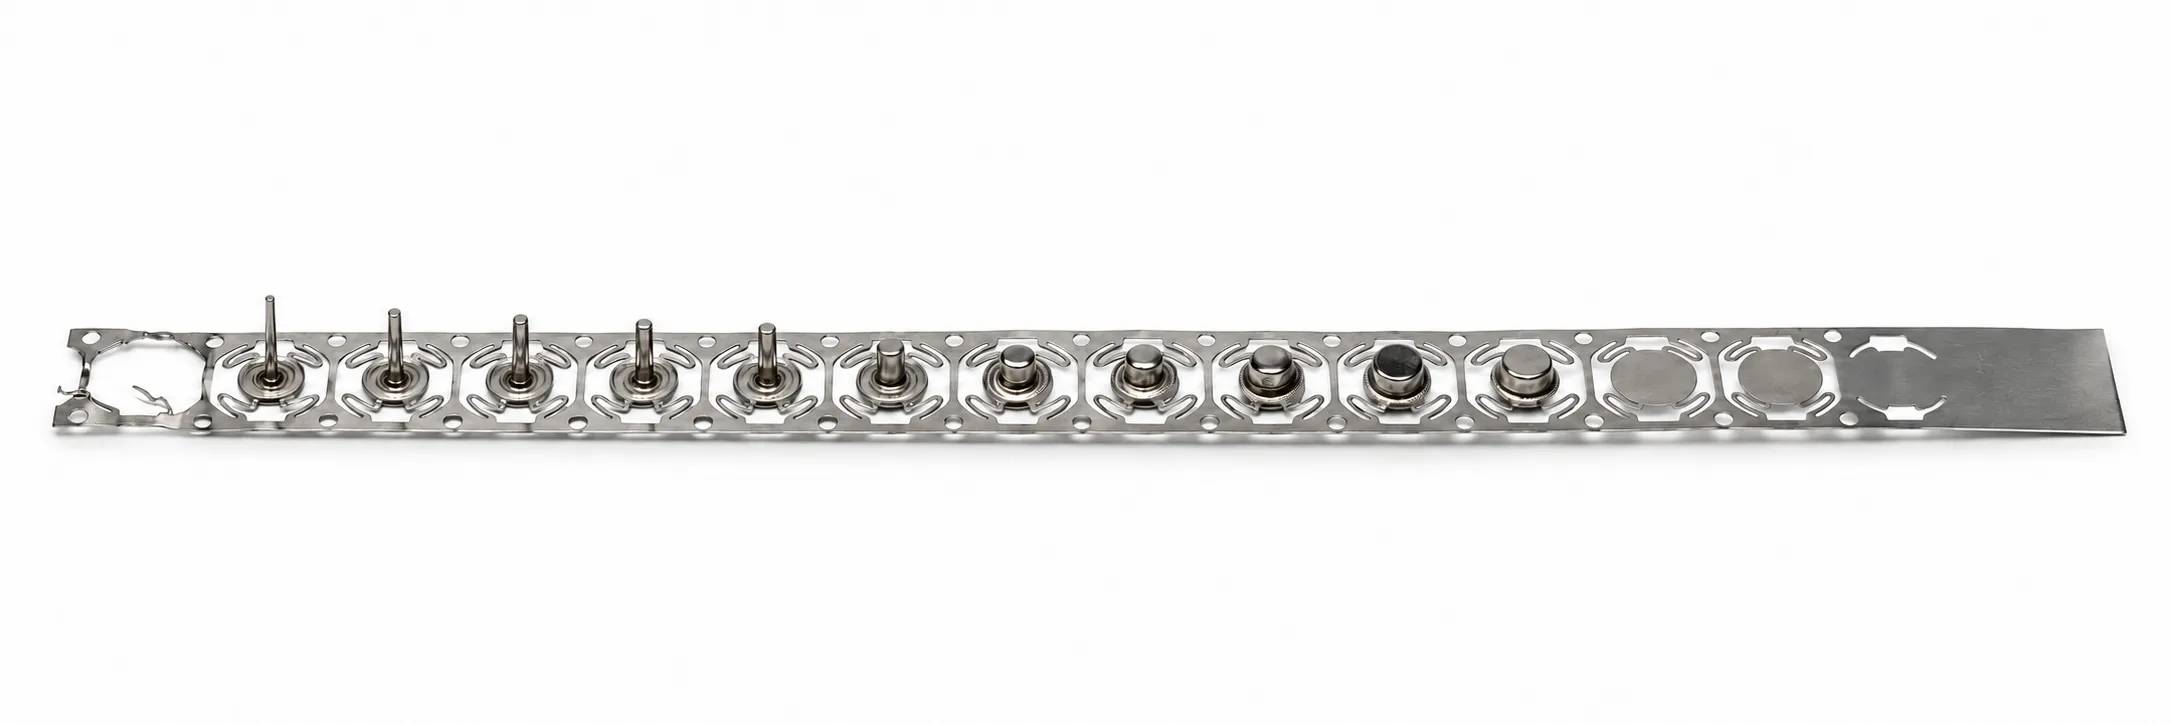
这张料带图从右向左展示了拉深部位逐步变细、变高的过程,各阶段仍通过连接处保留在载带上。一次拉深能够完成的变形量有限,因此可能需要多次拉深逐步获得所需形状。料带适合用来讨论这条成形路线。
采购时还要确认零件从料带分离后的状态:法兰是否保留、边缘如何修整、端部是否开孔、最终长度是多少。交付要求应落实到成品图纸或双方确认的样品规格,料带作为工艺沟通的辅助。
直径:先说明哪一面参与配合
外圆插进另一个孔,与内孔套住一根轴,控制的是不同的配合关系。请标出实际接触的位置、需要插入多深,以及哪里负责定位。如果内外表面都有功能要求,把相配的两个零件一起提供,便于确认哪些尺寸需要共同控制。
只测开口处的一个直径,不能说明整段长度都满足要求。较长的配合段还应约定测量截面,并判断直线度、圆度或锥度是否影响装配。需要电镀或涂层时,注明按最终表面状态验收。只有局部负责定位时,不必把所有直径都收紧到同样公差。
| 零件需要做什么 | 请提供的信息 | 样品阶段确认什么 |
|---|---|---|
| 装入外壳孔内 | 配合孔、插入深度和定位位置 | 最终外径,以及要求长度范围内的实际配合 |
| 容纳内部轴或组件 | 配合件尺寸、间隙或固定要求 | 约定截面的内径及插入检查 |
| 通过法兰或台阶贴合定位 | 接触面与装配方向 | 定位面位置、相关形状要求及试装结果 |
长度:区分总长、有效长度和内部深度
总长包含的部分,不一定都能参与配合。法兰、台阶、底部圆角和入口导向段,都会影响可用的直段长度。请在剖面草图上标明有效段的起点和终点,并说明长度从哪个面开始测量。
闭口件的外部总长与内部可用深度是两项要求,底厚和内部圆角会占用空间。需要说明内部组件应抵住底部,还是与底部留出间隙。后续工序会改变端部时,应按完成修边后的长度与边缘状态验收。
壁厚:确认关键位置,而不只报原材料板厚
原材料板厚是进料条件,局部壁厚是成品要求。拉深后,筒壁、底部和过渡区域的厚度不能直接按原板厚认定。请标明哪些位置的厚度会影响强度、间隙、传热或其他指定功能。
对于理想的同心圆截面,壁厚 t=(外径-内径)÷2。计算示例:外径为 4.00 mm、内径为 3.40 mm,则 t=0.30 mm。这个几何结果不代表实物最薄处的厚度,也不能证明整件壁厚均匀。应约定测量位置与适用方法;难以直接测量的区域,可讨论使用剖切样品检查。
端部:明确开口、闭口、法兰和边缘要求
两端开口的套筒、一端封闭的壳体,以及底部带孔的零件,需要不同的端部定义。请说明哪一端保持封闭、哪些位置需要开孔,法兰或台阶是否承担定位。孔径与孔位应写在最终零件要求中,不能仅按料带图推定。
会经过密封件、接触线缆或引导其他组件进入的边缘,要说明需要达到的使用效果,例如顺畅插入且不划伤配合件,再约定边缘处理和检查方法。涉及密封、耐压或电接触时,应单独明确测试条件;端部封闭或表面光亮,本身不能证明这些性能。
材料与表面处理:围绕使用条件一起确认
已确定材料时,请提供牌号、状态及允许替代的范围。还没选定时,可以先说明腐蚀环境、工作温度、导电接触、连接方式和外观要求。材料也需要结合成形路线评估,不能只因为样品看起来相似,就认定使用同一种材料。
请标出需要处理的表面,以及应保留用于粘接、焊接、电接触或紧密配合的位置。内壁和闭口端是否要求覆盖、怎样检查最终状态,也应事先约定。报价时一并说明预计订单量、后续需求,以及防止细长零件弯曲或划伤的包装要求。
样品确认:尺寸测量与实际试装一起安排
样品评审使用同一版图纸和约定的最终表面状态。先检查规定的直径、长度、局部壁厚和端部细节,再放入对应的装配结构中试装。尺寸报告与试装回答不同的问题,必要时两项都要完成。
薄壁零件可能在夹持时变形,应先约定测量时怎样支撑,以及相关要求按自由状态还是约束状态检查。量产放行前,记录未解决问题与已经批准的修改;需要时保留参考样品,同时明确可测量的要求,不能只靠外观判断。
- 图纸或草图:标出配合位置和定位面。
- 材料与表面要求:暂未确定的项目注明待确认。
- 预计数量与交付形式:单件分离,或另行约定的连接状态。
- 样品检查:尺寸测量、装配检查及单独约定的功能测试。