1. 「1.0 mm」を判定可能な要求にする
検査記録には、材質、製品形状、仕様・規格と版、厚さの要求、板幅、適用公差区分を記載します。熱延鋼板、冷延鋼板、金属被覆鋼板、広幅コイルからスリットした帯材に、呼び厚さが同じという理由だけで同一の公差表を適用することはできません。
呼び厚さでの注文と、最小厚さでの注文を区別します。前者には対応する上下の許容差が必要です。後者も適用範囲と許容される上側偏差を確認し、勝手に対称の±公差へ変えません。U. S. Steelの被覆鋼板資料では、両方式を別表にし、厚さと幅で区分しています。[1]
図面、注文書、供給者の確認書が食い違う場合は、どの管理された要求が有効かを先に確定します。低い測定値を見てから緩い表へ変更したり、Gauge換算値をそのまま受入範囲にしたりしないことが必要です。
2. 小数点以下の桁数だけで測定器を選ばない
測定器は指定位置に届き、表面と厚さ範囲に適していなければなりません。一般的な外側マイクロメータには測定深さの限界があります。広い板の内側が対象なら、届く測定方法、または承認された採取・試料調製を検討します。測れる端部だけの結果で板全体を代表させないようにします。
表示分解能は識別できる表示変化のことで、測定の正確さとは異なります。適用条件での最大許容誤差、校正・確認の状態、繰返し性、測定過程の不確かさも確認します。0.001 mmまで表示されることは、その大きさの正確さを保証しません。[2][3]
使用前に測定面を清掃し、動きが円滑かを確認して、説明書に従って零点または適切な基準を点検します。零点確認は測定範囲全体の校正に代わりません。適切な環境で材料と測定器の温度を安定させ、互いに近づけます。シンブルを手で強く締めるのではなく、指定の定圧装置を使用します。ミツトヨの外側マイクロメータ資料も温度、清掃、測定力を扱っています。[4][5]
3. どの板のどの位置かを後でたどれるようにする
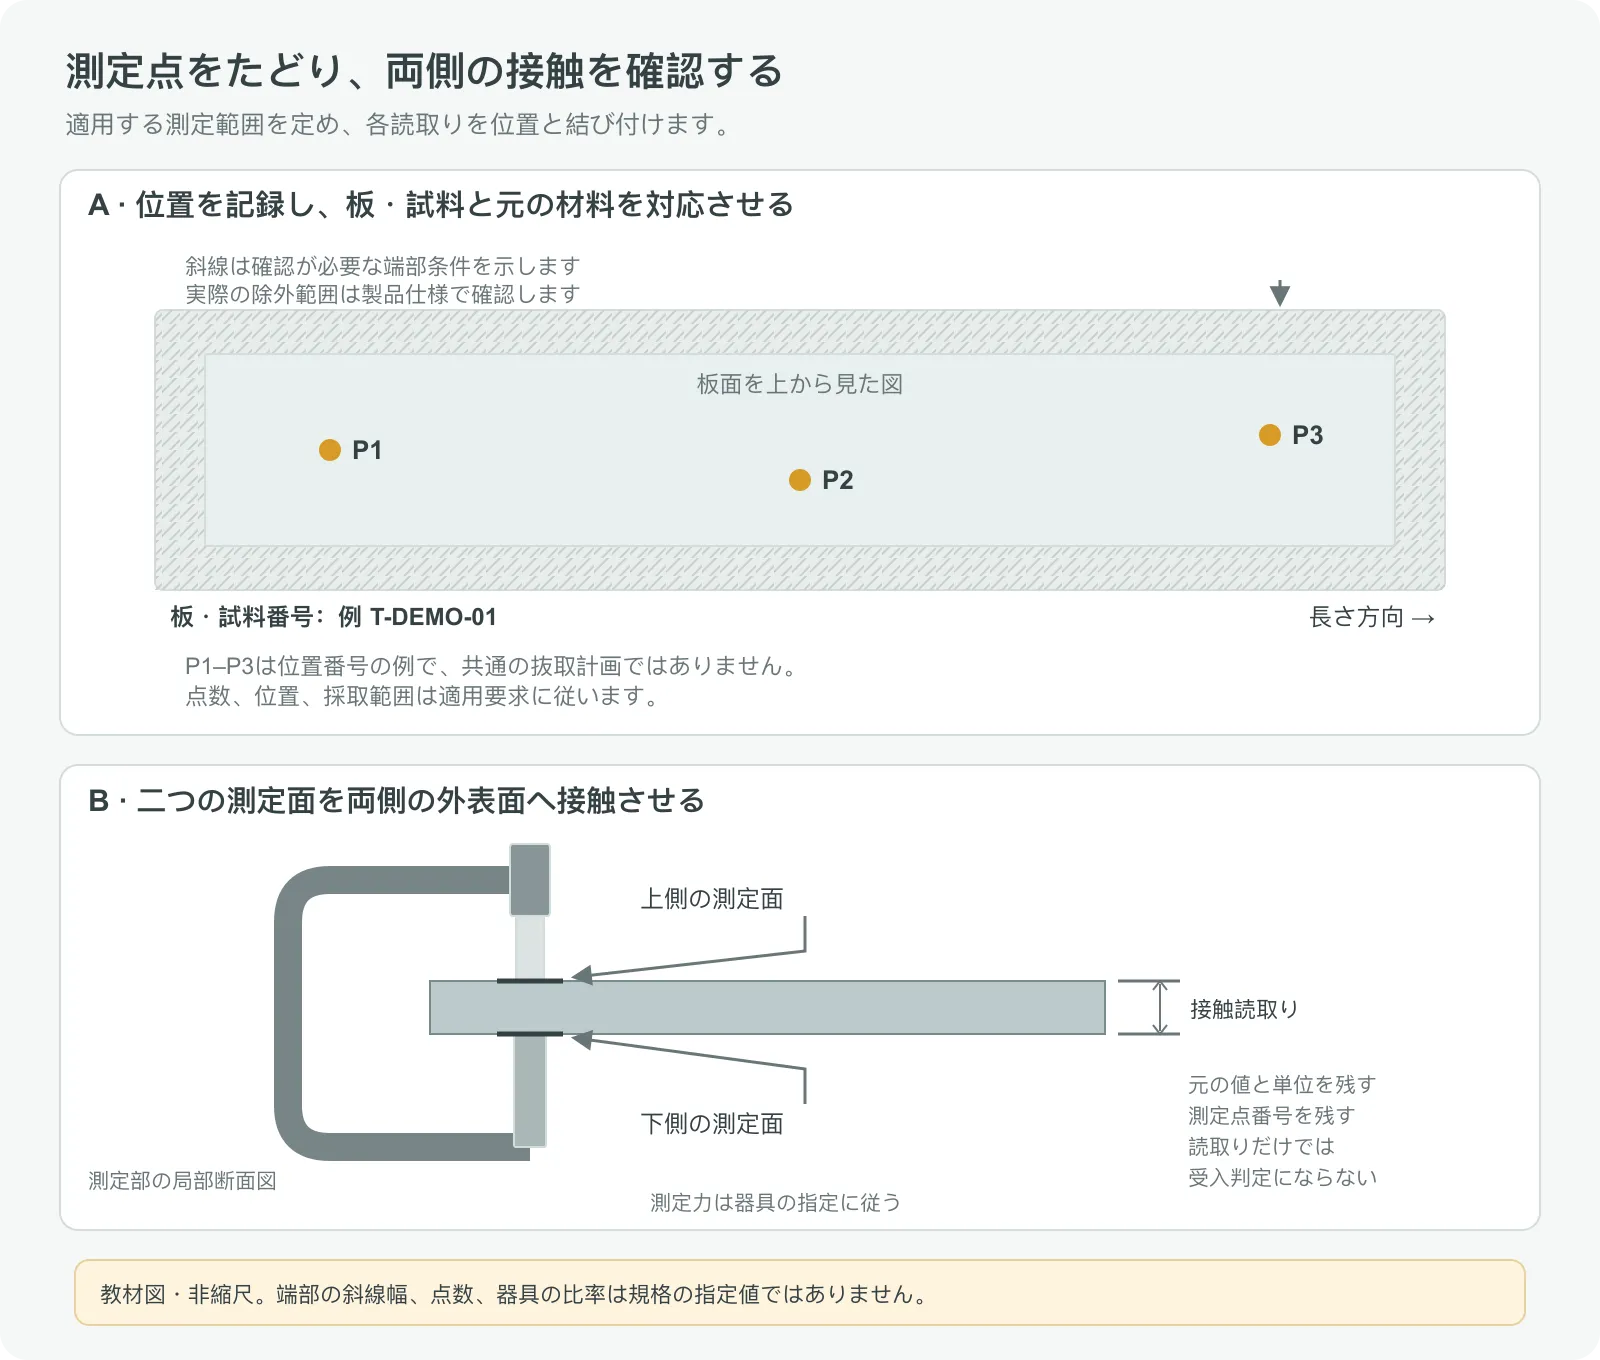
採取した鋼板または試料に識別番号を付け、コイル、板、受入ロットとの関係を残します。測定位置も記録します。長さ・幅方向に点を分布させることは位置による違いの把握に役立ちますが、点数、位置、選び方は製品要求と検査計画によって定まります。
せん断ばり、折れた端部、局部変形は接触条件を変えることがあります。製品要求が端部の除外範囲を定め、圧延ままの端、切断端、狭幅帯材を区別する場合もあります。U. S. Steelも対象の被覆鋼板について端からの測定距離を示しています。[1] 実際の製品に合う規則を確認し、一つの距離をすべての鋼板へ一般化しないようにします。
受入判定用の点と、端部異常を調べる追加点を記録上で分けます。表面を黙って研削してくぼみを作り、その値を元の状態として報告しません。試料調製が必要なら、方法と母材・被覆への影響を先に明らかにします。
4. 被覆鋼板では、どの二面の間を測ったかを確認する
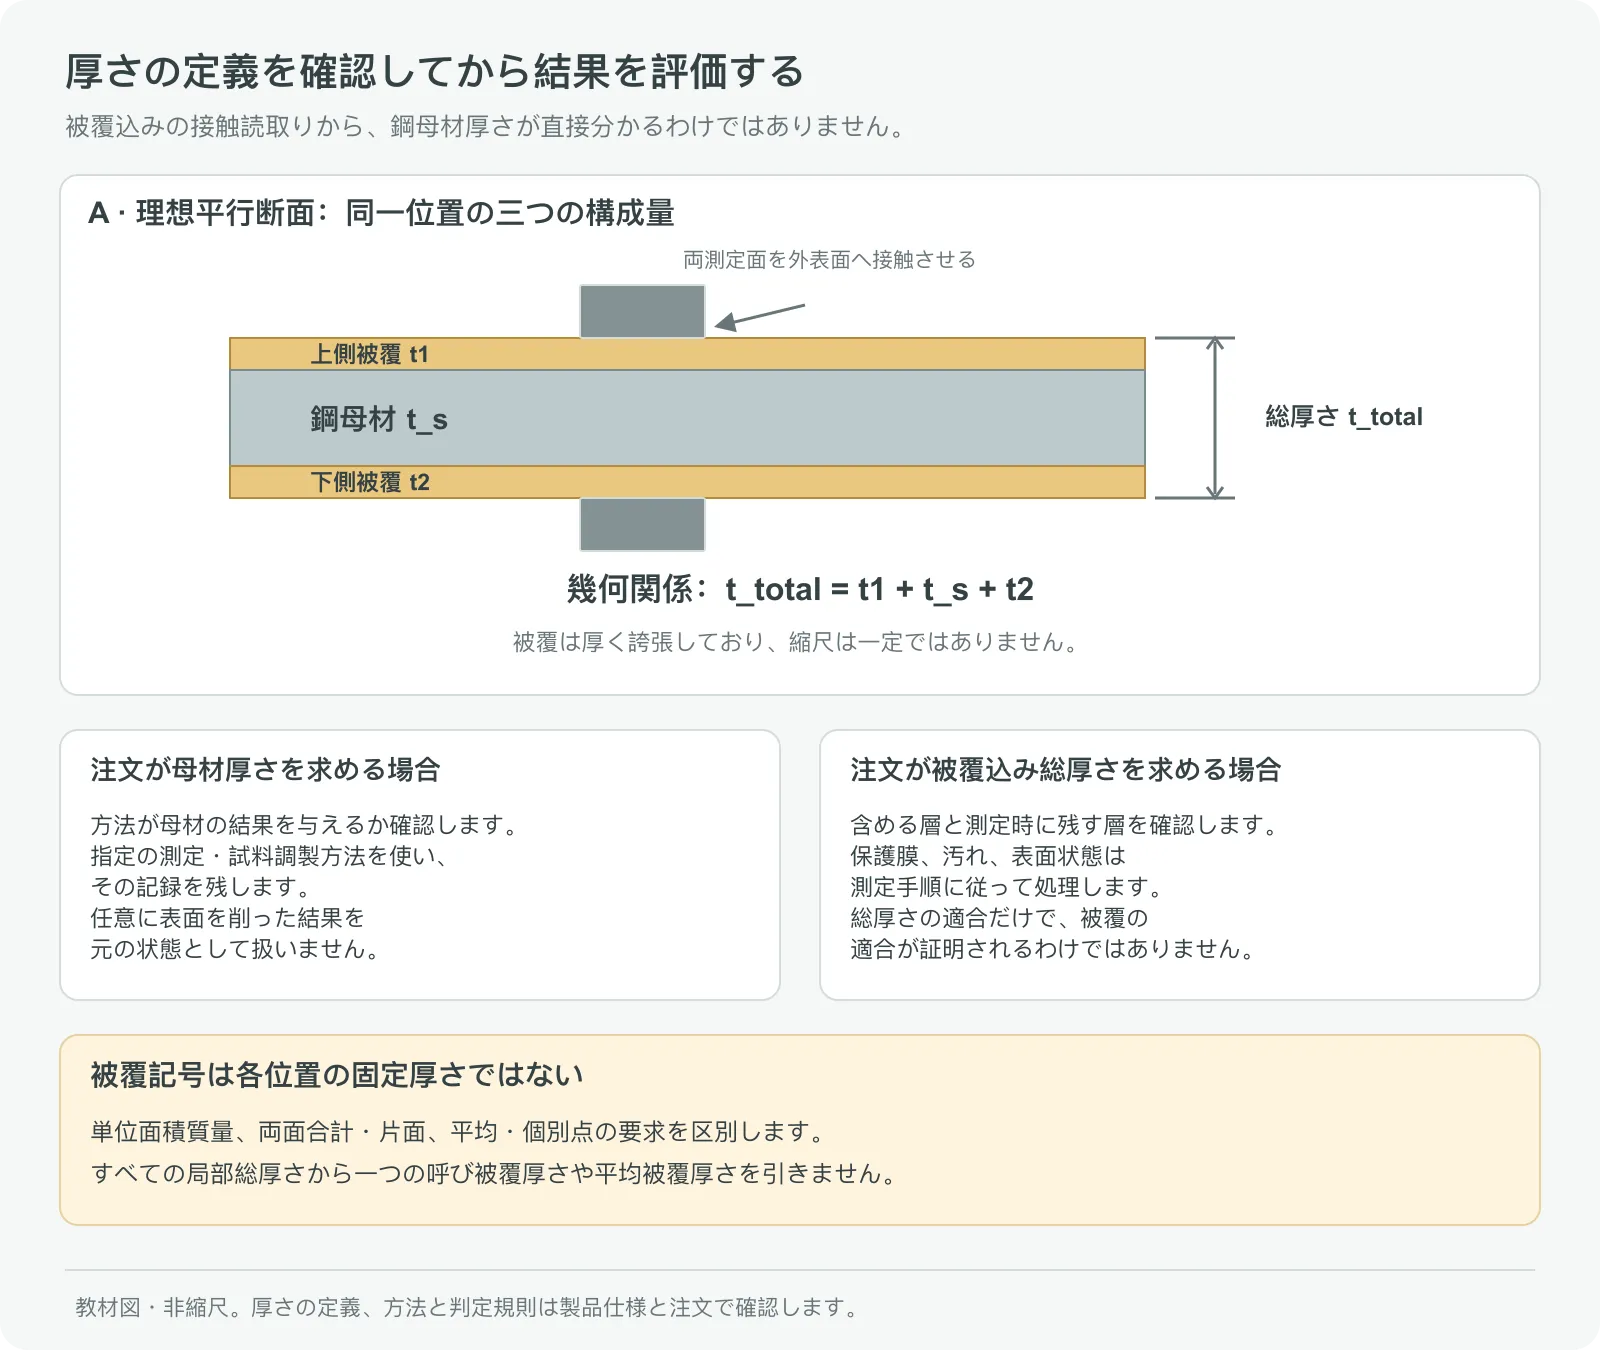
一般的な接触式外側マイクロメータで被覆鋼板を挟むと、接触している両側の外表面間の距離を読み取ります。理想的な平行三層断面では、総厚さは鋼母材と両側の被覆厚さの合計です。ただし、この幾何学的関係は三つの値を実際に個別測定したことを意味しません。
被覆の表示記号は、各測定点で一定の厚さを意味しません。溶融亜鉛めっきの一部の表示は、規定の採取・評価による単位面積当たりの質量を表し、両面合計と片面、平均と個別点などの要求が区別されます。表示から求めた平均をすべての表示値から差し引いても、その測定点の母材厚さは確定しません。[6]
注文が母材厚さを要求するなら、その定義に対応する結果が得られる方法を選びます。被覆の別測定、規定に従う被覆除去の試料調製、その他の方法には、適用材、測定位置の対応、方法の能力の確認が必要です。被覆を任意に削ったり、被覆厚さ計の値を鋼母材の厚さと見なしたりしません。GalvInfoの秤量・被覆除去・再秤量などの説明も、被覆評価には専用の手順があることを示しています。[6]
剥離可能な保護フィルム、付着粒子、汚れも接触に影響します。合意した測定手順で扱い、元の状態と処理を記録します。スケール、腐食、著しい粗さがある場合は、選んだ方法がその表面に適しているかを先に確認します。
5. 測定手順と異常時の確認を同じ記録にまとめる
測定器の方法に従って位置を合わせ、測定軸を対象の局部表面に垂直にし、両測定面を向かい合う外表面へ正しく接触させます。鋼板を安定して支え、傾き、動き、測定器による無理な押し平らしを避けます。値が安定しないときは、材料差と決める前に接触、測定力、環境を確認します。[4][5]
| 段階 | 残す記録 | 差が出たときの最初の確認 |
|---|---|---|
| 材料と要求を確認 | 材料番号、規格版、幅、厚さの定義、公差の根拠 | 文書がこのロットと製品範囲に対応するか |
| 測定器と環境を点検 | 器具番号、範囲、確認状態、使用前点検、関連温度条件 | 零点・基準、測定面、損傷、温度差、到達範囲 |
| 位置を識別して測定 | 板・試料番号、測定点、端部状態、元の表示値 | ばり、粒子、保護膜、接触の傾き |
| 再測定・比較 | 同じ点での繰返し値と別位置の結果を分ける | 繰返し性と位置差を区別し、平均だけを見ない |
| 判定 | 適用限界、合意した判定規則、確認結果、対象範囲 | 境界付近の値、異常点、再検査の規則、処置権限 |
同じ点の繰返し測定は主に測定の安定性を確認し、別の位置の測定は位置差を調べます。両者を混ぜて平均すると、局部的な薄い位置を隠す場合があります。個々の点に限界を適用する要求なら、ほかの高い値で「平均して合格」にすることはできません。
6. 限界に近いときは元の値と合意済みの規則を使う
注文に厚さ範囲が明確にあり、ある点の元の読取りが下限に近いと仮定します。図面の小数桁へそろえるため、先に合格らしく見える数値へ丸めてはいけません。報告桁数や丸めは適用規則に従い、追跡できる元の記録を残します。
測定には不確かさがあります。境界付近で適否を決めるには、判定規則を明確にします。ILAC G8は、測定結果、仕様限界、受入限界の関係と、測定前に規則を定めることを説明しています。[7] 受入検査でも、結果を見てから都合のよい規則を選ぶのではなく、購買・検査計画で境界結果の扱いを決める際に役立ちます。
作業者や測定器による差が大きい場合は、同じ材料・同じ点を保ちながら方法と器具状態を確認します。その後、承認された再検査手順に従います。望む数値が出るまで点や器具を次々に替えることは避けます。
7. 評価した範囲と未確認事項を記録する
次の表は記録項目のひな形です。空欄は合格を意味しません。判定が必要な各点に対応する記録を残します。最小値、最大値、平均値をまとめても、その元の読取りを失わないようにします。
| 注文要求 | 測定条件 | 測定値 | 判定根拠・結論 |
|---|---|---|---|
| 材料、規格と版、対応コイル・板・受入ロット | 採取した板・試料の番号と採取根拠 | 関連記録の参照先 | 文書と実物の対応が確認できたか |
| 呼び厚さまたは最小厚さ、許容範囲、単位 | 測定器と状態、測定力の方式、関連環境 | 元の読取りと単位 | 適用限界と合意した規則で判断 |
| 母材厚さまたは被覆込み総厚さ | 測定時に残る層、調製の有無、方法 | 示した定義に対応する結果 | 異なる厚さの定義を比較しない |
| 指定位置と検査範囲 | 測点図、端部種別、元板での位置 | 各点と必要な繰返しの個別結果 | 異常点、再検査状態、結論の適用範囲 |
架空の記入例:受入ロットIN-DEMO-01、板2、点P1。測定対象は被覆込み総厚さ、例示する元の表示は1.012 mm、測定器はG-DEMO-01とします。器具の確認状態、測点図の参照、関連環境記録も記入します。購買要求が母材か総厚さか不明なら、判定欄は「厚さの定義を確認中」とし、「合格」とはしません。数値は記入方法の例だけで、推奨板厚、公差、実際の検査結果ではありません。
抜取検査が支えるのは検査計画で定めた結論であり、すべての板の全位置を測定したという意味ではありません。異常時は材料番号、測点写真、元の値を保存し、生産へ混入させる前に対象範囲を手順に沿って扱います。
8. 厚さの確認後も用途との照合は続く
厚さは材料検査の一部分です。材質、供給状態、表面、板形、後工程の成形要求には、それぞれ根拠が必要です。受入板厚が適合しても、完成部品の穴位置、平面度、組付け隙間が自動的に適合するわけではありません。
板金・プレス部品の検討では、材料要求、ミルシート、受入識別、測点図、元の読取りを共有してください。母材か総厚さかが決まっていない場合も、荷重を受ける、はめ込む、滑る、外観面になるなどの用途を伝えれば、購入条件と完成部品の機能を対応させやすくなります。
- [1] U. S. Steel — Coated Sheet:呼び・最小厚さの表と製品別測定位置。
- [2] JCGM/BIPM — VIM 4.15:表示装置の分解能。
- [3] JCGM/BIPM — VIM 2.13:測定の正確さ。
- [4] Mitutoyo — Quick Guide、PG11:外側マイクロメータ使用上の注意。
- [5] Mitutoyo — Check Points for Small Tool Instruments、印刷頁1–2:外側マイクロメータ。
- [6] GalvInfoNote 1.1、Rev4.0、2020年12月、PDF頁1–3:被覆表示、評価基準と測定。
- [7] ILAC G8:09/2019 — 判定規則と適合性表明の指針、頁5–10。