1. 「定尺加工済み」だけでは受入要求は決まらない
一般的な定尺切断ラインは、巻き戻し、レベリング、せん断、積み重ねを組み合わせ、連続した帯材を必要な長さの板にします。したがって定尺切断とレベリングは排他的な選択肢ではありません。納入材が実際にどの工程を経たか確認してください。[1]
レベリングはコイル帯材に対して行う場合も、切断後の鋼板や部品に別工程で行う場合もあります。設備、工程、目的は加工経路によって異なります。「精密定尺」「矯正済み」という名称だけでは、同じ加工を受けたことや、最終部品の図面適合を証明できません。[2]
| 工程 | 主な目的 | 受入時に引き続き確認すること |
|---|---|---|
| 巻き戻し・送り | コイルを展開して後工程へ供給する | コイル識別、表裏の向き、搬送や送りによる損傷 |
| レベリング | 材質と初期形状に適した加工で板形状を改善する | 適用材質・寸法範囲、加工後の形状・表面、後工程要求 |
| 定尺切断 | 連続帯材を合意した長さに分割する | 長さ、幅、切断端、直角度、分離後の形状 |
| 積み重ね・包装 | 材料識別を保ちながら搬送と納入を行う | 板とラベルの対応、支持と拘束、濡れ、局部損傷 |
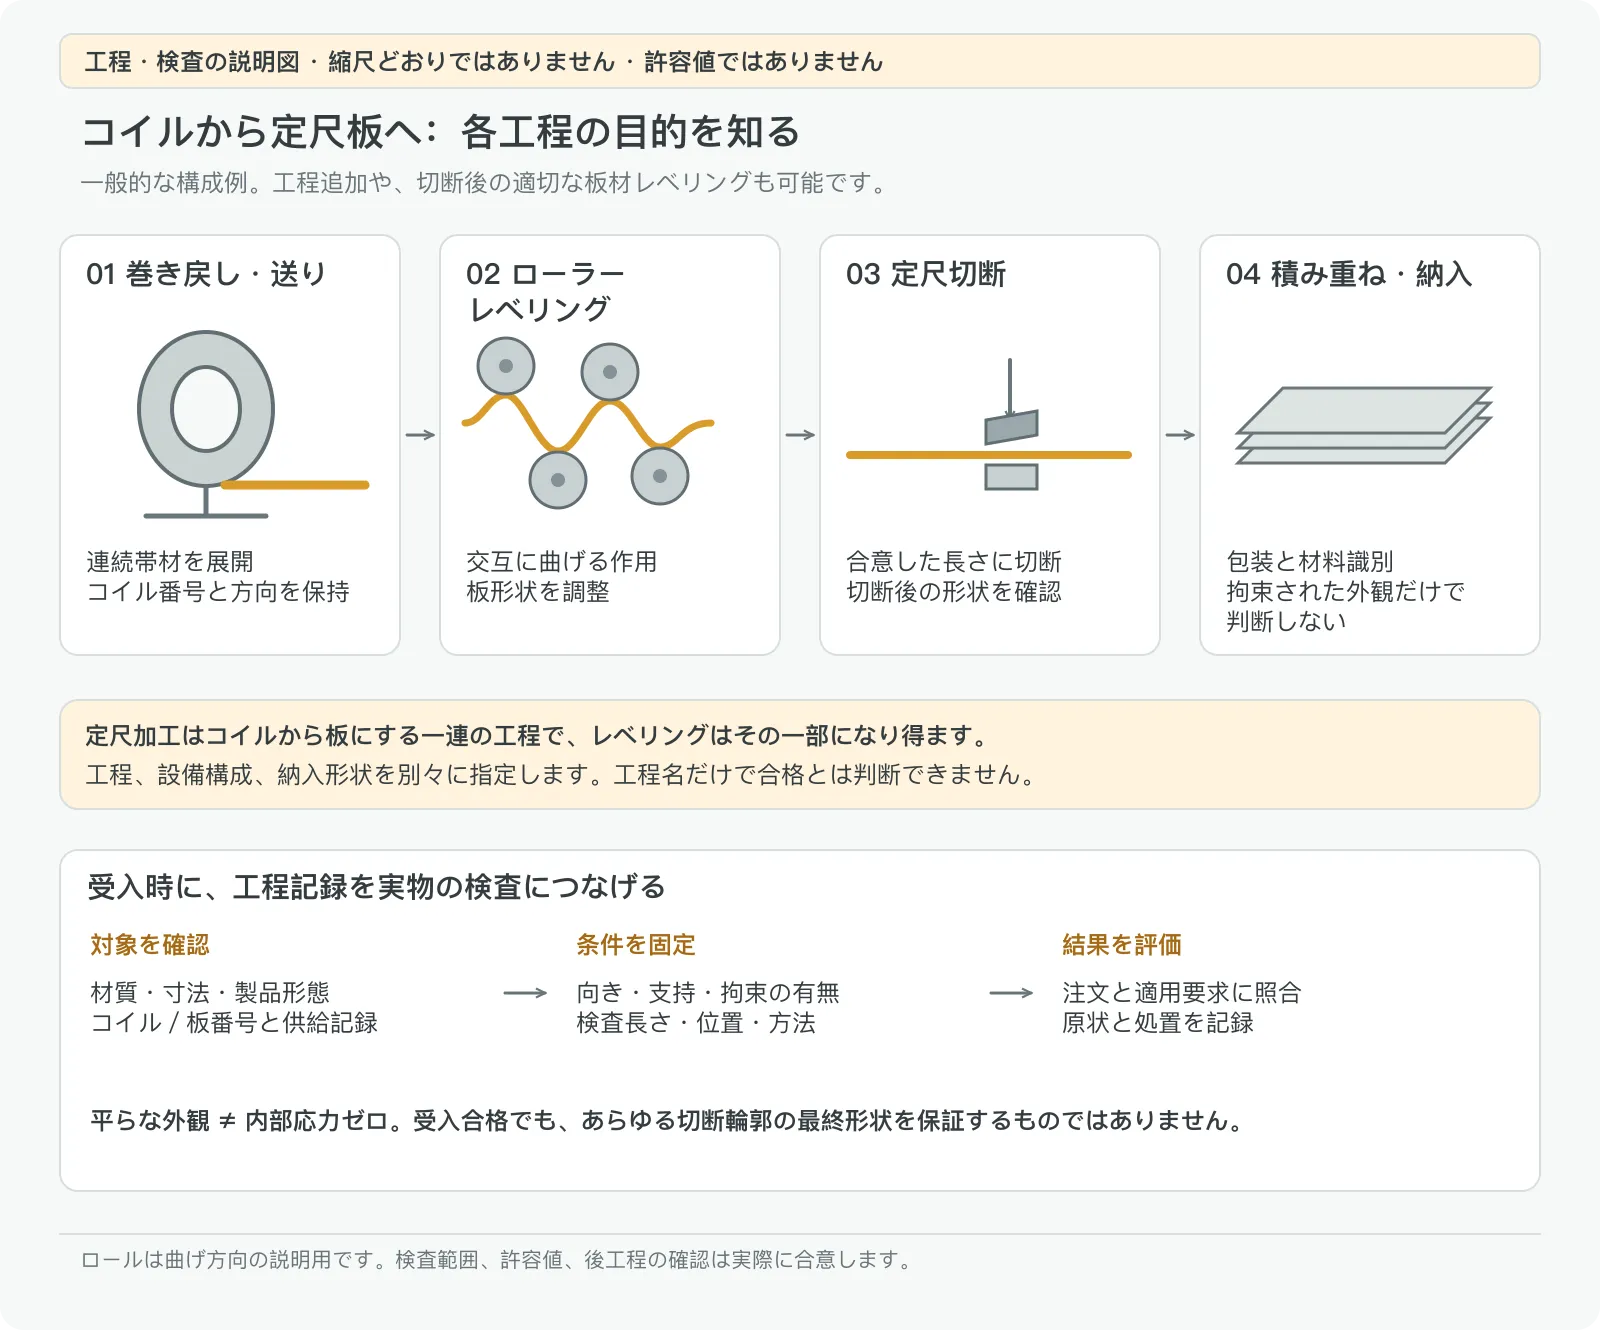
工程の説明と納入品の要求を分けて指定します。定尺板を注文するだけでなく、材質、寸法、形状、表面、検査根拠を明示します。大きな窓のあるパネル、細い帯、合わせ面などに使う場合は、その用途を伝え、必要な後工程の適性確認を相談します。
2. 形状に名前を付ける前に、長さと幅の方向を決める
検査前に追跡できる方向表示を残します。ここではLが板長、Wが板幅です。Lを元コイルの長手方向や圧延方向と同一視するのは、記録で対応が確認できる場合だけです。板の回転、ネスティング、追加切断によって、最終寸法と元の材料軸の関係は変わり得ます。
コイル癖(coil set)は、元の帯材の長手方向に曲がろうとする状態です。幅反り(crossbow)は幅方向の曲がりで、横断面が弓形になります。耳波は端部付近、中波や中央の膨らみは中央域に現れます。複数の状態が同時に現れる場合もあります。[3]
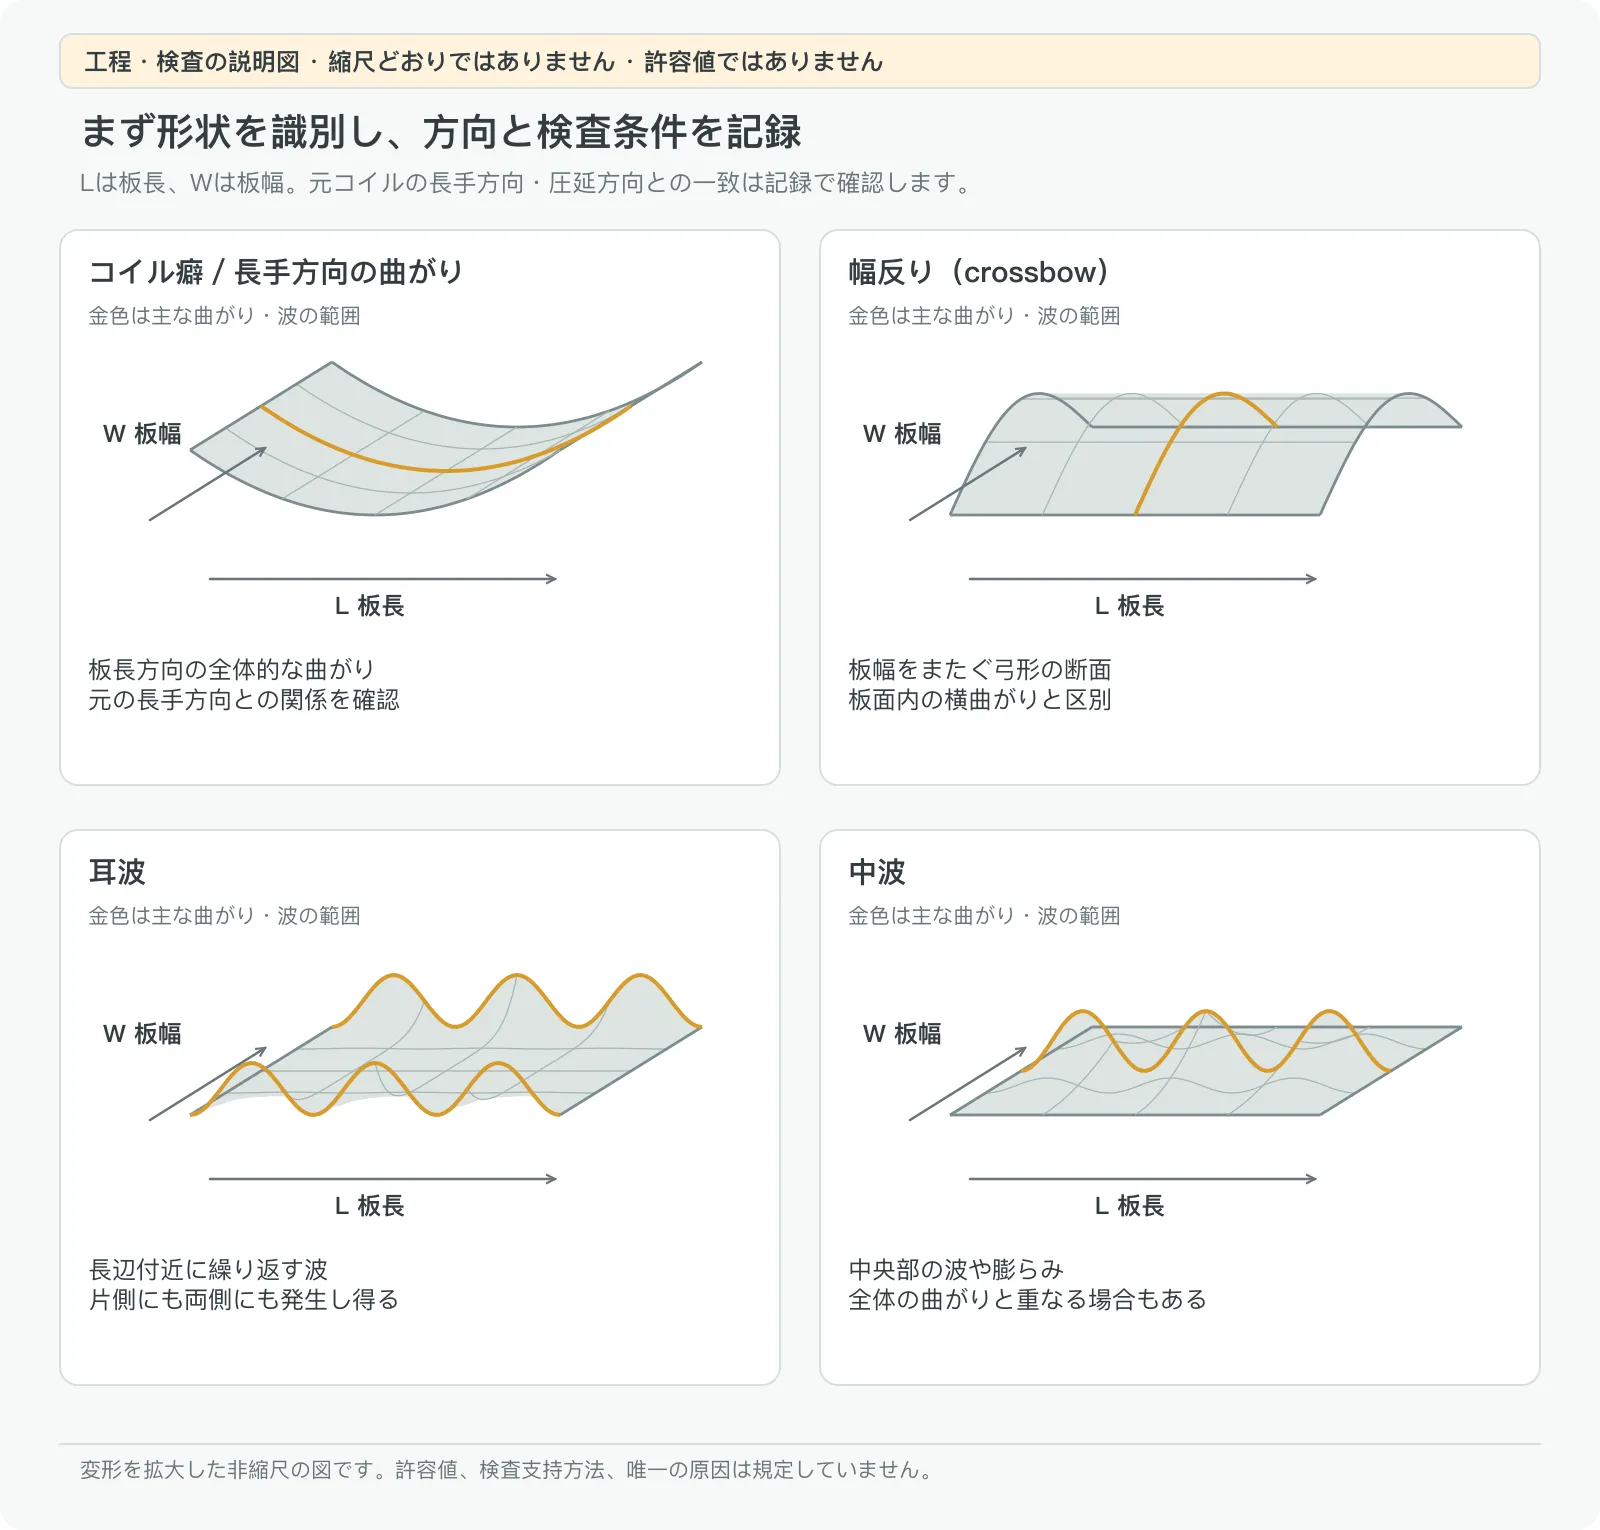
耳波や中波は、幅方向の各部分の長さがそろわないことの外形的な現れとして説明できる場合があります。ただし外観だけで原因となる設備や設定を断定できません。圧延、後加工、矯正、搬送の記録を必要に応じて確認します。長辺が板面内で横に曲がるキャンバー(camber、横曲がり)は、幅方向の反りとは区別してください。[3]
3. レベリング後の平らな外観だけでは残留応力は判断できない
ローラーレベリングは隣接するロール間で交互に曲げ、一般に出口に向かって曲げを弱めます。適切な材料、形状、設備条件では板形状と内部応力分布を改善・調整できますが、結果は対象と設定に依存します。設備メーカーの説明をすべての鋼板に対する保証にはできません。[4]
残留応力は外力がなくても材料内部に存在し得ます。見た目の平たんさと内部応力状態は別です。材料の除去、新たな輪郭の形成、加熱によって従来の釣合いが変わる場合があります。逆に、反りがあることだけで残留応力を唯一の原因とは断定できません。[4]
受入時の板形状、合意した加工試験の結果、完成部品の組付け要求は分けて確認します。切断後の形状を購入条件にする場合は、試験片の位置・輪郭、加工条件、支持、評価範囲を事前に合意します。無計画に切り出した1片でコイル全体やあらゆる部品を保証することはできません。
4. 数値を比べる前に検査状態をそろえる
適切な取扱手順で検査板を取り出す前に、包装と積み重ねの原状を記録します。大きな板や鋭い端部には適切な吊上げ・支持方法を使い、危険な箇所を手で押して平らに見せないでください。選んだ板をヒート、コイル、受入番号と対応付け、検査済みと未検査の範囲を区別します。
検査面と支持部を清潔に保ちます。異物、ばり、ずれたスペーサーは局部を浮かせることがあります。上向きの面、長さ・幅方向、支持位置、残っている結束やクランプを記録します。柔軟な板は自重と向きの影響を受け、2本の支持棒上と連続した平面上の観察を単純な前後比較にはできません。自由状態と拘束状態は分けて記録します。[5]
直定規とすきまゲージは、指定した検査線付近の隙間を探すために使えます。定規の長さ、位置、接触状態、読み取る位置を記録します。小さい値を得るために定規や板を押さえないでください。持ち上げて置き直すと結果が大きく変わる場合は、まず支持、接触、作業の繰返し性を確認します。
鋼板製品規格の平たん度試験と、完成部品図面の幾何公差としての平面度では、測定範囲や評価規則が異なる場合があります。幾何学的平面度は、対象面が指定間隔の2平行平面間に収まるかを扱います。一つの局部隙間では面全体を確認していません。注文上の要求を特定してから測定方法を選びます。[6]
5. 観察した形状から次の確認を選ぶ
次表は調査順序の参考であり、外観だけによる合否判定規格ではありません。
| 観察した状態 | 先に記録する条件 | 次に確認する点 |
|---|---|---|
| 板長方向の全体的な曲がり | 向き、上面、検査長さ、支持位置 | 元コイル方向との関係、同一ロットの比較可能な板の状態 |
| 板幅をまたぐ弓形の断面 | 幅方向の検査線、実際の板幅、端部と中央の接触 | 幅反りか、スペーサーや不均一な支持による浮きか |
| 端部付近の繰返し波形 | どちらの端部か、波頂の位置、局部と全体の形状 | 適用方法が要求する波高・波長などと、材料・工程記録 |
| 中央の波や膨らみ | 対象範囲、周辺の接触、重なった全体曲がり | 中波、局部損傷、複数形状の重なりを区別する |
| 束の中では平ら、取り出すと不均一 | 結束、板の順序、取り出す前後の支持 | 元の状態が拘束されていたか、取扱いで変形を加えたか |
| 受入板は平らだが切断部品が変形 | 元板内の位置、切断輪郭、切断後の支持と冷却状態 | 受入時と切断後の証拠を残して切断工程を別途調査する |
測定値は購入した製品規格と版次、板厚、寸法範囲と併せて評価します。製品形態によって形状公差やメーカー保証が異なることがあり、同じ製品群でも厚板、熱延薄板、冷延薄板を区別する例があります。[7] 別鋼種、別ブランド、別板幅の表から都合のよい許容値を借りたり、1m当たりの共通値を作ったりしないでください。
6. 仮定例:二つの受入記録を比べる
同じ定尺板ロットについて、一方の記録が「結束状態で目視上平ら」、他方が「取り出すと長辺に波」とします。対象は同じかもしれませんが、条件が異なります。これは説明用の仮定であり、顧客の実測結果ではありません。
板番号、表裏、方向を明らかにし、同じ合意済み支持条件で再確認します。押さえていない写真を残し、各値を検査線と位置に対応付けます。元記録に板番号がなければ、別の板の観察を同じ板の前後比較として扱わないでください。
その上で、合意した製品要求と比較します。「定尺加工済み、良好な平たん度」だけで実施可能な検査根拠がなければ、要求を明確にし、確認待ちの材料を所定手順で管理します。後から最も合格しやすい規格を選んではいけません。
追加矯正の前に、担当技術者が材料状態、寸法、表面要求、後工程の用途を評価し、代表性のある検証を手配します。加工後は板形状、寸法、表面を再確認します。押さえ付けた板の写真だけでは確認は完了しません。
7. 「どのように検査したか」を再現できる情報を共有する
有用な受入記録は、材料識別、元注文、検査板、向きと支持、方法と位置、観察結果、処置をつなぎます。写真にも方向、場所、寸法の目安を入れ、記録と同じ番号を使います。対象不明の拡大写真だけでは板全体の状態を説明しにくくなります。
加工の相談には材質・寸法要求と到料写真を添え、合わせ面、開口部、細い帯になる部分を示してください。平たん度要求が未定なら、まず用途を説明します。受入材の要求と後工程の必要条件を分けることで、供給と検証の方法を決めやすくなります。