1. Aus „1.0 mm“ eine bewertbare Anforderung machen
Das Prüfprotokoll muss Werkstoffgüte, Erzeugnisform, Spezifikation mit Ausgabe, Dickenanforderung, Breite und Toleranzklasse erkennen lassen. Warmgewalztes, kaltgewalztes und metallisch beschichtetes Blech sowie aus breiterem Coil gespaltenes Band verwenden nicht allein wegen gleicher Nenndicke dieselbe Toleranztabelle.
Unterscheiden Sie Bestellung nach Nenndicke und nach Mindestdicke. Für die Nenndicke gelten entsprechende positive und negative Abmaße. Bei Mindestdicke sind auch Geltungsbereich und zulässiges oberes Abmaß zu lesen; daraus wird nicht eigenmächtig eine symmetrische ±-Toleranz. U. S. Steel veröffentlicht dafür getrennte Tabellen mit Dicken- und Breitenbereichen.[1]
Widersprechen sich Zeichnung, Bestellung und Lieferantenbestätigung, klären Sie die verbindliche freigegebene Anforderung. Nach einem niedrigen Messwert darf nicht einfach eine großzügigere Tabelle gewählt werden. Eine Gauge-Umrechnung definiert für sich noch keinen zulässigen Bereich des Wareneingangs.
2. Messmittel nach Aufgabe wählen, nicht nach Dezimalstellen
Das Messmittel muss die vorgeschriebene Stelle erreichen und zu Oberfläche und Dickenbereich passen. Eine übliche Bügelmessschraube hat begrenzte Messtiefe. Für innere Stellen breiter Bleche braucht es ein zugängliches Verfahren oder genehmigte Probenahme und Präparation. Nur erreichbare Randstellen zu messen beschreibt nicht die gesamte Blechdicke.
Die Anzeigeauflösung beschreibt unterscheidbare Änderungen der Anzeige und ist nicht mit Messgenauigkeit gleichzusetzen. Prüfen Sie auch zulässige Messabweichung, Kalibrier- oder Bestätigungsstatus, Wiederholbarkeit und Messunsicherheit des Verfahrens. Eine Anzeige bis 0.001 mm garantiert keine Genauigkeit dieses Betrags.[2][3]
Vor Gebrauch Messflächen reinigen, gleichmäßige Bewegung prüfen und Nullpunkt oder geeignete Referenz nach Anleitung kontrollieren. Eine Nullprüfung ersetzt keine Kalibrierung über den Messbereich. Werkstoff und Messmittel sollen in geeigneter Umgebung stabile, ähnliche Temperaturen annehmen. Verwenden Sie die vorgesehene Einrichtung für konstante Messkraft, statt die Trommel von Hand fester anzuziehen. Mitutoyo nennt Temperatur, Sauberkeit und Messkraft ausdrücklich als Einflussgrößen.[4][5]
3. Jede Messstelle dem ursprünglichen Blech zuordnen
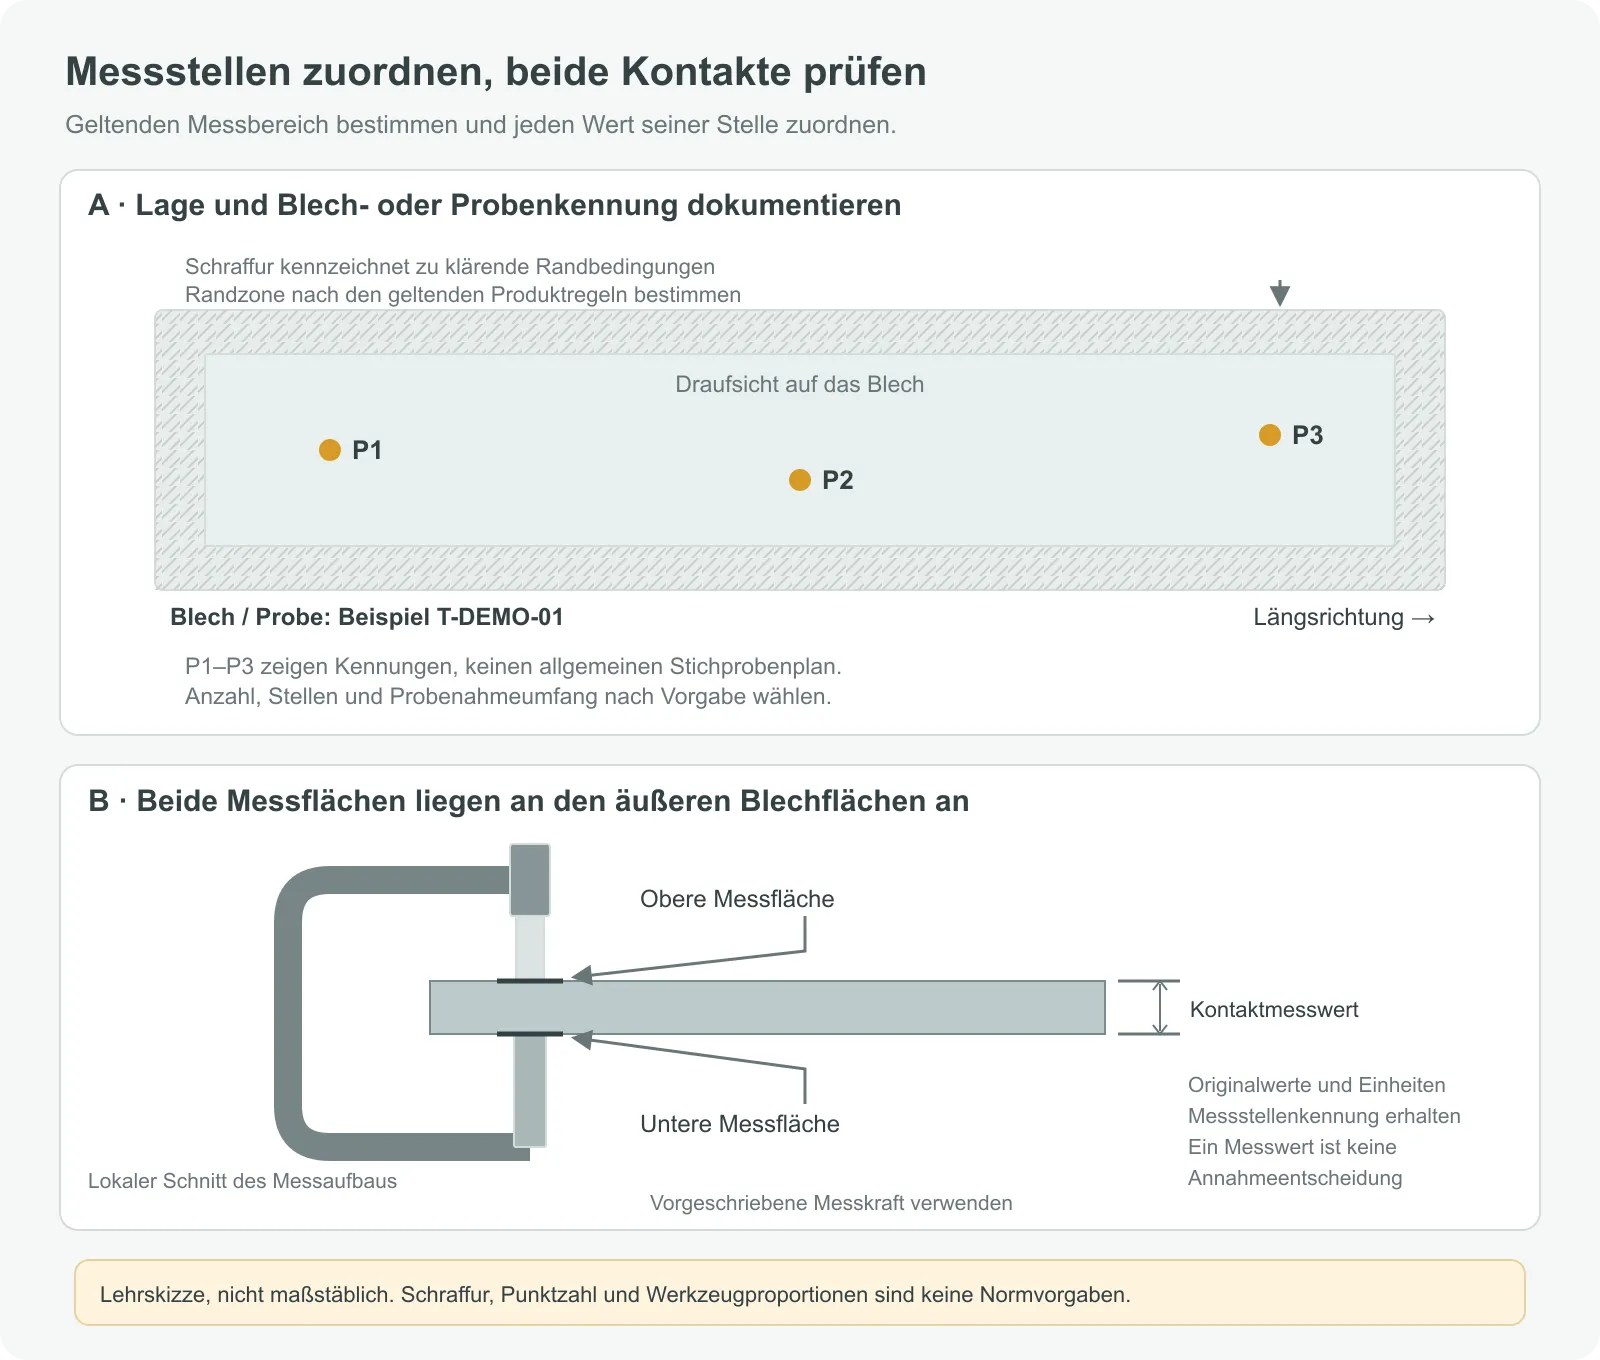
Kennzeichnen Sie das ausgewählte Blech oder die Probe und erhalten Sie den Bezug zu Coil, Tafel oder Wareneingangscharge. Dokumentieren Sie die Messstellen. Über Länge und Breite verteilte Punkte helfen, Ortsunterschiede zu erkennen; Anzahl, Lage und Auswahl ergeben sich jedoch aus Produktanforderungen und Prüfplan.
Schnittgrat, umgelegte Kante oder lokale Verformung können die Kontaktbedingungen verändern. Anforderungen können einen Randbereich ausschließen und zwischen Walzkante, Schnittkante oder schmalem Band unterscheiden. U. S. Steel nennt für die betreffenden beschichteten Produkte einen Messabstand zum Rand.[1] Die Regel gehört zum konkreten Produkt und ist kein universeller Randabstand für Stahlbleche.
Trennen Sie Abnahmemessstellen von zusätzlichen Punkten zur Untersuchung einer Randauffälligkeit. Schleifen Sie nicht unbemerkt eine blanke Vertiefung ein, um deren Dicke anschließend als Originalzustand anzugeben. Ist eine Präparation nötig, sind Verfahren und mögliche Änderungen an Grundwerkstoff oder Beschichtung festzulegen.
4. Bei beschichtetem Blech die beiden Messflächen identifizieren
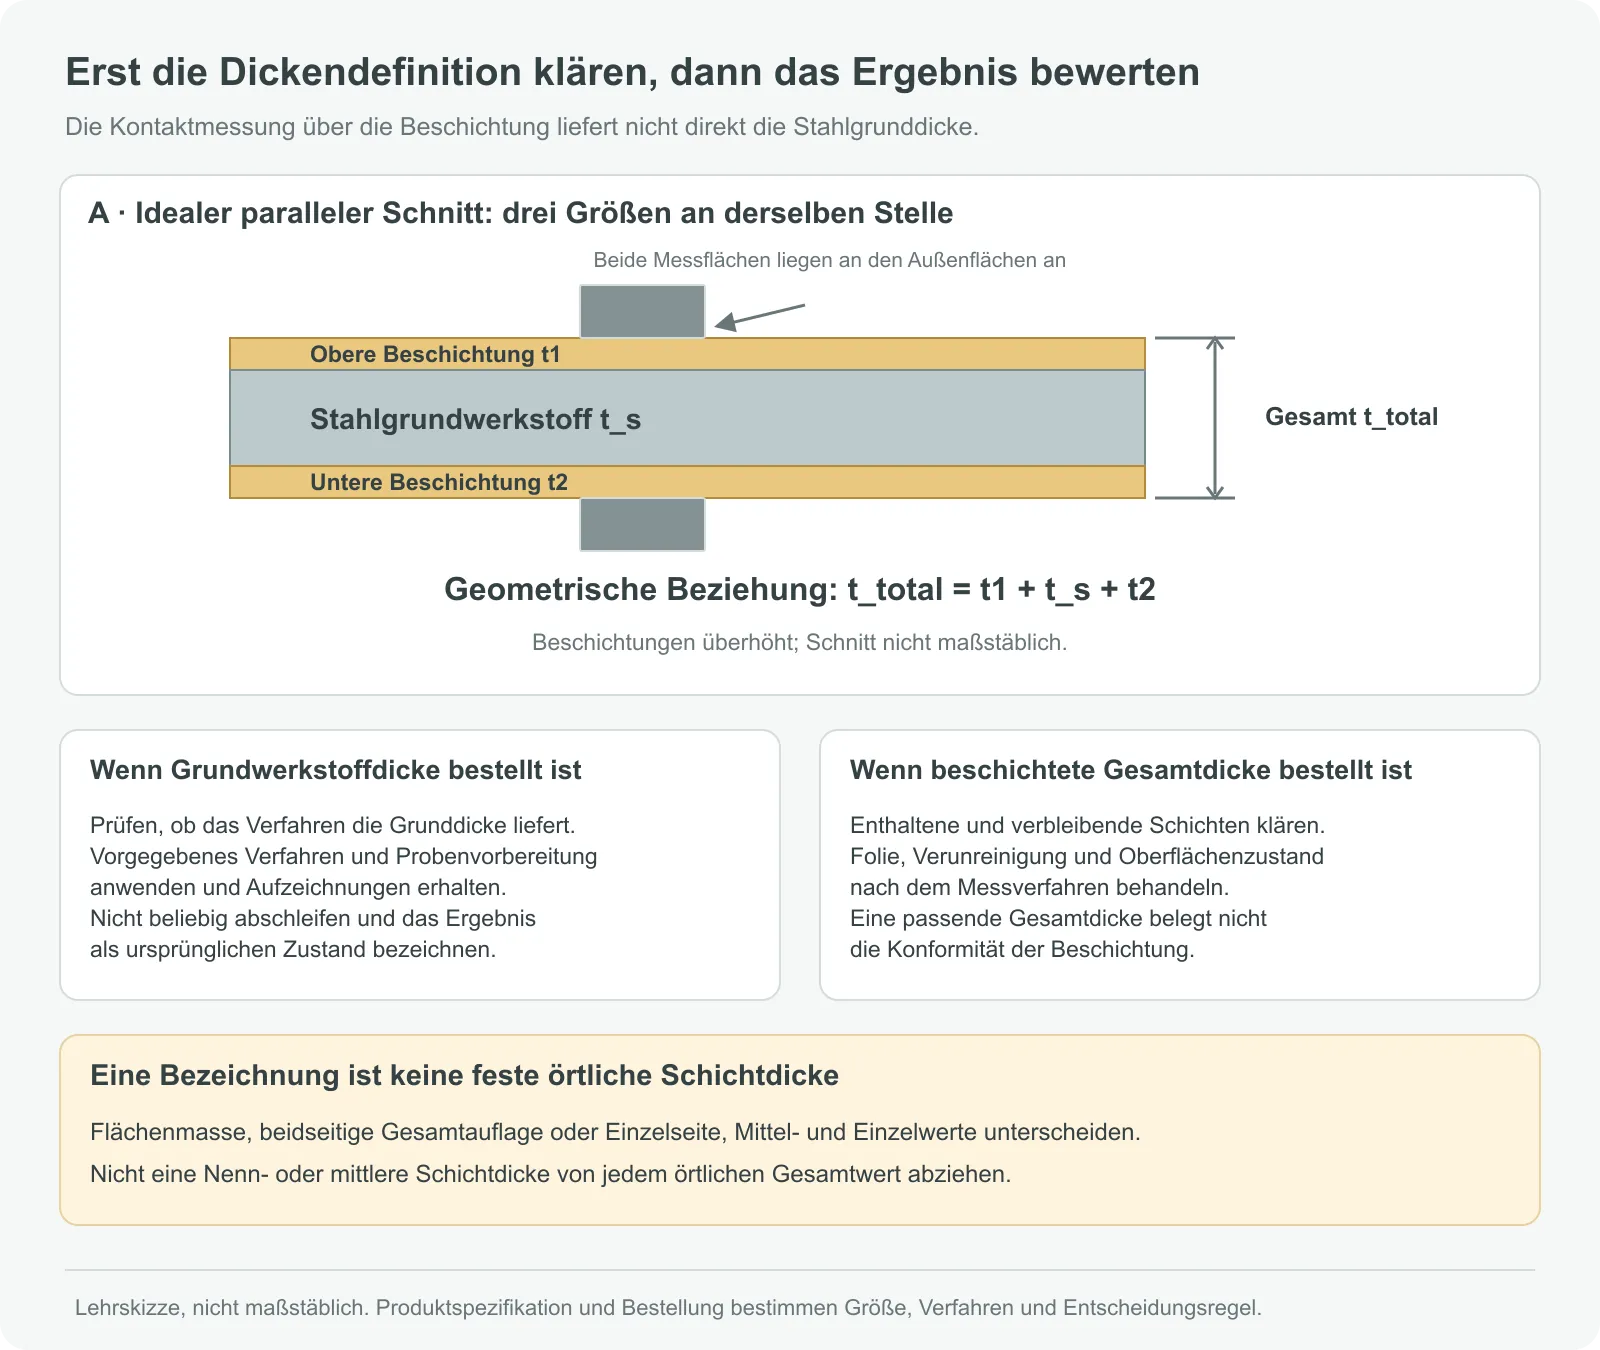
Eine kontaktierende Bügelmessschraube erfasst bei beschichtetem Blech den Abstand zwischen den beiden äußeren Kontaktflächen. In einem idealen parallelen Dreischichtquerschnitt ergibt sich die Gesamtdicke aus Stahlgrunddicke und beiden Schichtdicken. Diese Geometriebeziehung bedeutet nicht, dass die drei Einzelgrößen bereits getrennt gemessen wurden.
Eine Beschichtungsbezeichnung ist keine feste Dicke an jeder Stelle. Manche Feuerverzinkungsbezeichnungen stehen für flächenbezogene Masse nach definierter Probenahme, mit Unterschieden zwischen beidseitiger Gesamtauflage, einseitigen Anforderungen sowie Mittel- und Einzelwerten. Einen Mittelwert aus der Bezeichnung abzuleiten und von jeder Messschraubenanzeige abzuziehen, bestimmt nicht die örtliche Grundwerkstoffdicke.[6]
Fordert die Bestellung Grundwerkstoffdicke, muss das Verfahren ein Ergebnis auf dieser Grundlage liefern. Separate Schichtprüfung, vorgeschriebenes Entfernen einer Schicht an einer Probe oder andere Verfahren verlangen definierte Werkstoffeignung, zugeordnete Stellen und nachgewiesene Verfahrenseignung. Beschichtung nicht beliebig abschleifen; die Anzeige eines Schichtdickenmessgeräts ist nicht automatisch Stahlgrunddicke. GalvInfo erläutert dafür eigene Verfahren, etwa Wiegen–Entschichten–Wiegen.[6]
Abziehbare Schutzfolie, anhaftende Partikel und Verschmutzung beeinflussen den Kontakt ebenfalls. Behandeln Sie sie nach dem vereinbarten Verfahren und dokumentieren Sie Ausgangszustand und Behandlung. Bei Zunder, Korrosion oder ausgeprägter Rauheit zuerst die Eignung des gewählten Verfahrens prüfen.
5. Messablauf und Prüfung von Auffälligkeiten gemeinsam erfassen
Richten Sie entsprechend dem Messverfahren die Messachse senkrecht zur lokalen Oberfläche aus; beide Messflächen sollen korrekt an den gegenüberliegenden Außenflächen anliegen. Das Blech stabil abstützen, Kippen und Bewegung vermeiden und die Form nicht mit dem Messmittel flachdrücken. Bei instabilen Werten zuerst Kontakt, Kraft und Umgebung prüfen, bevor Werkstoffunterschiede angenommen werden.[4][5]
| Schritt | Aufzeichnung | Erste Prüfung bei Abweichungen |
|---|---|---|
| Werkstoff und Anforderungen klären | Kennungen, Spezifikationsausgabe, Breite, Dickendefinition und Toleranzquelle | Passen Unterlagen zu Charge und Erzeugnisbereich? |
| Messmittel und Umgebung prüfen | Messmittelnummer, Bereich, Bestätigungsstatus, Vorprüfung und Temperaturbedingungen | Nullpunkt/Referenz, Messflächen, Schäden, Temperaturunterschied und Reichweite |
| Messstelle kennzeichnen und messen | Blech-/Probenkennung, Stelle, Kantenzustand und Originalwert | Grat, Partikel, Folie oder schräger Kontakt |
| Wiederholen und vergleichen | Wiederholwerte derselben Stelle getrennt von anderen Stellen | Wiederholbarkeit und Ortsunterschiede trennen; nicht nur den Mittelwert betrachten |
| Entscheidung treffen | Grenzwerte, vereinbarte Regel, Prüfungsergebnis und betroffener Umfang | Grenznahe Werte, auffällige Stellen, Wiederholprüfung und zuständige Freigabe |
Wiederholungen am selben Punkt prüfen vor allem die Messstabilität; unterschiedliche Punkte zeigen Ortsunterschiede. Ein gemeinsamer Mittelwert kann eine lokal dünne Stelle verdecken. Müssen Einzelpunkte Grenzwerte einhalten, können höhere Werte an anderen Stellen sie nicht durch Mittelung konform machen.
6. An der Grenze den Originalwert erhalten und die Regel anwenden
Angenommen, die Bestellung legt einen Dickenbereich fest und ein ursprünglicher Messwert liegt nahe der unteren Grenze. Runden Sie ihn nicht zuerst auf einen scheinbar passenden Wert, nur um die Dezimalstellen der Zeichnung nachzubilden. Ergebnisstellen und Rundung richten sich nach den geltenden Regeln; die rückverfolgbaren Originalaufzeichnungen bleiben erhalten.
Messungen haben Unsicherheit. Eine grenznahe Konformitätsentscheidung braucht eine definierte Entscheidungsregel. ILAC G8 erläutert das Verhältnis von Messergebnis, Spezifikations- und Annahmegrenzen sowie die Festlegung der Regel vor der Messung.[7] Für den Wareneingang lässt sich damit vorab in Beschaffung und Prüfplanung klären, wie Grenzfälle behandelt werden, statt die Regel nach Kenntnis des Ergebnisses zu wählen.
Weichen Bediener- oder Messmittelergebnisse deutlich voneinander ab, halten Sie Werkstoff und Messstelle konstant, während Verfahren und Messmittelzustand geprüft werden. Anschließend gilt die genehmigte Wiederholprüfung. Nicht so lange Punkte oder Werkzeuge wechseln, bis ein gewünschter Wert erscheint.
7. Dokumentieren, was bewertet wurde und was offenbleibt
Die folgende Tabelle ist eine Feldvorlage. Ein leeres Feld bedeutet keine Annahme. Jeder entscheidungsrelevante Punkt braucht eine zugehörige Aufzeichnung. Bei Minimum, Maximum oder Mittelwert müssen die ursprünglichen Einzelwerte erhalten bleiben.
| Bestellanforderung | Messbedingungen | Messergebnis | Entscheidungsgrundlage und Ergebnis |
|---|---|---|---|
| Werkstoff, Spezifikation/Ausgabe und zugehöriges Coil, Blech oder Los | Ausgewähltes Blech/Probe und Probenahmegrundlage | Verweis auf zugehörige Aufzeichnung | Ist der Zusammenhang von Dokument und Material geklärt? |
| Nenn- oder Mindestdicke, Bereich und Einheiten | Messmittel/Status, Kraftverfahren und relevante Umgebung | Originalwert und Einheit | Grenzwert und vereinbarte Regel anwenden |
| Grundwerkstoffdicke oder beschichtete Gesamtdicke | Vorhandene Schichten, Präparation und Verfahren | Ergebnis nach genannter Definition | Unterschiedliche Dickendefinitionen nicht vergleichen |
| Vorgeschriebene Stellen und Prüfumfang | Messstellenplan, Kantenart und ursprüngliche Lage | Einzel- und erforderliche Wiederholwerte | Auffälligkeiten, Wiederholstatus und Aussageumfang angeben |
Fiktives Eintragsbeispiel: Wareneingangslos IN-DEMO-01, Blech 2, Punkt P1; Messgröße beschichtete Gesamtdicke; beispielhafte Originalanzeige 1.012 mm; Messmittel G-DEMO-01. Messmittelstatus, Messstellenplan und relevante Umgebungsaufzeichnungen ergänzen. Ist unklar, ob der Einkauf Grund- oder Gesamtdicke fordert, lautet das Entscheidungsfeld „Dickendefinition noch zu klären“, nicht „Bestanden“. Die Zahl illustriert nur einen Eintrag, keine empfohlene Dicke, Toleranz oder reale Messung.
Eine Stichprobe trägt die im Prüfplan vorgesehene Aussage; sie bedeutet nicht, dass jede Stelle jedes Blechs gemessen wurde. Bei Auffälligkeiten Kennungen, Messstellenfotos und Originalwerte sichern und das betroffene Material verfahrensgemäß behandeln, bevor es in die Produktion eingemischt wird.
8. Ein Dickenergebnis beendet die Material- und Teileabnahme nicht
Die Dicke ist nur ein Teil der Werkstoffprüfung. Güte, Lieferzustand, Oberfläche, Blechform und spätere Umformanforderungen brauchen eine eigene Grundlage. Eine passende Eingangsdicke beweist noch keine zulässigen Lochlagen, Ebenheit oder Montageabstände am Fertigteil.
Für eine Blech- oder Stanzteilprüfung helfen Werkstoffanforderungen, Zeugnis, Eingangskennung, Messstellenplan und Originalwerte. Ist Grund- oder Gesamtdicke noch unklar, beschreiben Sie, ob das Teil Last trägt, einrastet, gleitet oder eine Sichtfläche bildet. So werden Bestellanforderung und Fertigteilfunktion aufeinander abgestimmt.
- [1] U. S. Steel — Coated Sheet: Nenn-/Mindestdickentabellen und produktspezifische Messstellen.
- [2] JCGM/BIPM — VIM 4.15: Auflösung einer Anzeigeeinrichtung.
- [3] JCGM/BIPM — VIM 2.13: Messgenauigkeit.
- [4] Mitutoyo — Quick Guide, PG11: Verwendung von Bügelmessschrauben.
- [5] Mitutoyo — Check Points for Small Tool Instruments, S.1–2: Bügelmessschrauben.
- [6] GalvInfoNote 1.1, Rev4.0 Dez.2020, PDF S.1–3: Beschichtungsbezeichnungen, Bewertungsbasis und Messung.
- [7] ILAC G8:09/2019 — Entscheidungsregeln und Konformitätsaussagen, S.5–10.