1. „Abgelängt“ beschreibt noch keine vollständige Annahmeanforderung
Eine typische Querteilanlage verbindet Abwickeln, Richten, Schneiden und Stapeln. So entstehen aus Endlosband Bleche der benötigten Länge. Ablängen und Richten schließen sich daher nicht aus. Fragen Sie nach den tatsächlich durchlaufenen Arbeitsgängen. [1]
Richten ist am Coilband oder getrennt an bereits geschnittenen Blechen und Teilen möglich. Anlage, Arbeitsgänge und Ziele hängen vom Verarbeitungsweg ab. „Präzisionszuschnitt“ oder „gerichtet“ belegt weder identische Verarbeitung noch die Konformität des späteren Fertigteils. [2]
| Arbeitsgang | Hauptzweck | Bei der Annahme weiter zu prüfen |
|---|---|---|
| Abwickeln und Zuführen | Coil öffnen und nachfolgende Arbeitsgänge beschicken | Coilidentität, Oberflächenausrichtung und Schäden durch Handling oder Zuführung |
| Richten | Form mit einem für Werkstoff und Ausgangsform geeigneten Verfahren verbessern | Werkstoff- und Größenbereich, erzielte Form, Oberfläche und Folgeanforderungen |
| Ablängen | Endlosband in vereinbarte Blechlängen teilen | Länge, Breite, Schnittkanten, Rechtwinkligkeit und Form nach dem Trennen |
| Stapeln und Verpacken | Handhabung und Lieferung bei erhaltener Materialidentität ermöglichen | Zuordnung Blech–Etikett, Auflage und Zwängung, Feuchte und örtliche Schäden |
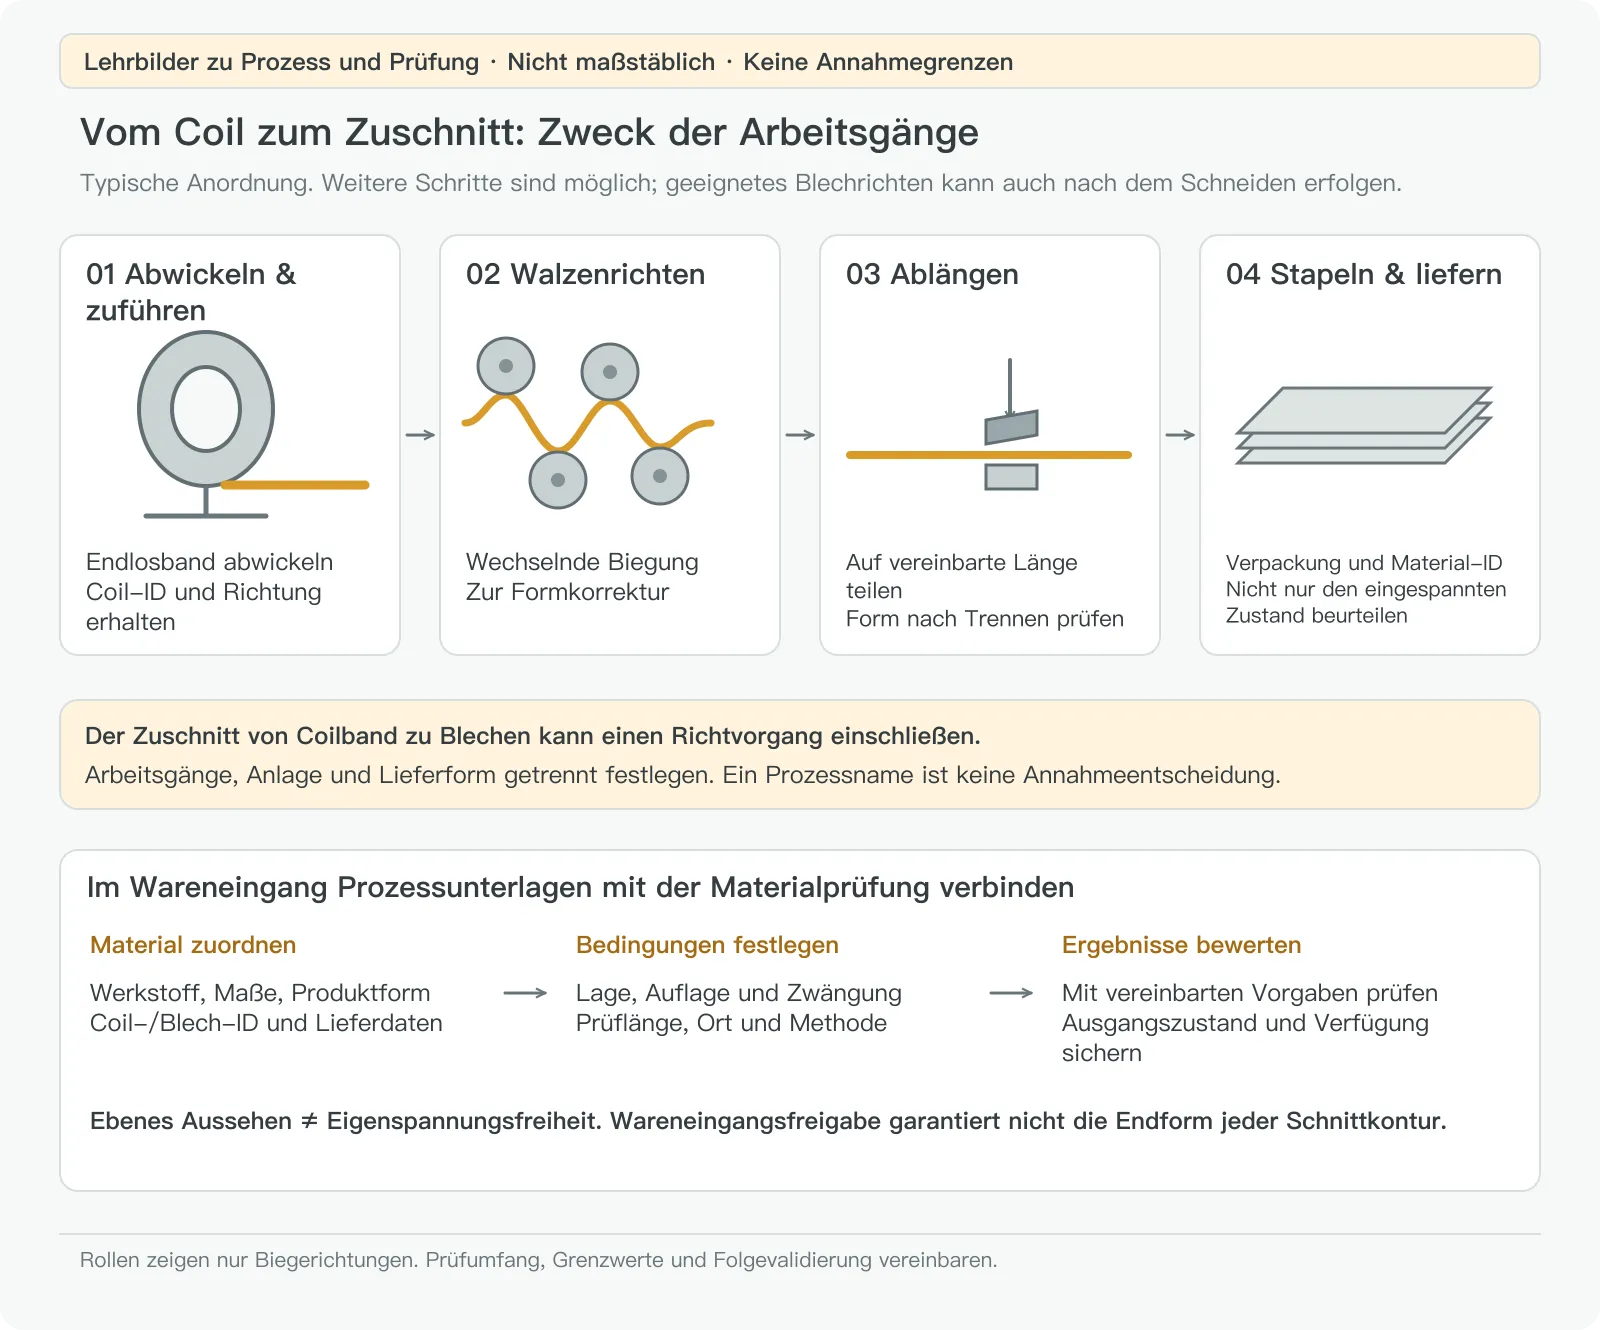
Prozessbeschreibung und Lieferanforderungen getrennt festlegen. Zusätzlich zur Bestelllänge sind Werkstoff, Maße, Form, Oberfläche und Prüfgrundlage zu definieren. Große Ausschnitte, schmale Streifen oder Anlageflächen als späteren Verwendungszweck mitteilen, damit erforderliche Versuche zur Weiterverarbeitung abgestimmt werden können.
2. Vor der Formbezeichnung Längs- und Querrichtung festhalten
Vor der Prüfung eine rückverfolgbare Richtungsmarkierung erhalten. Hier bezeichnet L die Blechlänge und W die Breite. L nur dann zugleich als ursprüngliche Coillängs- oder Walzrichtung angeben, wenn Aufzeichnungen diese Zuordnung belegen. Drehen, Schachteln und weiteres Schneiden können die Beziehung zu den ursprünglichen Materialachsen ändern.
Coilkrümmung, auch Längskrümmung oder coil set, ist eine Krümmung entlang der ursprünglichen Bandlänge. Querwölbung, crossbow, verläuft über die Breite und ergibt einen bogenförmigen Querschnitt. Randwellen liegen nahe den Kanten, Mittelwellen oder Beulen im mittleren Bereich. Mehrere Zustände können gemeinsam auftreten. [3]
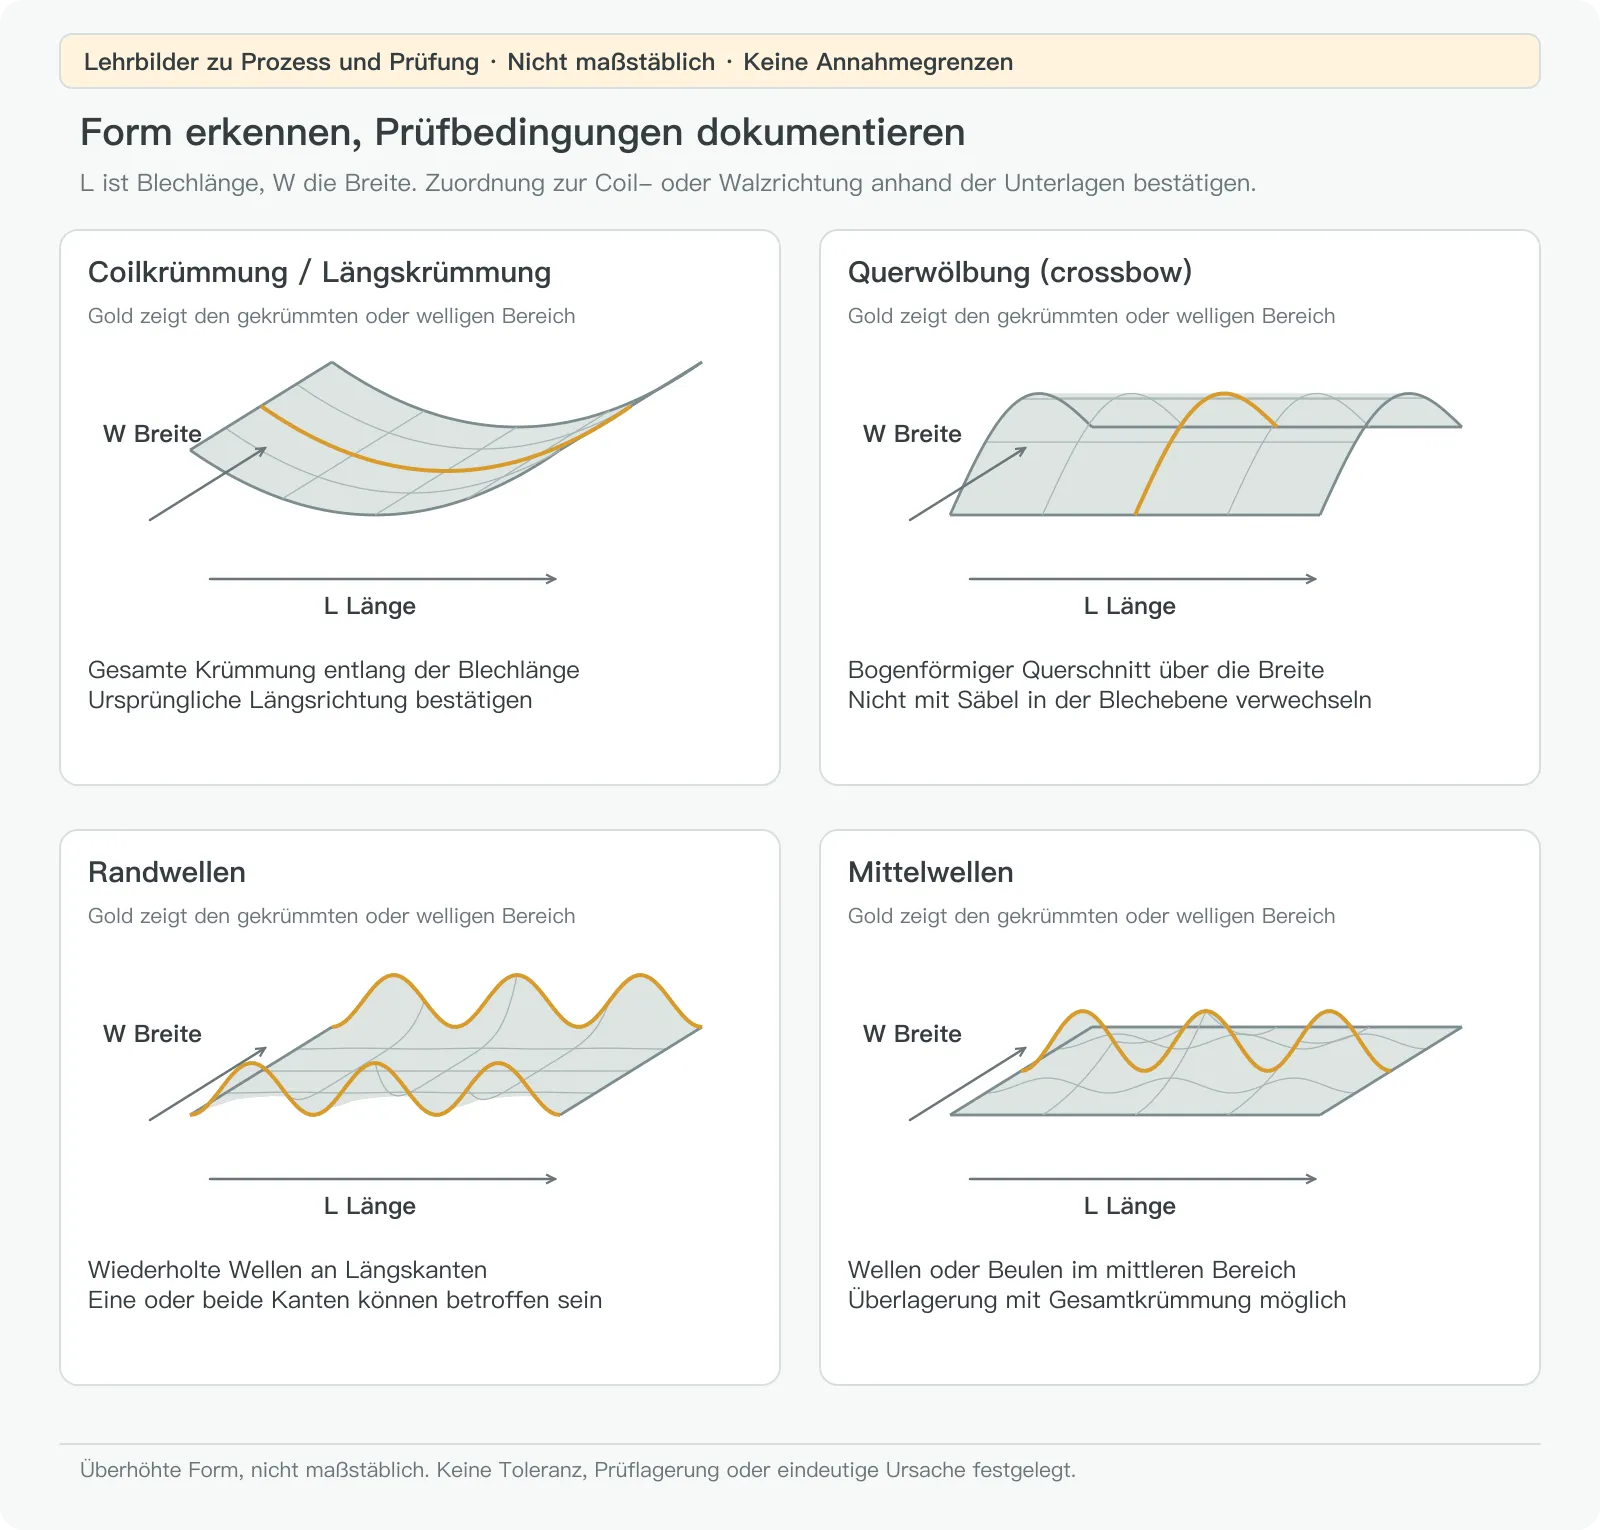
Rand- und Mittelwellen können sichtbare Folgen unterschiedlicher Längen einzelner Breitenzonen sein. Allein das Aussehen benennt keine verursachende Maschine oder Einstellung. Je nach Befund Walz-, Folgeprozess-, Richt- und Handhabungsunterlagen prüfen. Die seitliche Krümmung einer Längskante in der Blechebene, der Säbel oder camber, ist von der Querwölbung zu unterscheiden. [3]
3. Richten ist kein Nachweis für Eigenspannungsfreiheit
Beim Walzenrichten wirken zwischen benachbarten Rollen wechselnde Biegungen, meist zum Auslauf hin abnehmend. Bei geeigneten Werkstoff-, Geometrie- und Anlagenbedingungen kann dies Form und innere Spannungsverteilung beeinflussen. Das Ergebnis hängt von Teil und Einstellungen ab; eine Maschinenbeschreibung garantiert es nicht für jedes Blech. [4]
Eigenspannungen können ohne äußere Last vorliegen. Eine optisch ebene Fläche und ihr innerer Spannungszustand sind verschiedene Dinge. Materialabtrag, neue Konturen oder Wärmeeinwirkung können das Gleichgewicht verändern. Umgekehrt beweist Verzug allein nicht, dass ausschließlich Eigenspannungen ursächlich sind. [4]
Wareneingangsform, vereinbarten Bearbeitungsversuch und Anforderungen an die Fertigteilmontage getrennt prüfen. Soll die Form nach dem Schneiden bewertet werden, vorher Probenlage, Kontur, Prozess, Auflage und Auswerteumfang vereinbaren. Eine beliebig geschnittene Probe garantiert weder ein ganzes Coil noch jede mögliche Teileform.
4. Prüfbedingungen vereinheitlichen, bevor Werte verglichen werden
Verpackung und Stapelzustand vor dem sicheren Entnehmen des Prüfblechs dokumentieren. Für große oder scharfkantige Bleche geeignete Hebe- und Auflagehilfen verwenden. Nicht an gefährlichen Stellen drücken, um das Blech eben erscheinen zu lassen. Das ausgewählte Blech mit Schmelzen-, Coil- oder Wareneingangskennung verbinden und den geprüften Umfang vom Rest unterscheiden.
Prüffläche und Auflagen sauber halten. Schmutz, Grate oder falsch liegende Zwischenlagen können Bereiche anheben. Obere Seite, Richtungen, Auflagepunkte sowie verbliebene Bänder oder Klemmen festhalten. Dünnes, nachgiebiges Blech reagiert auf Eigengewicht und Lage. Beobachtungen auf zwei Auflagestegen und auf einer durchgehenden Fläche sind kein unmittelbar vergleichbarer Vorher-Nachher-Nachweis. Freien und eingespannten Zustand getrennt dokumentieren. [5]
Richtscheit und Fühlerlehre helfen, Spalte nahe einer festgelegten Prüflinie zu finden. Länge und Lage des Richtscheits, Kontakte und Ablesepunkt festhalten. Nicht drücken, um kleinere Werte zu erzielen. Ändern sich Werte nach Anheben und Zurücklegen deutlich, zuerst Auflage, Kontakt und Wiederholbarkeit der Bedienung prüfen.
Die Ebenheitsprüfung einer Blech-Produktspezifikation kann andere Bereiche oder Auswertungen vorsehen als die geometrische Ebenheit eines Fertigteils. Letztere beurteilt, ob die geprüfte Fläche zwischen zwei parallelen Ebenen mit festgelegtem Abstand liegt. Ein örtlicher Richtscheitspalt deckt nicht die ganze Fläche ab. Vor der Methodenwahl die bestellte Anforderung klären. [6]
5. Aus der beobachteten Form die nächste Prüfung ableiten
Die Tabelle beschreibt eine Untersuchung, keine optische Gut-Schlecht-Norm.
| Beobachtung | Zuerst festzuhaltende Bedingungen | Anschließend zu klären |
|---|---|---|
| Gesamte Längskrümmung | Orientierung, Oberseite, Prüflänge und Auflagepunkte | Zuordnung zur ursprünglichen Coilrichtung und Vergleich mit passenden Blechen derselben Partie |
| Bogenförmige Wölbung über die Breite | Querprüflinie, tatsächliche Breite, Kontakt an Rändern und Mitte | Querwölbung oder Anhebung durch Zwischenlage beziehungsweise ungleiche Auflage |
| Wiederholte Wellen am Rand | Betroffene Kante, Wellenberge, örtliche und gesamte Form | Wellenhöhe, Abstand und weitere methodisch geforderte Angaben sowie Werkstoff- und Prozessunterlagen |
| Wellen oder Beulen in der Mitte | Betroffener Bereich, umliegender Kontakt und überlagerte Gesamtkrümmung | Mittelwelle, örtliche Beschädigung oder überlagerte Formzustände |
| Im Paket eben, nach Entnahme uneben | Bänder, Blechposition und Auflage vor und nach Entnahme | Ob zuvor Zwängung bestand oder die Handhabung zusätzliche Verformung erzeugte |
| Ebenes Ausgangsblech, verzogenes Schnittteil | Lage im Ausgangsblech, Schnittkontur, Auflage und Abkühlzustand nach dem Schnitt | Eigene Untersuchung des Schneidprozesses mit erhaltenen Vorher- und Nachherbelegen |
Werte mit bestellter Produktspezifikation und Ausgabe, Dicke und Abmessungsbereich auswerten. Produktformen können unterschiedliche Formtoleranzen und Herstellerzusagen haben; ein Werk unterscheidet beispielsweise innerhalb einer Familie Grobblech, warm- und kaltgewalztes Feinblech. [7] Keine bequeme Grenze einer anderen Güte, Marke oder Breitentabelle übernehmen und keinen allgemeinen Wert je Meter erfinden.
6. Ein hypothetischer Vergleich im Wareneingang
Angenommen, zwei Aufzeichnungen betreffen eine Partie Zuschnitte: „unter Bändern optisch eben“ und „nach Entnahme Wellen an der langen Kante“. Das Material könnte gleich sein, die Bedingungen sind es nicht. Dies sind Lehrannahmen, keine Kundenergebnisse.
Blech, Seite und Richtung identifizieren und unter derselben vereinbarten Auflage erneut prüfen. Unbelastete Fotos behalten und jeden Wert seiner Prüflinie und Position zuordnen. Ohne Blechkennungen dürfen Beobachtungen verschiedener Bleche nicht als Vorher und Nachher desselben Blechs gelten.
Erst dann mit der vereinbarten Produktanforderung vergleichen. Steht nur „abgelängt, gute Ebenheit“ ohne ausführbare Prüfgrundlage in der Bestellung, Anforderungen klären und das wartende Material nach dem geltenden Verfahren behandeln. Nicht nachträglich die Norm wählen, die zufällig zum Bestehen führt.
Vor zusätzlichem Richten müssen zuständige Prozessfachleute Werkstoffzustand, Abmessungen, Oberfläche und Weiterverwendung bewerten und eine repräsentative Validierung planen. Danach Form, Maße und Oberfläche erneut prüfen. Ein Foto des niedergedrückten Blechs schließt die Prüfung nicht ab.
7. Unterlagen weitergeben, die die Prüfung nachvollziehbar machen
Ein brauchbarer Wareneingangsdatensatz verbindet Materialidentität, Bestellung, ausgewähltes Blech, Orientierung und Auflage, Methode und Positionen, Befunde und Verfügung. Fotos mit Richtung, Lage und Größenreferenz versehen; dieselben Kennungen wie im Protokoll verwenden. Ein unzugeordnetes Detailbild erklärt selten das ganze Blech.
Für die Prozessbesprechung Werkstoff- und Maßanforderungen sowie Eingangsfotos weitergeben. Anlagefläche, Ausschnitt oder schmalen Streifen markieren. Sind Ebenheitsanforderungen noch offen, zunächst die Verwendung erklären. Getrennte Wareneingangs- und Weiterverarbeitungsanforderungen erleichtern die Vereinbarung von Lieferung und Validierung.
- [1] Shapeline — Querteilanlagen
- [2] ARKU — Coilverarbeitungsanlagen
- [3] WorldAutoSteel — AHSS Guidelines: Coilformfehler beim Profilieren
- [4] ARKU — Richten und nachfolgende Bearbeitung
- [5] KEYENCE — GD&T für nicht formstabile Teile
- [6] KEYENCE — Formtoleranz: Ebenheit
- [7] SSAB — Hardox 450: Toleranzen, Form und Ebenheit