1. Katalog, Konformitätserklärung und Prüfbescheinigung unterscheiden
Bereiche oder typische Werte eines Katalogs beschreiben eine Produktfamilie, keine Prüfergebnisse dieser Lieferung. Werkstoffzeugnis, MTC und MTR sind gebräuchliche Dokumentbezeichnungen; CoC kann lediglich eine Konformitätserklärung abkürzen. Daraus allein ergibt sich kein EN-10204-Typ. Entscheidend sind Erklärung, Prüfgrundlage und bestätigende Personen.
Verlangt die Bestellung ein Dokument nach EN 10204, helfen folgende Unterschiede. Sie betreffen Bescheinigung und Prüfung, nicht die Stahlgüte. Eine höhere Typnummer bedeutet keinen festeren Stahl.
| Dokumenttyp | Grundinhalt | Bestätigung und zu beachtende Punkte |
|---|---|---|
| 2.1 Werksbescheinigung | Hersteller bestätigt die Übereinstimmung mit der Bestellung, ohne Prüfergebnisse | Kein Nachweis gemessener Werte eines bestimmten Materialloses |
| 2.2 Werkszeugnis | Bestellkonformität mit Ergebnissen nicht spezifischer Prüfung | Ergebnisse müssen nicht das tatsächlich gelieferte Erzeugnis oder dessen Prüfeinheit betreffen |
| 3.1 Abnahmeprüfzeugnis | Bestellkonformität mit vorgeschriebenen Ergebnissen spezifischer Prüfung | Bestätigt durch den von der Fertigung unabhängigen, bevollmächtigten Abnahmebeauftragten des Herstellers; nicht automatisch eine Drittstellenbescheinigung |
| 3.2 Abnahmeprüfzeugnis | Bestellkonformität mit Ergebnissen spezifischer Prüfung | Gemeinsam bestätigt durch den von der Fertigung unabhängigen Abnahmebeauftragten des Herstellers und den Beauftragten des Bestellers oder einen durch amtliche Vorschriften bestimmten Abnahmebeauftragten |
3.1 bedeutet nicht, dass jedes Blech einzeln sämtliche Prüfungen durchlaufen hat. Prüfeinheit, Prüfungen und Bedingungen richten sich auch nach Produktvorgabe und Bestellung; eine feste allgemeine Liste aus Analyse, Zug- und Kerbschlagversuch folgt daraus nicht. Beteiligte und Ablauf einer 3.2-Bestätigung sollten vorab geklärt werden. Eine andere Überschrift oder ein zusätzlicher Stempel machen aus dem Dokument nicht automatisch ein 3.2-Zeugnis. [1][2]
2. Den Dokumentkopf zuerst mit dieser Bestellung verbinden
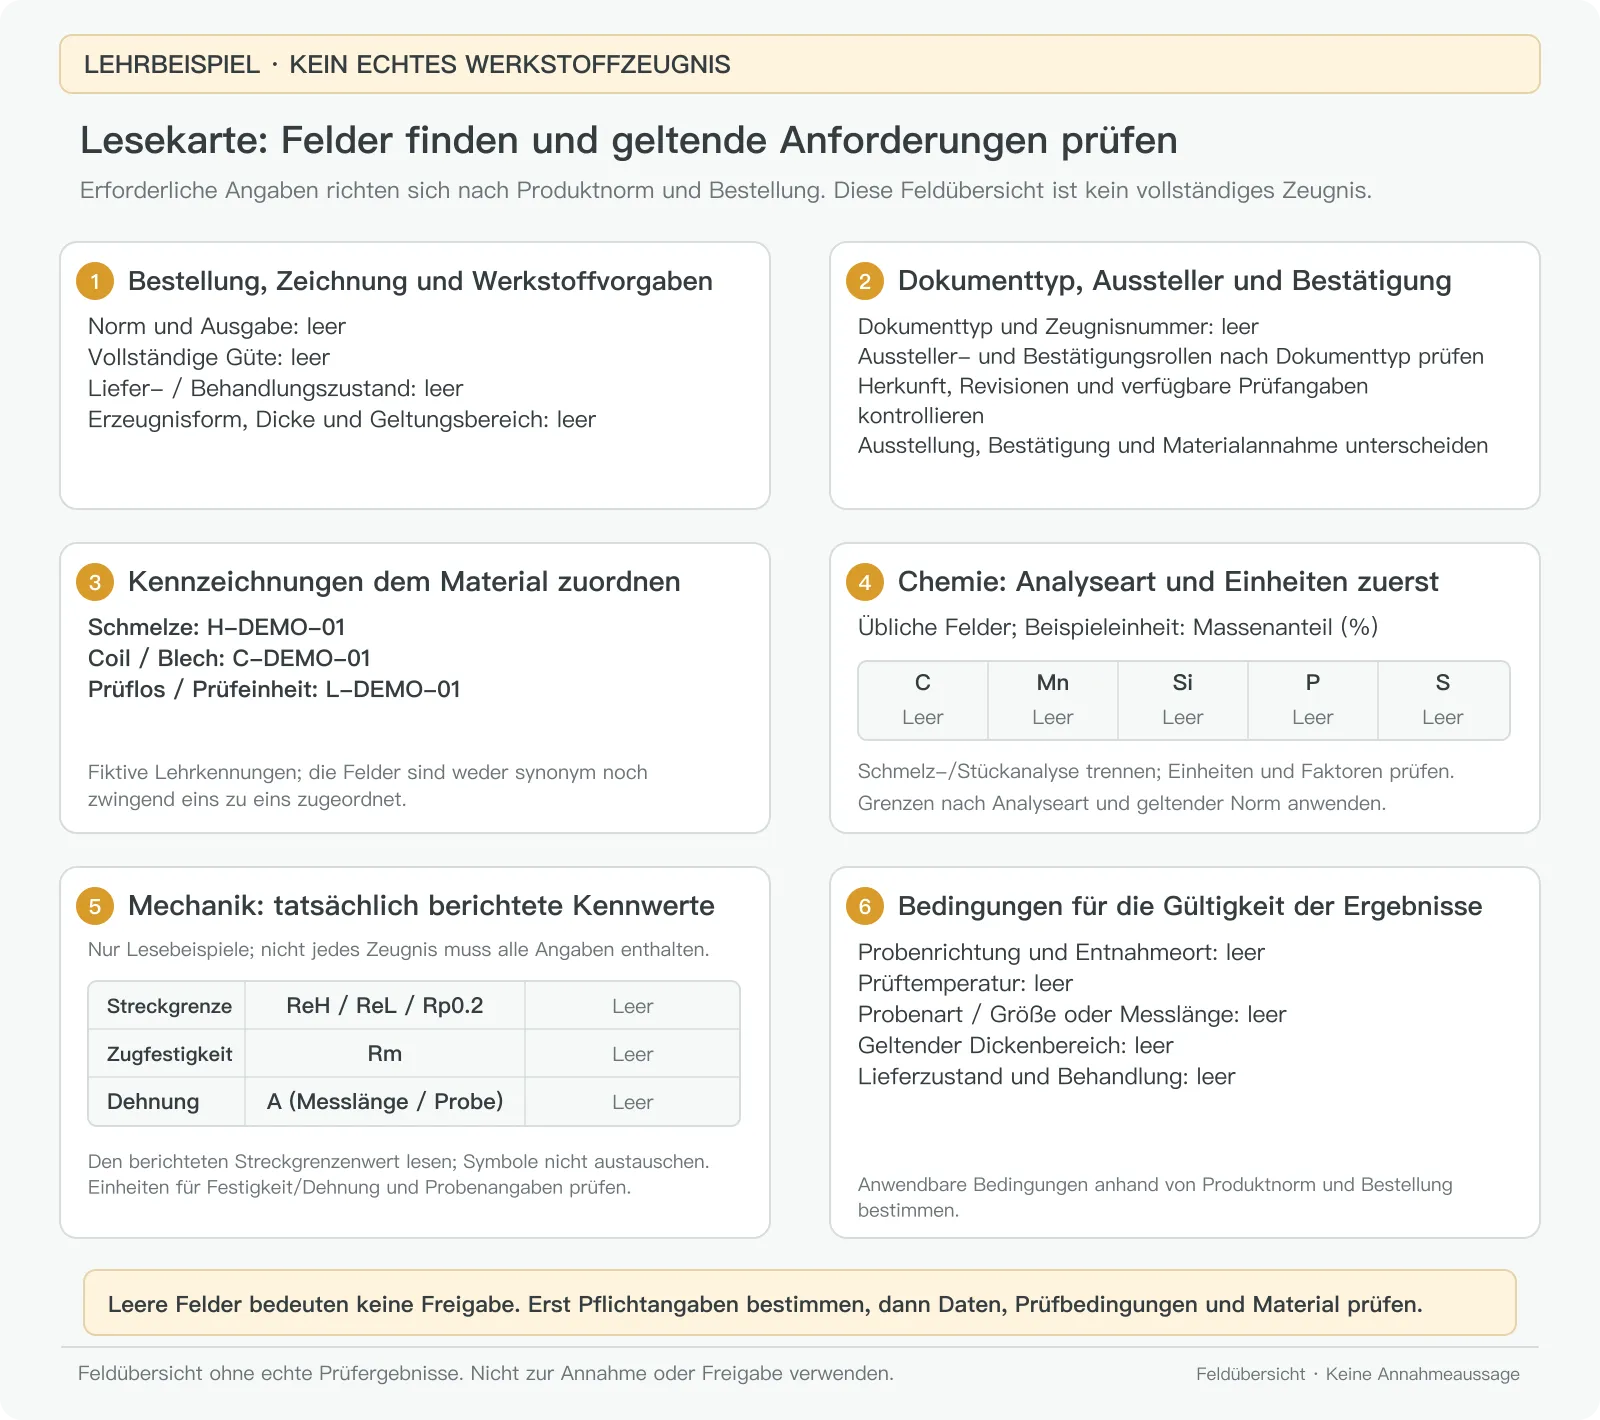
Prüfen Sie Aussteller, Zeugnisnummer, Datum, Seitenzählung und Folgeseiten und suchen Sie danach Auftrags- oder Lieferbezüge. Bewahren Sie nicht nur einen Ausschnitt der Ergebnistabelle auf: Zustand, Probenangaben und Hinweise können anderswo stehen. Bei Weitergabe durch einen Händler sind ursprünglicher Aussteller, Originalinhalt und zusätzliche Lieferkettenangaben zu unterscheiden.
Vergleichen Sie Norm und Ausgabe, vollständige Güte, Erzeugnisform, Nennmaße und Lieferzustand mit der Bestellung. Eine neue Normausgabe berechtigt nicht zur eigenmächtigen Änderung der vereinbarten Ausgabe. Anforderungen können sich nach Dicke oder Zustand unterscheiden; Grenzwerte eines anderen Bereichs gelten nicht automatisch für diese Lieferung.
Verlangt die Bestellung beispielsweise einen festgelegten Wärmebehandlungszustand und nennt das Dokument nur den Walzzustand, löst eine gleiche Schmelzennummer diese Abweichung nicht. Auch ein unauffälliges Datum, ein Stempel oder ein übliches Layout ersetzen keinen Inhaltsabgleich.
3. Was Schmelzen-, Coil-, Blech- und interne Losnummern kennzeichnen
Eine Schmelzennummer dient üblicherweise zur Rückverfolgung der Schmelzherkunft. Bei Feldern wie Heat No. oder Cast No. ist der Geltungsbereich anhand der Herstellerdefinition zu klären. Coil- und Blechnummern identifizieren Erzeugnisse genauer. Kennzeichnungssysteme unterscheiden sich; Coil-, Blech-, Prüflos- und interne Eingangsnummern sind nicht bloß andere Namen für die Schmelzennummer. [3]
Ermitteln Sie die Prüfeinheit jeder Ergebniszeile. Manche vorgeschriebenen Prüfungen nutzen Proben eines Erzeugnisloses und gelten nach Norm für diese Einheit, nicht als Einzelprüfung jedes Stücks. Unter den geltenden Bedingungen darf ein 3.1-Zeugnis spezifische Ergebnisse einer früheren Fertigungsstufe übernehmen, sofern die Stufen rückverfolgbar und die Originalprüfdokumente verfügbar sind. [2]
Auch innerhalb derselben Schmelze ist der Geltungsbereich mechanischer Werte für unterschiedliche Dicken, Coils, Bleche oder Wärmebehandlungen zu prüfen. Nach einer eigenschaftsverändernden Weiterverarbeitung können frühere Analysedaten weiterhin relevant sein; frühere mechanische Werte beschreiben aber nicht automatisch den späteren Zustand.
4. Chemische Ergebnisse mit Analyseart und Einheit lesen
Klären Sie, ob C, Mn, Si, P, S oder andere vorgeschriebene Elemente tatsächliche Analysewerte, Normgrenzen oder typische Angaben enthalten. Prüfen Sie nicht nur Kohlenstoff und deuten Sie ein fehlendes Element nicht als Nullgehalt. Erforderliche Elemente und Zusätze ergeben sich aus Werkstoffvorgabe und Bestellung.
Ergebnisse können aus einer Schmelzenanalyse oder einer Stückanalyse an Halbzeug beziehungsweise Fertigerzeugnis stammen. Regeln, zulässige Abweichungen und Berichtsweise der Stückanalyse dürfen nicht frei erfunden werden. Schmelzenanalysegrenzen sind nicht unverändert auf jede Produktnachprüfung übertragbar. Maßgebend sind die geltende Produktvorgabe und Analyseregeln. [4]
Lesen Sie Zahl und Einheit zusammen. Umrechnungsbeispiel: Bei Massenanteilen gilt 1% = 10 000 ppm und damit 0.020% = 200 ppm. Das ist nur eine Einheitenumrechnung, kein Gütegrenzwert oder reales Prüfergebnis. Bei anderer Bezugsbasis ist deren Definition zu klären. Unklare Dezimalpunkte, Prozentzeichen oder Skalierungen erklärt der Aussteller; fehlende Angaben werden nicht geschätzt.
5. Prüfbedingungen neben den mechanischen Symbolen beibehalten
Streckgrenze, Zugfestigkeit und Bruchdehnung sind verschiedene Kennwerte. Identifizieren Sie Symbol, Probenherkunft und dargestellten Erzeugniszustand und vergleichen Sie Dicke, Richtung, Temperatur und Verfahren gemeinsam. Die folgenden Symbole helfen beim Lesen; Abnahmegrenzen ergeben sich weiterhin aus Vorgabe und Bestellung.
Festigkeit wird häufig in MPa angegeben; 1 MPa entspricht 1 N/mm². Dehnung steht häufig in %, aufgenommene Kerbschlagenergie in J. Klären Sie vor dem Vergleich die tatsächlichen Einheiten. Zahlen in MPa und ksi dürfen beispielsweise nicht direkt gegenübergestellt werden. [5][6][8]
| Feld | Bedeutung | Gemeinsam zu prüfen |
|---|---|---|
| ReH | Obere Streckgrenze | Ob ReH, ReL oder ein anderer Kennwert verlangt wird; der gemeinsame Begriff Streckgrenze macht sie nicht austauschbar |
| ReL | Untere Streckgrenze | Auswertung des Fließbereichs, Prüfverfahren, geltende Dicke und Zustand |
| Rp0.2 | Dehngrenze bei 0.2% vorgegebener plastischer Verlängerung | 0.2% bezeichnet plastische Verlängerung, nicht Gesamtdehnung; unterschiedliche Definitionen nicht vermischen |
| Rm | Zugfestigkeit aus Höchstzugkraft geteilt durch Anfangsquerschnitt | Einheit und Verfahren prüfen; weder Spannung im Bruchmoment noch zulässige Bauteillast |
| A, A50, A80 usw. | Bruchdehnung und zugehörige Messlängenbezeichnungen | Probenform, Anfangsmesslänge und Auswertung; nicht nur Prozentzahlen vergleichen |
| Kerbschlagergebnisse | Daten unter festgelegten Schlagprüfbedingungen | Temperatur, Richtung, Probenmaße, Kerbform und Auswertungsanforderungen |
ReH, ReL und Rp0.2 werden unterschiedlich bestimmt; Rm ist ebenfalls eigenständig definiert. [5][6] Bruchdehnung hängt besonders von Probe und Messlänge ab. Ähnliche Namen verschiedener Prüfnormen erlauben keinen Vergleich ohne Bedingungen. [7] Zu einem Kerbschlagergebnis gehören Temperatur und Probenbedingungen, nicht nur eine Energiezahl. [8]
Passen Probenzustand, Dickenbereich oder Richtung nicht zur Produktanforderung, klären Sie zuerst Zuordnung und geltende Bestimmungen. Ein leeres Feld kann fehlende Information, zulässige Auslassung oder eine nicht bestellte Prüfung bedeuten. Es ist weder automatisch bestanden noch ohne Prüfung ein Beleg für Nichtkonformität.
6. Die Kennzeichnung auch nach dem Teilen erhalten
Gleichen Sie bei Wareneingang Materialetikett, Lieferschein, Zeugnis und Wareneingangsaufzeichnung ab: Lassen sich Produkt, Maße, Menge oder Gewicht, Schmelzennummer und Coil- oder Blechkennungen zuordnen? Mengen können Fehlzuordnungen aufdecken; gleiches Gewicht allein beweist aber keine gleiche Werkstoffidentität.
Nach Längsteilen, Ablängen oder Zuschnitt bleibt die Zuordnung zwischen Ausgangsmaterial und Teilstücken nach der vereinbarten Rückverfolgbarkeit erhalten. Das Originaletikett begleitet nicht jedes kleine Stück. Aufzeichnungen müssen deshalb zeigen, welches Teillos aus welchem Blech oder Coil stammt. Eine neue interne Nummer erleichtert die Verwaltung, muss jedoch mit der ursprünglichen Identität verbunden bleiben. Gleiche Optik oder Dicke stellt verlorene Identität nicht wieder her.
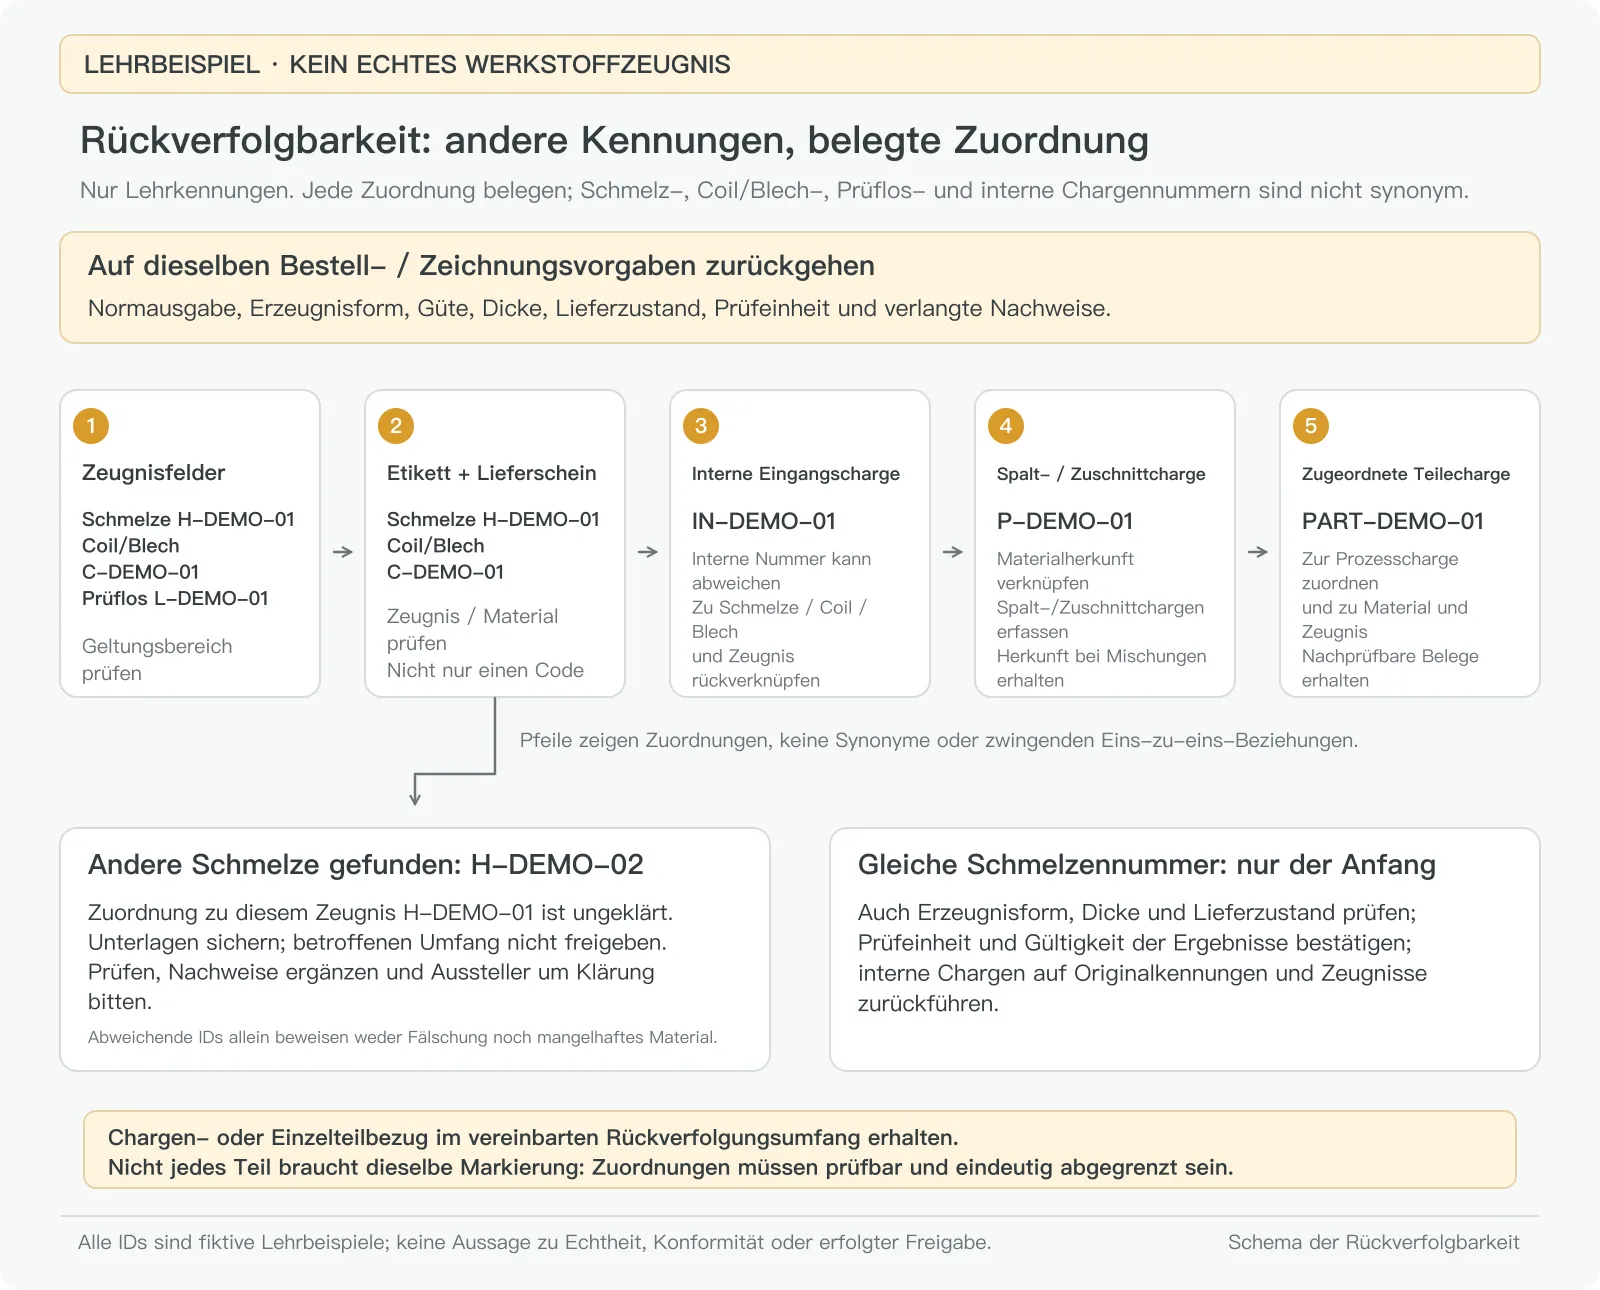
Verwendet ein Auftrag mehrere Schmelzen oder Materiallose, muss auch die Herkunft der jeweiligen Teile erkennbar sein. Das Zeugnis liefert Werkstoffnachweise; Wareneingangs- und Fertigungsaufzeichnungen erklären den Weg zu den tatsächlichen Teilen. Eine gespeicherte PDF allein vervollständigt keine unterbrochene Rückverfolgung.
7. Beispiel: Schmelzennummer auf Zeugnis und Etikett unterscheiden sich
Angenommen, eine Bestellung verlangt Stahlblech samt Materialunterlagen. Im Zeugnis steht H-DEMO-01, am Bundetikett H-DEMO-02. Dies sind Lehrkennungen, keine realen Kunden- oder Stahlwerksdaten. Selbst bei gleicher Güte und Nenndicke ist zunächst nur eine Nummernabweichung belegt, nicht welcher Datensatz falsch ist.
| Vorliegender Nachweis | Derzeit mögliche Aussage | Nächster Schritt |
|---|---|---|
| Schmelzennummern von Zeugnis und Etikett stimmen nicht überein | Zuordnung von Dokument und geliefertem Bund ist ungeklärt | Etikett, vollständige Unterlagen und Lieferung sichern; betroffenes Material zur Klärung kennzeichnen und Ausgabe oder Freigabe nach Verfahren zurückhalten |
| Lieferant nennt einen bloßen Schreibfehler | Mündliche Erklärung schließt den Nachweisabgleich nicht ab | Vom zuständigen Aussteller prüfbare Korrektur oder passendes Dokument anfordern; Original und Änderungshistorie behalten, nicht selbst die Nummer ändern |
| Passendes Dokument liegt vor, Kennungen sind rückverfolgbar | Werkstoffanforderungen und Prüfinhalte können weiter bewertet werden | Norm, Zustand, Prüfeinheit und Ergebnisse erneut prüfen; passende Nummern bedeuten keine automatische Gesamtfreigabe |
Mögliche Gründe sind ein falsches Dokument, ein Kennzeichnungsfehler, nicht erklärte Teillieferungen oder andere Umstände. Ohne weitere Nachweise ist weder ein gefälschtes Zeugnis noch schlechter Stahl festgestellt. Eine bestätigte Nichtkonformität wird entsprechend der tatsächlichen Abweichung und Freigabebefugnis behandelt. Zusätzliche Prüfungen benötigen ebenfalls definierte Probenahme, Prüfgegenstände und Repräsentationsbereiche.
8. Werkstoffkonformität ersetzt keine Fertigteilabnahme
Zug- oder Analysewerte im Werkstoffzeugnis beweisen nicht die Konformität von Lochlagen, Ebenheit, Oberflächenbehandlung oder Montage nach der Fertigung. Umgekehrt belegt eine passende Montage weder Materialidentität noch erfüllte Dokumentanforderungen. Maße, Aussehen und Funktion benötigen eigene Prüfnachweise.
Für Einkauf und Technik können Sie ursprüngliche Materialvorgaben, vollständiges Zeugnis und Fotos der Materialkennzeichnung gemeinsam vorlegen und offene Felder markieren. Güteaustausch gehört in die Ersatzwerkstoffprüfung; der Material-RFQ-Leitfaden hilft bei den Bestellangaben. Erst die Verbindung zwischen Dokument und Material klären, dann fehlende Nachweise bestimmen: Das ist hilfreicher als die pauschale Frage, ob ein Zeugnis verwendbar ist.
- [1] SSAB — Offshore and Marine Applications, PDF S.9: EN-10204-Typen und Bestätigung
- [2] SSAB — Precision Steel Tube Handbook, PDF S.21–22: spezifische Prüfung und vorgelagerte Rückverfolgung
- [3] SSAB — Strenx Guarantees, PDF S.15: Erzeugniskennzeichnung
- [4] SAE J409 — Zulässige Abweichungen der Stückanalyse von der Schmelzenanalyse; öffentlicher Anwendungsbereich
- [5] ZwickRoell — Streckgrenze und Rp0.2
- [6] ZwickRoell — Zugfestigkeit Rm
- [7] ZwickRoell — Prüfbedingungen nach ISO 6892-1 und ASTM E8/E8M
- [8] SSAB — Strenx 960 Plus: mechanische Eigenschaften und Kerbschlagbedingungen