Ein Loch kann den richtigen Durchmesser haben und trotzdem Probleme verursachen, wenn daneben zu wenig Material stehen bleibt. Ein Halter kann in der Abwicklung maßhaltig sein, nach dem Biegen aber nicht mehr zu den Montagebohrungen passen. Gute DFM betrachtet diese Zusammenhänge, bevor Änderungen am Werkzeug aufwendig werden.
Dieser Leitfaden behandelt die Konstruktion. Für den Einstieg genügt auch eine Skizze oder ein noch nicht freigegebener Zeichnungsstand: Zeigen Sie, wo das Teil passen, Last aufnehmen, eine Leitung berühren oder Strom leiten muss. Gemeinsam mit dem Lieferanten lassen sich daraus Fertigungsoptionen ableiten. Der separate DFM-Leitfaden zur Angebotsvorbereitung hilft, die vor einem Werkzeugangebot zu klärenden Punkte festzuhalten.
Welche Werkstoffangaben beeinflussen die Konstruktion?
Für die Konstruktion eines Stanzteils werden Werkstoffsorte, Werkstoffzustand, Nenndicke und zulässige Dickenschwankung benötigt. Diese Angaben beeinflussen Stempelbelastung, Umformbarkeit und Rückfederung. Zwei Bleche, die lediglich als ‚Edelstahl‘ oder ‚Aluminium‘ bezeichnet sind, können sich trotz gleicher Nenndicke unterschiedlich verhalten.
Festigkeit und Umformbarkeit müssen gemeinsam betrachtet werden. Ein Federkontakt braucht genügend Festigkeit, um seine Kontaktkraft zu halten; ein eng gebogener Deckel benötigt dagegen ausreichendes lokales Umformvermögen, damit keine Risse entstehen. Ein weicherer Zustand kann das Umformen erleichtern, zugleich aber die Funktion verändern. Ein solcher Wechsel ist daher eine Konstruktionsentscheidung.
Ist der Werkstoff noch offen, beschreiben Sie Belastung, Umgebung, elektrische Funktion und gewünschte Oberfläche. Lassen Sie geeignete Optionen mit ihren Vor- und Nachteilen vergleichen. Das Material für Umformversuche sollte den geplanten Produktionszustand abbilden; eine vorgesehene Wärmebehandlung ist dabei an der entsprechenden Stelle der Arbeitsfolge durchzuführen.
Wie werden Lochrandabstand und Lochabstand richtig gemessen?
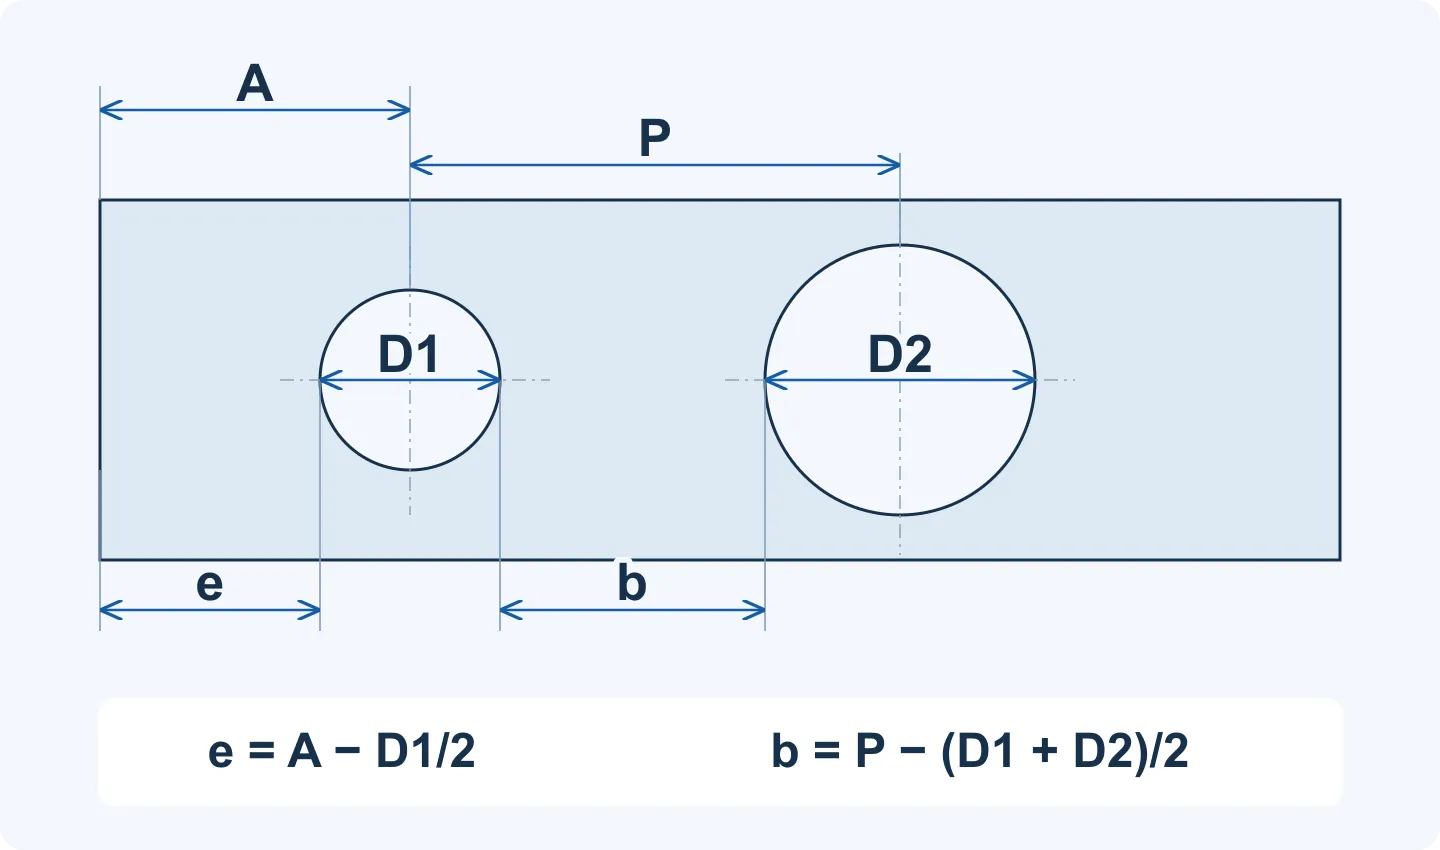
Der freie Lochrandabstand wird zwischen der Schnittkante des Lochs und der äußeren Schnittkante gemessen. Die Stegbreite zwischen zwei Löchern ist der kürzeste Abstand ihrer Schnittkanten. Ein Abstand von der Lochmitte zur Außenkante oder ein Lochmittenabstand enthält einen Teil des Lochs und darf deshalb nicht direkt mit einer Empfehlung für die verbleibende Materialbreite verglichen werden.
Für ein Rundloch neben einer geraden Außenkante gilt e = A − D1/2. Dabei ist A der senkrechte Abstand von der Lochmitte zur Außenkante. Für zwei Rundlöcher gilt b = P − (D1 + D2)/2, wobei P den Abstand ihrer Mittelpunkte bezeichnet. D1 und D2 sind die Durchmesser der beiden Löcher.
Rechenbeispiel: Bei einem Loch mit 4 mm Durchmesser und 4 mm Abstand zwischen Mitte und Außenkante bleiben 4 − 4/2 = 2 mm Material. Ein Loch mit 4 mm und eines mit 6 mm Durchmesser lassen bei 8 mm Mittenabstand einen Steg von 8 − (4 + 6)/2 = 3 mm. Diese Rechnung beschreibt die Geometrie. Ob die Breiten geeignet sind, hängt von Werkstoff, Blechdicke, Schnittfolge und Bauteilfunktion ab.
- Bei Langlöchern und Schlitzen zusätzlich die kleinste Breite, die Endradien und den kürzesten Abstand zu benachbarten Schnittkanten prüfen.
- Bei gekrümmten Außenkonturen oder unregelmäßigen Öffnungen den tatsächlichen kleinsten Kantenabstand verwenden, nicht die Rundlochformeln.
- Prüfen, ob an einer nicht funktionskritischen Stelle mehr Material stehen bleiben kann. Vor dem Verschieben eines Positionierlochs muss die Montage geprüft werden.
Wie klein darf ein gestanztes Loch oder ein Schlitz sein?
Für Stanzteile gibt es keinen universellen Mindestlochdurchmesser. Zunächst wird die kleinste Stempelabmessung im Verhältnis zur Blechdicke betrachtet. Danach sind Werkstofffestigkeit, Stempelführung und -abstützung, Schneidspalt und geforderte Kantenqualität zu prüfen. Dayton Lamina beschreibt, wie kleine Löcher die Druckspannung im Stempel erhöhen und Schnittfläche sowie Gratbildung verändern können. [1]
Der Zusammenhang ist anschaulich: Ein kleiner Stempel muss die Schneidkraft über einen kleinen Querschnitt übertragen. Außerdem muss er sich zuverlässig aus dem Blech zurückziehen lassen und der Butzen sicher abgeführt werden. Ein härterer Stempelwerkstoff allein löst nicht jedes Problem mit Abstützung, Abstreifen oder Kantenqualität.
Ist das kleine Merkmal funktional festgelegt, kommen etwa eine verbesserte Stempelabstützung oder ein separater Arbeitsgang infrage. Dient es nur als Freiraum, lässt sich ein größeres Loch oder ein breiterer Schlitz prüfen. Das Ziel der DFM ist eine abgestimmte Geometrie mit geeignetem Fertigungsweg, keine Ablehnung allein aufgrund einer pauschalen Durchmesser-Dicken-Regel.
Wie werden Biegungen, benachbarte Löcher und Werkzeugzugang gemeinsam ausgelegt?
Der Innenbiegeradius muss zur tatsächlichen Werkstoffsorte, zum Zustand, zur Dicke und zum Umformverfahren passen. Die Außenseite einer Biegung wird gedehnt; ein zu kleiner Radius kann daher auch bei einem einfachen Teil Risse verursachen. Ein Innenradius in Höhe der Blechdicke ist ein möglicher Prüfwert, aber keine sichere Regel für alle Werkstoffe. [2]
Ein Loch nahe einer Biegung kann sich mit dem umgebenden Material verformen. Für den Abstand muss der Bezug eindeutig sein: Biegebeginn am Fertigteil, theoretische scharfe Ecke und Biegemittellinie in der Abwicklung liegen nicht am selben Ort. Entscheidend ist die endgültige Lochlage zur Anlagefläche, nicht nur die Position vor dem Biegen.
- Die Öffnung weiter von der Biegung entfernen, sofern die Funktion es zulässt, oder Lochen nach dem Umformen prüfen, wenn das Werkzeug die Stelle erreichen und abstützen kann.
- Biegefreistiche vorsehen, wo angrenzendes Material sonst reißen oder kollidieren würde; Auswirkungen auf Steifigkeit, Aussehen und Dichtkanten mitprüfen.
- Bei kurzen Schenkeln, Rückkantungen und gegenüberliegenden Wänden Stempelzugang, Abstützung und Entnahme prüfen. Eine im CAD darstellbare Form kann eine andere Arbeitsfolge erfordern.
- Bei richtungsabhängiger Biegbarkeit die Walzrichtung angeben und im Verhältnis zu den Biegeachsen bewerten. Eine einzige Ausrichtung im Zuschnitt ist nicht automatisch für jede Biegung geeignet.
Warum verändert sich der Biegewinkel nach dem Öffnen der Presse?
Rückfederung ist die elastische Erholung nach dem Entlasten. Sie kann Winkel ändern, Wände krümmen oder ein Teil verdrehen. Die Festigkeit nach der Umformung, der Elastizitätsmodul, die Geometrie und der Belastungsverlauf beeinflussen das Ergebnis. Die Aussage ‚härteres Material federt stärker zurück‘ reicht für die Auslegung einer Biegung nicht aus. [3]
Werkzeuge können durch Überbiegen, eine angepasste Umformfolge oder einen späteren Kalibrierarbeitsgang die geforderte Endform erreichen. Den Radius nur zur Verringerung der Rückfederung zu verkleinern, kann die Rissgefahr erhöhen. Legen Sie fest, welcher fertige Winkel oder Lochabstand zu einer Fläche wichtig ist, und bestätigen Sie ihn an repräsentativen Mustern.
Bei einem nachgiebigen Halter muss feststehen, ob dieser Zusammenhang im freien Zustand oder unter definierter Montageeinspannung geprüft wird. Wird das Teil bei der Messung flachgedrückt, kann ein Passproblem im freien Zustand verborgen bleiben. Auflage und Haltebedingungen müssen zur Anforderung passen. [4]
Was sollte zu Kanten, Toleranzen und Oberflächen festgelegt werden?
Beschreiben Sie das benötigte Ergebnis am funktionalen Merkmal. Eine Kabelöffnung darf die Isolierung nicht beschädigen, ein Anlageflansch muss anliegen und ein Erdungskontakt braucht einen geeigneten leitenden Pfad. Solche Bereiche lassen sich auf einer Zeichnung oder einem Foto markieren, ohne zuvor ein Entgratverfahren oder einen Gratgrenzwert auszuwählen.
Beim Schneiden kann ein vorstehender Grat entstehen; Richtung und Größe hängen unter anderem vom Arbeitsgang und Werkzeugzustand ab. In der technischen Prüfung werden Schnittrichtung und Kantenbearbeitung festgelegt und anschließend die Prüfkriterien abgestimmt. Auch das Entgraten kann ein kleines Loch oder einen schmalen Bereich verändern, weshalb die fertige Geometrie betrachtet werden muss. [1]
- Toleranzen: montagerelevante Maße kennzeichnen und für die übrigen Merkmale eine geeignete Allgemeintoleranz festlegen. Messbezüge eindeutig angeben.
- Oberfläche: kennzeichnen, welche Löcher, Gewinde und Spalte nach Beschichten oder Galvanisieren passen müssen. Schichtaufbau und notwendige Maskierungen berücksichtigen.
- Elektrischer Kontakt: die tatsächliche Berührungsstelle des Gegenstücks zeigen und dort Oberfläche sowie gegebenenfalls unbeschichtete Bereiche abstimmen.
- Aussehen: sichtbare von verdeckten Flächen unterscheiden und zulässige Spuren mit einem Referenzmuster oder Foto erläutern.
Was liefert eine hilfreiche Konstruktionsprüfung?
Eine hilfreiche DFM-Prüfung liefert konkrete Entscheidungen: Ein Maß bleibt erhalten, weil es die Baugruppe positioniert; ein Freistich wird zum Biegen angepasst; ein kleines Loch wird einem geeigneten Arbeitsgang zugeordnet. Jede Änderung muss die Funktion erhalten und im vereinbarten Zeichnungsstand dokumentiert werden.
Bei einem Montagehalter beginnen Sie mit dem Lochbild und der Anlagefläche. Anschließend folgen die verbleibenden Materialbreiten, die Lochlage nach dem Biegen und das fertige Spiel. Lässt sich ein nicht funktionskritischer Ausschnitt verschieben, kann das den Werkzeugbau vereinfachen, ohne die Montage zu ändern. Prüfen Sie die angepasste Passung und umformempfindliche Merkmale an Mustern, bevor die Serienfertigung beginnt.
| Konstruktionsdetail | Am Bauteil festlegen | Mögliche Lösungswege |
|---|---|---|
| Werkstoff und Dicke | Sorte, Zustand und Dickenbereich | Gut umformbarer Zustand, der Festigkeit, Kontakt- und Oberflächenanforderungen erfüllt |
| Löcher und Schlitze | Kleinste Schnittbreite und Funktion | Größere Freistellung, abgestützter Stempel oder separater Arbeitsgang |
| Material neben Öffnungen | Freier Randabstand und Stegbreite zwischen Schnittkanten | Mehr verbleibendes Material oder geänderte Schnittfolge |
| Biegungen und benachbarte Merkmale | Innenradius, endgültige Lochlage und Abstandsbezug | Merkmal versetzen, Freistich oder Lochen nach dem Formen |
| Kritische Passung | Passmerkmale, Toleranzen und Prüfzustand | Werkzeugkompensation, Kalibrieren oder definierte Montageprüfung |
| Kanten und Oberfläche | Leitungswege, Kontakte, Sichtflächen und Fertigmaße | Geeignete Kantenbearbeitung, Schichtzugabe und Maskierung |