对于成形盖板、安装支架或设备面板,首先应确认锈迹从哪里开始出现。裸露面、紧固件连接内部和焊缝旁的痕迹,需要不同的检查。先查清这些线索,再决定是否需要更换合金。
耐腐蚀性为什么取决于表面状态与环境
不锈钢是一种合金,并不是在普通钢上加透明涂层来防锈。铬有助于在表面形成薄的钝化膜。洁净表面处于适宜的氧化条件下时,局部损伤后的钝化膜可以重新形成。氯化物、酸度、温度和受限环境可能影响这种保护,因此耐腐蚀性要由合金、表面状态与实际使用环境共同判断。[1]
对于裸露零件,尤其需要关注盐分沉积、积存污物和清洗不足。沿海茶渍是与腐蚀有关的一种表面变色,但不能把每一处褐色痕迹都认定为茶渍。在照片中,大面积锈斑与开口很小但较深的蚀坑可能看起来相似。判断严重程度前,应检查沉积物下的金属,并结合零件用途评估。[2][4]
先看位置:需要排查的四种表现
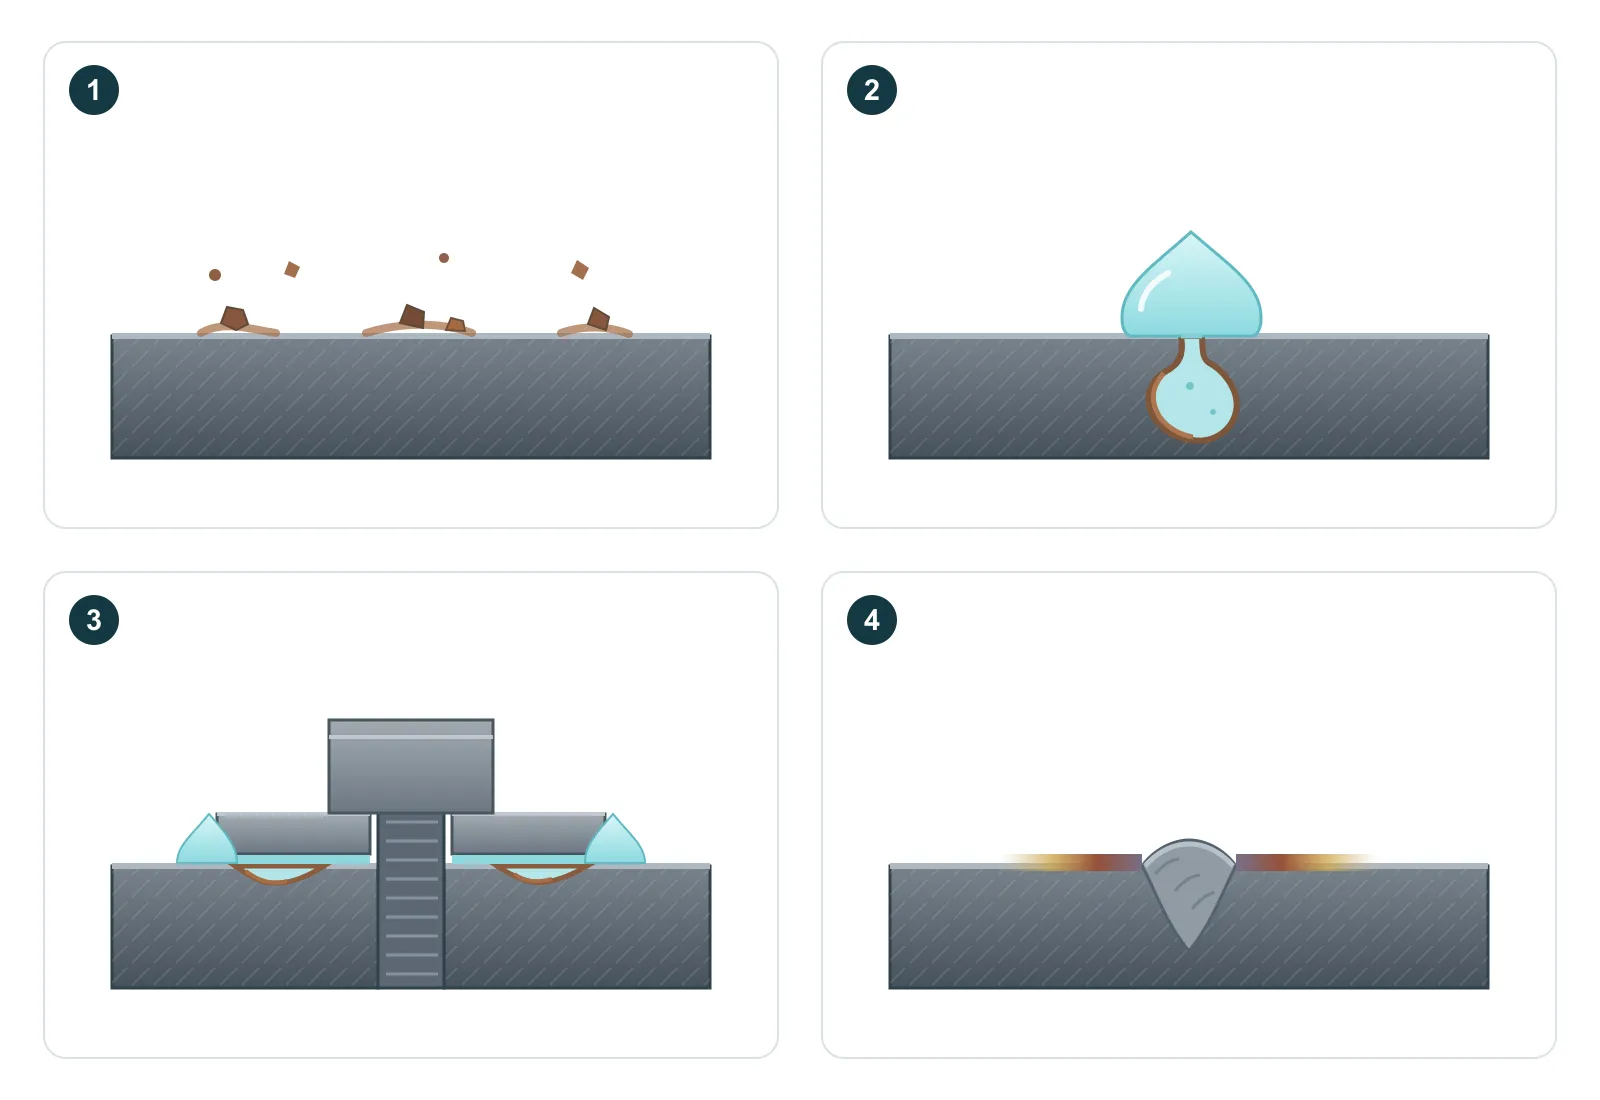
以下表现用于引导检查;同一零件上可能同时存在多种机制。清理前保留照片和接触环境的记录,注明锈迹是在储存期间、安装后、附近磨削后,还是更换清洁方法后出现。
| 观察到的表现 | 可能原因 | 作出决定前的检查 |
|---|---|---|
| 原本裸露的表面出现零散斑点 | 沉积的铁颗粒、盐分或其他表面污染 [2][4] | 排查附近碳钢磨削、共用工具与储存条件;清理斑点后检查其下方表面 |
| 沉积物下出现小坑,或斑点反复出现 | 钝化膜破坏后的局部点蚀 [1][2] | 检查蚀坑实际范围、盐分或清洁剂、湿润经历,以及零件功能是否受影响 |
| 锈迹从垫圈、密封垫或搭接边缘延伸出来 | 积存液体和具有较强腐蚀性的缝隙环境 [6] | 检查接头下方表面、积存沉积物、排水与清洗通道 |
| 变色或腐蚀集中在焊缝旁 | 高温氧化层、受影响的表层或污染 [3] | 核对焊后清理所需的表面状态、两侧是否可处理,以及处理记录 |
外来铁在不锈钢表面生锈,不足以证明合金错误
碳钢磨削粉尘、共用钢丝刷、受污染的磨料或搬运设备,都可能把铁带到不锈钢表面。这些颗粒遇湿后会生锈,即使零件本身是不锈钢,也可能出现橙褐色痕迹。部分污染会嵌入表面,因此擦掉可见沉积物后,污染源可能仍然存在。[2]
先排查颗粒通过什么环节来到零件上,再选择适合其合金、表面处理与用途的去除方法。处理后,检查基材表面是否完整、是否留下蚀坑。去除铁污染不能填补已经形成的蚀坑;表面看起来光亮,也不足以证明尺寸或功能状态已恢复。[2]
- 保持不锈钢搬运与表面加工工具洁净,避免碳钢污染。
- 将已完成加工的不锈钢零件与附近钢材切割、磨削粉尘隔开。
- 检查磨料、刷具、夹具、运输支承与储存环节,查找可能的污染转移点。
蚀坑和遮蔽接头不能只靠去除锈斑处理
点蚀是局部金属损失。含氯化物的水分可能侵蚀易受影响的表面,积存沉积物还会在湿干交替过程中使接触介质浓缩。很小的可见开口可能掩盖更深的坑洞,因此不能用锈斑面积代替对重要部位蚀坑深度和剩余材料的检查。盐分、温度、表面准备或清洗条件改变时,同一种合金的表现也可能不同。[1][2][4]
液体可能进入垫圈、密封垫或搭接结构下方,而流动交换却受到限制。氧逐渐耗尽,积存液体可能变得更酸、氯化物更浓,使局部条件比附近裸露表面更具腐蚀性。这属于缝隙腐蚀,全不锈钢组件也可能发生。绝缘垫圈本身不能消除湿缝隙。应检查接头及其清洗、排水条件,设计细节可参阅钣金焊接指南。[6]
清洗、酸洗与钝化解决不同问题
首先确认需要去除什么。酸性表面处理之前,需要用适合的方法去除油和油脂。焊接热色是高温形成的氧化层,其下方紧邻的金属可能存在贫铬层。仅去除表面颜色,不足以确认所需的耐腐蚀表面已经恢复。[3]
化学钝化是在准备好的不锈钢表面上实施的受控处理,用于去除适用的污染物并促进钝化状态。它不能替代对不适宜焊接氧化层及受影响表层的去除。应结合零件合金、表面处理、尺寸、接头可达性和冲洗要求,选择合格的处理路线。酸洗会去除金属,也可能改变外观;处理装饰面或紧配合位置之前,要评估这些影响。[3][5]
| 工序 | 主要目的 | 不能据此确认的事项 |
|---|---|---|
| 清洗/除油 | 用相容的方法去除油、油脂、污物与可去除的沉积物 [3] | 嵌入铁、全部焊接氧化层或已有蚀坑是否已去除 |
| 酸洗/规定的氧化层去除路线 | 去除高温氧化层及邻近贫铬层,同时评估金属去除量与外观 [3] | 蚀坑是否修复、剩余壁厚是否足够,或紧配合是否可直接验收 |
| 化学钝化 | 去除适用的表面污染物,包括在相应处理条件下去除游离铁,并促进钝化状态 [3][5] | 不能替代必要的除氧化皮,也不证明在所有使用环境下都不会腐蚀或保证使用寿命 |
有锈斑零件的实用检查顺序
商定检查顺序,避免清理时抹去需要保留的证据。检查方法与可达性应适合零件;拆卸或返工时,要保留决定其功能的表面与尺寸。
- 用带尺度参照的照片记录锈迹,标明零件与批次,并在图纸或草图上标出各处位置。
- 记录规定材料、储存与使用条件、盐分接触、清洁产品,以及锈迹首次出现的时间。
- 由负责人员选择相容的清理方法,避免受污染的钢丝刷和磨料接触表面。
- 检查清理后的区域;必要时检查接头下方及背面,区分变色、残留沉积物与实际坑洞。
- 若坑洞影响强度、密封或配合,应在批准返工或重新使用前,采用合适的测量方法评估其范围与剩余材料。
- 记录处理方法、检查结果与验收状态,再在商定的接触环境或维护间隔之后检查锈迹是否复发。
教学示例:附近进行碳钢磨削后,面板出现零散褐色斑点,同时一处垫圈边缘也出现锈线。零散斑点需要排查污染,垫圈边缘则需要单独检查接头下方。如果清理后仍有蚀坑,仅调整清洗频率不能恢复已经损失的金属。位置帮助缩小排查范围,表面状态则要由检查确认。[2][6]
针对实际查明的原因,减少锈迹复发
对于外来铁污染,控制工具、搬运过程与附近粉尘。对于盐分相关锈斑,检查表面处理、清洗可达性及沉积物积存方式。对于湿接头,检查几何形状、密封或排水及维护通道。对于焊接相关表面损伤,明确成品表面要求,并确认处理覆盖受影响区域。每项措施针对的原因不同。[2][3][4][6]
当实际接触环境超出所选合金的耐受能力时,应重新评估牌号。耐腐蚀性更强的合金可能有帮助,但不能自动消除污染、积存液体或不适宜的焊接表面。牌号比较可参阅不锈钢牌号指南,并结合接触环境记录作出有依据的比较。[1][4]
处理下一批之前,先商定验收要求
验收应结合所需外观、洁净度、允许缺陷与功能要求。装饰面板、密封面和承载薄支架可能需要不同证据。若要求游离铁检验,应注明适用方法、检查位置、批次依据与验收要求,而不只是索取一份“钝化证明”。[5]
ASTM A967/A967M-25 涉及化学钝化处理与用于确认处理有效性的定性试验,包括污染铁的去除。某项试验结果不能确定蚀坑深度、剩余强度,也不能证明在每种使用环境下的长期表现。若项目需要针对用途进行腐蚀验证,应另行规定接触环境与验收准则。[5]