En una cubierta conformada, un soporte de montaje o un panel de equipo, la primera pregunta útil es dónde empieza el óxido. Las marcas en una cara expuesta, dentro de una unión con tornillería y junto a una soldadura requieren comprobaciones distintas. Investigue estas pistas antes de decidir sustituir la aleación de forma generalizada.
Por qué la resistencia a la corrosión depende de la superficie y del entorno
El acero inoxidable es una aleación, no un acero común protegido del óxido por una capa transparente. Su cromo favorece una película pasiva fina en la superficie. Cuando una superficie limpia se encuentra en condiciones oxidantes adecuadas, la película puede volver a formarse tras un daño local. Los cloruros, la acidez, la temperatura y las condiciones de intercambio limitado pueden interferir con esa protección; por eso, la resistencia a la corrosión depende conjuntamente de la aleación, el estado superficial y el entorno real de servicio. [1]
En las piezas expuestas, merecen especial atención los depósitos salinos, la suciedad retenida y un lavado insuficiente. La tinción tipo té en zonas costeras es una decoloración superficial asociada a la corrosión, pero no toda marca marrón corresponde necesariamente a ese fenómeno. Una mancha extensa y una picadura pequeña pero profunda pueden parecer muy similares en una fotografía. Antes de juzgar la gravedad, compruebe el metal bajo el depósito y la función de la pieza. [2][4]
Empiece por la ubicación: cuatro patrones que conviene investigar
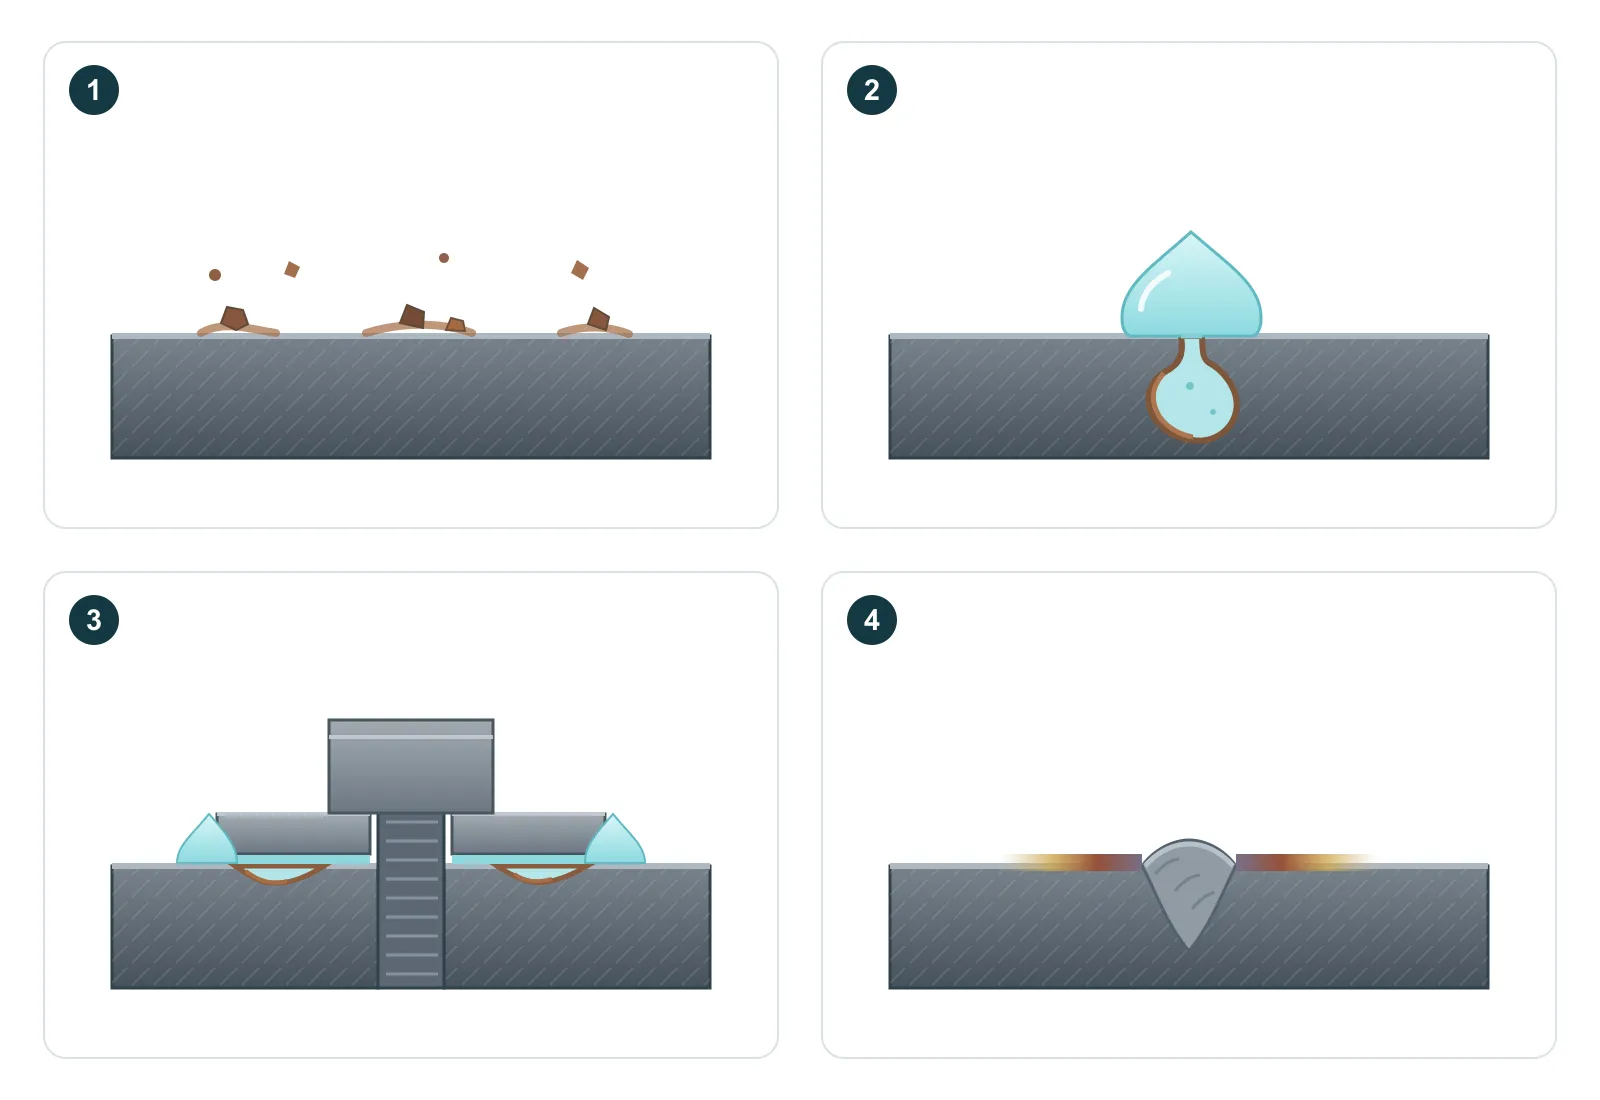
Los patrones siguientes orientan la inspección; varios mecanismos pueden coexistir en una misma pieza. Conserve fotografías y el historial de exposición antes de limpiar. Registre si las marcas aparecieron durante el almacenamiento, tras la instalación, después de trabajos de amolado cercanos o después de un cambio en la limpieza.
| Patrón observado | Posible explicación | Comprobar antes de decidir |
|---|---|---|
| Manchas dispersas en una cara que, por lo demás, está expuesta | Partículas de hierro, sal u otra contaminación depositada en la superficie [2][4] | Amolado de acero al carbono cercano, herramientas compartidas y almacenamiento; inspeccionar bajo las manchas una vez limpias |
| Pequeñas cavidades o manchas recurrentes bajo los depósitos | Picaduras localizadas tras la pérdida de protección de la película pasiva [1][2] | Extensión real de las picaduras, sales o limpiadores, historial de humectación y posible efecto en la función de la pieza |
| Marcas que salen del borde de una arandela, junta o solape | Líquido retenido y un entorno agresivo en la rendija [6] | Superficie bajo la unión, depósitos atrapados, drenaje y acceso para limpieza |
| Decoloración o corrosión concentrada junto a una soldadura | Óxido térmico, una capa superficial afectada o contaminación [3] | Estado superficial exigido tras limpiar la soldadura, acceso a ambas caras y registro del tratamiento |
El hierro ajeno puede oxidarse sobre el inoxidable sin demostrar que la aleación sea incorrecta
El polvo de amolado de acero al carbono, un cepillo metálico compartido, abrasivos contaminados o los equipos de manipulación pueden transferir hierro a una superficie inoxidable. Esas partículas pueden oxidarse al mojarse y generar marcas anaranjadas o marrones aunque la pieza sea de acero inoxidable. Parte de la contaminación puede quedar incrustada, por lo que retirar el depósito visible con un paño puede dejar su origen en la superficie. [2]
Compruebe cómo llegaron las partículas a la pieza y elija un método de eliminación adecuado para su aleación, acabado y función. Tras el tratamiento, inspeccione si la superficie base está intacta o presenta picaduras. Eliminar la contaminación por hierro no rellena una picadura ya formada; una cara brillante no basta para demostrar que se ha recuperado el estado dimensional o funcional. [2]
- Mantenga las herramientas de manipulación y acabado del inoxidable libres de contaminación por acero al carbono.
- Separe las piezas inoxidables terminadas del polvo de corte y amolado de acero cercano.
- Revise abrasivos, cepillos, útiles, apoyos de transporte y almacenamiento como posibles puntos de transferencia.
Las picaduras y las uniones protegidas necesitan más que eliminar manchas
La corrosión por picaduras produce una pérdida localizada de metal. La humedad con cloruros puede atacar una superficie susceptible, y los depósitos retenidos pueden concentrar el medio durante los ciclos de mojado y secado. Una abertura visible pequeña puede ocultar una cavidad más profunda; por eso, el área de la mancha no sustituye la inspección de la profundidad de la picadura y del material restante cuando estos son importantes. Una misma aleación puede comportarse de manera distinta si cambian la sal, la temperatura, la preparación superficial o el lavado. [1][2][4]
Bajo una arandela, junta o solape puede entrar líquido mientras su circulación queda limitada. El oxígeno puede agotarse y el líquido retenido puede volverse más ácido y enriquecerse en cloruros, creando condiciones más agresivas que en la cara abierta cercana. Esto es corrosión en rendijas y puede ocurrir en un conjunto fabricado íntegramente en inoxidable. Una arandela aislante no elimina por sí sola la rendija húmeda. Revise la unión y sus condiciones de limpieza o drenaje; consulte la guía de soldadura de chapa para los detalles de diseño. [6]
La limpieza, el decapado y el pasivado resuelven problemas distintos
Empiece por identificar qué hay que eliminar. Los aceites y las grasas necesitan una limpieza adecuada antes de un tratamiento ácido de la superficie. La coloración térmica de la soldadura corresponde a un óxido formado a alta temperatura; el metal inmediatamente debajo puede estar empobrecido en cromo. Eliminar solo el color superficial no demuestra que se haya restablecido la superficie resistente a la corrosión exigida. [3]
El pasivado químico es un tratamiento controlado de una superficie inoxidable preparada para eliminar contaminantes adecuados y favorecer su estado pasivo. No debe sustituir la eliminación de óxidos de soldadura inadecuados y de la capa afectada. Seleccione un proceso de tratamiento cualificado teniendo en cuenta la aleación, el acabado, las dimensiones, el acceso a las uniones y los requisitos de aclarado. El decapado elimina metal y puede modificar el aspecto; evalúe esas consecuencias antes de tratar una cara estética o un ajuste estrecho. [3][5]
| Operación | Finalidad principal | Lo que no permite confirmar |
|---|---|---|
| Limpieza / desengrase | Eliminar aceites, grasas, suciedad y depósitos removibles con un método compatible [3] | La eliminación de hierro incrustado, de todos los óxidos de soldadura o de picaduras existentes |
| Decapado / proceso especificado para eliminar óxidos | Eliminar los óxidos de alta temperatura y la capa adyacente empobrecida en cromo; evaluar la eliminación de metal y el aspecto [3] | La reparación de una picadura, el espesor de pared restante o la aceptación automática de un ajuste estrecho |
| Pasivado químico | Eliminar contaminantes superficiales adecuados, incluido el hierro libre mediante un tratamiento aplicable, y favorecer el estado pasivo [3][5] | No sustituye la eliminación necesaria de cascarilla, ni demuestra inmunidad a la corrosión en todo servicio, ni garantiza la vida útil |
Una secuencia práctica de inspección para una pieza manchada
Utilice una secuencia de inspección acordada para que la limpieza no borre las pruebas necesarias. El método y el acceso deben adaptarse a la pieza; el desmontaje o retrabajo deben preservar las superficies y dimensiones que determinan su función.
- Fotografíe las marcas con una referencia de escala, identifique la pieza y el lote, y señale cada ubicación en un plano o croquis.
- Registre el material especificado, las condiciones de almacenamiento y servicio, la exposición a sales, los productos de limpieza y cuándo aparecieron las marcas por primera vez.
- Encargue a la persona responsable la selección de un método de limpieza compatible; evite el contacto de la superficie con cepillos de acero y abrasivos contaminados.
- Inspeccione la zona limpia y, cuando corresponda, bajo las uniones y en el reverso. Distinga decoloración, depósitos residuales y cavidades reales.
- Cuando las cavidades puedan afectar a la resistencia, la estanqueidad o el ajuste, evalúe su extensión y el material restante con un método de medición adecuado antes de aprobar el retrabajo o la reutilización.
- Registre el tratamiento, el resultado de la inspección y el estado aceptado; después, compruebe si las marcas reaparecen tras la exposición o el intervalo de mantenimiento acordados.
Ejemplo didáctico: un panel presenta manchas marrones dispersas después de trabajos de amolado de acero al carbono en las proximidades, y un borde de arandela también muestra una línea de óxido. Las manchas justifican investigar la contaminación; el borde de la arandela requiere una inspección independiente bajo la unión. Si quedan picaduras después de limpiar, cambiar únicamente la frecuencia de limpieza no recupera el metal perdido. La ubicación acota las preguntas, pero la inspección confirma el estado. [2][6]
Reduzca la recurrencia actuando sobre la causa que se haya identificado
Para el hierro transferido, controle herramientas, manipulación y polvo cercano. Para las manchas asociadas a sales, revise el acabado, el acceso para lavado y la acumulación de depósitos. Para una unión húmeda, revise la geometría, el sellado o drenaje y el acceso de mantenimiento. Para el daño superficial relacionado con la soldadura, defina el estado superficial final exigido y confirme que el tratamiento alcanza la zona afectada. Cada medida aborda una causa diferente. [2][3][4][6]
Revise el grado cuando la exposición real supere la resistencia de la aleación seleccionada. Una aleación más resistente puede ayudar, pero no elimina automáticamente la contaminación, el líquido retenido ni una superficie de soldadura inadecuada. Consulte la guía de grados inoxidables para comparar materiales y utilice el registro de exposición para que esa comparación tenga sentido. [1][4]
Acuerde la aceptación antes de tratar el siguiente lote
Defina la aceptación combinando el aspecto requerido, la limpieza, los defectos permitidos y la función. Un panel estético, una cara de sellado y un soporte delgado que soporta cargas pueden necesitar pruebas diferentes. Si se requieren ensayos de hierro libre, indique el método aplicable, las ubicaciones de inspección, la base por lotes y el requisito de aceptación, en lugar de pedir únicamente un «certificado de pasivado». [5]
ASTM A967/A967M-25 describe tratamientos de pasivado químico y ensayos cualitativos destinados a confirmar la eficacia del tratamiento, incluida la eliminación del hierro contaminante. El resultado de uno de esos ensayos no determina la profundidad de las picaduras, la resistencia restante ni el comportamiento a largo plazo en todos los entornos de servicio. Cuando se exige una validación de corrosión específica para la aplicación, esta necesita sus propias condiciones de exposición y criterios de aceptación. [5]
- [1] BSSA — Introducción a la resistencia a la corrosión de los aceros inoxidables
- [2] BSSA — Contaminación por hierro y manchas de óxido en acero inoxidable
- [3] ASSDA — Decapado y pasivado
- [4] ASSDA — Prevención de la corrosión costera (tinción tipo té), preguntas técnicas frecuentes 6
- [5] ASTM A967/A967M-25 — Resumen público y alcance
- [6] ASSDA — Rendijas y corrosión