Bei einer geformten Abdeckung, einem Befestigungswinkel oder einer Geräteplatte ist zunächst entscheidend, wo der Rost beginnt. Spuren auf einer frei liegenden Fläche, innerhalb einer Schraubverbindung oder neben einer Schweißnaht erfordern unterschiedliche Prüfungen. Untersuchen Sie diese Hinweise, bevor Sie pauschal einen Wechsel der Legierung beschließen.
Warum die Korrosionsbeständigkeit von Oberfläche und Umgebung abhängt
Edelstahl ist eine Legierung, kein gewöhnlicher Stahl, der durch eine transparente Beschichtung rostfrei gemacht wird. Sein Chromgehalt ermöglicht eine dünne Passivschicht auf der Oberfläche. Wird eine saubere Oberfläche geeigneten oxidierenden Bedingungen ausgesetzt, kann sich diese Schicht nach örtlicher Beschädigung neu bilden. Chloride, Säure, Temperatur und eingeschränkter Stoffaustausch können die Schutzwirkung beeinträchtigen. Die Korrosionsbeständigkeit ergibt sich daher aus dem Zusammenspiel von Legierung, Oberflächenzustand und tatsächlicher Einsatzumgebung. [1]
Bei exponierten Bauteilen verdienen Salzablagerungen, haftender Schmutz und unzureichende Reinigung besondere Aufmerksamkeit. Küstenbedingte braune Oberflächenverfärbungen, auch als Teeflecken bezeichnet, hängen mit Korrosion zusammen. Nicht jede braune Spur ist jedoch automatisch eine solche Verfärbung. Ein flächiger Fleck und eine kleine, tiefe Korrosionsvertiefung können auf einem Foto täuschend ähnlich aussehen. Prüfen Sie das Metall unter der Ablagerung und die Funktion des Bauteils, bevor Sie die Schwere beurteilen. [2][4]
Zuerst die Lage prüfen: vier typische Erscheinungsbilder
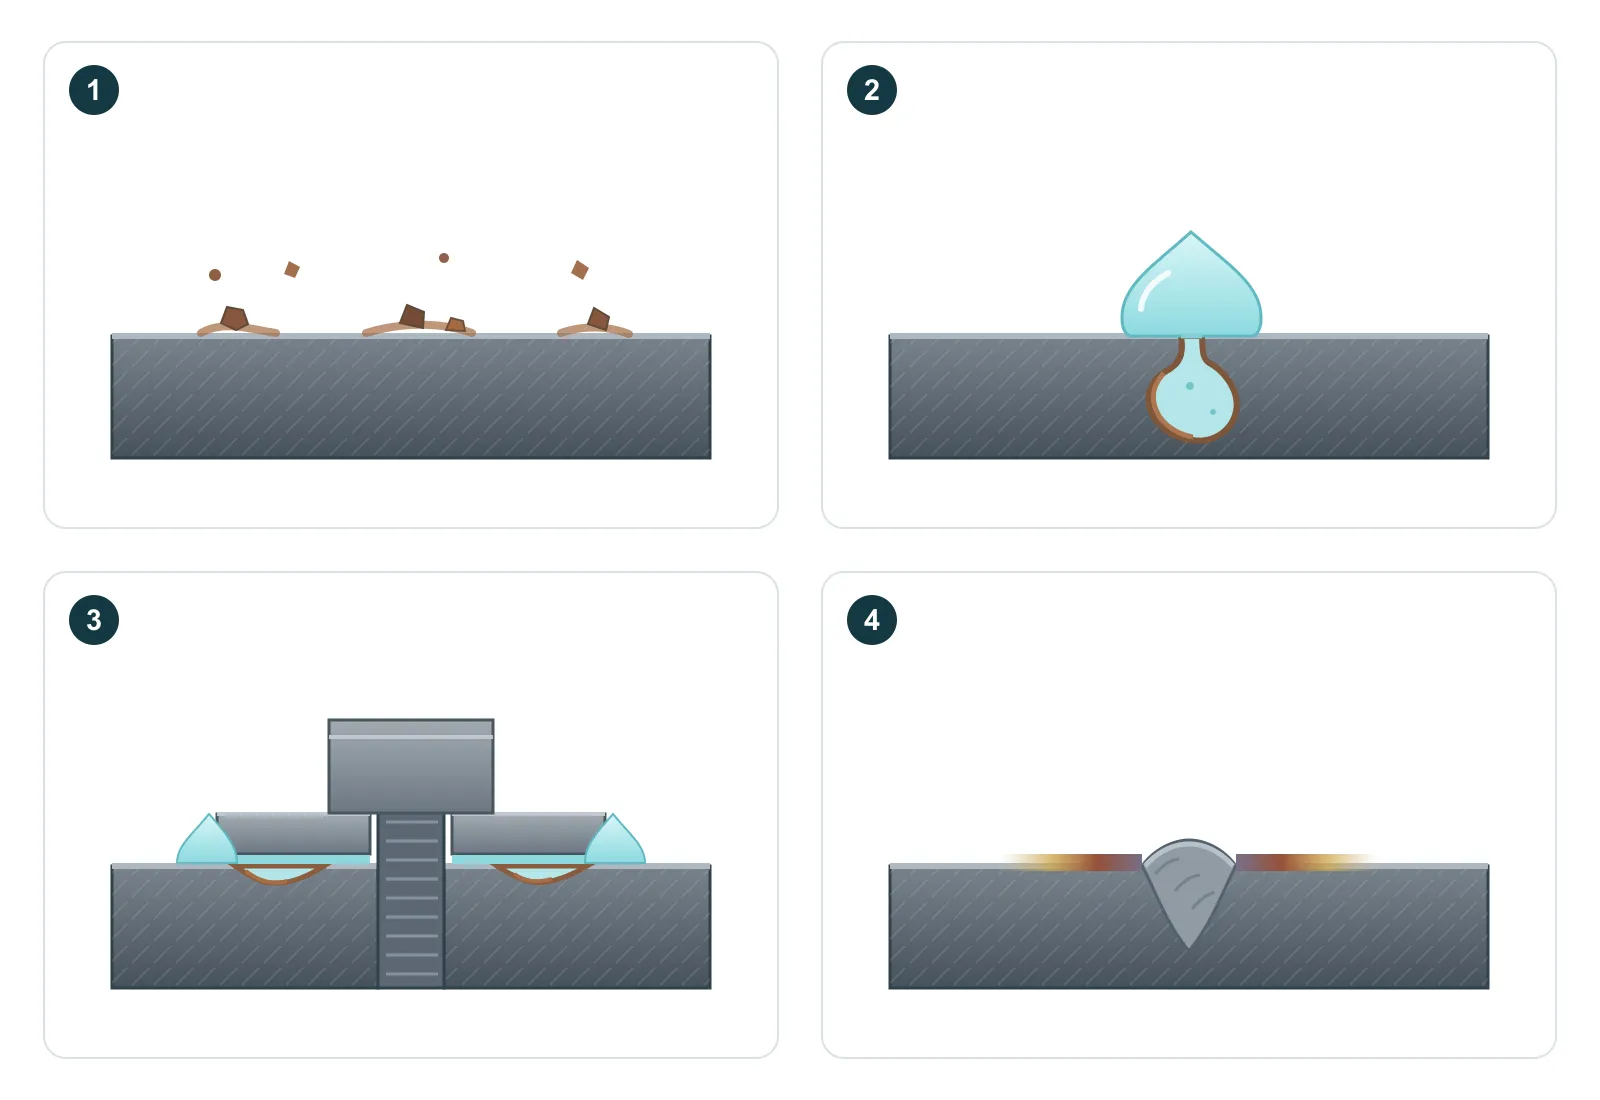
Die folgenden Erscheinungsbilder dienen als Orientierung für die Prüfung; an einem Bauteil können mehrere Mechanismen gleichzeitig wirken. Sichern Sie Fotos und Angaben zur bisherigen Beanspruchung vor der Reinigung. Halten Sie fest, ob die Spuren während der Lagerung, nach der Montage, nach Schleifarbeiten in der Nähe oder nach einer Änderung der Reinigung auftraten.
| Beobachtetes Erscheinungsbild | Mögliche Erklärung | Vor der Entscheidung prüfen |
|---|---|---|
| Verstreute Flecken auf einer ansonsten frei liegenden Fläche | Abgelagerte Eisenpartikel, Salz oder andere Oberflächenverunreinigungen [2][4] | Schleifarbeiten an Kohlenstoffstahl in der Nähe, gemeinsam genutzte Werkzeuge und Lagerung; die Fläche unter den gereinigten Flecken prüfen |
| Kleine Vertiefungen oder wiederkehrende Flecken unter Ablagerungen | Örtlicher Lochfraß nach Versagen der Passivschicht [1][2] | Tatsächliche Ausdehnung der Vertiefungen, Salze oder Reinigungsmittel, bisherige Benetzung und mögliche Beeinträchtigung der Bauteilfunktion |
| Spuren am Rand einer Unterlegscheibe, Dichtung oder Überlappung | Zurückgehaltene Flüssigkeit und aggressive Bedingungen im Spalt [6] | Oberfläche innerhalb der Verbindung, eingeschlossene Ablagerungen, Entwässerung und Zugang für die Reinigung |
| Verfärbung oder konzentrierter Angriff neben einer Schweißnaht | Wärmebedingte Oxide, eine beeinträchtigte Oberflächenschicht oder Verunreinigungen [3] | Geforderter Zustand nach der Schweißnahtreinigung, Zugang zu beiden Seiten und Behandlungsnachweis |
Fremdeisen kann auf Edelstahl rosten, ohne eine falsche Legierung zu beweisen
Schleifstaub von Kohlenstoffstahl, eine gemeinsam genutzte Drahtbürste, verunreinigte Schleifmittel oder Handhabungsvorrichtungen können Eisen auf eine Edelstahloberfläche übertragen. Diese Partikel können bei Feuchtigkeit rosten und orangebraune Spuren erzeugen, obwohl das Bauteil aus Edelstahl besteht. Manche Verunreinigungen sind eingebettet. Das Abwischen sichtbarer Ablagerungen kann daher deren Ursache zurücklassen. [2]
Prüfen Sie, wie die Partikel auf das Bauteil gelangt sind, und wählen Sie anschließend ein Verfahren, das zu Legierung, Oberflächenausführung und Funktion passt. Untersuchen Sie nach der Behandlung, ob die Grundoberfläche unbeschädigt ist oder Vertiefungen aufweist. Die Entfernung von Eisenverunreinigungen füllt keine bereits entstandene Vertiefung. Eine glänzende Fläche allein belegt nicht, dass Maße oder Funktion wiederhergestellt sind. [2]
- Halten Sie Werkzeuge für die Handhabung und Oberflächenbearbeitung von Edelstahl frei von Kohlenstoffstahlverunreinigungen.
- Trennen Sie fertige Edelstahlteile von Staub aus benachbarten Stahlschneid- und Schleifarbeiten.
- Prüfen Sie Schleifmittel, Bürsten, Vorrichtungen, Transportauflagen und Lagerung als mögliche Übertragungsstellen.
Lochfraß und abgeschirmte Verbindungen verlangen mehr als Fleckentfernung
Lochfraß ist ein örtlicher Metallverlust. Chloridhaltige Feuchtigkeit kann eine anfällige Oberfläche angreifen; haftende Ablagerungen können die Beanspruchung beim Benetzen und Trocknen konzentrieren. Hinter einer kleinen sichtbaren Öffnung kann sich eine tiefere Vertiefung verbergen. Die Fleckengröße ersetzt daher keine Prüfung der Vertiefungstiefe und des verbleibenden Materials, wenn diese für die Funktion entscheidend sind. Dieselbe Legierung kann sich bei anderen Salzbelastungen, Temperaturen, Oberflächenvorbereitungen oder Reinigungsbedingungen unterschiedlich verhalten. [1][2][4]
Unter einer Unterlegscheibe, Dichtung oder Überlappung kann Flüssigkeit eindringen, während ihr Austausch eingeschränkt bleibt. Sauerstoff kann aufgebraucht werden; die zurückgehaltene Flüssigkeit kann saurer werden und sich mit Chloriden anreichern. Dadurch entstehen aggressivere Bedingungen als auf der benachbarten freien Fläche. Das ist Spaltkorrosion; sie kann auch in einer vollständig aus Edelstahl bestehenden Baugruppe auftreten. Eine isolierende Unterlegscheibe beseitigt den feuchten Spalt nicht von selbst. Prüfen Sie die Verbindung sowie Reinigung und Entwässerung; konstruktive Einzelheiten erläutert der Leitfaden für geschweißtes Blech. [6]
Reinigen, Beizen und Passivieren lösen unterschiedliche Probleme
Klären Sie zunächst, was entfernt werden muss. Öl und Fett erfordern vor einer Säurebehandlung eine geeignete Reinigung. Anlauffarben an Schweißnähten bestehen aus Oxiden, die bei hoher Temperatur entstehen; das unmittelbar darunterliegende Metall kann an Chrom verarmt sein. Das Entfernen der oberflächlichen Farbe allein belegt nicht, dass die geforderte korrosionsbeständige Oberfläche wiederhergestellt wurde. [3]
Chemisches Passivieren ist eine kontrollierte Behandlung einer vorbereiteten Edelstahloberfläche, um geeignete Verunreinigungen zu entfernen und ihren passiven Zustand zu fördern. Es ersetzt nicht die notwendige Entfernung ungeeigneter Schweißoxide und der beeinträchtigten Schicht. Wählen Sie einen fachgerecht ausgeführten Behandlungsablauf unter Berücksichtigung von Legierung, Oberfläche, Maßen, Zugänglichkeit der Verbindung und Spülanforderungen. Beizen trägt Metall ab und kann das Aussehen verändern. Diese Folgen müssen vor der Behandlung einer Sichtfläche oder engen Passung bewertet werden. [3][5]
| Arbeitsgang | Hauptzweck | Was damit nicht nachgewiesen wird |
|---|---|---|
| Reinigen / Entfetten | Öl, Fett, Schmutz und entfernbare Ablagerungen mit einem verträglichen Verfahren beseitigen [3] | Entfernung eingebetteten Eisens, sämtlicher Schweißoxide oder vorhandener Korrosionsvertiefungen |
| Beizen / festgelegtes Verfahren zur Oxidentfernung | Hochtemperaturoxide und die angrenzende chromverarmte Schicht entfernen; Metallabtrag und Aussehen berücksichtigen [3] | Reparatur einer Vertiefung, erhaltene Wanddicke oder automatische Freigabe einer engen Passung |
| Chemisches Passivieren | Geeignete Oberflächenverunreinigungen, einschließlich freien Eisens bei einer passenden Behandlung, entfernen und den passiven Zustand fördern [3][5] | Ersatz für erforderliches Entzundern, Nachweis vollständiger Korrosionsfreiheit unter allen Einsatzbedingungen oder Garantie der Gebrauchsdauer |
Ein praktischer Prüfablauf für ein Bauteil mit Rostspuren
Vereinbaren Sie einen Prüfablauf, damit die Reinigung benötigte Spuren nicht beseitigt. Verfahren und Zugang müssen zum Bauteil passen. Demontage oder Nacharbeit müssen die für seine Funktion maßgeblichen Oberflächen und Maße erhalten.
- Fotografieren Sie die Spuren mit einem Maßstab, identifizieren Sie Bauteil und Los und markieren Sie jede Stelle auf einer Zeichnung oder Skizze.
- Dokumentieren Sie den vorgeschriebenen Werkstoff, Lager- und Einsatzbedingungen, Salzbelastung, Reinigungsprodukte und den Zeitpunkt des ersten Auftretens.
- Lassen Sie die zuständige Person eine verträgliche Reinigungsmethode auswählen; halten Sie verunreinigte Stahlbürsten und Schleifmittel von der Oberfläche fern.
- Prüfen Sie die gereinigte Fläche sowie gegebenenfalls den Bereich innerhalb von Verbindungen und die Rückseite. Unterscheiden Sie Verfärbungen, verbliebene Ablagerungen und tatsächliche Vertiefungen.
- Wenn Vertiefungen Festigkeit, Dichtheit oder Passung beeinflussen können, bewerten Sie ihre Ausdehnung und das verbleibende Material mit einem geeigneten Messverfahren, bevor Nacharbeit oder Wiederverwendung freigegeben wird.
- Dokumentieren Sie Behandlung, Prüfergebnis und abgenommenen Zustand. Prüfen Sie anschließend, ob die Spuren nach der vereinbarten Beanspruchungs- oder Wartungsfrist erneut auftreten.
Erläuterndes Beispiel: Nach Schleifarbeiten an Kohlenstoffstahl in der Nähe entstehen auf einer Platte verstreute braune Flecken; zusätzlich zeigt ein Unterlegscheibenrand eine Rostlinie. Die Flecken geben Anlass, Verunreinigungen zu untersuchen. Am Scheibenrand ist eine gesonderte Prüfung unter der Verbindung erforderlich. Bleiben nach der Reinigung Vertiefungen zurück, kann ein geänderter Reinigungsplan allein das verlorene Metall nicht wiederherstellen. Die Lage grenzt die Fragen ein; erst die Prüfung bestätigt den Zustand. [2][6]
Wiederkehrende Spuren durch Beseitigung der festgestellten Ursache reduzieren
Bei übertragenem Eisen müssen Werkzeuge, Handhabung und Staub in der Umgebung kontrolliert werden. Bei salzbedingten Flecken sind Oberflächenausführung, Reinigungszugang und Ablagerungsstellen zu überprüfen. Bei einer feuchten Verbindung sollten Geometrie, Abdichtung oder Entwässerung sowie der Wartungszugang geprüft werden. Bei schweißbedingten Oberflächenschäden muss der geforderte Endzustand festgelegt und bestätigt werden, dass die Behandlung die betroffene Fläche erreicht. Jede Maßnahme richtet sich gegen eine andere Ursache. [2][3][4][6]
Überprüfen Sie die Werkstoffsorte, wenn die tatsächliche Beanspruchung die Beständigkeit der gewählten Legierung übersteigt. Eine beständigere Legierung kann helfen, beseitigt aber weder Verunreinigungen noch zurückgehaltene Flüssigkeit oder eine ungeeignete Schweißoberfläche automatisch. Nutzen Sie für den Sortenvergleich den Edelstahlleitfaden und machen Sie den Vergleich anhand der dokumentierten Einsatzbedingungen aussagekräftig. [1][4]
Abnahmekriterien vor der Behandlung des nächsten Loses vereinbaren
Definieren Sie die Abnahme anhand des geforderten Aussehens, der Sauberkeit, zulässiger Fehler und der Funktion. Eine Sichtplatte, eine Dichtfläche und ein dünner tragender Winkel können unterschiedliche Nachweise erfordern. Wird eine Prüfung auf freies Eisen verlangt, legen Sie das anzuwendende Verfahren, die Prüfstellen, die Loszuordnung und die Abnahmeanforderung fest, statt lediglich ein „Passivierungszertifikat“ anzufordern. [5]
ASTM A967/A967M-25 beschreibt chemische Passivierungsbehandlungen und qualitative Prüfungen zur Bestätigung ihrer Wirksamkeit, einschließlich der Entfernung von Fremdeisen. Ein Ergebnis aus einer solchen Prüfung belegt weder die Vertiefungstiefe noch die verbleibende Festigkeit oder die langfristige Leistung in jeder Einsatzumgebung. Eine anwendungsspezifische Korrosionsvalidierung benötigt, sofern gefordert, eigene Beanspruchungsbedingungen und Abnahmekriterien. [5]
- [1] BSSA — Einführung in die Korrosionsbeständigkeit von Edelstählen
- [2] BSSA — Eisenverunreinigungen und Rostflecken auf Edelstahl
- [3] ASSDA — Beizen und Passivieren
- [4] ASSDA — Küstenkorrosion und braune Oberflächenverfärbungen, Technische FAQ 6
- [5] ASTM A967/A967M-25 — Öffentlich zugängliche Zusammenfassung und Anwendungsbereich
- [6] ASSDA — Spalte und Korrosion