Pour un capot formé, une équerre de fixation ou un panneau d’équipement, la première question utile est de savoir où la rouille apparaît. Des traces sur une face exposée, dans un assemblage vissé ou près d’une soudure appellent des vérifications différentes. Examinez ces indices avant de décider systématiquement de remplacer l’alliage.
Pourquoi la résistance à la corrosion dépend de la surface et du milieu
L’inox est un alliage, pas un acier ordinaire rendu inoxydable par un revêtement transparent. Son chrome permet la formation d’une fine couche passive en surface. Une surface propre exposée à des conditions oxydantes appropriées peut reformer cette couche après un dommage local. Les chlorures, l’acidité, la température et les conditions de confinement peuvent perturber sa protection. La résistance à la corrosion dépend donc à la fois de l’alliage, de l’état de surface et du milieu réel d’utilisation. [1]
Les dépôts de sel, les salissures retenues et un lavage insuffisant méritent une attention particulière sur les pièces exposées. Les taches brunes dites « taches de thé » en milieu côtier sont une décoloration superficielle liée à la corrosion, mais toute trace brune n’en est pas automatiquement une. Une tache étendue et une petite piqûre profonde peuvent sembler très proches sur une photo. Vérifiez le métal sous le dépôt et la fonction de la pièce avant d’évaluer la gravité. [2][4]
Commencer par l’emplacement : quatre aspects à examiner
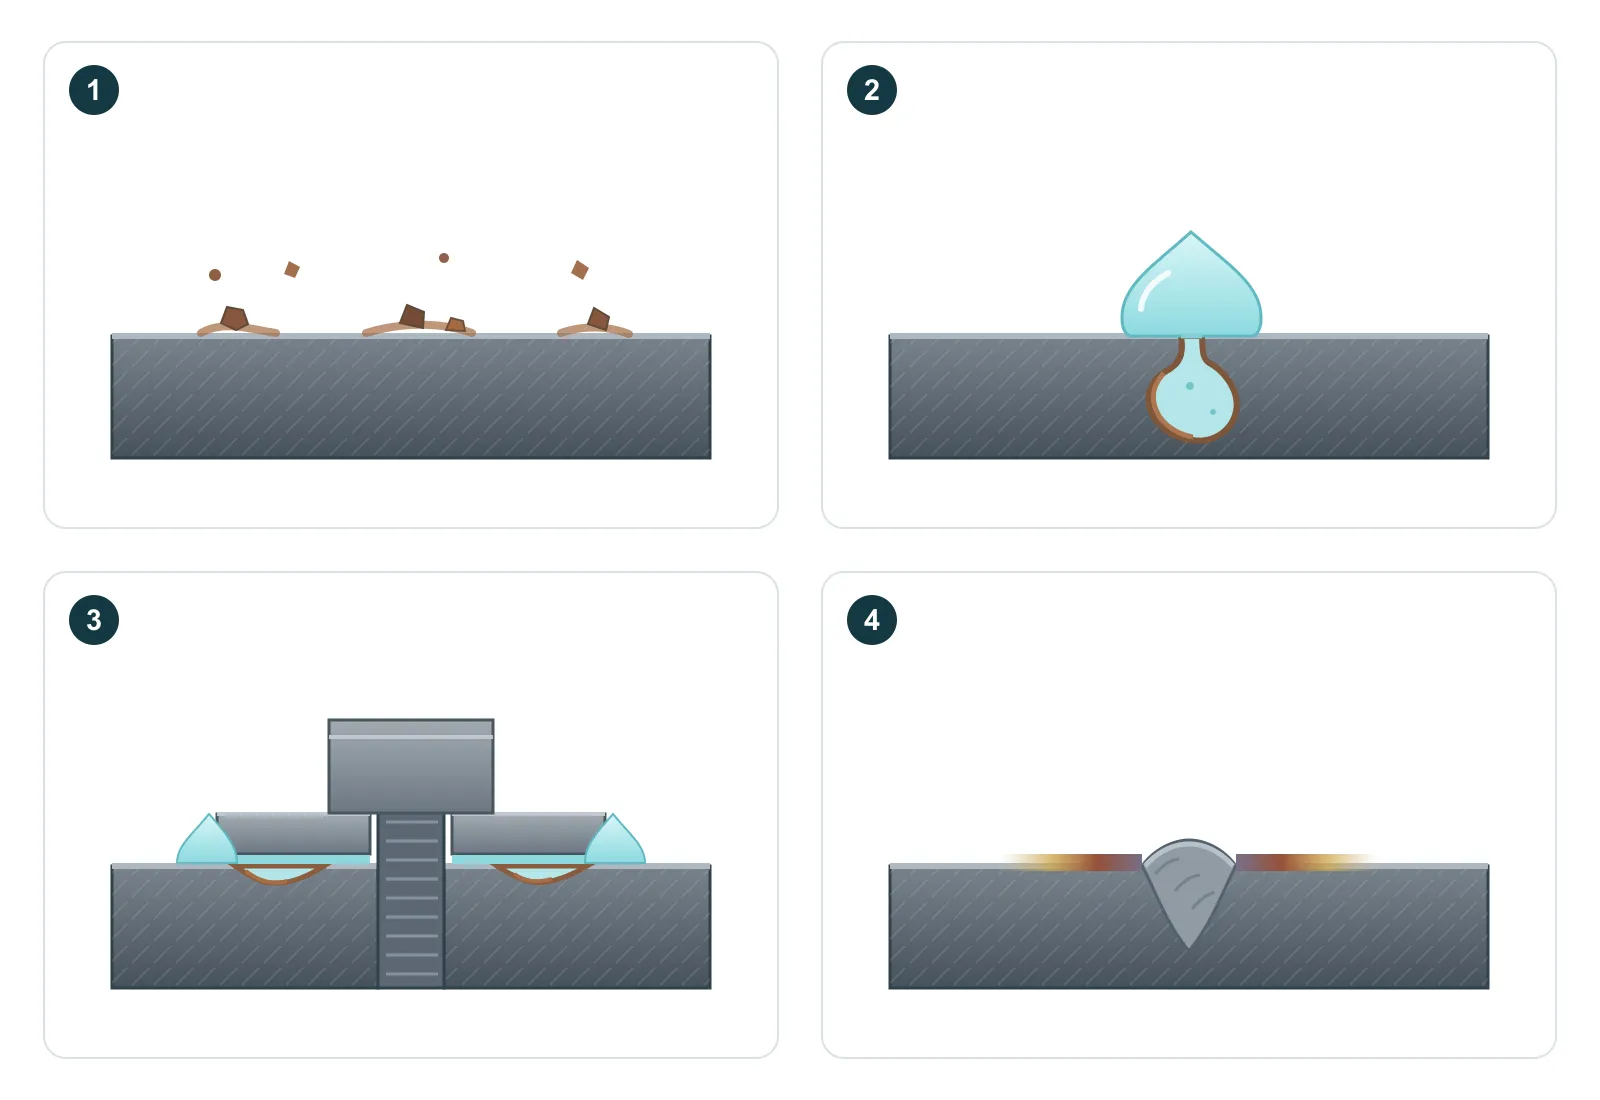
Les aspects ci-dessous orientent l’inspection ; plusieurs mécanismes peuvent coexister sur une même pièce. Conservez les photos et l’historique d’exposition avant le nettoyage. Notez si les traces sont apparues pendant le stockage, après la pose, après un meulage à proximité ou après une modification du nettoyage.
| Aspect observé | Explication possible | À vérifier avant de décider |
|---|---|---|
| Points dispersés sur une face par ailleurs exposée | Particules de fer, sel ou autres contaminants déposés en surface [2][4] | Meulage d’acier au carbone à proximité, outils partagés et stockage ; inspecter sous les points après nettoyage |
| Petites cavités ou taches récurrentes sous des dépôts | Corrosion localisée par piqûres après rupture de la couche passive [1][2] | Étendue réelle des piqûres, sels ou nettoyants, historique de mouillage et effet éventuel sur la fonction de la pièce |
| Traces provenant du bord d’une rondelle, d’un joint ou d’un recouvrement | Liquide retenu et milieu agressif dans une crevasse [6] | Surface sous l’assemblage, dépôts piégés, drainage et accès pour le nettoyage |
| Décoloration ou attaque concentrée près d’une soudure | Oxydes thermiques, couche superficielle affectée ou contamination [3] | État exigé après nettoyage de la soudure, accès aux deux faces et enregistrement du traitement |
Du fer étranger peut rouiller sur l’inox sans prouver une erreur d’alliage
La poussière de meulage d’acier au carbone, une brosse métallique partagée, des abrasifs contaminés ou des équipements de manutention peuvent transférer du fer sur l’inox. Ces particules peuvent rouiller en présence d’humidité et produire des traces brun-orangé, alors que la pièce est bien en inox. Certaines contaminations sont incrustées : essuyer le dépôt visible peut donc laisser sa source en place. [2]
Recherchez comment les particules sont arrivées sur la pièce, puis choisissez une méthode d’élimination adaptée à son alliage, à sa finition et à sa fonction. Après traitement, vérifiez si la surface de base est intacte ou présente des piqûres. Retirer une contamination ferreuse ne comble pas une piqûre déjà formée. Une face brillante ne suffit pas à prouver que l’état dimensionnel ou fonctionnel a été rétabli. [2]
- Gardez les outils de manutention et de finition de l’inox exempts de contamination par l’acier au carbone.
- Séparez les pièces finies en inox des poussières de découpe et de meulage d’acier à proximité.
- Examinez les abrasifs, les brosses, les outillages, les supports de transport et le stockage comme points possibles de transfert.
Piqûres et assemblages abrités exigent plus qu’une élimination des taches
La corrosion par piqûres correspond à une perte localisée de métal. Une humidité contenant des chlorures peut attaquer une surface sensible, et les dépôts retenus peuvent concentrer l’exposition lors des cycles de mouillage et de séchage. Une petite ouverture visible peut dissimuler une cavité plus profonde. La surface de la tache remplace donc mal l’examen de la profondeur des piqûres et du métal restant lorsque ces paramètres sont déterminants. Un même alliage peut se comporter différemment si le sel, la température, la préparation de surface ou le lavage changent. [1][2][4]
Sous une rondelle, un joint ou un recouvrement, du liquide peut pénétrer sans pouvoir circuler librement. L’oxygène peut s’épuiser et le liquide retenu devenir plus acide et plus riche en chlorures, créant un milieu plus agressif que sur la face voisine ouverte. Il s’agit de corrosion caverneuse ; elle peut survenir dans un assemblage entièrement en inox. Une rondelle isolante ne supprime pas à elle seule la crevasse humide. Examinez l’assemblage ainsi que ses conditions de nettoyage et de drainage ; le guide des tôles soudées détaille les choix de conception. [6]
Nettoyage, décapage et passivation répondent à des problèmes différents
Identifiez d’abord ce qu’il faut enlever. Huiles et graisses exigent un nettoyage approprié avant un traitement acide de la surface. La coloration thermique des soudures est un oxyde formé à haute température ; le métal immédiatement en dessous peut être appauvri en chrome. Retirer seulement la couleur superficielle ne prouve pas que la résistance à la corrosion exigée a été rétablie. [3]
La passivation chimique est un traitement contrôlé d’une surface inox préparée, destiné à éliminer les contaminants appropriés et à favoriser son état passif. Elle ne remplace pas l’élimination nécessaire des oxydes de soudage inadaptés et de la couche affectée. Choisissez un procédé qualifié en tenant compte de l’alliage, de la finition, des dimensions, de l’accès à l’assemblage et des exigences de rinçage. Le décapage enlève du métal et peut modifier l’aspect ; ces effets doivent être évalués avant de traiter une face visible ou un ajustement serré. [3][5]
| Opération | Objectif principal | Ce qu’elle ne démontre pas |
|---|---|---|
| Nettoyage / dégraissage | Enlever huiles, graisses, salissures et dépôts amovibles avec une méthode compatible [3] | Élimination du fer incrusté, de tous les oxydes de soudage ou des piqûres existantes |
| Décapage / procédé défini d’élimination des oxydes | Retirer les oxydes de haute température et la couche adjacente appauvrie en chrome ; évaluer l’enlèvement de métal et l’aspect [3] | Réparation d’une piqûre, épaisseur de paroi conservée ou acceptation automatique d’un ajustement serré |
| Passivation chimique | Éliminer les contaminants de surface appropriés, dont le fer libre par un traitement applicable, et favoriser l’état passif [3][5] | Remplacement d’un décalaminage nécessaire, preuve d’une immunité à la corrosion dans tous les milieux ou garantie de durée de service |
Une séquence d’inspection pratique pour une pièce tachée
Adoptez une séquence d’inspection convenue pour que le nettoyage n’efface pas les indices nécessaires. La méthode et l’accès doivent convenir à la pièce ; démontage et reprise doivent préserver les surfaces et les dimensions qui déterminent sa fonction.
- Photographiez les traces avec une échelle, identifiez la pièce et le lot, puis repérez chaque emplacement sur un plan ou un croquis.
- Notez le matériau prescrit, les conditions de stockage et d’utilisation, l’exposition au sel, les produits de nettoyage et la date d’apparition des traces.
- Faites choisir une méthode de nettoyage compatible par la personne responsable ; éloignez de la surface les brosses en acier et abrasifs contaminés.
- Inspectez la zone nettoyée ainsi que, si nécessaire, le dessous des assemblages et la face arrière. Distinguez décoloration, dépôts résiduels et cavités réelles.
- Lorsque les cavités peuvent affecter la résistance, l’étanchéité ou l’ajustement, évaluez leur étendue et le métal restant par une méthode de mesure adaptée avant d’autoriser une reprise ou une réutilisation.
- Enregistrez le traitement, le résultat de l’inspection et l’état accepté, puis vérifiez si les traces réapparaissent après la durée d’exposition ou l’intervalle d’entretien convenu.
Exemple pédagogique : des points bruns apparaissent sur un panneau après un meulage d’acier au carbone à proximité, tandis qu’une ligne de rouille est visible au bord d’une rondelle. Les points justifient une recherche de contamination ; le bord de la rondelle demande un examen distinct sous l’assemblage. Si des piqûres subsistent après nettoyage, modifier seulement la fréquence de nettoyage ne restaure pas le métal perdu. L’emplacement précise les questions ; l’inspection confirme l’état. [2][6]
Limiter la réapparition en agissant sur la cause constatée
Pour du fer transféré, maîtrisez les outils, la manutention et les poussières environnantes. Pour des taches liées au sel, examinez la finition, l’accès au lavage et les zones d’accumulation des dépôts. Pour un assemblage humide, revoyez sa géométrie, son étanchéité ou son drainage et l’accès pour l’entretien. Pour des dommages de surface liés au soudage, définissez l’état final exigé et confirmez que le traitement atteint la zone affectée. Chaque action vise une cause différente. [2][3][4][6]
Revoyez la nuance lorsque l’exposition réelle dépasse la résistance de l’alliage choisi. Un alliage plus résistant peut aider, mais ne supprime pas automatiquement la contamination, le liquide retenu ou une surface de soudure inadaptée. Réservez la comparaison des nuances au guide des inox et utilisez l’historique d’exposition pour rendre cette comparaison pertinente. [1][4]
Convenir de la réception avant de traiter le prochain lot
Définissez la réception en combinant aspect exigé, propreté, défauts admissibles et fonction. Un panneau décoratif, une face d’étanchéité et une fine équerre porteuse peuvent demander des preuves différentes. Si un contrôle du fer libre est exigé, précisez la méthode applicable, les emplacements inspectés, la base de contrôle par lot et les critères de réception, au lieu de demander seulement un « certificat de passivation ». [5]
ASTM A967/A967M-25 décrit des traitements de passivation chimique et des essais qualitatifs visant à confirmer leur efficacité, notamment l’élimination de la contamination ferreuse. Le résultat d’un tel essai ne démontre ni la profondeur des piqûres, ni la résistance restante, ni les performances à long terme dans tous les milieux d’utilisation. Une validation de corrosion propre à l’application, lorsqu’elle est exigée, nécessite ses propres conditions d’exposition et critères de réception. [5]
- [1] BSSA — Introduction à la résistance à la corrosion des aciers inoxydables
- [2] BSSA — Contamination ferreuse et taches de rouille sur l’inox
- [3] ASSDA — Décapage et passivation
- [4] ASSDA — Prévenir la corrosion côtière et les taches brunes, FAQ technique 6
- [5] ASTM A967/A967M-25 — Résumé public et domaine d’application
- [6] ASSDA — Crevasses et corrosion