Şekillendirilmiş bir kapak, montaj braketi veya ekipman panelinde sorulacak ilk yararlı soru, pasın nerede başladığıdır. Açık bir yüzeyde, bağlantı elemanı birleşiminin içinde ve kaynak yanında oluşan izler farklı kontroller gerektirir. Alaşımı tümüyle değiştirmeye karar vermeden önce bu ipuçlarını araştırın.
Korozyon direnci neden yüzeye ve çevreye bağlıdır?
Paslanmaz çelik bir alaşımdır; şeffaf kaplamayla paslanmaz hâle getirilmiş sıradan çelik değildir. İçerdiği krom, yüzeyde ince bir pasif filmin oluşmasını destekler. Temiz bir yüzey uygun oksitleyici koşullara maruz kaldığında, yerel hasarın ardından film yeniden oluşabilir. Klorürler, asitlik, sıcaklık ve ortamla alışverişin kısıtlandığı koşullar bu korumayı bozabilir. Bu nedenle korozyon direnci; alaşıma, yüzey durumuna ve gerçek kullanım ortamına birlikte bağlıdır. [1]
Açıkta kalan parçalarda tuz birikintileri, tutunmuş kir ve yetersiz yıkama özellikle incelenmelidir. Kıyı ortamlarında görülen çay lekelenmesi, korozyonla ilişkili bir yüzey renklenmesidir; ancak her kahverengi iz otomatik olarak çay lekelenmesi değildir. Geniş bir leke ile küçük fakat derin bir çukur, fotoğrafta yanıltıcı biçimde benzer görünebilir. Ciddiyeti değerlendirmeden önce birikintinin altındaki metali ve parçanın işlevini kontrol edin. [2][4]
Konumdan başlayın: araştırılması gereken dört görünüm
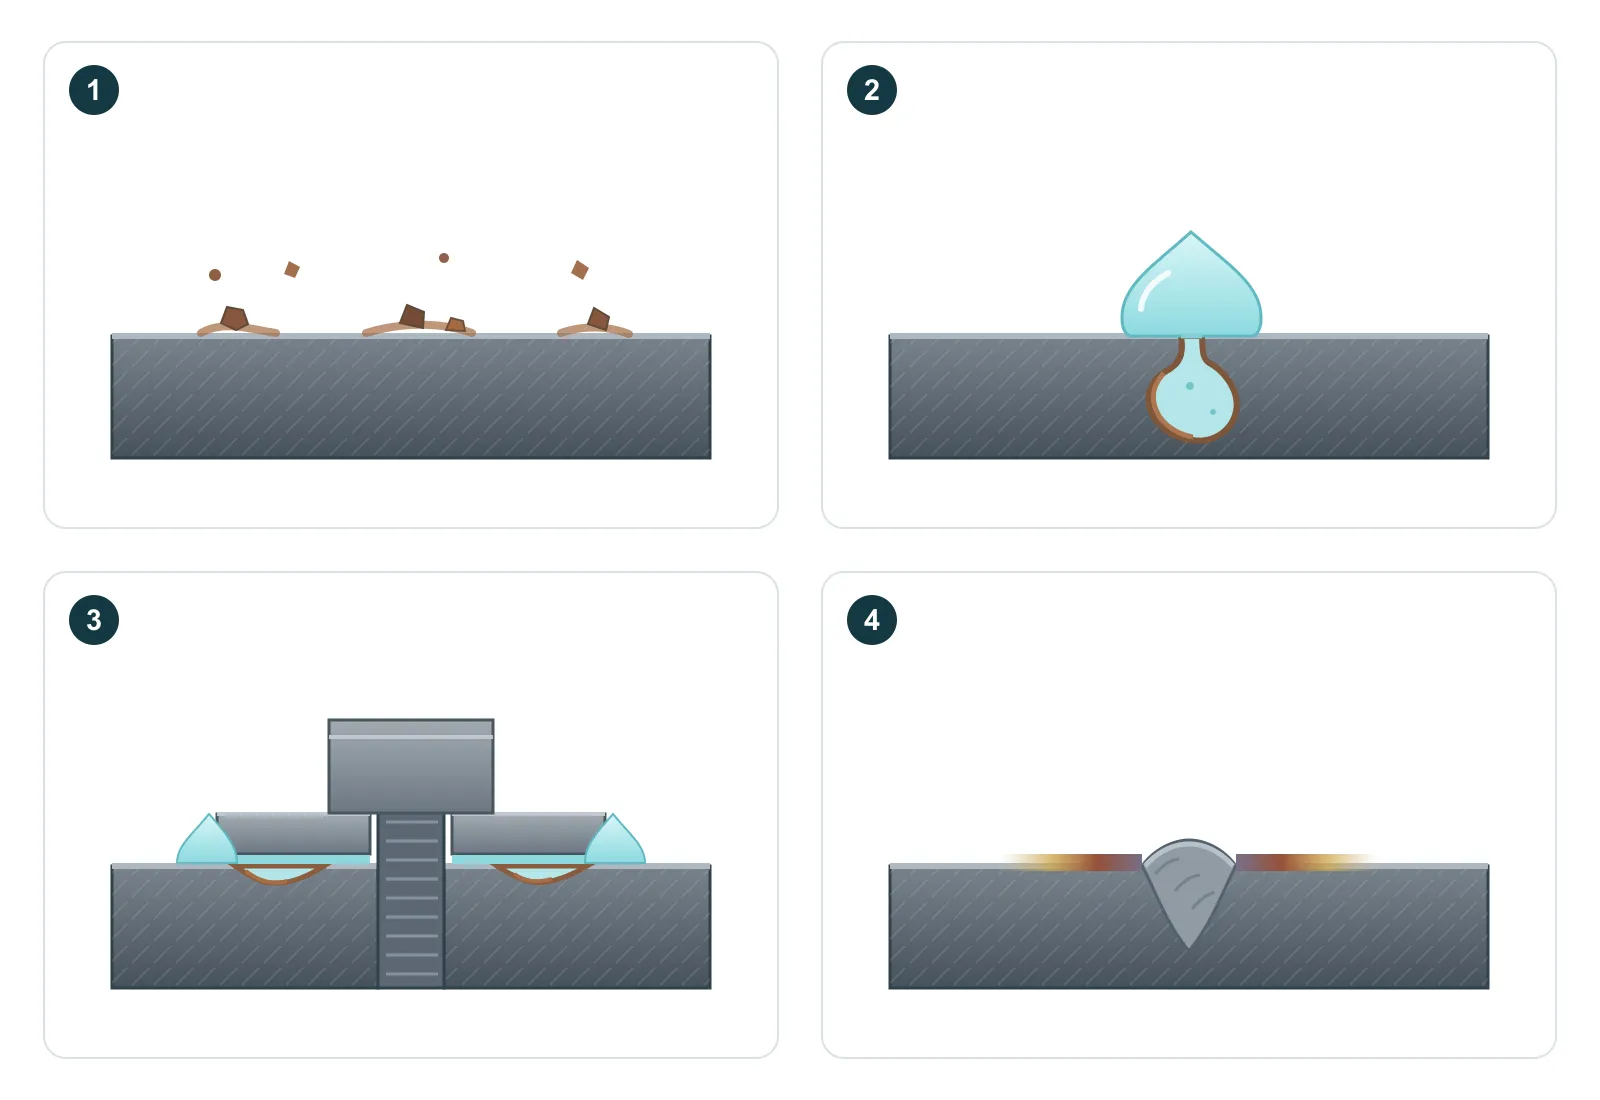
Aşağıdaki görünümler incelemeye yön verir; aynı parçada birden fazla mekanizma birlikte bulunabilir. Temizlemeden önce fotoğrafları ve maruziyet geçmişini koruyun. İzlerin depolama sırasında mı, montajdan sonra mı, yakındaki taşlama işlemlerinden sonra mı, yoksa temizleme yöntemi değiştikten sonra mı oluştuğunu kaydedin.
| Gözlenen görünüm | Olası açıklama | Karar vermeden önce kontrol edin |
|---|---|---|
| Diğer kısımları açıkta olan bir yüzeyde dağınık lekeler | Yüzeye birikmiş demir parçacıkları, tuz veya başka kirleticiler [2][4] | Yakındaki karbon çeliği taşlama işlemleri, ortak kullanılan takımlar ve depolama; temizlenmiş lekelerin altındaki yüzeyi inceleyin |
| Birikintilerin altında küçük oyuklar veya tekrarlayan lekeler | Pasif filmin koruyuculuğunu kaybetmesinden sonra yerel çukurcuk korozyonu [1][2] | Çukurların gerçek boyutu, tuzlar veya temizleyiciler, ıslanma geçmişi ve parça işlevinin etkilenip etkilenmediği |
| Pul, conta veya bindirme kenarından dışarı çıkan izler | Tutulan sıvı ve aralıkta oluşan agresif ortam [6] | Birleşimin altındaki yüzey, sıkışan birikintiler, drenaj ve temizleme erişimi |
| Kaynak yanında yoğunlaşmış renklenme veya korozyon | Isıl oksit, etkilenmiş bir yüzey tabakası veya kirlenme [3] | Kaynak temizliği sonrasında gereken yüzey durumu, her iki tarafa erişim ve işlem kaydı |
Yabancı demirin paslanmaz yüzeyde paslanması, yanlış alaşım kullanıldığını kanıtlamaz
Karbon çeliği taşlama tozu, ortak kullanılan bir tel fırça, kirlenmiş aşındırıcılar veya taşıma ekipmanları paslanmaz yüzeye demir aktarabilir. Bu parçacıklar ıslandığında paslanarak, parça paslanmaz çelik olsa bile turuncu-kahverengi izler oluşturabilir. Kirleticilerin bir kısmı yüzeye gömülebilir; bu nedenle görünür birikintinin silinmesi, kaynağını yüzeyde bırakabilir. [2]
Parçacıkların parçaya hangi aşamada ulaştığını inceleyin; ardından alaşıma, yüzey işlemine ve işleve uygun bir giderme yöntemi seçin. İşlem sonrasında ana yüzeyin sağlam mı yoksa çukurlu mu olduğunu kontrol edin. Demir bulaşmasını gidermek, önceden oluşmuş bir çukuru doldurmaz. Parlak görünen bir yüzey, boyutsal veya işlevsel durumun geri kazanıldığını kanıtlamaya yetmez. [2]
- Paslanmaz çelik taşıma ve yüzey işleme takımlarını karbon çeliği bulaşmasından koruyun.
- İşlemi tamamlanmış paslanmaz parçaları yakındaki çelik kesme ve taşlama tozundan ayırın.
- Aşındırıcıları, fırçaları, fikstürleri, taşıma desteklerini ve depolamayı olası bulaşma noktaları olarak inceleyin.
Çukurlar ve kapalı birleşimler için lekeyi gidermek yeterli değildir
Çukurcuk korozyonu, yerel metal kaybıdır. Klorür içeren nem hassas bir yüzeye saldırabilir; tutulan birikintiler de ıslanma ve kuruma sırasında ortamın yoğunlaşmasına yol açabilir. Görünen küçük bir açıklık daha derin bir oyuğu gizleyebilir. Bu nedenle önemli bölgelerde lekenin alanı, çukur derinliğini ve kalan malzemeyi incelemenin yerini tutmaz. Tuz, sıcaklık, yüzey hazırlığı veya yıkama değiştiğinde aynı alaşım farklı davranabilir. [1][2][4]
Pul, conta veya bindirme altında sıvı içeri girebilir, ancak dolaşım sınırlı kalabilir. Oksijen tükenebilir; tutulan sıvının asitliği ve klorür derişimi artarak yakındaki açık yüzeyden daha agresif koşullar oluşturabilir. Bu, aralık korozyonudur ve tamamen paslanmaz çelikten oluşan bir montajda da görülebilir. Yalıtkan bir pul, ıslak aralığı tek başına ortadan kaldırmaz. Birleşimi ve temizleme ya da drenaj koşullarını inceleyin; tasarım ayrıntıları için kaynaklı sac kılavuzuna başvurun. [6]
Temizleme, asitle temizleme ve pasivasyon farklı sorunları çözer
Önce neyin giderilmesi gerektiğini belirleyin. Asitli yüzey işleminden önce yağların ve gresin uygun biçimde temizlenmesi gerekir. Kaynakta oluşan ısıl renklenme, yüksek sıcaklıkta oluşmuş bir oksittir; hemen altındaki metal kromca fakirleşmiş olabilir. Yalnızca yüzey rengini gidermek, gereken korozyona dayanıklı yüzeyin yeniden elde edildiğini göstermez. [3]
Kimyasal pasivasyon, hazırlanmış bir paslanmaz yüzeye uygulanarak uygun kirleticileri gideren ve pasif durumu destekleyen kontrollü bir işlemdir. Uygun olmayan kaynak oksitlerinin ve etkilenmiş tabakanın giderilmesinin yerine geçmemelidir. Parçanın alaşımını, yüzey işlemini, boyutlarını, birleşimlere erişimi ve durulama gereksinimlerini dikkate alan, yeterliliği doğrulanmış bir işlem süreci seçin. Asitle temizleme metal kaldırır ve görünümü değiştirebilir; dekoratif bir yüzeye veya dar toleranslı bir geçmeye uygulanmadan önce bu sonuçları değerlendirin. [3][5]
| İşlem | Temel amaç | Neyi doğrulamaz? |
|---|---|---|
| Temizleme / yağ giderme | Yağ, gres, kir ve giderilebilir birikintileri uyumlu bir yöntemle uzaklaştırmak [3] | Gömülmüş demirin, tüm kaynak oksitlerinin veya mevcut çukurların giderildiğini |
| Asitle temizleme / belirtilmiş oksit giderme süreci | Yüksek sıcaklık oksidini ve yanındaki kromca fakirleşmiş tabakayı gidermek; metal kaldırmayı ve görünümü değerlendirmek [3] | Bir çukurun onarıldığını, kalan et kalınlığını veya dar toleranslı bir geçmenin otomatik kabulünü |
| Kimyasal pasivasyon | Uygulanabilir bir işlemde serbest demir dâhil uygun yüzey kirleticilerini gidermek ve pasif durumu desteklemek [3][5] | Gerekli oksit giderme işleminin yerine geçmez; her kullanımda korozyona bağışıklık veya kullanım ömrü garantisi sağlamaz |
Lekeli bir parça için uygulanabilir inceleme sırası
Temizlemenin gerekli kanıtları ortadan kaldırmaması için üzerinde uzlaşılmış bir inceleme sırası kullanın. Yöntem ve erişim parçaya uygun olmalıdır; sökme veya yeniden işleme sırasında işlevi belirleyen yüzeyler ve boyutlar korunmalıdır.
- İzleri ölçek referansıyla fotoğraflayın, parçayı ve partiyi tanımlayın, her konumu teknik resim veya kroki üzerinde işaretleyin.
- Belirtilen malzemeyi, depolama ve kullanım koşullarını, tuz maruziyetini, temizlik ürünlerini ve izlerin ilk görüldüğü zamanı kaydedin.
- Uyumlu temizleme yöntemini sorumlu kişinin seçmesini sağlayın; kirlenmiş çelik fırça ve aşındırıcıları yüzeyden uzak tutun.
- Temizlenen bölgeyi ve gerektiğinde birleşimlerin altını ve arka yüzü inceleyin. Renklenmeyi, kalıntı birikintileri ve gerçek oyukları birbirinden ayırın.
- Oyuklar dayanım, sızdırmazlık veya geçme açısından önemliyse yeniden işleme veya yeniden kullanımı onaylamadan önce uygun bir ölçüm yöntemiyle boyutlarını ve kalan malzemeyi değerlendirin.
- İşlemi, inceleme sonucunu ve kabul edilen durumu kaydedin; ardından kararlaştırılan maruziyet veya bakım aralığından sonra izlerin tekrarlayıp tekrarlamadığını kontrol edin.
Öğretici örnek: yakında karbon çeliği taşlandıktan sonra bir panelde dağınık kahverengi lekeler oluşur; aynı zamanda bir pul kenarında pas çizgisi görülür. Dağınık lekeler kirlenmenin araştırılmasını gerektirir; pul kenarı için ise birleşimin altına ayrıca bakılmalıdır. Temizleme sonrasında çukurlar kalıyorsa yalnızca temizleme sıklığını değiştirmek kaybolan metali geri getiremez. Konum, soruları daraltır; durumu ise inceleme doğrular. [2][6]
Tekrarlamayı azaltmak için gerçekten tespit edilen nedeni giderin
Aktarılan demir için takımları, taşıma işlemlerini ve yakındaki tozu kontrol edin. Tuzla ilişkili lekeler için yüzey işlemini, yıkama erişimini ve birikintilerin nasıl toplandığını inceleyin. Islak bir birleşimde geometriyi, sızdırmazlığı veya drenajı ve bakım erişimini değerlendirin. Kaynakla ilişkili yüzey hasarında gerekli bitmiş yüzey durumunu tanımlayın ve işlemin etkilenen bölgeye ulaştığını doğrulayın. Her önlem farklı bir nedeni hedefler. [2][3][4][6]
Gerçek maruziyet seçilen alaşımın direncini aşıyorsa kaliteyi yeniden değerlendirin. Daha dirençli bir alaşım yardımcı olabilir; ancak kirlenmeyi, tutulan sıvıyı veya uygun olmayan kaynak yüzeyini kendiliğinden ortadan kaldırmaz. Kalite karşılaştırması için paslanmaz kalite kılavuzuna başvurun ve karşılaştırmayı anlamlı kılmak için maruziyet kaydını kullanın. [1][4]
Bir sonraki partiyi işlemden geçirmeden önce kabul koşullarını kararlaştırın
Kabulü; gerekli görünüm, temizlik, izin verilen kusurlar ve işlevin birlikte değerlendirilmesiyle tanımlayın. Dekoratif bir panel, sızdırmazlık yüzeyi ve yük taşıyan ince bir braket farklı kanıtlar gerektirebilir. Serbest demir testi isteniyorsa yalnızca bir 'pasivasyon sertifikası' talep etmek yerine uygulanacak yöntemi, inceleme konumlarını, parti esasını ve kabul şartını belirtin. [5]
ASTM A967/A967M-25, kimyasal pasivasyon işlemlerini ve kirletici demirin giderilmesi dâhil işlem etkinliğini doğrulamayı amaçlayan nitel testleri açıklar. Bu testlerden birinin sonucu, çukur derinliğini, kalan dayanımı veya her kullanım ortamındaki uzun vadeli performansı göstermez. Gerektiğinde uygulamaya özel korozyon doğrulaması için ayrıca maruziyet koşulları ve kabul ölçütleri tanımlanmalıdır. [5]
- [1] BSSA — Paslanmaz çeliklerin korozyon direncine giriş
- [2] BSSA — Paslanmaz çelikte demir bulaşması ve pas lekeleri
- [3] ASSDA — Asitle temizleme ve pasivasyon
- [4] ASSDA — Kıyı korozyonunun önlenmesi (çay lekelenmesi), Teknik Sık Sorulan Sorular 6
- [5] ASTM A967/A967M-25 — Kamuya açık özet ve kapsam
- [6] ASSDA — Aralıklar ve korozyon