1. 先说清楚:要测哪一部分材料
“测这张板的硬度”还不够具体。采购是在核对交货态基材,工程是在检查折弯后的局部加工区,还是要了解表面镀层?三者的取样位置、制样方式和适用方法可能不同,不能把同一结果用于所有目的。
| 要确认的对象 | 试样与位置怎样对应 | 不能直接替代它的结果 |
|---|---|---|
| 来料基材及供货状态 | 对应卷/批号,注明板面或截面、厚度和取样位置 | 不明位置的成品硬度;带有未说明表面层的读数 |
| 折弯、冲切或其他局部加工区 | 标明与加工位置的距离、方向及加工前后状态 | 远处平直区域的一点读数 |
| 镀层或表面改性层 | 明确层的种类、厚度,以及在表面还是截面测量 | 基材硬度;受到基材明显影响的复合读数 |
例如,质保书有“硬度”一栏但没有填写数值,应先确认该订单是否要求这项检验,以及另有无对应报告。空白不是零,也不是默认合格。SDS 或环保检测文件没有给出该批材料的硬度与试验条件时,也不能从牌号名称补出一个数值。
镀层薄时,不能认为把维氏试验力调小就一定只测到了镀层。应核对方法对压痕可读性、层厚及测量方向的适用范围;必要时由实验室选择适用的截面或仪器化压入方法。ISO 6507-1:2023 的适用范围分别说明了板面和截面上的镀层测量条件。
2. HV 与 HRB 不只是不同的数字后缀
维氏硬度 HV 用金刚石棱锥压头留下压痕,再测量两条对角线。洛氏硬度则利用规定加载、卸载过程中的压入深度差得到结果。两种方法的读数来源不同,例如,200 HV 与 80 HRBW 不能按数字大小直接排名,更不能省略标尺后当成同一种量。维氏方法与对角线说明、NIST 洛氏硬度测量指南,第2章
HV 后面的试验力代号也要保留。HV 0.5 对应 0.5 kgf,约为 4.903 N,并不是 0.5 N。 实际试验力、保载时间仍应写入原始记录。保载时间超出所用方法的常规规定时,还要按相应规则在结果标记中补充时间;不要仅靠软件省略后的显示值判断条件。Mitutoyo 维氏试验力对照
HRB 是洛氏 B 标尺的常见写法;使用碳化钨球压头的结果可见 HRBW,其中 W 表示压头材料。收到旧图纸上的 HRB 要求时,应核对方法版次、球压头和完整报告符号,不自行把不同压头条件当成已确认相同。Mitutoyo 洛氏标尺与球压头标记说明
常规洛氏和表面洛氏也要分清。表面洛氏有自己的试验力组合及标尺,例如 HR15T、HR30T;“表面洛氏”这个名称不意味着结果只代表镀层。方法选择还要看试样与目标层厚度、材料硬度范围及订单依据。ISO 6508-1:2023 方法范围
3. 板太薄时,硬度读数可能受到背面和支撑影响
压头加载时,压痕周围也会发生变形。如果试样相对于所选压痕过薄,背面或下方支撑可能影响读数;试样晃动、弯曲、夹有污物,也会改变测量条件。检查背面是否出现异常痕迹是复核线索,但“背面看不出印子”不能单独证明试验有效。
选择方法时,应同时核对所用标准中的厚度要求、材料和硬度范围、压头及试验力,不给所有钢板、铜合金或镀层套用一个最小毫米数。Buehler 的技术说明也把厚度、标尺与支撑条件一起讨论。洛氏试验中的厚度与支撑
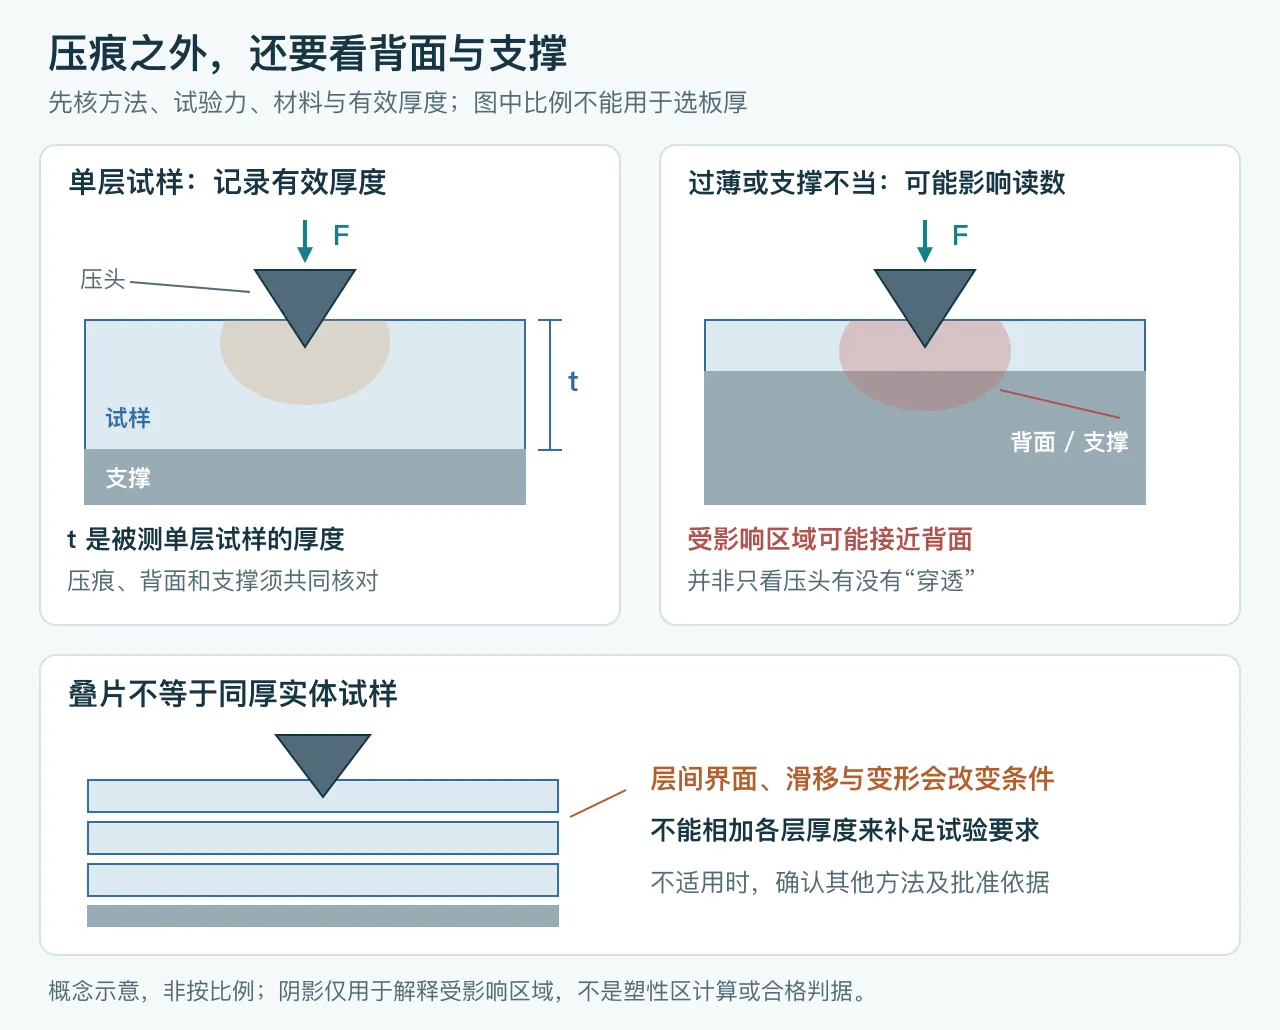
把几片薄板叠在一起,不会使最上面一片变成同样总厚度的实体试样。层间间隙、滑移和变形会引入新的影响,不能用叠片补足常规试验要求的材料厚度。遇到现有标尺不适用,应按订单和适用标准确定替代方法并记录批准依据。Instron 关于薄试样与叠片的问答
试验力也不是越小越好。对维氏法,过小的压痕更难可靠读取,表面状态和测量误差的影响会更加明显。需要在方法允许的范围内兼顾厚度、被测区域和压痕可读性,不能一边换力、一边寻找一个容易通过的数字。
4. 制样与测点位置,要跟着检验目的走
先记录原卷或批号、板号、面别、实际厚度及取样位置,再切取试样。切割、打磨和抛光应控制热影响与加工硬化,避免把待测状态改变后仍写成“原板硬度”。为了让不平试样贴住支撑而反复敲平或压平,也可能改变局部状态。
若测来料基材,需说明如何处理表面油、氧化物或镀层,以及处理是否影响待测部位。若测表面层,制样时反而要保留该层及其界面。使用镶嵌试样时,方法、夹持和支撑也必须合适,不能把适合显微截面观察的制样方式直接搬到所有洛氏试验上。
压痕之间、压痕与边缘之间应留出所用方法规定的距离,距离还可能随材料类别而变化。不能把钢的间距要求无条件套给软的镀层材料,也不能直接在剪切边旁测完就称为基材硬度。若任务本来就是检查冲切硬化区,则应保留这个位置,并用专门的测点布置表达它。维氏制样与压痕间距说明
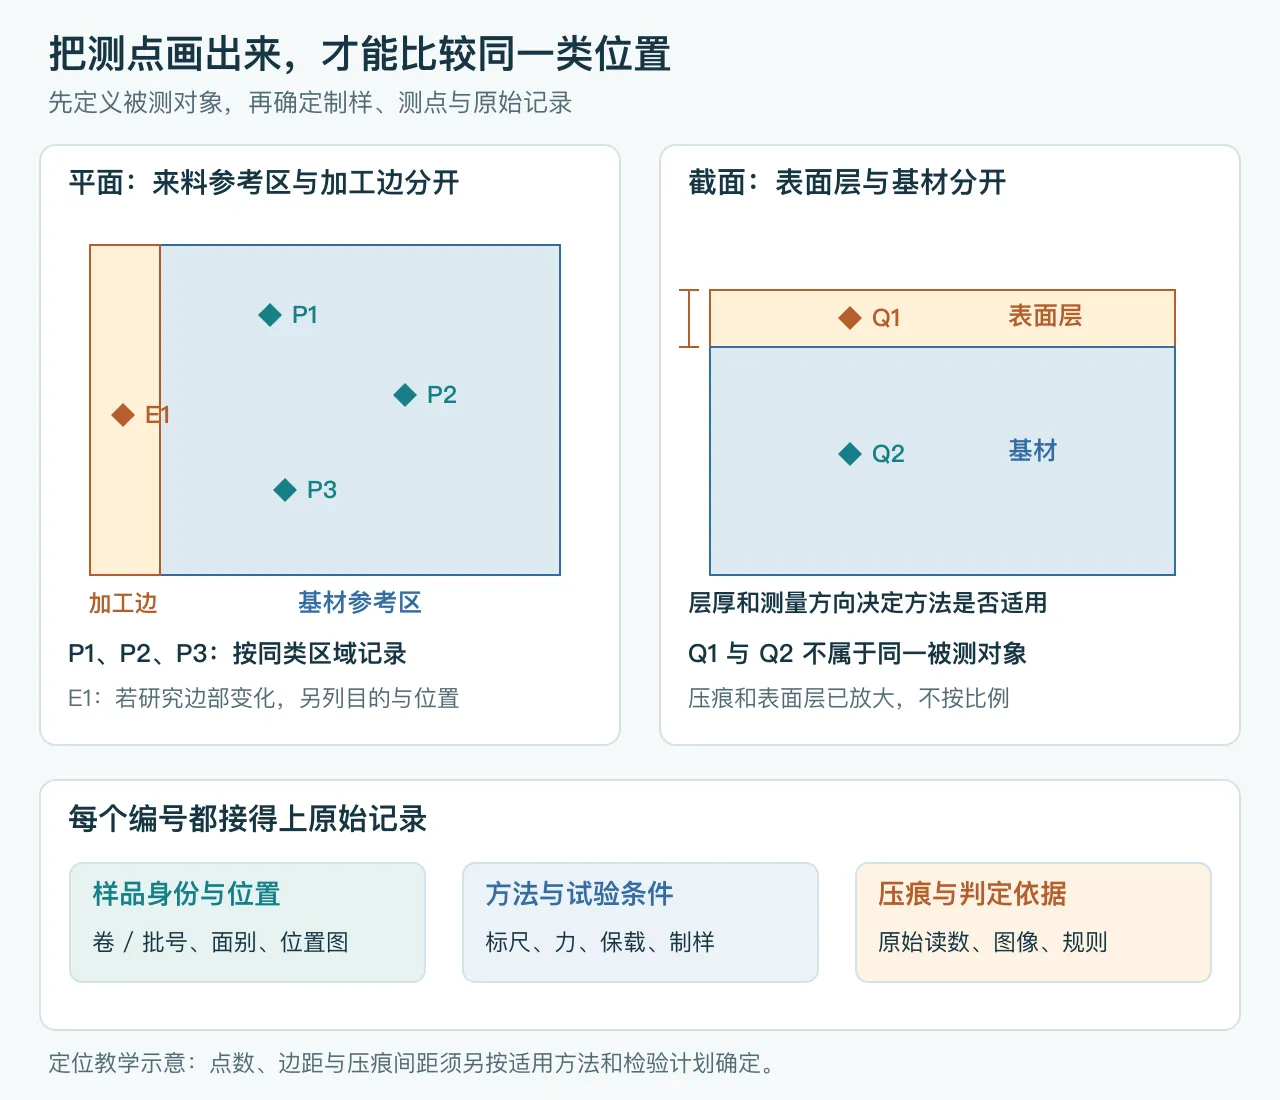
测点图应能让另一位检验员找到同一类位置,而不是只写“随机三点”。位置分布、测点数量和检验批的代表范围由检验计划确定;在同一小块区域多压几个点,不会自动增加它代表整卷的能力。
5. 一个维氏读数,要能对应回原始压痕
下面是虚构的计算记录,用于说明数据怎样对应。设同一教学试样上有三个独立压痕,试验力均为 0.5 kgf,保载时间均为 15 s。假设已按适用方法完成制样、厚度和测点有效性确认;这里不指定材料牌号、板厚或合格区间。
用 d=(d1+d2)/2 求两条对角线的平均值。F 用 gf、d 用 μm 时,HV=1854.4F/d²;本例 F=500 gf。维氏计算式及单位
| 压痕编号 | d1(μm) | d2(μm) | 平均 d(μm) | 计算值 HV,约值 |
|---|---|---|---|---|
| P1 | 67.0 | 69.0 | 68.0 | 200.5 |
| P2 | 68.0 | 70.0 | 69.0 | 194.7 |
| P3 | 66.0 | 68.0 | 67.0 | 206.5 |
以 P1 为例,1854.4×500÷68.0²=200.5。若本教学记录取整展示,可写成约 201 HV 0.5,并在原始表保留两条对角线、保载时间和位置。真实报告的位数、修约与结果表达应按采用的方法执行,不照抄本例的显示格式。
这张表说明的是计算与记录关系,未给出验收限值,因此不能仅凭三个数值宣布整批合格。还需检查压痕轮廓是否适合读取、两条对角线是否满足方法要求,以及测点的实际代表范围。压痕图像能帮助复核,但不能取代设备状态和试验条件记录。
6. 方法不一致时,先补可比条件,再讨论换算
同一批材料一份报告写 HV 0.5,另一份写 HRBW,应先确认订单到底要求哪种方法。换算表是特定材料与条件下的近似关系,不会把一次不适合薄板的原始试验修正为有效结果,也不能把换算值冒充直接测量值。NIST 指南,第3.4.11节
即使两份结果都写 HV,若试验力、制样或测量位置不同,也不能只比较最后数字。需区分原板与加工后、板面与截面、基材与表面层,并查看原始记录。仪器能自动显示换算结果,不表示该换算已获本订单认可。
若确需用其他标尺作为过程控制指标,应预先建立适用于该材料及状态的对比依据,明确用途和批准方式。采购验收仍按约定的指标进行;条件不明时,先记“缺少可比证据,待复核”,不要直接判材料偏软或偏硬。
7. 把报告写完整,再按事先约定的规则判定
硬度报告应能从结果找到试样、从试样找到到料批次。以下字段可作为检验计划和报告的核对框架,具体试验程序仍按采用的标准及实验室方法执行。
| 记录项目 | 应保留的内容 | 能避免什么误判 |
|---|---|---|
| 材料与样品身份 | 牌号、标准、状态、卷/批号、试样号、厚度 | 把不同状态或不同批次混在一起 |
| 方法与设备 | 方法标准及版次、标尺、压头、设备编号与相关核查记录 | 只见“硬度合格”而不知怎样测 |
| 试验条件 | 试验力、加载与保载条件、支撑、制样及环境记录 | 把薄板背面、支撑或制样影响当材料差异 |
| 测点及原始数据 | 面别、平面/截面位置、压痕编号;维氏两条对角线及可用图像 | 丢失异常位置,或只留下平均值 |
| 判定依据 | 订单限值、单点或统计要求、修约及约定的不确定度处理规则 | 看到结果后再挑有利的判定方法 |
| 复核与处置 | 原异常记录、复验原因、影响范围、批准与材料去向 | 反复换点测到通过,或覆盖原始结果 |
发现结果超限或接近边界,先保留原记录,核查测点与方法的适用性,再按约定安排复验。确认无效的压痕应说明理由并保留痕迹;不能只因为某个结果较低就将它删除。若判定规则要求每点符合,平均值通过也不能掩盖单点超限。
硬度这一项通过后,成形、装配及弹片功能仍按各自要求验证,相关区别可继续看弹片材料状态与弹力保持。准备采购时,可提供现有硬度要求、材料厚度、表面状态和报告;暂时不知道应采用哪种方法,也可以先说明要控制来料状态还是成品局部性能,再讨论可实施的检验条件。