1. Festlegen, welcher Werkstoffbereich gemessen wird
„Die Härte dieses Blechs messen“ ist zu ungenau. Prüft der Einkauf den Grundwerkstoff im Lieferzustand, untersucht die Technik eine nach dem Biegen lokal verformte Zone oder soll eine Beschichtung charakterisiert werden? Entnahme, Vorbereitung und geeignete Methoden können verschieden sein. Ein Ergebnis erfüllt nicht alle drei Zwecke.
| Messziel | Probe und Messstelle zuordnen | Kein direkter Ersatz durch |
|---|---|---|
| Eingehender Grundwerkstoff und Lieferzustand | Coil/Los, Oberfläche oder Querschliff, Dicke und Entnahmestelle angeben | Fertigteilehärte an unbekannter Stelle; Messung durch eine nicht spezifizierte Deckschicht |
| Biege-, Scher- oder sonstige lokal bearbeitete Zone | Abstand und Richtung zum bearbeiteten Merkmal sowie Zustand vor oder nach Bearbeitung dokumentieren | Einzelwert in einer weit entfernten ebenen Zone |
| Beschichtung oder veränderte Randschicht | Art und Dicke der Schicht sowie Oberflächen- oder Querschliffmessung festlegen | Grundwerkstoffhärte; stark vom Untergrund beeinflusste Mischwerte |
Ist das Härtefeld im Werkstoffzeugnis leer, prüfen Sie zuerst, ob die Bestellung diese Prüfung fordert und ob ein gesonderter Bericht vorliegt. Leer bedeutet weder null noch automatisch bestanden. Fehlen Härte und Prüfbedingungen des Loses im Sicherheitsdatenblatt oder Umweltprüfbericht, lässt sich der Wert nicht aus der Werkstoffbezeichnung ergänzen.
Bei dünnen Schichten garantiert eine kleinere Vickers-Prüfkraft nicht, dass nur die Schicht gemessen wird. Prüfen Sie Verfahrensgrenzen für Eindrucklesbarkeit, Schichtdicke und Messrichtung. Gegebenenfalls wählt das Labor ein geeignetes Querschliff- oder instrumentiertes Eindringverfahren. Der Anwendungsbereich von ISO 6507-1:2023 unterscheidet Beschichtungsmessungen an Oberfläche und Querschliff.
2. HV und HRB sind mehr als unterschiedliche Kürzel
Bei Vickers HV erzeugt eine Diamantpyramide einen Eindruck, dessen beide Diagonalen gemessen werden. Rockwell nutzt die Eindringtiefendifferenz während einer festgelegten Be- und Entlastungsfolge. Die Grundlagen sind verschieden: 200 HV und 80 HRBW lassen sich nicht nach Zahlenhöhe ordnen oder nach Weglassen der Skala als gleiche Größe behandeln. Vickers-Verfahren und Diagonalen; NIST-Rockwell-Leitfaden, Kapitel 2
Die Prüfkraftangabe nach HV muss erhalten bleiben. HV 0.5 entspricht 0.5 kgf, etwa 4.903 N, nicht 0.5 N. Tatsächliche Kraft und Haltezeit gehören ebenfalls ins Protokoll. Liegt die Haltezeit außerhalb des üblichen vorgeschriebenen Bereichs, ist sie gemäß Methode in der Ergebnisbezeichnung anzugeben. Leiten Sie Bedingungen nicht allein aus einer verkürzten Softwareanzeige ab. Mitutoyo-Vickers-Prüfkrafttabelle
HRB bezeichnet üblicherweise die Rockwell-B-Skala. Messungen mit einer Wolframkarbidkugel können als HRBW angegeben sein; W kennzeichnet den Eindringkörperwerkstoff. Bei HRB auf einer älteren Zeichnung sind Normausgabe, Kugel und vollständige Ergebnisangabe zu prüfen. Unterschiedliche Eindringkörperbedingungen sind nicht automatisch nachgewiesen gleichwertig. Mitutoyo-Rockwell-Skalen und Kugelkennzeichnungen
Reguläre und Superficial-Rockwell-Prüfung unterscheiden. Superficial-Rockwell besitzt eigene Kraftkombinationen und Skalen wie HR15T und HR30T. „Superficial“ bedeutet nicht, dass nur die Beschichtung erfasst wird. Die Wahl hängt auch von Proben- und Zielschichtdicke, Härtebereich und Bestellanforderung ab. Anwendungsbereich ISO 6508-1:2023
3. Rückseite und Auflage können dünne Proben beeinflussen
Auch das Material um den Eindruck verformt sich unter Last. Ist die Probe relativ zum gewählten Eindruck zu dünn, können Rückseite oder Auflage den Wert beeinflussen. Kippeln, Durchbiegung und eingeschlossener Schmutz verändern ebenfalls die Bedingungen. Auffällige Rückseitenmarken helfen bei der Ursachenprüfung; ihr Fehlen allein beweist jedoch keine gültige Messung.
Die Dickenanforderungen der Norm gemeinsam mit Werkstoff, Härtebereich, Eindringkörper und Kraft prüfen. Es gibt keinen einzigen Mindestwert in Millimetern für sämtliche Stahlbleche, Kupferlegierungen oder Schichten. Buehler behandelt Dicke, Skala und Auflage ebenfalls gemeinsam. Dicke und Auflage bei Rockwell-Prüfungen
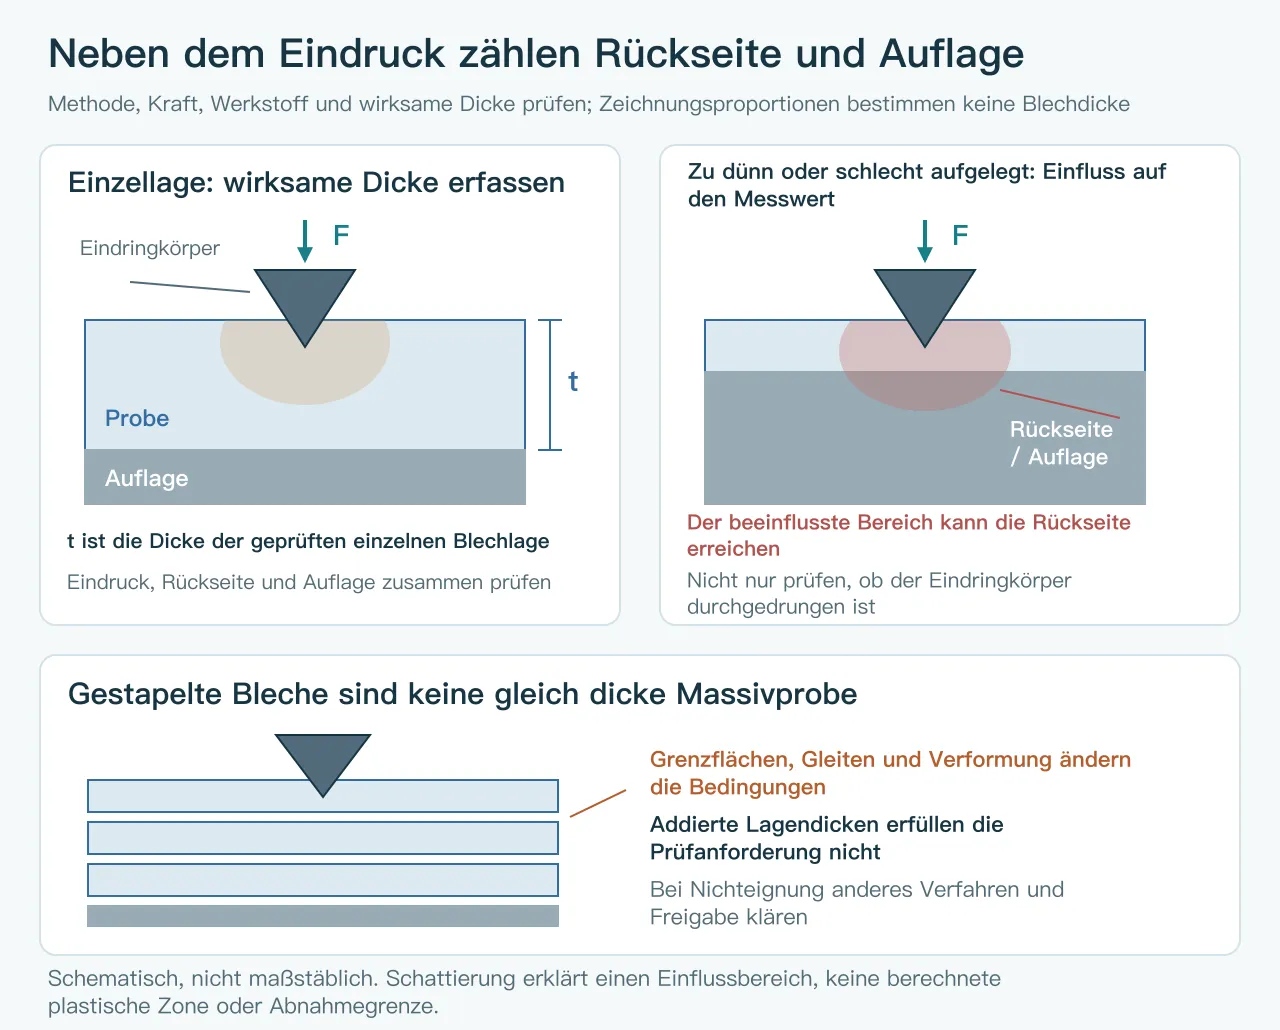
Aufeinandergelegte dünne Bleche werden oben nicht zu einer massiven Probe mit der addierten Dicke. Zwischenräume, Gleiten und Verformung zwischen den Lagen wirken zusätzlich. Stapeln ersetzt die erforderliche Werkstoffdicke eines regulären Versuchs nicht. Ist die vorhandene Skala ungeeignet, wird gemäß Bestellung und Norm eine Alternative abgestimmt und deren Freigabegrundlage aufbewahrt. Instron-FAQ zu dünnen Proben und Stapeln
Eine geringere Kraft ist nicht immer besser. Sehr kleine Vickers-Eindrücke lassen sich schlechter zuverlässig ablesen; Oberfläche und Messfehler wirken stärker. Im zulässigen Bereich müssen Dicke, Zielbereich und Lesbarkeit zusammenpassen. Nicht laufend die Kraft ändern, um einen leichter bestandenen Wert zu finden.
4. Vorbereitung und Messstellen am Prüfziel ausrichten
Vor der Entnahme ursprüngliches Coil oder Los, Blechkennung, Seite, Ist-Dicke und Entnahmestelle erfassen. Beim Trennen, Schleifen und Polieren Wärmeeinfluss und Kaltverfestigung begrenzen. Nach einer zustandsändernden Vorbereitung darf der Wert nicht „Härte des ursprünglichen Blechs“ heißen. Wiederholtes Hämmern oder Richten einer unebenen Probe zur besseren Auflage kann den lokalen Zustand ebenfalls ändern.
Bei Prüfung des eingehenden Grundwerkstoffs erklären, wie Öl, Oxide oder Beschichtungen behandelt werden und ob ihre Entfernung die Zielzone beeinflusst. Bei Randschichtprüfungen müssen Schicht und Grenzfläche dagegen erhalten bleiben. Auch eingebettete Proben brauchen passendes Verfahren, Halten und Auflage; eine für mikroskopische Querschliffe geeignete Präparation passt nicht automatisch zu jeder Rockwell-Prüfung.
Die methodenspezifischen Abstände zwischen Eindrücken und zum Rand einhalten; sie können vom Werkstoff abhängen. Stahlregeln nicht bedingungslos auf weiche Schichten übertragen. Eine Messung direkt neben einer Scherkante darf nicht einfach Grundwerkstoffhärte heißen. Soll gerade die scherbedingt verfestigte Zone untersucht werden, bleibt die Stelle erhalten und wird in einem eigenen Messplan ausgewiesen. Vickers-Präparation und Eindruckabstände
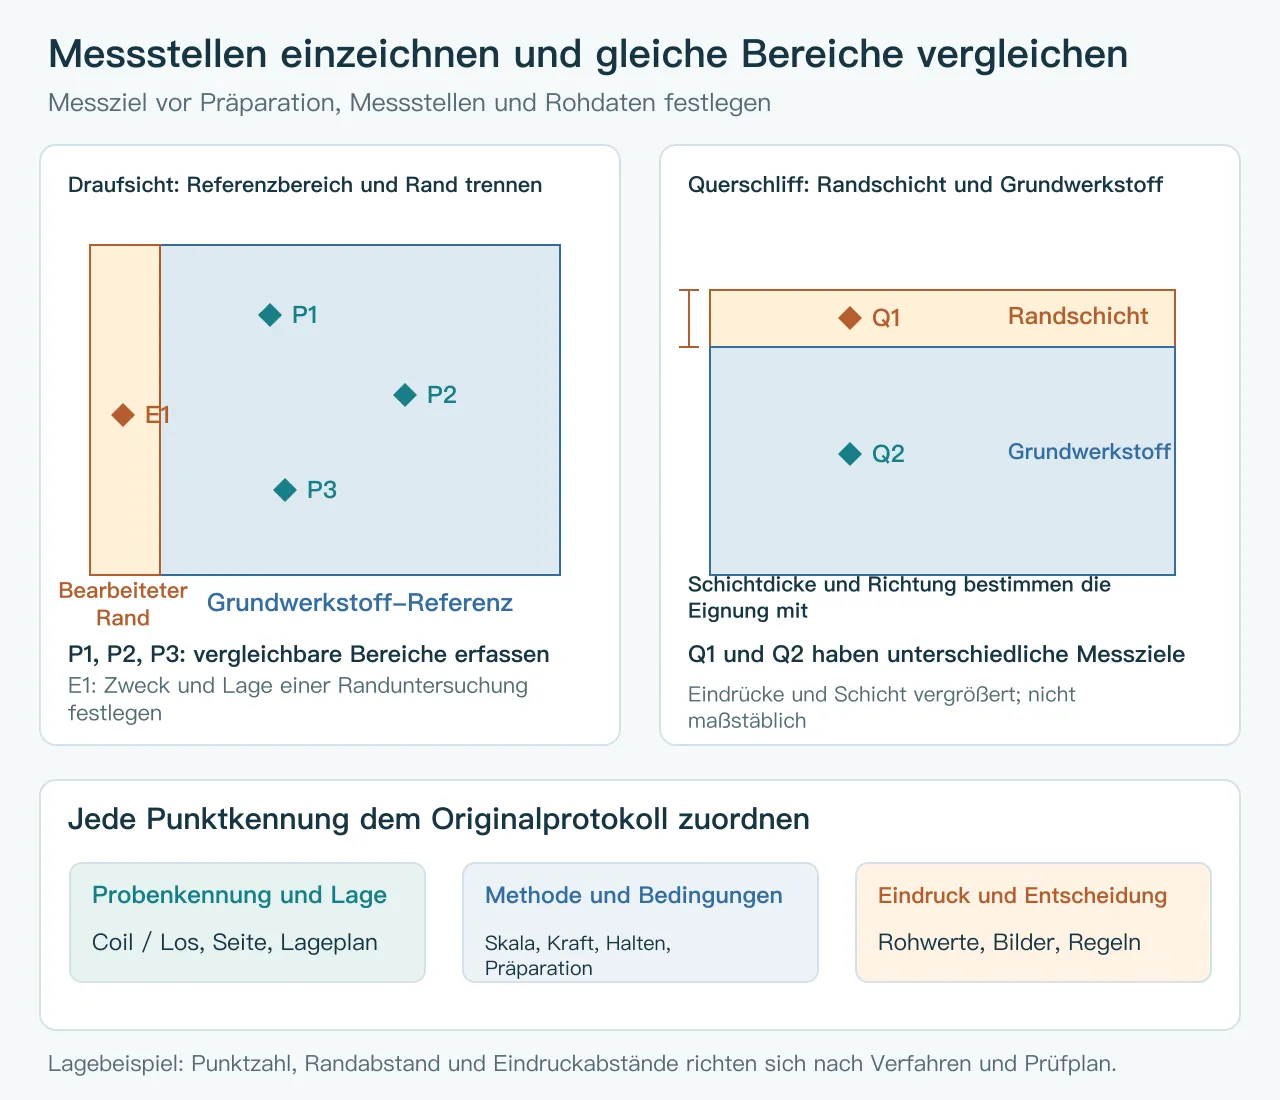
Ein anderer Prüfer soll anhand des Plans dieselbe Art von Stelle finden, statt nur „drei zufällige Punkte“ zu lesen. Prüfplan und Losdefinition legen Verteilung, Punktzahl und Repräsentativität fest. Zusätzliche Eindrücke in einer kleinen Zone machen diese nicht automatisch repräsentativer für das gesamte Coil.
5. Einen Vickers-Wert zum ursprünglichen Eindruck zurückverfolgen
Dieser hypothetische Rechennachweis zeigt die Datenzuordnung. Angenommen werden drei getrennte Eindrücke auf einer Lehrprobe, jeweils bei 0.5 kgf und 15 s Haltezeit. Präparation, Dicke und Messstellengültigkeit seien bereits nach dem Verfahren bestätigt. Werkstoffsorte, Blechdicke und Abnahmebereich sind hier nicht festgelegt.
Die mittlere Diagonale ist d=(d1+d2)/2. Bei F in gf und d in μm gilt HV=1854.4F/d²; hier F=500 gf. Vickers-Formel und Einheiten
| Eindruck | d1 (μm) | d2 (μm) | Mittleres d (μm) | Berechnetes HV, ungefähr |
|---|---|---|---|---|
| P1 | 67.0 | 69.0 | 68.0 | 200.5 |
| P2 | 68.0 | 70.0 | 69.0 | 194.7 |
| P3 | 66.0 | 68.0 | 67.0 | 206.5 |
Für P1 ergibt sich 1854.4×500÷68.0²=200.5. Als Ganzzahlanzeige im Lehrbeispiel ist ungefähr 201 HV 0.5 möglich; beide Diagonalen, Haltezeit und Stelle bleiben im Originalprotokoll erhalten. Stellenzahl, Rundung und Darstellung realer Ergebnisse richten sich nach dem angewandten Verfahren, nicht nach diesem Anzeigeformat.
Die Tabelle zeigt Berechnung und Dokumentation ohne Abnahmegrenzen. Die drei Zahlen beweisen deshalb keine Konformität des gesamten Loses. Zusätzlich Eindruckkontur, methodengerechte Diagonalen und tatsächlich repräsentierten Bereich prüfen. Eindruckbilder helfen bei der Kontrolle, ersetzen aber weder Gerätezustand noch dokumentierte Prüfbedingungen.
6. Erst Vergleichbarkeit herstellen, dann umwerten
Nennt ein Losbericht HV 0.5 und ein anderer HRBW, zuerst das bestellte Verfahren klären. Umwertungstabellen beschreiben näherungsweise Beziehungen für bestimmte Werkstoffe und Zustände. Sie machen einen ungeeigneten Dünnblechversuch nicht gültig; umgewertete Werte dürfen nicht als direkte Messwerte erscheinen. NIST-Leitfaden, Abschnitt 3.4.11
Auch bei zwei HV-Angaben reichen die Endwerte nicht aus, wenn Kraft, Präparation oder Stelle abweichen. Ausgangsblech und bearbeitetes Material, Oberfläche und Querschliff sowie Grundwerkstoff und Schicht unterscheiden und Originaldaten prüfen. Eine automatische Umwertungsanzeige bedeutet nicht, dass die Bestellung diese Umwertung zulässt.
Wird für die Prozesskontrolle eine andere Skala benötigt, vorher eine Vergleichsgrundlage für diesen Werkstoff und Zustand schaffen und Zweck sowie Freigabe festlegen. Die Einkaufsabnahme bleibt an den vereinbarten Kennwert gebunden. Bei unklaren Bedingungen „vergleichbare Nachweise unzureichend; Prüfung erforderlich“ vermerken, statt sofort zu weich oder zu hart zu urteilen.
7. Vollständig dokumentieren und die vereinbarte Regel anwenden
Der Härtebericht verknüpft Ergebnisse mit Proben und Proben mit dem Eingangslos. Diese Felder dienen als Prüfraster für Prüfplan und Bericht; die Durchführung folgt weiterhin Norm und angewandter Labormethode.
| Protokollpunkt | Aufzubewahrende Angaben | Dadurch vermiedene Fehlinterpretation |
|---|---|---|
| Werkstoff- und Probenidentität | Sorte, Norm, Zustand, Coil/Los, Probenkennung und Dicke | Unterschiedliche Zustände oder Lose vermischen |
| Methode und Gerät | Prüfnorm mit Ausgabe, Skala, Eindringkörper, Gerätekennung und relevante Prüfnachweise | „Härte bestanden“ ohne Kenntnis der Durchführung |
| Prüfbedingungen | Kraft, Lastaufbringung und Halten, Auflage, Präparation und Umgebung | Rückseiten-, Auflage- oder Präparationseinfluss als Materialunterschied deuten |
| Messstellen und Rohdaten | Seite, Draufsicht/Querschliff, Eindrucknummer; beide Vickers-Diagonalen und verfügbare Bilder | Auffällige Stellen verlieren oder nur den Mittelwert speichern |
| Entscheidungsgrundlage | Bestellgrenzen, Einzel- oder statistische Anforderungen, Rundung und vereinbarter Umgang mit Unsicherheit | Erst nach Sichtung eine günstige Regel wählen |
| Nachprüfung und Verwendung | Ursprüngliche Auffälligkeiten, Wiederholungsgrund, betroffener Umfang, Freigabe und Materialverbleib | Andere Punkte bis zum Bestehen prüfen oder Originalwerte überschreiben |
Bei Grenzwertüberschreitung oder Grenznähe Originaldaten erhalten, Eignung von Stelle und Methode prüfen und vereinbarungsgemäß wiederholen. Ungültige Eindrücke begründen und deren Nachweis bewahren; ein niedrigerer Wert allein ist kein Löschgrund. Muss jeder Punkt die Forderung erfüllen, kann ein bestandener Mittelwert keinen Einzelfehler ausgleichen.
Nach bestandener Härteprüfung Umformung, Montage und Federfunktion nach ihren eigenen Anforderungen prüfen; siehe Werkstoffzustand und Kraftbeständigkeit von Federkontakten. Für die Beschaffung Härtevorgabe, Dicke, Oberfläche und vorhandene Berichte mitteilen. Ist das Verfahren noch offen, das Ziel – Lieferzustand oder lokale Fertigteil-Eigenschaft – benennen und umsetzbare Prüfbedingungen abstimmen.
- ISO 6507-1:2023: Vickers-Verfahren und Anwendungsbereich. Verfahrensumfang
- ISO 6508-1:2023: reguläre und Superficial-Rockwell-Verfahren. Anwendungsbereich
- ZwickRoell: Vickers-Messung, Kraft und Haltezeit
- Mitutoyo: HM-200-Vickers-Prüfkrafttabelle
- Mitutoyo: Rockwell-Skalen und Kugelkennzeichnung
- Buehler: Dicke, Auflage und Rockwell-Prüfbedingungen
- Instron: häufige Fragen zur Härteprüfung
- Struers: Vickers-Berechnung, Präparation und Eindruckabstände
- NIST SP 960-5: Rockwell-Messleitfaden. Messprinzipien und Umwertungsgrenzen; Abnahme nach dem in der Bestellung festgelegten aktuellen Verfahren