1. 材料のどの部分を測るかを決める
「この板の硬さを測る」だけでは具体性が足りません。購買が納入状態の母材を確認するのか、技術部門が曲げ後の局部加工域を調べるのか、表面めっき層を評価するのかで、採取位置、調製、適切な方法は変わり得ます。一つの結果を三つの目的すべてに使うことはできません。
| 確認する対象 | 試料と位置の対応 | 直接代用できない結果 |
|---|---|---|
| 入荷母材と納入状態 | コイル/ロット、板面か断面か、厚さ、採取位置を明記 | 位置不明の完成品硬さ、未指定の表面層越しの測定値 |
| 曲げ、せん断などの局部加工域 | 加工部からの距離、方向、加工前後の状態を記録 | 離れた平坦部の一点測定 |
| 被膜または改質表面層 | 層の種類と厚さ、表面測定か断面測定かを明記 | 母材硬さ、母材の影響が大きい複合的な測定値 |
例えば材料証明書に硬さ欄があっても値が空欄なら、まず注文で試験が要求されているか、別の報告があるかを確認します。空欄はゼロでも自動合格でもありません。SDSや環境試験文書にそのロットの硬さと試験条件がなければ、材種名から欠けた値を補うこともできません。
薄い被膜では、ビッカース試験力を下げても被膜だけを測れるとは限りません。圧痕の読取り、層厚、測定方向に対する方法の適用範囲を確認します。必要に応じて試験所が適切な断面測定や計装化押込み試験を選択します。ISO 6507-1:2023の適用範囲は、表面と断面での被膜測定条件を区別しています。
2. HVとHRBは単なる数値の後置記号ではない
ビッカース硬さHVはダイヤモンド四角すいで圧痕を作り、その二本の対角線を測定します。ロックウェル硬さは規定の負荷・除荷過程での押込み深さの差を使います。値の根拠が異なるため、例えば200 HVと80 HRBWを数値の大小で順位づけたり、尺度を省いて同じ量と扱ったりできません。ビッカース法と対角線測定;NISTロックウェル硬さガイド第2章
HVの後にある試験力の表示も残します。HV 0.5は0.5 kgf、約4.903 Nに相当し、0.5 Nではありません。実際の試験力と保持時間も原記録に記載します。保持時間が方法で通常規定される範囲を外れる場合は、所定の規則に従って結果記号にも時間を加えます。ソフトの省略表示だけから条件を判断しないでください。Mitutoyoのビッカース試験力表
HRBはロックウェルBスケールで一般的な表記です。超硬合金球の結果はHRBWと表されることがあり、Wは圧子材料を示します。古い図面にHRB指定がある場合は、方法の版、球圧子、報告の完全な記号を確認します。異なる圧子条件の同等性が確認済みとは見なしません。Mitutoyoのロックウェル尺度と球圧子記号
通常のロックウェルとスーパーフィシャルロックウェルも区別します。後者にはHR15T、HR30Tなど固有の試験力の組合せと尺度があります。「スーパーフィシャル」という名称は被膜だけを測る意味ではありません。方法は試料と対象層の厚さ、硬さ範囲、注文根拠に応じて選びます。ISO 6508-1:2023の適用範囲
3. 薄すぎる試料では裏面や支持の影響を受ける
負荷時には圧痕周辺の材料も変形します。選んだ圧痕に対して試料が薄すぎると、裏面や下側の支持が値に影響することがあります。がたつき、たわみ、異物の挟み込みも条件を変えます。裏面の異常な痕跡は再確認の手掛かりですが、痕が見えないことだけで試験の有効性は証明できません。
採用規格の厚さ条件を、材料と硬さ範囲、圧子、試験力とともに確認します。すべての鋼板、銅合金、被膜に一律の最小厚さをミリメートルで定めないでください。Buehlerも厚さ、尺度、支持を合わせて説明しています。ロックウェル試験の厚さと支持
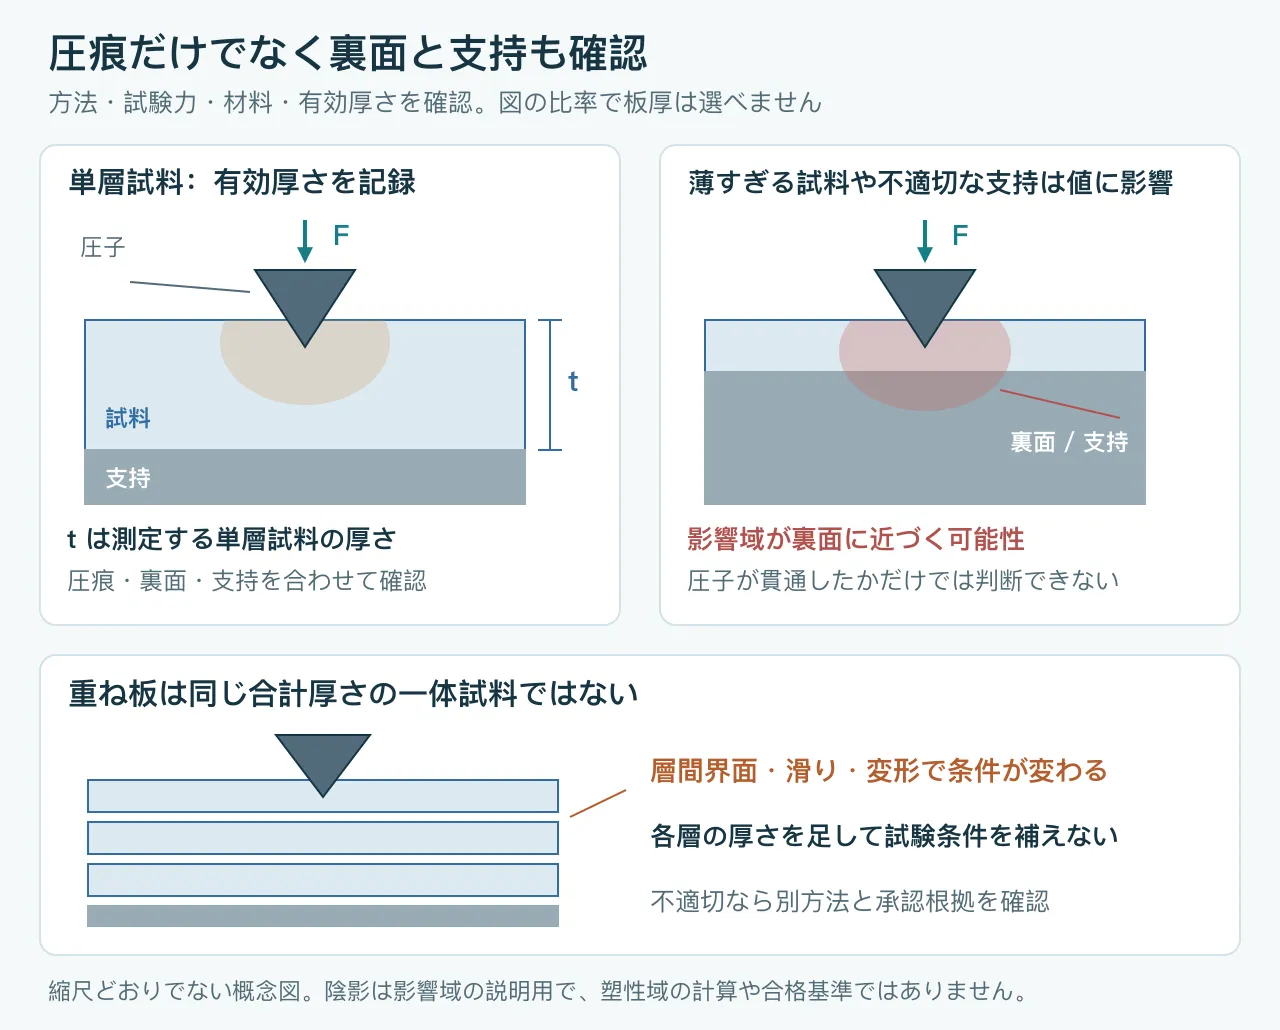
薄板を重ねても、最上層が合計厚さを持つ一体の試料になるわけではありません。層間の隙間、滑り、変形が別の影響を生みます。重ね板で通常試験が要求する材料厚さを補うことはできません。使用できる尺度が不適切なら、注文と適用規格に従って代替方法を決め、承認根拠を残します。薄い試料と重ね板に関するInstronのFAQ
試験力は小さいほどよいわけでもありません。微小なビッカース圧痕は信頼できる読取りが難しく、表面状態と測定誤差の影響が増します。方法の許容範囲内で厚さ、対象域、読取りやすさを両立させます。合格しやすい値を探して力を変え続けてはいけません。
4. 調製と測定位置は検査目的に合わせる
切出し前に元のコイル/ロット、板番号、面、実測厚さ、採取位置を記録します。切断、研削、研磨では熱影響と加工硬化を管理し、測る状態を変えた後に「元板の硬さ」と報告しないようにします。不平な試料を支持に密着させるために繰り返し叩いたり矯正したりすることも局部状態を変え得ます。
入荷母材を測る場合は、油、酸化物、被膜の処置と、除去が対象部に及ぼす影響を明記します。表面層を測る場合は逆に層と界面を保ちます。埋込み試料にも適切な方法、保持、支持が必要です。顕微鏡断面観察に適した調製を、そのまますべてのロックウェル試験に使うことはできません。
圧痕間および端部までの距離は方法の規定を守り、材料別の相違も確認します。鋼の間隔条件を軟らかい被膜に無条件で使ったり、せん断端近傍の値を母材硬さと呼んだりしてはいけません。せん断硬化域の調査が目的なら、その位置を保ち、専用の測点配置で示します。ビッカース試料調製と圧痕間隔
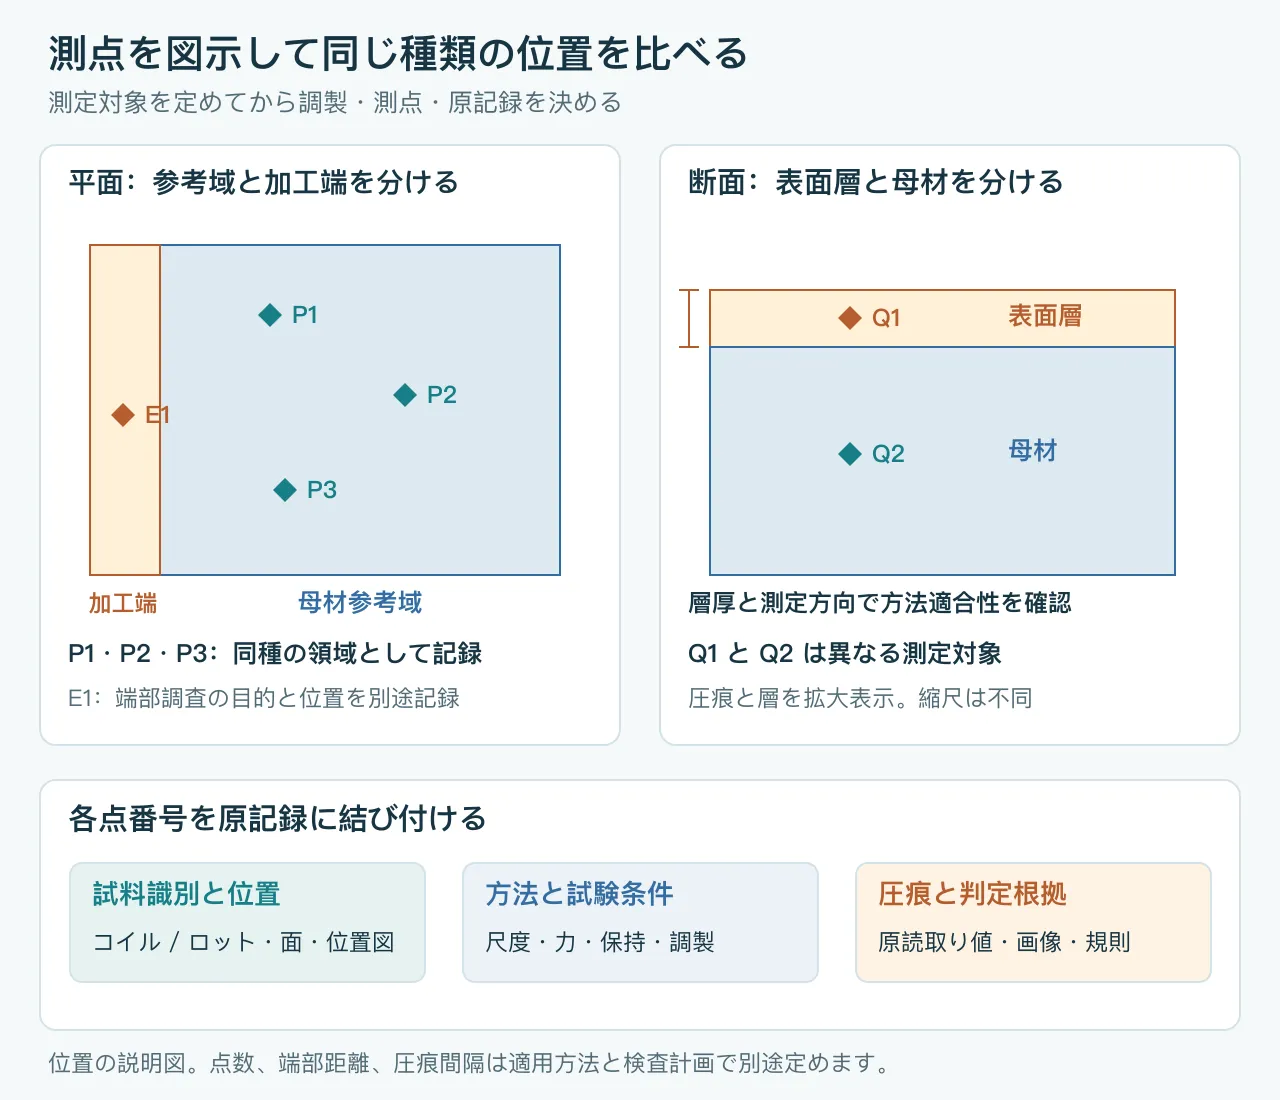
測点図は「ランダムに三点」とするだけでなく、別の検査員が同種の位置を見つけられるようにします。分布、点数、代表する検査ロットは検査計画で定めます。小さな一領域に圧痕を追加しても、コイル全体の代表性が自動的に増すわけではありません。
5. ビッカース値を元の圧痕に対応させる
以下はデータの関係を示す架空の計算記録です。同じ説明用試料に独立した三つの圧痕があり、いずれも0.5 kgf、保持時間15 sとします。調製、厚さ、測点の有効性は適用方法に従って確認済みと仮定します。ここでは材種、板厚、合格範囲を指定しません。
二本の対角線の平均はd=(d1+d2)/2です。Fをgf、dをμmで表すとHV=1854.4F/d²で、本例はF=500 gfです。ビッカース計算式と単位
| 圧痕番号 | d1 (μm) | d2 (μm) | 平均d(μm) | 計算HV・概数 |
|---|---|---|---|---|
| P1 | 67.0 | 69.0 | 68.0 | 200.5 |
| P2 | 68.0 | 70.0 | 69.0 | 194.7 |
| P3 | 66.0 | 68.0 | 67.0 | 206.5 |
P1では1854.4×500÷68.0²=200.5です。この説明用表示を整数に丸めるなら約201 HV 0.5とし、原記録には両対角線、保持時間、位置を残します。実際の報告の桁数、丸め、表記は採用方法に従い、本例の表示をそのまま使わないでください。
表は計算と記録の関係を示すもので、合格限界はありません。三つの数値だけでロット全体の合格を宣言できません。圧痕輪郭の読取り可否、両対角線の方法適合、測点の実際の代表範囲も確認します。圧痕画像は再確認に役立ちますが、装置状態や試験条件の記録に代わるものではありません。
6. 換算を考える前に比較条件をそろえる
同じロットで一方の報告がHV 0.5、他方がHRBWなら、まず注文で要求された方法を確認します。換算表は特定材料・条件での近似関係です。薄板に不適切な元試験を有効にすることはできず、換算値を直接測定値として示してはいけません。NISTガイド第3.4.11節
どちらもHVでも、試験力、調製、位置が違えば最終数値だけを比較できません。元板と加工後、板面と断面、母材と表面層を区別し、原記録を確認します。装置に自動換算表示機能があっても、その注文で換算が承認されたことにはなりません。
工程管理のため別尺度が必要なら、その材料と状態に適した比較根拠を事前に作り、用途と承認方法を明確にします。購買受入れは合意した指標に従います。条件不明の場合は「比較可能な証拠が不足、再確認待ち」と記録し、直ちに軟らかすぎる・硬すぎると判定しないでください。
7. 報告を完成させ、合意した規則で判定する
硬さ報告では、結果から試料、試料から入荷ロットをたどれる必要があります。下記項目は検査計画と報告の確認枠組みです。実施手順は採用規格と試験所の方法に従います。
| 記録項目 | 残す内容 | 防げる誤判定 |
|---|---|---|
| 材料と試料の識別 | 材種、規格、状態、コイル/ロット、試料番号、厚さ | 異なる状態やロットの混同 |
| 方法と装置 | 方法規格と版、尺度、圧子、装置番号、関連する確認記録 | 測り方不明の「硬さ合格」 |
| 試験条件 | 試験力、負荷・保持条件、支持、調製、環境記録 | 裏面、支持、調製の影響を材料差と誤認 |
| 測点と原データ | 面、平面/断面位置、圧痕番号、両対角線、利用可能な画像 | 異常位置の紛失、平均値だけの保存 |
| 判定根拠 | 注文限界、各点または統計条件、丸め、合意した不確かさの扱い | 結果を見てから有利な規則を選ぶこと |
| 再確認と処置 | 元の異常記録、再試験理由、影響範囲、承認、材料の行先 | 通るまで測点を変えること、元結果の上書き |
超過値や境界に近い値が出たら原記録を保ち、位置と方法の適合を確認して、合意どおり再試験します。無効と確認した圧痕は理由と痕跡を残し、単に低い値だからと削除しません。各点の適合が条件なら、平均値の合格で一点の超過を隠すことはできません。
硬さに合格した後も、成形、組立、ばね機能は各要求で確認します。違いはばね接点の材料状態と荷重保持を参照してください。購買では硬さ要求、厚さ、表面状態、既存報告を提供します。方法が未定なら、入荷状態の管理か完成品の局部性能かを説明し、実施できる検査条件を相談できます。