1. Malzemenin hangi kısmının ölçüleceğini belirleyin
“Bu sacın sertliğini ölçün” yeterince açık değildir. Satın alma, teslim durumundaki ana metali mi kontrol ediyor; mühendislik, bükme sonrası yerel işlenmiş bölgeyi mi inceliyor; yoksa amaç kaplamayı mı tanımlamak? Numune konumu, hazırlık ve uygun yöntemler farklı olabilir. Tek sonuç üç amaca birden hizmet etmez.
| Ölçüm hedefi | Numune ile konumu eşleştirme | Doğrudan yerine geçmeyen sonuçlar |
|---|---|---|
| Gelen ana metal ve teslim durumu | Rulo/parti, yüzey veya kesit, kalınlık ve numune yerini belirtin | Konumu bilinmeyen bitmiş parça sertliği; tanımlanmamış yüzey tabakasından alınan okuma |
| Bükme, kesme veya diğer yerel işleme bölgesi | İşlenmiş özelliğe uzaklık, yön ve işlem öncesi/sonrası durumu kaydedin | Uzak bir düz bölgeden alınan tek okuma |
| Kaplama veya değiştirilmiş yüzey tabakası | Tabaka türü ve kalınlığı ile yüzeyde mi kesitte mi ölçüldüğünü belirtin | Ana metal sertliği; altlıktan belirgin etkilenen birleşik okumalar |
Örneğin malzeme belgesinde sertlik alanı boşsa önce siparişin bu deneyi isteyip istemediğini ve ayrı rapor bulunup bulunmadığını kontrol edin. Boş alan sıfır veya otomatik kabul demek değildir. SDS ya da çevresel test belgesi partinin sertliğini ve deney koşullarını vermiyorsa, kalite adı eksik değeri tamamlamaz.
İnce kaplamada Vickers kuvvetini azaltmak yalnızca kaplamanın ölçüldüğünü garanti etmez. Yöntemin iz okunabilirliği, tabaka kalınlığı ve ölçüm yönü bakımından kapsamını inceleyin. Gerektiğinde laboratuvar uygun kesit veya cihazlı batma yöntemini seçmelidir. ISO 6507-1:2023 kapsamı, yüzeyde ve kesitte kaplama ölçüm koşullarını ayırır.
2. HV ve HRB yalnızca farklı son ekler değildir
Vickers HV yönteminde elmas piramitle iz oluşturulur ve iki köşegen ölçülür. Rockwell, belirli yükleme ve boşaltma dizisindeki batma derinliği farkını kullanır. Okumaların temeli farklıdır: örneğin 200 HV ile 80 HRBW sayı büyüklüğüne göre sıralanamaz veya ölçek çıkarılarak aynı nicelik sayılamaz. Vickers yöntemi ve köşegen ölçümleri; NIST Rockwell kılavuzu, bölüm 2
HV sonrasındaki kuvvet işaretini koruyun. HV 0.5, 0.5 kgf yani yaklaşık 4.903 N değerine karşılık gelir; 0.5 N değildir. Gerçek kuvveti ve bekletme süresini de kaydedin. Süre yöntemin olağan belirtilen aralığı dışındaysa, kurala göre sonuç işaretine ekleyin. Koşulları yalnızca yazılımın kısaltılmış ekranından çıkarmayın. Mitutoyo Vickers kuvvet tablosu
HRB, Rockwell B ölçeğinin yaygın gösterimidir. Tungsten karbür bilye ile sonuç HRBW olarak verilebilir; W uç malzemesini belirtir. Eski çizimde HRB isteniyorsa yöntemin baskısını, bilyeyi ve raporun tam gösterimini kontrol edin. Farklı uç koşullarının eşdeğerliğinin kanıtlandığını varsaymayın. Mitutoyo Rockwell ölçekleri ve bilye gösterimleri
Normal Rockwell ile yüzeysel Rockwell’i ayırın. Yüzeysel yöntemin HR15T ve HR30T gibi kendi kuvvet birleşimleri ve ölçekleri vardır. “Yüzeysel” sözcüğü sonucun yalnızca kaplamayı temsil ettiği anlamına gelmez. Seçim ayrıca numune ve hedef tabaka kalınlığına, sertlik aralığına ve sipariş gereğine bağlıdır. ISO 6508-1:2023 kapsamı
3. İnce numunenin arka yüzü ve desteği okumayı etkileyebilir
Yük altında izin çevresindeki malzeme de şekil değiştirir. Numune seçilen ize göre çok inceyse arka yüz veya alt destek sonucu etkileyebilir. Sallanma, eğilme ve sıkışan kir de koşulları değiştirir. Arka yüzde olağandışı izler inceleme için ipucudur; görünür iz olmaması tek başına deneyin geçerliliğini kanıtlamaz.
Uygulanan standardın kalınlık koşullarını malzeme, sertlik aralığı, uç ve kuvvetle birlikte kontrol edin. Tüm çelik sac, bakır alaşımı ve kaplamalara tek bir milimetrik asgari kalınlık vermeyin. Buehler de kalınlık, ölçek ve desteği birlikte değerlendirir. Rockwell deneyinde kalınlık ve destek
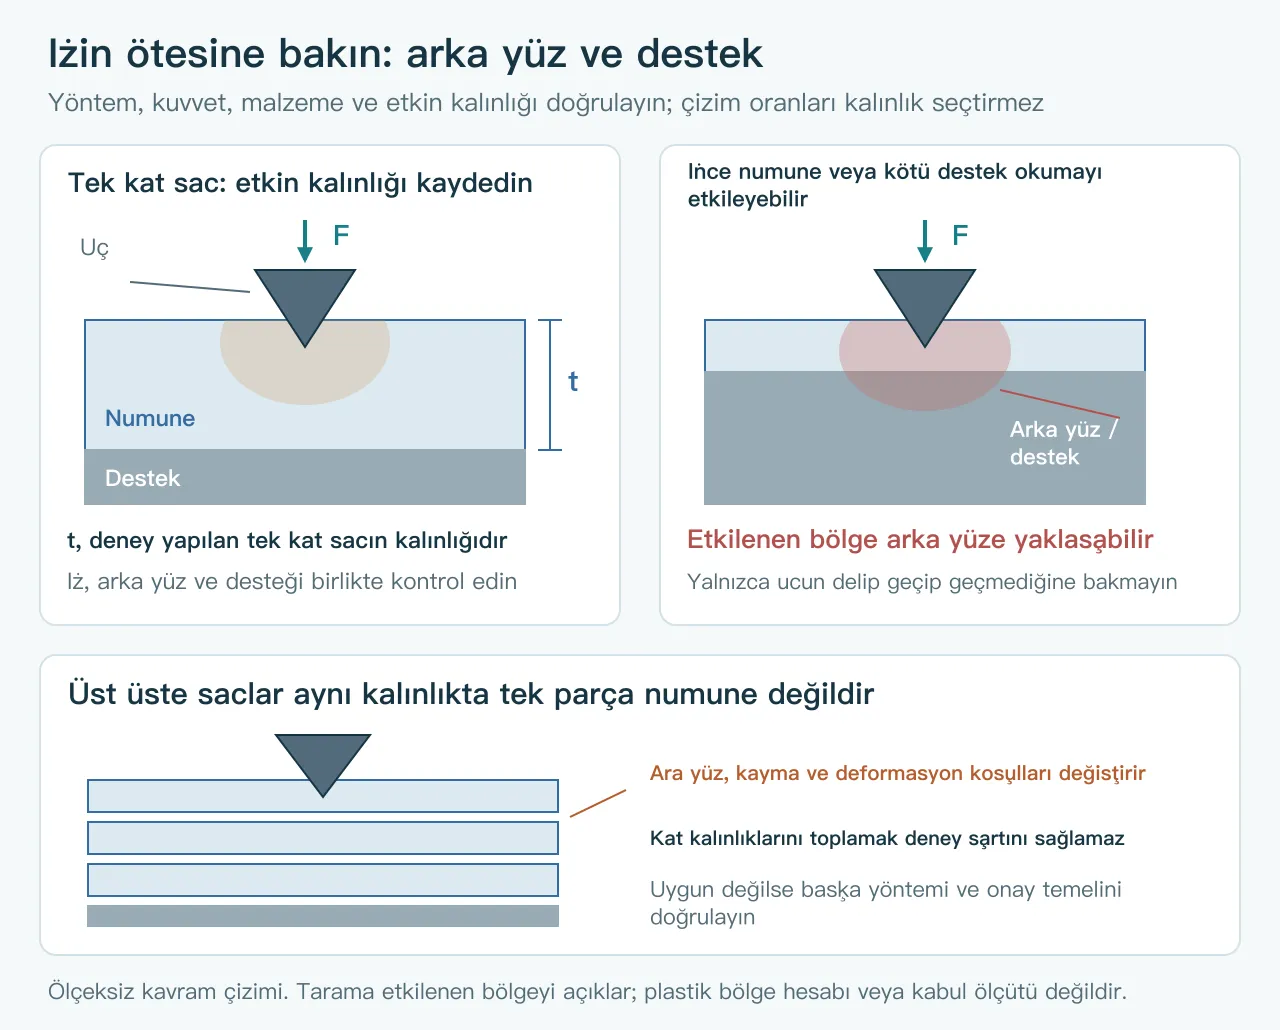
İnce sacları üst üste koymak üstteki sacı toplam kalınlıkta tek parça bir numuneye dönüştürmez. Katmanlar arası boşluk, kayma ve şekil değişimi ek etkiler yaratır. İstifleme normal deneyin gerekli malzeme kalınlığını karşılamaz. Mevcut ölçek uygun değilse sipariş ve standarda göre alternatif yöntemi kararlaştırın ve onay gerekçesini saklayın. İnce numune ve istifleme hakkında Instron soruları
Daha küçük kuvvet her zaman daha iyi değildir. Çok küçük Vickers izlerini güvenilir okumak zorlaşır; yüzey ve ölçüm hatasının etkisi artar. İzin verilen aralıkta kalınlık, hedef bölge ve iz okunabilirliğini dengeleyin. Kolay geçecek sayı ararken sürekli kuvvet değiştirmeyin.
4. Hazırlık ve noktalar muayene amacını izlemelidir
Numune kesilmeden önce asıl rulo/parti, sac kimliği, yüz, gerçek kalınlık ve numune yeri kaydedilmelidir. Kesme, taşlama ve parlatmada ısıl etki ve deformasyon sertleşmesini kontrol edin. Hazırlık ölçülen durumu değiştirmişse sonuç “asıl sac sertliği” diye yazılamaz. Düzensiz numuneyi oturtmak için tekrarlı çekiçleme veya düzleştirme de yerel durumu değiştirebilir.
Gelen ana metal ölçülürken yağ, oksit veya kaplamanın nasıl işlendiğini ve giderilmesinin hedefi etkileyip etkilemediğini açıklayın. Yüzey tabakası ölçülürken tabaka ve ara yüz korunmalıdır. Gömülü numunelerde de yöntem, tutma ve destek uygun olmalıdır; mikroskobik kesit incelemesine uygun hazırlık tüm Rockwell deneylerine aktarılamaz.
İzler arasında ve kenarlara karşı yöntemin istediği mesafeleri bırakın; kurallar malzeme türüne de bağlı olabilir. Çelik aralıklarını yumuşak kaplamaya koşulsuz uygulamayın veya kesilmiş kenarın yanında ölçüp ana metal sertliği demeyin. Amaç kesme ile sertleşen bölgeyse o konumu koruyun ve özel nokta planında tanımlayın. Vickers hazırlığı ve iz aralıkları
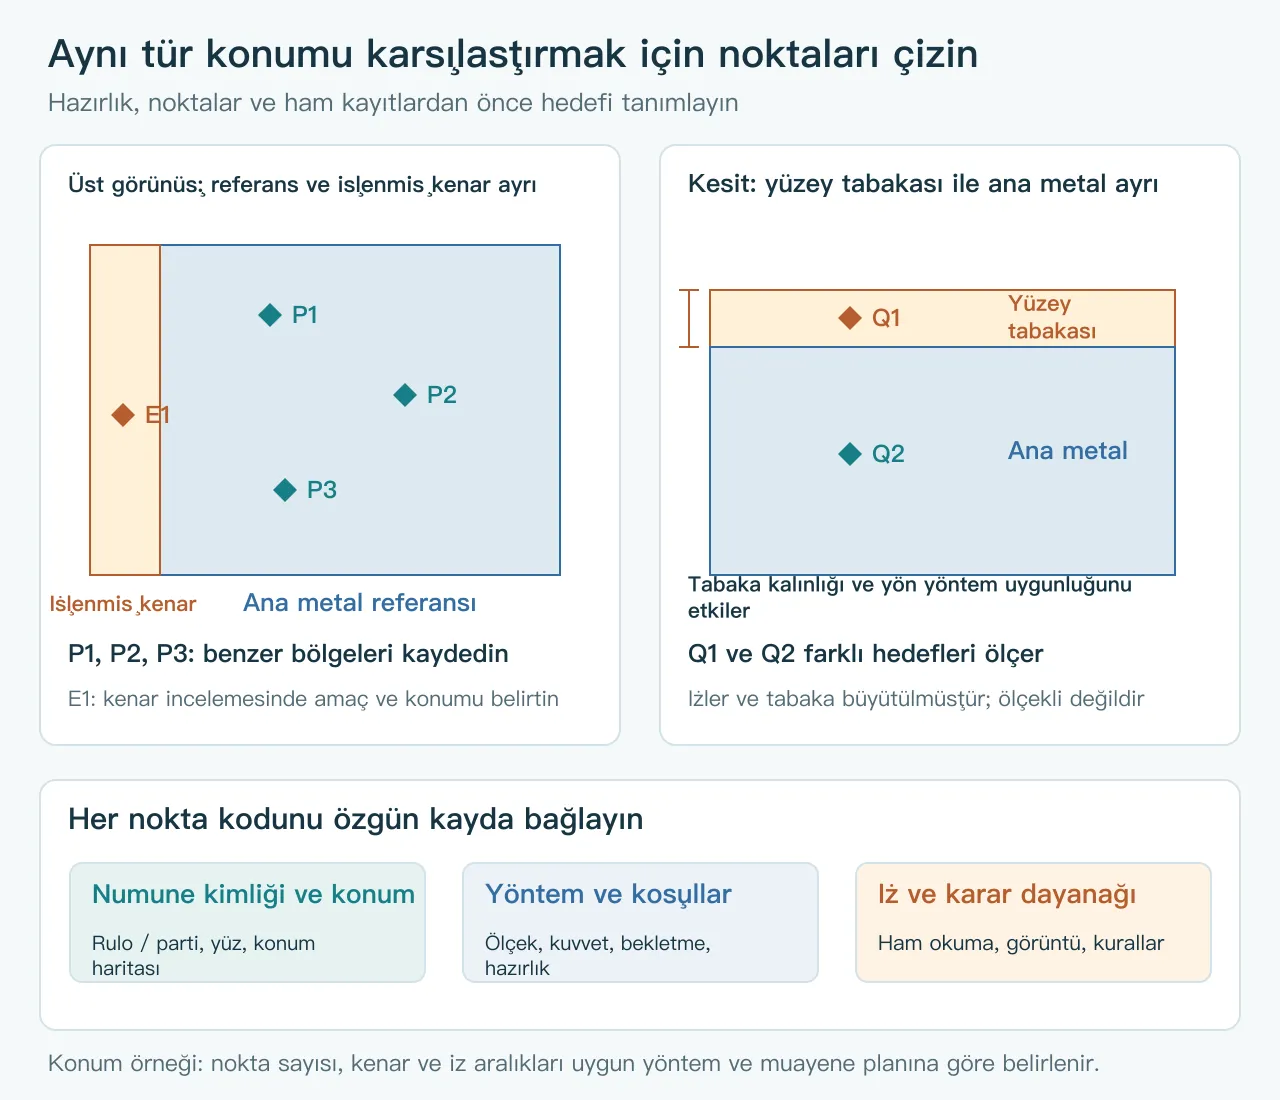
Harita başka bir denetçinin aynı tür konumu bulmasını sağlamalıdır; yalnızca “rastgele üç nokta” yazılmamalıdır. Nokta dağılımı, sayısı ve temsil edilen parti muayene planıyla belirlenir. Küçük bir bölgede daha fazla iz açmak tüm rulo için temsil gücünü otomatik artırmaz.
5. Vickers değerini özgün izine bağlayın
Bu varsayımsal hesap kaydı verilerin ilişkisini gösterir. Bir eğitim numunesinde, hepsi 0.5 kgf ve 15 s bekletmeyle yapılmış üç ayrı iz varsayılır. Hazırlık, kalınlık ve noktaların geçerliliğinin yöntem uyarınca önceden doğrulandığı kabul edilir. Burada malzeme kalitesi, sac kalınlığı veya kabul aralığı tanımlanmaz.
Ortalama köşegeni d=(d1+d2)/2 ile hesaplayın. F gf, d μm cinsindeyken HV=1854.4F/d²; burada F=500 gf. Vickers formülü ve birimler
| İz | d1 (μm) | d2 (μm) | Ortalama d (μm) | Hesaplanan HV, yaklaşık |
|---|---|---|---|---|
| P1 | 67.0 | 69.0 | 68.0 | 200.5 |
| P2 | 68.0 | 70.0 | 69.0 | 194.7 |
| P3 | 66.0 | 68.0 | 67.0 | 206.5 |
P1 için 1854.4×500÷68.0²=200.5 bulunur. Eğitim kaydı tam sayıyla gösterilirse yaklaşık 201 HV 0.5 yazılabilir; iki köşegen, bekletme ve konum asıl kayıtta tutulur. Gerçek raporun basamak, yuvarlama ve gösterimi kullanılan yönteme uymalı, bu örneğin biçimi kopyalanmamalıdır.
Tablo yalnızca hesap ve kayıt ilişkisini gösterir, kabul sınırı vermez. Bu üç sayı bütün partinin geçtiğini kanıtlamaz. İz konturunun okunabilirliği, iki köşegenin yöntem gereklerini karşılaması ve noktaların temsil ettiği kapsam da kontrol edilmelidir. İz görüntüsü incelemeye yardımcıdır; cihaz durumu ve deney koşulu kayıtlarının yerine geçmez.
6. Dönüşümden önce karşılaştırılabilir koşulları oluşturun
Aynı parti için bir rapor HV 0.5, diğeri HRBW veriyorsa önce sipariş yöntemini belirleyin. Dönüşüm tabloları belirli malzeme ve durumlar için yaklaşık ilişkidir. İnce saca uygun olmayan deneyi geçerli yapmaz; dönüştürülen değer doğrudan ölçüm gibi sunulmamalıdır. NIST kılavuzu, bölüm 3.4.11
İki rapor da HV yazsa bile kuvvet, hazırlık veya konum farkı varsa son sayılar tek başına karşılaştırılmaz. Asıl ve işlenmiş sacı, yüzey ve kesiti, ana metal ve tabakayı ayırıp özgün kayıtları inceleyin. Cihazın dönüşüm gösterebilmesi, siparişin o dönüşümü kabul ettiği anlamına gelmez.
Proses kontrolünde başka ölçek gerekiyorsa o malzeme ve durum için önceden karşılaştırma temeli, kullanım amacı ve onay usulü oluşturun. Satın alma kabulü kararlaştırılan ölçüte göre yapılır. Koşullar belirsizse hemen yumuşak/sert kararı vermek yerine “karşılaştırılabilir kanıt yetersiz; inceleme bekliyor” yazın.
7. Raporu tamamlayıp kararlaştırılan kuralı uygulayın
Sertlik raporu sonucu numuneye, numuneyi giriş partisine bağlamalıdır. Aşağıdaki alanlar plan ve rapor için kontrol çerçevesidir; gerçek işlem seçilen standart ve laboratuvar yöntemine uyar.
| Kayıt alanı | Korunacak bilgi | Önlediği yanlış yorum |
|---|---|---|
| Malzeme ve numune kimliği | Kalite, standart, durum, rulo/parti, numune kodu ve kalınlık | Farklı durumları veya partileri karıştırmak |
| Yöntem ve cihaz | Yöntem standardı ve baskısı, ölçek, uç, cihaz kodu ve ilgili doğrulamalar | Nasıl ölçüldüğünü bilmeden “sertlik geçti” görmek |
| Deney koşulları | Kuvvet, yükleme ve bekletme, destek, hazırlık ve ortam kayıtları | Arka yüz, destek veya hazırlık etkilerini malzeme farkı sanmak |
| Konum ve ham veri | Yüz, üst görünüş/kesit konumu, iz numarası; iki Vickers köşegeni ve mevcut görüntüler | Anormal konumu kaybetmek veya yalnızca ortalamayı tutmak |
| Karar dayanağı | Sipariş sınırları, tekil veya istatistiksel şartlar, yuvarlama ve kararlaştırılan belirsizlik işlemi | Sonuçları gördükten sonra uygun bir kural seçmek |
| İnceleme ve işlem | Özgün anormal kayıtlar, tekrar nedeni, etkilenen kapsam, onay ve malzemenin gideceği yer | Geçene kadar nokta değiştirmek veya asıl sonuçların üzerine yazmak |
Sonuç sınırı aşar veya sınıra yaklaşırsa özgün kayıtları koruyun, konum ve yöntemi kontrol edin, sonra kararlaştırılan tekrarı yapın. Geçersiz izlerin gerekçesini ve kanıtını saklayın; değer düşük diye silmeyin. Her noktanın uygun olması gerekiyorsa, geçen ortalama tekil uygunsuzluğu örtemez.
Sertlik kabulünden sonra şekillendirme, montaj ve yay işlevini kendi şartlarına göre doğrulayın; yay temaslarında malzeme durumu ve kuvvet korunumu yazısına bakın. Satın almada sertlik şartı, kalınlık, yüzey durumu ve mevcut raporları verin. Yöntem henüz belli değilse amaç gelen malzeme durumu mu yoksa bitmiş parçanın yerel özelliği mi açıklayın ve uygulanabilir muayene koşullarını görüşün.
- ISO 6507-1:2023: Vickers yöntemi ve kapsamı. Yöntemin uygulanma alanı
- ISO 6508-1:2023: normal ve yüzeysel Rockwell kapsamı. Yöntemin uygulanma alanı
- ZwickRoell: Vickers ölçümü, kuvvet ve bekletme
- Mitutoyo: HM-200 Vickers kuvvet tablosu
- Mitutoyo: Rockwell ölçekleri ve bilye gösterimleri
- Buehler: Rockwell kalınlık, destek ve koşulları
- Instron: sertlik deneyi soruları
- Struers: Vickers hesabı, hazırlık ve iz aralığı
- NIST SP 960-5: Rockwell ölçüm kılavuzu. Ölçüm ilkeleri ve dönüşüm sınırları için; kabul, siparişte belirtilen güncel yönteme göre yapılır