1. Définir quelle partie du matériau mesurer
« Mesurer la dureté de cette tôle » manque de précision. Les achats contrôlent-ils le substrat à l’état livré, l’ingénierie une zone écrouie après pliage, ou cherche-t-on à caractériser le revêtement ? Prélèvement, préparation et méthodes peuvent différer. Un résultat ne répond pas aux trois objectifs.
| Cible mesurée | Lien entre éprouvette et emplacement | Résultats qui ne la remplacent pas directement |
|---|---|---|
| Substrat reçu et état de livraison | Identifier bobine/lot, surface ou coupe, épaisseur et lieu de prélèvement | Dureté de pièce finie à un endroit inconnu ; lecture à travers une couche non précisée |
| Zone de pliage, cisaillage ou autre travail local | Noter distance, direction par rapport à la zone travaillée et état avant ou après transformation | Une lecture unique sur une zone plane éloignée |
| Revêtement ou couche superficielle modifiée | Préciser nature et épaisseur de couche, mesure en surface ou en coupe | Dureté du substrat ; lecture composite fortement influencée par celui-ci |
Si le certificat comporte une case dureté vide, vérifiez d’abord si cet essai est exigé et s’il existe un rapport séparé. Une case vide ne signifie ni zéro ni acceptation automatique. Une FDS ou un rapport environnemental sans dureté et conditions d’essai du lot ne permet pas de déduire la valeur manquante du nom de nuance.
Pour un revêtement mince, diminuer la force Vickers ne garantit pas de mesurer uniquement la couche. Vérifiez le domaine du procédé concernant lisibilité de l’empreinte, épaisseur de couche et direction. Si nécessaire, le laboratoire choisira une mesure adaptée en coupe ou par indentation instrumentée. Le domaine d’ISO 6507-1:2023 distingue les conditions de mesure des revêtements en surface et en coupe.
2. HV et HRB ne sont pas de simples suffixes
La dureté Vickers HV est obtenue par une pyramide en diamant, puis la mesure des deux diagonales de l’empreinte. Rockwell exploite une différence de profondeur pendant une séquence définie de chargement et déchargement. Les bases diffèrent : 200 HV et 80 HRBW ne se classent pas selon le nombre et ne deviennent pas une même grandeur si l’on omet l’échelle. Méthode Vickers et diagonales ; guide NIST Rockwell, chapitre 2
Conservez l’indication de force après HV. HV 0.5 correspond à 0.5 kgf, soit environ 4.903 N, et non 0.5 N. Notez aussi force réelle et durée de maintien. Si la durée sort de l’intervalle habituellement prescrit par la méthode, indiquez-la dans la désignation selon les règles applicables. Ne déduisez pas les conditions d’un affichage logiciel abrégé. Tableau des forces Vickers de Mitutoyo
HRB désigne couramment l’échelle Rockwell B. Les résultats obtenus avec une bille en carbure de tungstène peuvent être notés HRBW ; W identifie le matériau du pénétrateur. Pour une exigence HRB sur un ancien plan, vérifiez édition de méthode, bille et désignation complète du rapport. Ne supposez pas l’équivalence de conditions utilisant des pénétrateurs différents. Échelles Rockwell et désignations de billes Mitutoyo
Distinguez Rockwell classique et superficiel. Ce dernier a ses propres combinaisons de forces et échelles, dont HR15T et HR30T. « Superficiel » ne signifie pas que le résultat concerne uniquement le revêtement. Le choix dépend aussi des épaisseurs d’éprouvette et de couche cible, du domaine de dureté et de la commande. Domaine d’ISO 6508-1:2023
3. Face arrière et support peuvent influencer une tôle mince
Le matériau autour de l’empreinte se déforme également sous charge. Si l’éprouvette est trop mince pour l’empreinte choisie, sa face arrière ou son support peuvent modifier la lecture. Basculement, flexion et saletés interposées changent aussi les conditions. Une marque inhabituelle au dos est un indice utile, mais son absence ne prouve pas à elle seule la validité de l’essai.
Vérifiez ensemble épaisseur exigée par la norme, matériau, domaine de dureté, pénétrateur et force. N’attribuez pas une épaisseur minimale unique en millimètres à tous les aciers, alliages cuivreux et revêtements. Buehler traite aussi conjointement épaisseur, échelle et support. Épaisseur et support en essai Rockwell
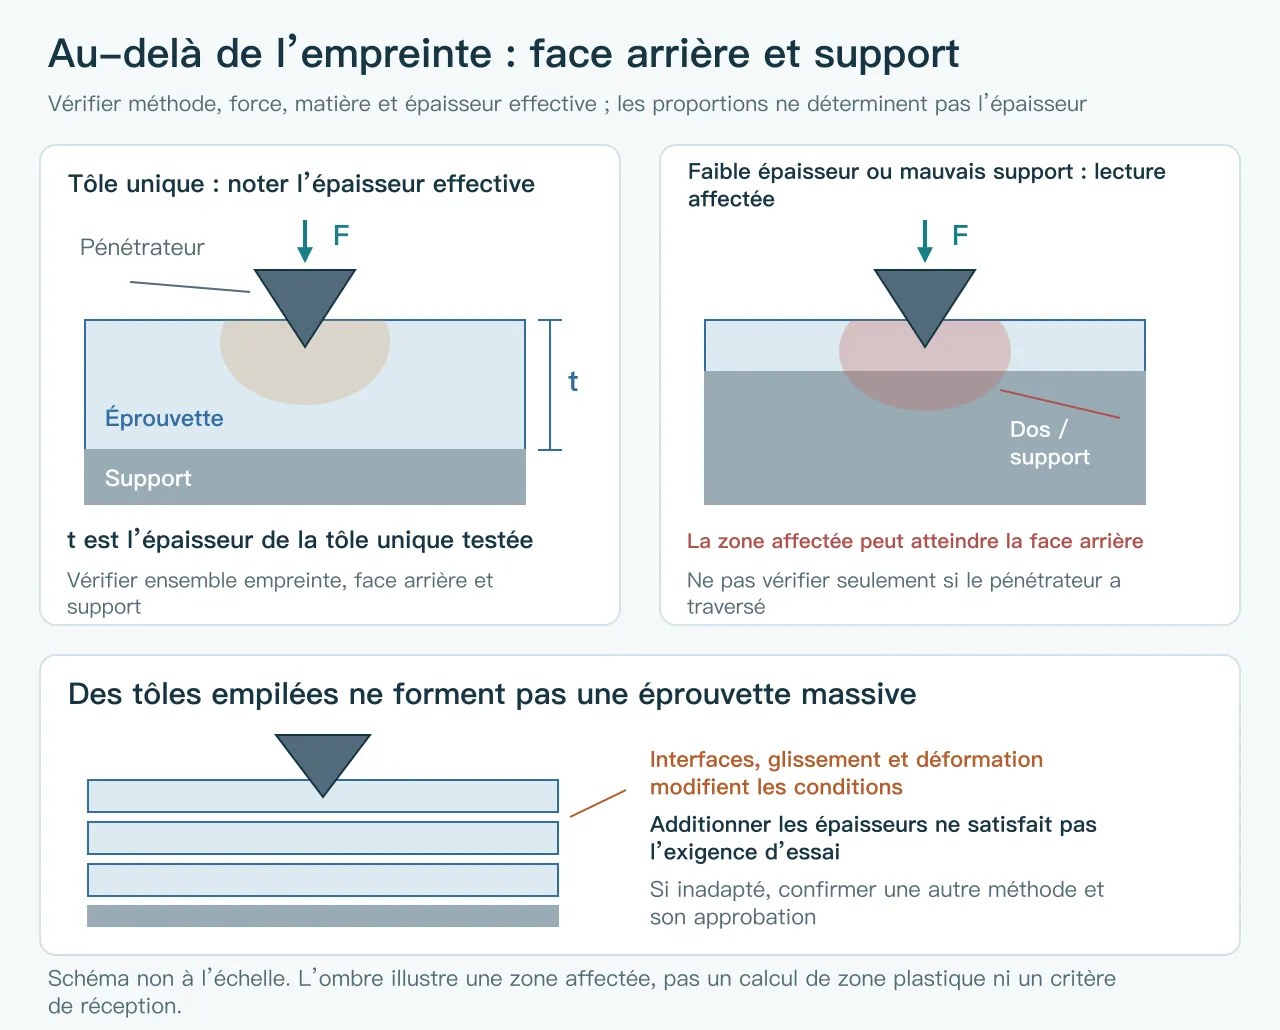
Empiler des tôles ne transforme pas celle du dessus en éprouvette massive d’épaisseur cumulée. Jeux, glissement et déformation entre couches ajoutent des effets. L’empilage ne compense pas l’épaisseur de matériau requise pour un essai classique. Si l’échelle disponible est inadaptée, convenez d’une autre méthode selon commande et norme et conservez la justification d’approbation. FAQ Instron sur éprouvettes minces et empilage
Une force plus faible n’est pas toujours préférable. Les très petites empreintes Vickers se lisent moins sûrement et sont plus sensibles à l’état de surface et à l’erreur de mesure. Dans le domaine autorisé, conciliez épaisseur, zone cible et lisibilité. Ne changez pas de force jusqu’à obtenir un chiffre favorable.
4. Préparation et points suivent l’objectif du contrôle
Avant découpe, relevez bobine ou lot d’origine, identité de tôle, face, épaisseur réelle et prélèvement. Maîtrisez échauffement et écrouissage pendant coupe, meulage et polissage. N’appelez pas le résultat « dureté de la tôle initiale » si la préparation a changé son état. Marteler ou aplanir à répétition pour poser une éprouvette irrégulière peut aussi modifier la zone.
Pour le substrat reçu, expliquez le traitement de l’huile, des oxydes ou du revêtement et si leur élimination affecte la cible. Pour une couche superficielle, il faut au contraire préserver couche et interface. Une éprouvette enrobée exige également méthode, maintien et support adaptés ; une préparation pour observation microscopique en coupe ne convient pas automatiquement à tout essai Rockwell.
Respectez les distances prescrites entre empreintes et aux bords ; elles peuvent dépendre du matériau. N’appliquez pas sans condition les espacements de l’acier à une couche tendre et ne mesurez pas près d’un bord cisaillé pour annoncer la dureté du substrat. Si l’objet est une zone écrouie par cisaillage, conservez ce point et décrivez-le dans un plan dédié. Préparation Vickers et espacement des empreintes
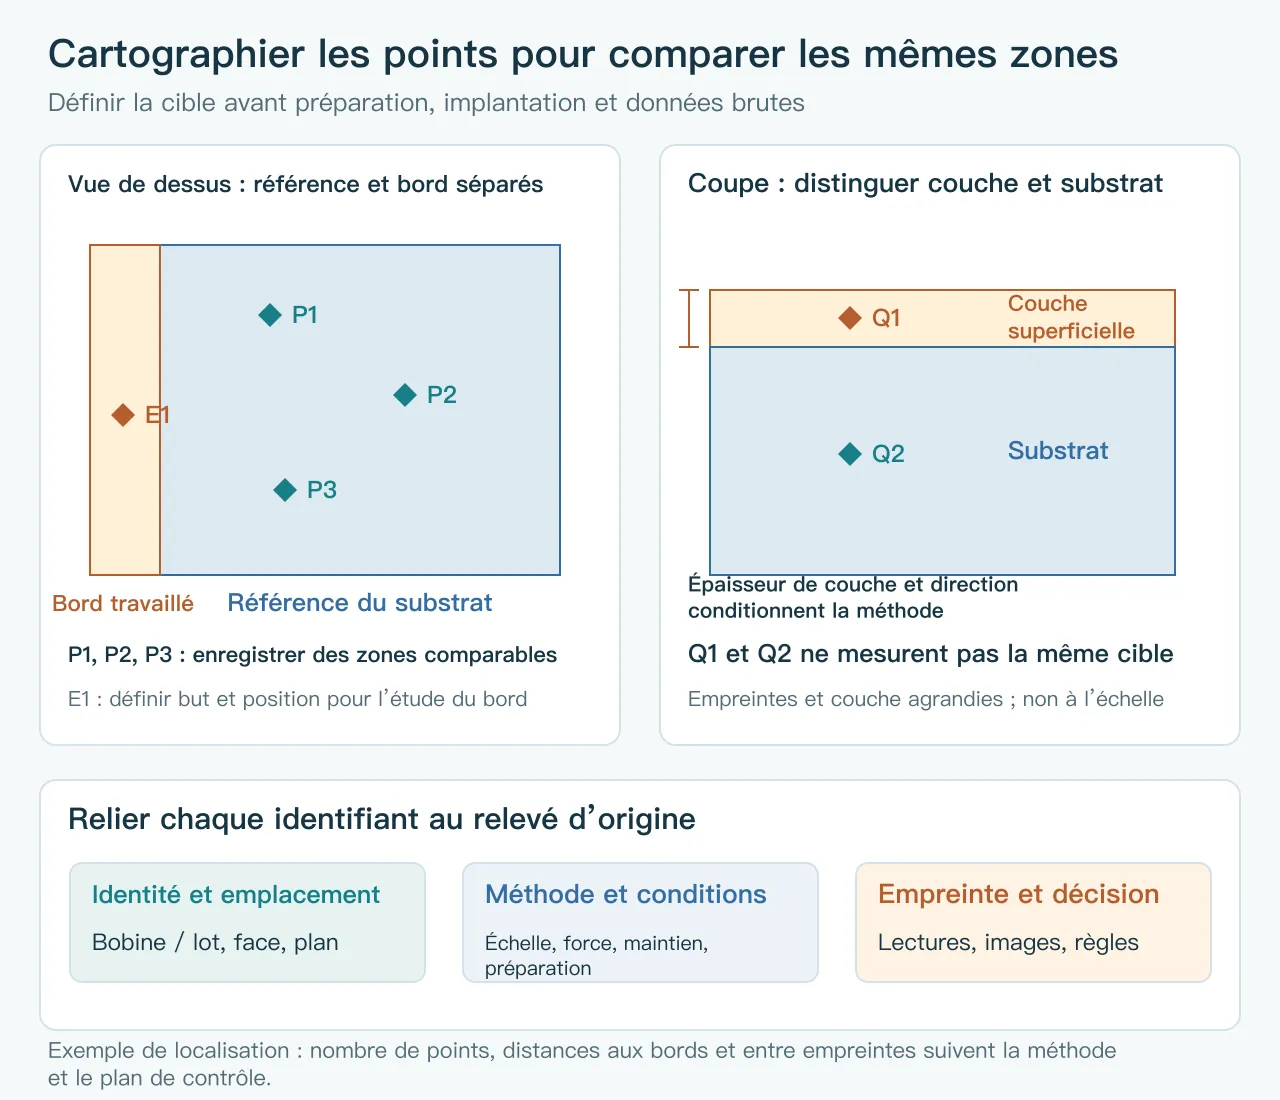
Le plan doit permettre à un autre contrôleur de retrouver le même type de zone, pas seulement indiquer « trois points aléatoires ». Le plan de contrôle définit distribution, nombre de points et lot représenté. Multiplier les empreintes dans une petite zone ne la rend pas automatiquement représentative de toute la bobine.
5. Relier un résultat Vickers à son empreinte initiale
Ce relevé de calcul hypothétique illustre les liens entre données. On suppose trois empreintes distinctes sur une éprouvette pédagogique, toutes à 0.5 kgf avec maintien de 15 s. Préparation, épaisseur et validité des points sont supposées déjà vérifiées selon la méthode. Aucune nuance, épaisseur de tôle ou plage d’acceptation n’est fixée ici.
Calculez la diagonale moyenne d=(d1+d2)/2. Avec F en gf et d en μm, HV=1854.4F/d² ; ici F=500 gf. Formule Vickers et unités
| Empreinte | d1 (μm) | d2 (μm) | d moyen (μm) | HV calculé, approximatif |
|---|---|---|---|---|
| P1 | 67.0 | 69.0 | 68.0 | 200.5 |
| P2 | 68.0 | 70.0 | 69.0 | 194.7 |
| P3 | 66.0 | 68.0 | 67.0 | 206.5 |
Pour P1, 1854.4×500÷68.0²=200.5. Si cet exemple est affiché à l’entier, on peut écrire environ 201 HV 0.5, en gardant les deux diagonales, la durée et la position dans le relevé initial. Chiffres, arrondi et expression d’un résultat réel suivent la méthode adoptée, et non le format de cet exemple.
Le tableau illustre calcul et enregistrement, sans limites d’acceptation. Ces trois nombres ne prouvent donc pas la conformité de tout le lot. Vérifiez aussi lisibilité du contour, conformité des deux diagonales à la méthode et portée réelle des points. Les images aident à la revue, sans remplacer les relevés d’état du matériel et de conditions d’essai.
6. Aligner les conditions avant de discuter de conversion
Si un rapport de lot indique HV 0.5 et un autre HRBW, identifiez d’abord la méthode commandée. Les tables de conversion donnent des relations approximatives pour des matériaux et états précis. Elles ne rendent pas valide un essai inadapté à une tôle mince ; une valeur convertie ne doit pas être présentée comme mesurée directement. Guide NIST, section 3.4.11
Même avec deux mentions HV, des forces, préparations ou emplacements différents empêchent de comparer seulement les chiffres. Distinguez tôle initiale et transformée, surface et coupe, substrat et couche, puis examinez les relevés originaux. Un instrument capable d’afficher une conversion ne prouve pas qu’elle est acceptée par la commande.
Si une autre échelle est nécessaire pour le pilotage du procédé, établissez à l’avance une base comparative pour ce matériau et cet état, avec usage et approbation définis. La réception suit toujours le critère convenu. Si les conditions manquent, notez « éléments comparables insuffisants ; revue requise », sans déclarer aussitôt le matériau trop tendre ou trop dur.
7. Compléter le rapport, puis appliquer la règle convenue
Le rapport doit relier les résultats aux éprouvettes, puis celles-ci au lot reçu. Ces champs constituent une trame de revue du plan et du rapport. L’exécution suit la norme et la méthode du laboratoire retenues.
| Rubrique | Informations à conserver | Erreur d’interprétation évitée |
|---|---|---|
| Identité du matériau et de l’éprouvette | Nuance, norme, état, bobine/lot, numéro d’éprouvette et épaisseur | Mélanger états ou lots différents |
| Méthode et équipement | Norme et édition, échelle, pénétrateur, identifiant équipement et vérifications pertinentes | Voir « dureté conforme » sans savoir comment elle a été mesurée |
| Conditions d’essai | Force, chargement et maintien, support, préparation et environnement | Confondre effets de face arrière, support ou préparation et différences du matériau |
| Points et données brutes | Face, position en vue de dessus/coupe, numéro ; deux diagonales Vickers et images disponibles | Perdre les points anormaux ou ne garder que la moyenne |
| Base de décision | Limites commandées, critères individuels ou statistiques, arrondi et traitement convenu de l’incertitude | Choisir une règle avantageuse après lecture des résultats |
| Revue et disposition | Anomalies originales, motif de nouvel essai, périmètre affecté, approbation et destination du matériau | Changer de point jusqu’à réussir ou écraser les résultats initiaux |
Si un résultat dépasse une limite ou s’en approche, conservez les données initiales, vérifiez point et méthode, puis refaites l’essai selon l’accord. Justifiez et gardez la trace des empreintes déclarées invalides ; ne supprimez pas une valeur simplement parce qu’elle est basse. Si chaque point doit respecter la limite, une moyenne conforme ne masque pas un échec individuel.
Après acceptation de la dureté, vérifiez formage, assemblage et fonction du ressort selon leurs exigences ; voir état du matériau et maintien de force des contacts ressorts. Pour acheter, fournissez exigence de dureté, épaisseur, état de surface et rapports. Si la méthode reste à choisir, précisez si l’objectif est l’état à réception ou une propriété locale de pièce finie, puis discutez des conditions réalisables.
- ISO 6507-1:2023 : méthode Vickers et domaine. Domaine d’application
- ISO 6508-1:2023 : domaines Rockwell classique et superficiel. Domaine d’application
- ZwickRoell : mesure Vickers, force et maintien
- Mitutoyo : tableau des forces Vickers HM-200
- Mitutoyo : échelles Rockwell et désignations de billes
- Buehler : épaisseur, support et conditions Rockwell
- Instron : questions sur les essais de dureté
- Struers : calcul Vickers, préparation et espacement
- NIST SP 960-5 : guide de mesure Rockwell. Principes et limites des conversions ; la réception suit la méthode en vigueur spécifiée à la commande