1. 先把“弹性好”拆成四个问题
拿到两片同样形状的弹片,先问:压到同一个位置,哪片力更大?再多压一点,松开后能否回到原来的位置?在装配位置保持一段时间后,还剩多少力?反复动作后,还能否保持功能?这四个问题对应不同的性能,不能用一个硬度数字一起回答。
| 要确认的事 | 主要看什么 | 单看硬度缺少什么 |
|---|---|---|
| 压到指定位置需要多大的力 | 材料弹性模量、厚度、有效长度、宽度、固定与接触方式 | 成品的力—位移关系 |
| 松开后是否留下变形 | 实际应力、弹性极限、加工后状态及允许残余量 | 加载路径和卸载后的测量 |
| 长时间压住后是否仍够力 | 合金与状态、温度、时间、初始应力 | 指定工况下的力保持证据 |
| 反复动作后是否仍合格 | 循环行程、应力变化、边缘及表面、动作次数 | 循环后的裂纹、力和功能检查 |
在线弹性范围内,弹性模量影响材料变形时的“斜率”;零件刚度还取决于几何和约束。把某种材料加工得更硬,可能提高其承受应力而不留下明显变形的能力,却不能据此认定同一工作位移下的力按硬度同比增加。Materion 的弹簧材料技术说明也把增加刚度与提高屈服强度分别讨论。
2. 位移从哪里量,决定比较是否成立
工作位移应从成品的自由状态量到规定装配位置,并在图上标出测量点、方向和固定位置。若只说“压下半毫米”,却没有说明夹紧到哪里、从哪里归零、压在哪个位置,两家供应商可能测到不同结果。
下面用一根直的矩形悬臂说明。L 是固定边界到自由端受力点的长度;b 是宽度;t 是沿弯曲方向的厚度。δ 是自由端同一个点相对于初始位置的垂直位移。图中的 F 为施加在弹片上的力,弹片对压头的反力方向相反。
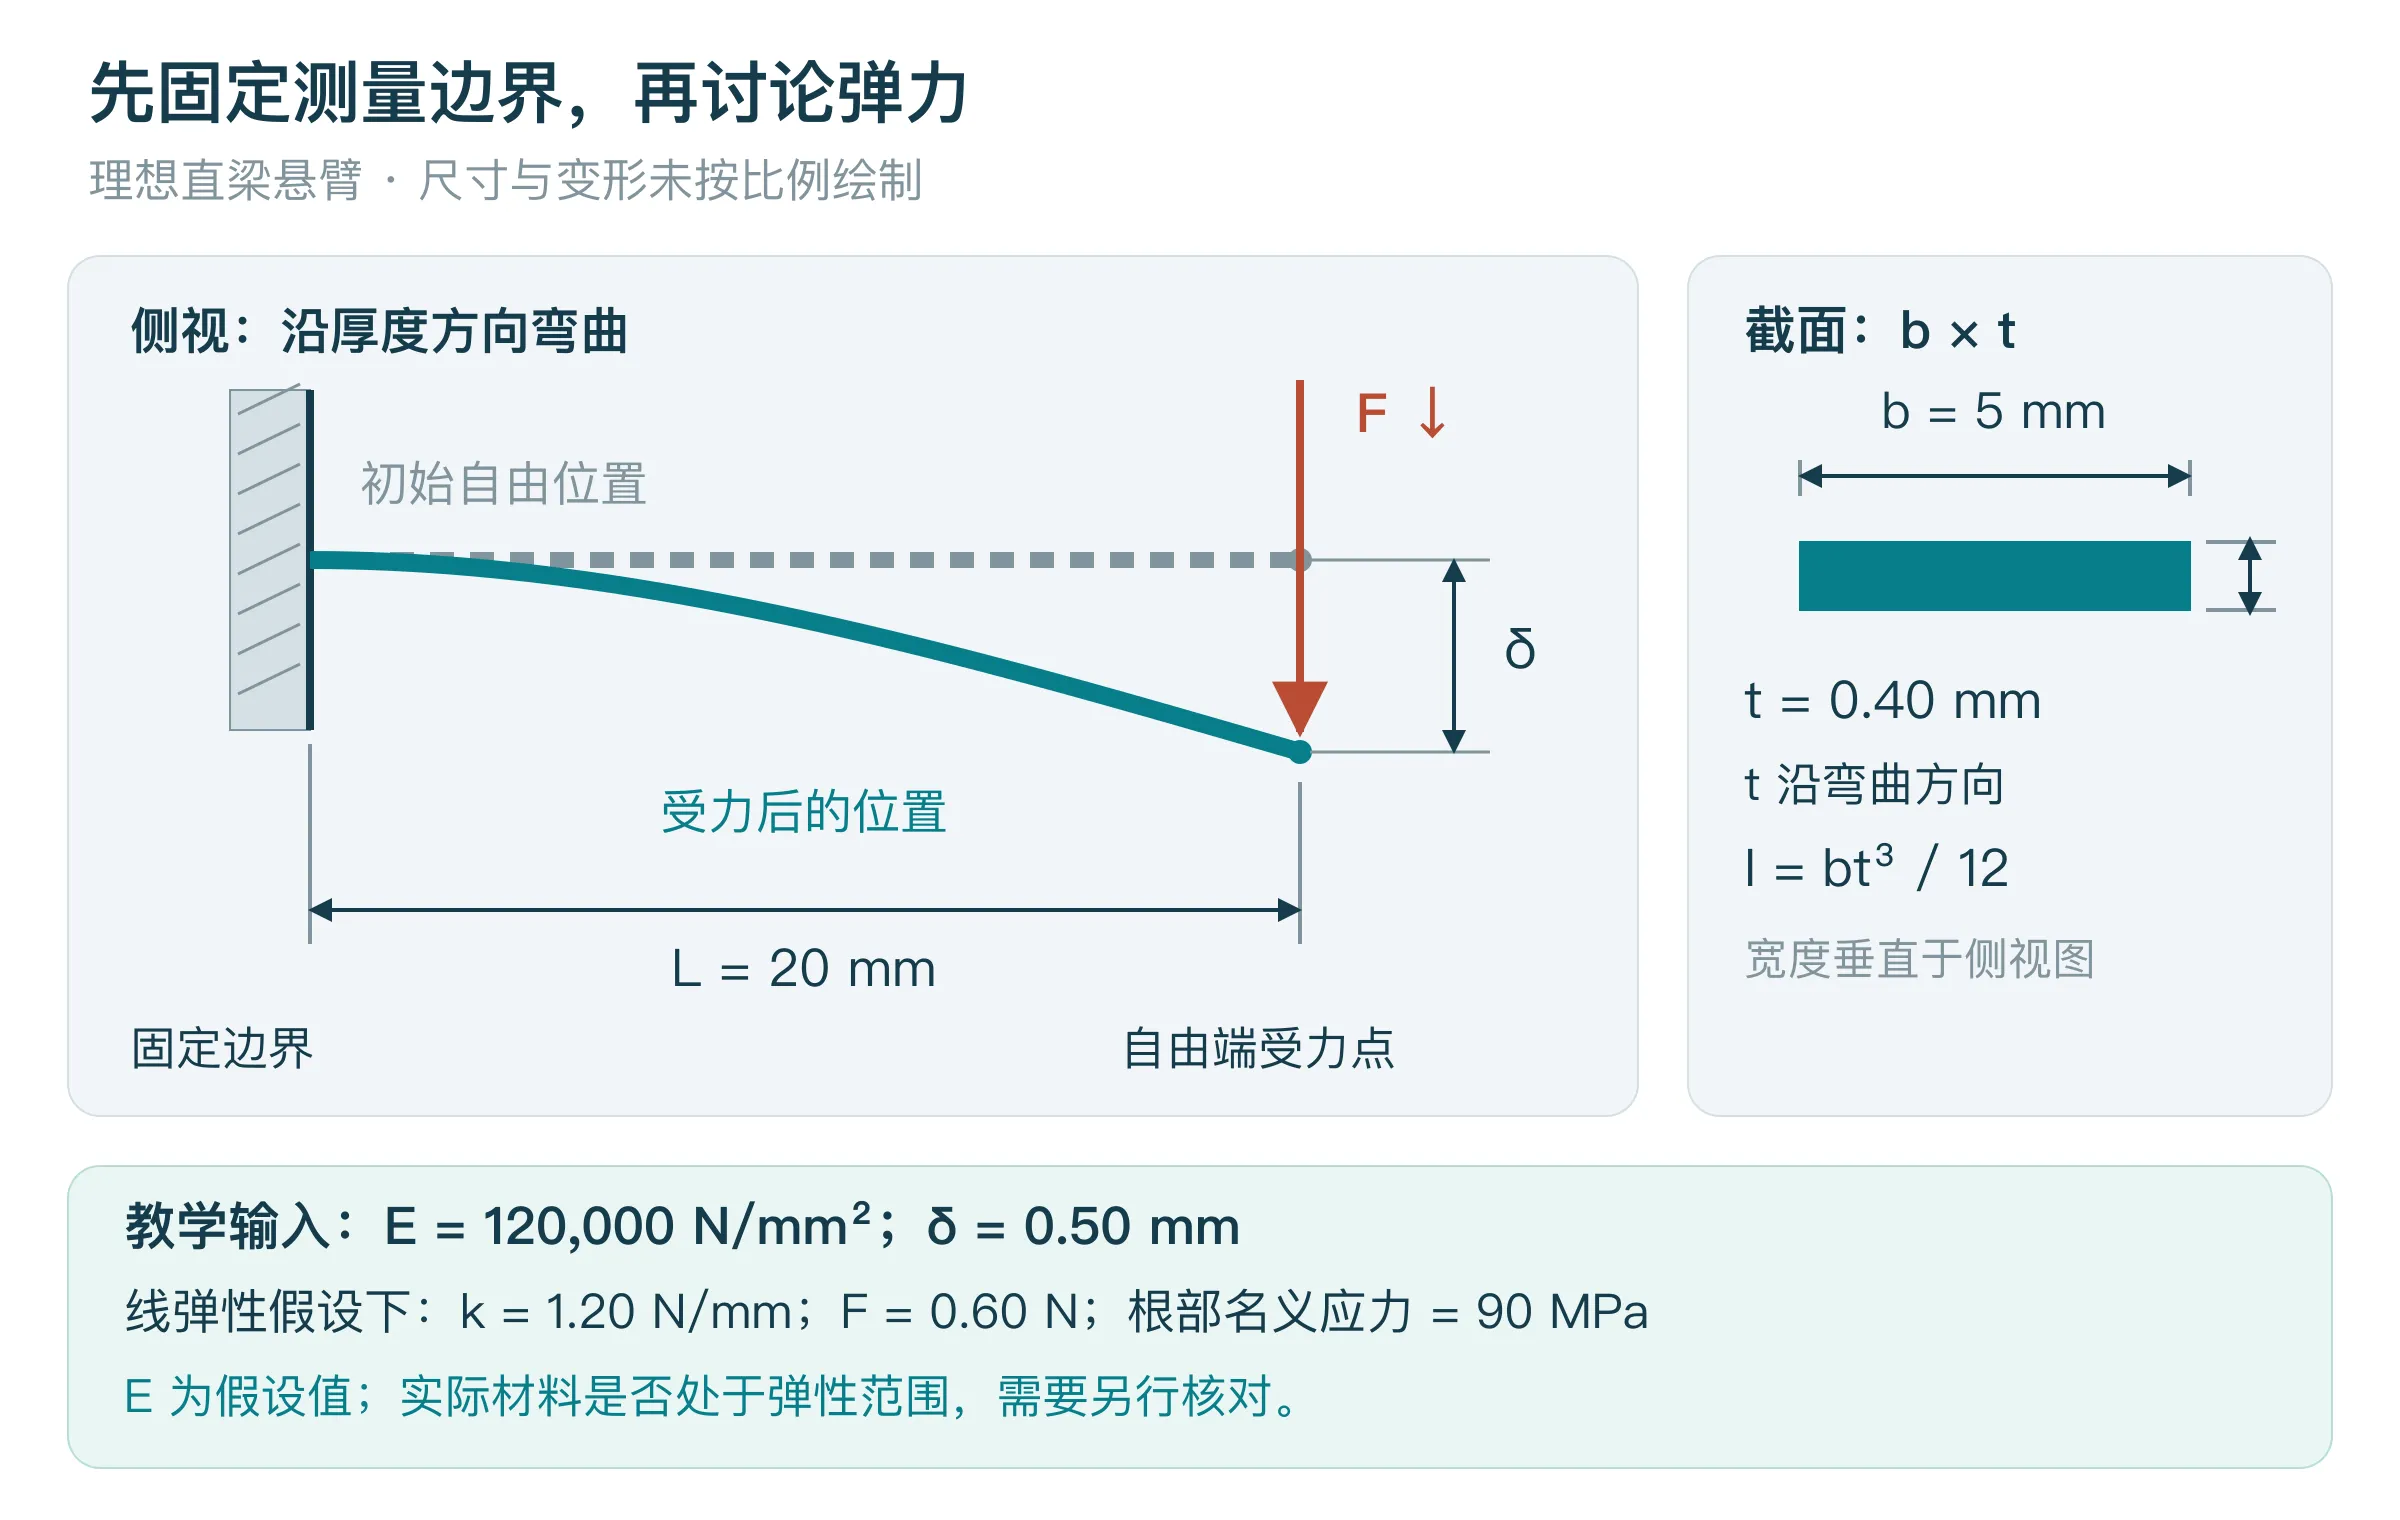
带弧度、折弯根部或多处接触的弹片,受力后可能改变接触点与力臂,不能直接把外形总长代入 L。应先确认实际支承和加载方式,再决定使用合适的计算模型、仿真或代表性样件测量。
装配总行程也未必等于弹片挠度:开始接触前可能有空行程,接触后可能有滑动、摩擦或配合件变形。沿插入方向测得的装配力,不能直接当成接触面的法向力。要比较的是同一功能位置、同一加载路径上的同一种力。
3. 用一个算得回去的例子,看几何怎样改变弹力
以下只作教学计算:假设材料在线弹性范围内,E=120,000 N/mm²;L=20 mm,b=5 mm,t=0.40 mm,δ=0.50 mm。E 是人为选定的输入,不代表 C7701 或任何已采购材料的实测值。忽略剪切变形、局部圆角、残余应力和夹具柔度,采用小挠度直梁模型。
矩形截面的惯性矩 I=bt³/12=0.026667 mm⁴。自由端位移关系为 δ=FL³/(3EI),因此刚度 k=F/δ=3EI/L³=1.20 N/mm,压下 0.50 mm 所需的力 F=0.60 N。这里 F 用 N,长度用 mm,E 用 N/mm²,不能直接把 GPa 数字代入。MIT 弯曲变形讲义,第 268 页给出了这一边界条件下的位移公式。
根部最大名义弯曲应力 σ=6FL/(bt²)=90 MPa;本例 δ/L=2.5%。小挠度不等于材料必然处于弹性范围,仍需用所选材料及加工后状态的证据核对。名义应力也没有计入缺口或根部细节造成的局部集中。伊利诺伊大学梁弯曲讲义说明了截面惯性矩与弹性弯曲应力的关系。
把同一模型中的一个尺寸单独改变,保持 E 和 δ 不变,会得到下面的结果。数值是模型计算,不是公差建议或材料推荐。
| 单独改变的条件 | 刚度 k(N/mm) | δ=0.50 mm 时的力(N) | 根部名义应力(MPa) |
|---|---|---|---|
| 基准:L=20、b=5、t=0.40 mm | 1.200 | 0.600 | 90.0 |
| 厚度改为 0.44 mm,其余不变 | 1.597 | 0.799 | 99.0 |
| 有效长度改为 22 mm,其余不变 | 0.902 | 0.451 | 74.4 |
| 宽度改为 10 mm,其余不变 | 2.400 | 1.200 | 90.0 |
在这些条件下,刚度随厚度的三次方变化,随有效长度的三次方反比变化。因此,夹具多夹进去一点、板厚发生变化,都可能让力明显不同。加宽会增加总力,但在规定挠度的这一模型下,不降低根部名义应力;加厚虽然增加力,也提高同一挠度下的应力。改变尺寸后,应把力和应力一起复核。
4. 能压回去,不等于任何行程都不会留下变形
如果两种状态的实际弹性模量相近,且几何相同,它们在共同的线弹性区间内可以有相近的力—位移斜率;区别可能在于可用的应力或位移范围。不能把这段直线无限延长,预测超出范围后的弹力。
材料表常见的 Rp0.2 是规定塑性延伸强度,对应规定的塑性延伸量,并非严格的“零残余变形界限”。要求松开后准确复位的弹片,不能仅凭计算应力低于 Rp0.2 就判定无残余变形;应约定成品残余量及测量分辨率。Materion 对近弹性性能的解释区分了弹性极限、规定塑性延伸强度与弹簧弯曲极限。
实际核对应记录初始自由位置,按约定行程加载,再完全卸载并在规定等待时间后复测同一点。工作行程与装配时可能经历的最大行程要分开:装配过程中越过凸台的一次过压,也可能改变之后的自由位置和接触力。专门用于过行程检查的样件是否继续参加其他测试,应预先约定,避免加载历史混在一起。
5. 长时间压住后的力,要在明确的温度和位置下核对
应力松弛关注的是保持变形时,力随时间减少的现象;它可以发生在低于通常规定屈服强度的应力下。合金、状态、初始应力、温度和时间都会影响结果,因此不能从一次硬度或初始测力推算长期保持率。Materion 的应力松弛技术文说明了这些影响因素。
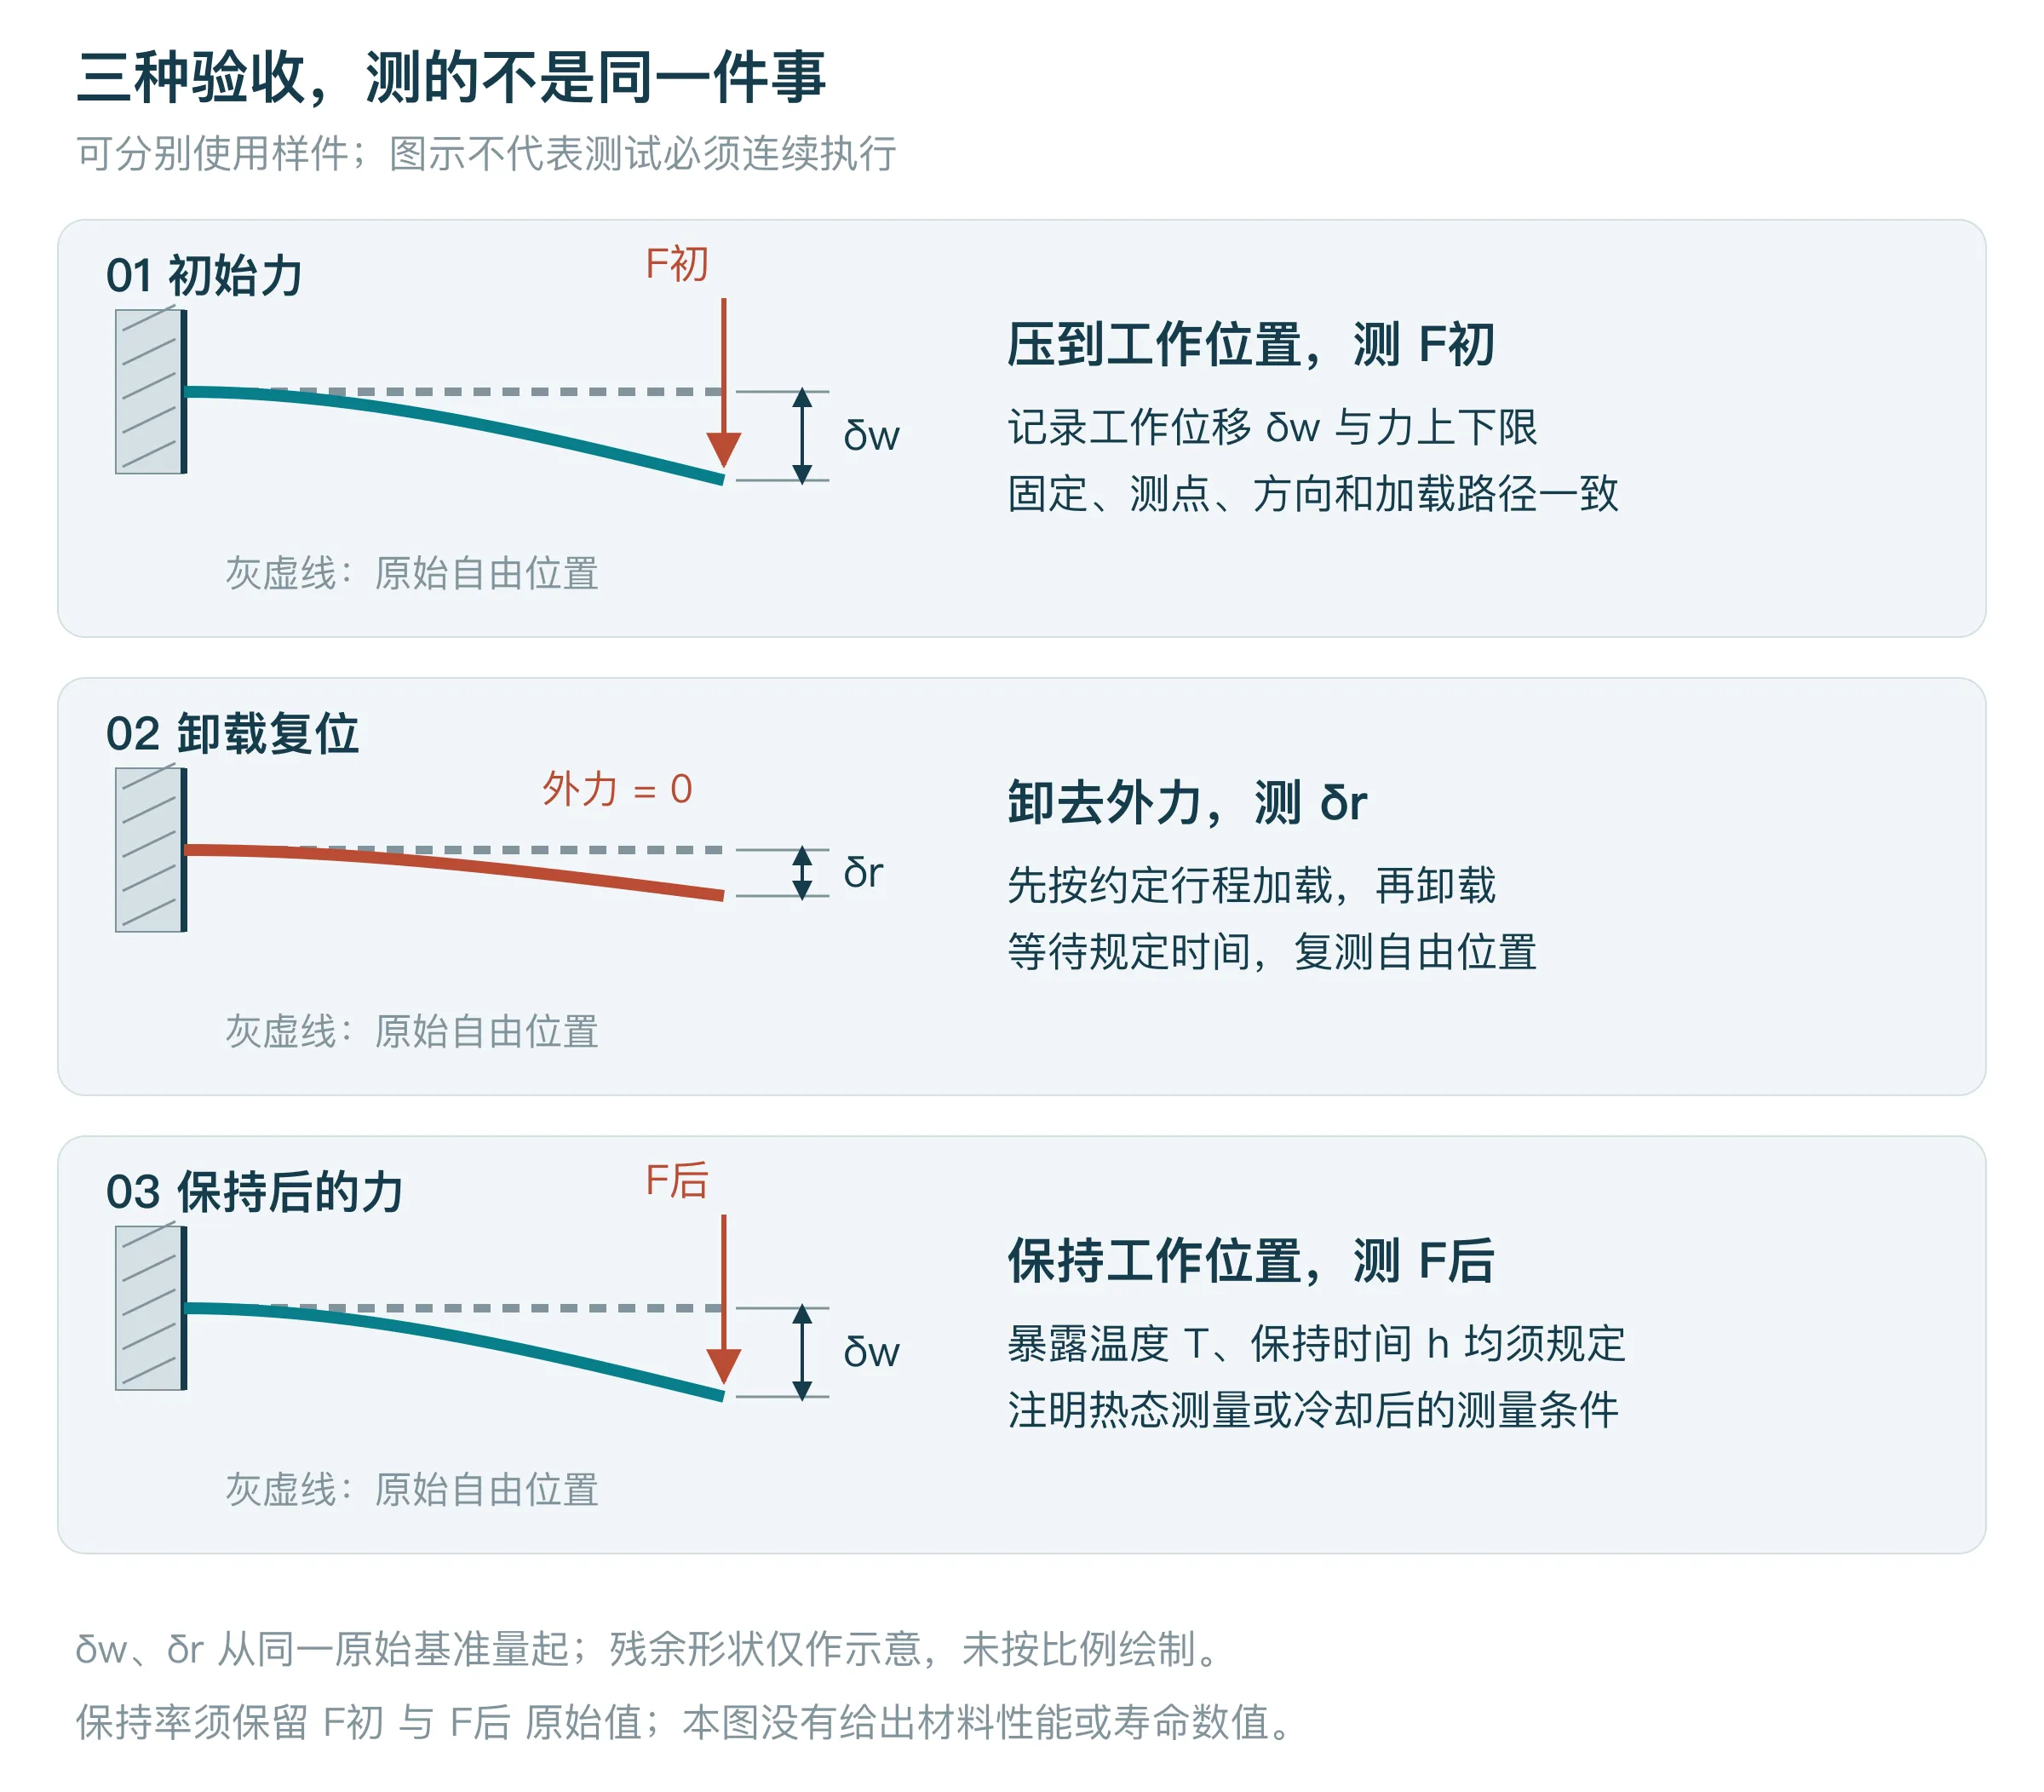
测试记录要写清保持的工作位置、暴露温度、持续时间,以及力是在热态原位测量,还是冷却到指定温度后测量。两种结果有不同含义,不能混作同一指标。夹具或塑料支座受热变形,也会改变弹片实际位移;测到力下降时,应同时核查约束与接触位置。
如约定保持率,定义为同一口径下的 F后/F初×100%,并保留前后原始力值。保持率高却初始力不足,仍可能不满足功能;仅提高初始力,也可能带来装配力过大等问题。验收应同时规定试验后最低力,限值由实际用途确定。
6. 反复动作与持续压住,需要不同的证据
反复开合、插拔或振动涉及循环载荷。一次加载合格,不能证明循环后不会发生疲劳裂纹;循环应力即使低于屈服强度,也可能产生疲劳损伤。缺口、冲切边缘和成形损伤需要与实际循环条件一起评估。Materion 的疲劳失效说明解释了循环损伤与单次加载的区别。
循环计划应规定起止位移、次数、频率、温度和中间检查点,并约定裂纹、残余位置及力变化的判定。对电接触件,还要按用途检查配合表面与电气功能;“做完指定次数没有断”并不自动等于接触功能仍合格。持续保持和循环试验可以组合安排,但条件与样件加载历史必须明确,不能互相替代。
7. 把材料记录和成品验收分开写,最后对应到同一批样件
订料时记录牌号、产品标准、供货状态、厚度及方向;批准成品时,再核对实际成形、热处理、连接和表面处理后的结果。硬度读数还要带上方法、标尺、试验力与位置,避免把不同测量条件下的数字直接排序。
材料状态要与加工路线一起确认。某种状态适合承载,不代表它也适合拟定折弯;先成形后处理与采购预先强化带材再成形,也不能只按最终硬度视为相同。需要评审折弯损伤、尺寸和最终功能,但不能在缺少具体合金资料时直接开出热处理温度。材料类别与候选合金的比较可继续参阅白铜(镍银)选型和铜与黄铜选材。
| 交接内容 | 建议在订单或样件计划中写清 | 对应证据 |
|---|---|---|
| 材料身份与状态 | 牌号、适用标准、状态、厚度、公差、轧向及批次 | 可追溯材质记录;按约定核对力学性能 |
| 成品初始功能 | 图纸版本、固定边界、自由位置、工作位移范围、各位置力上下限 | 代表性成品的加载记录、夹具和测点说明 |
| 复位能力 | 工作与最大装配行程、卸载等待时间、残余量限值 | 加载前后同一测点的位置记录 |
| 保持与循环 | 温度、时间、循环范围、次数、测量时机、合格限值与抽样安排 | 对应样件的原始数据及试验后功能记录 |
环保声明、RoHS/REACH 报告或 SDS 有各自用途,不能充当弹力、疲劳或应力松弛报告。看到 C7701 等牌号时,仍应核对采用的标准和状态,不能仅凭名称相近就套用另一牌号的性能。
如果现在只有草图或旧样,也可以先标出固定位置、压住哪里、装配过程中最多移动多少,以及使用温度和动作方式。力值尚未确定时注明“待样件确认”,从这些真实功能条件开始讨论材料和结构,再把认可结果写入图纸与验收计划。