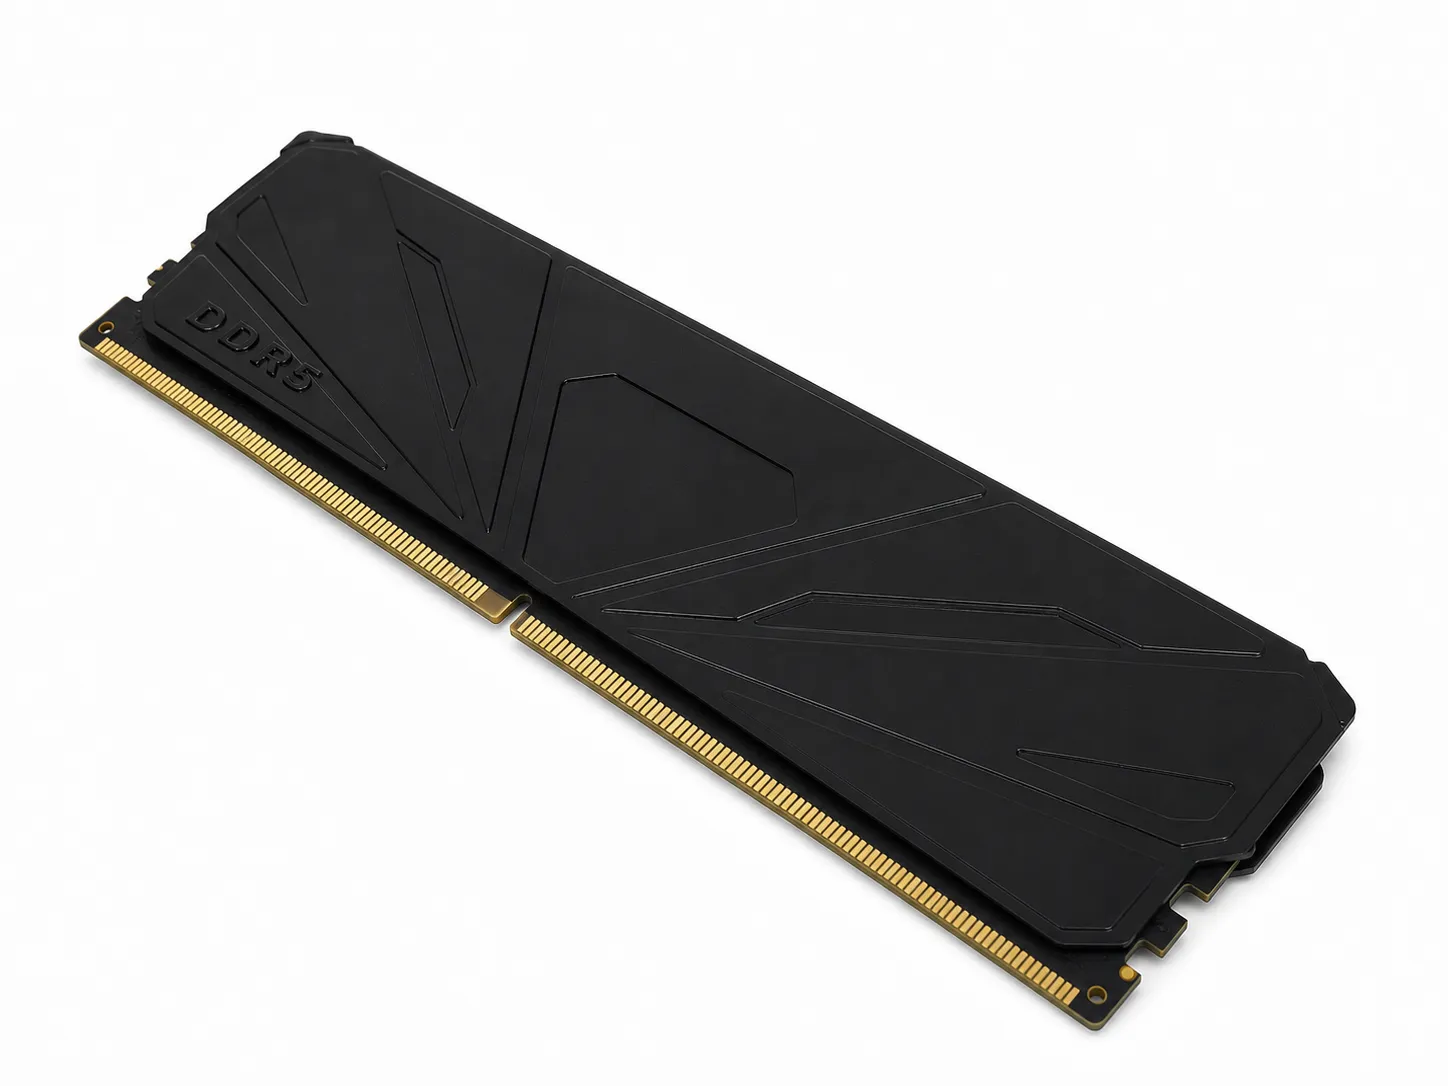
冲压和成形散热片以外罩、板件、卡夹或薄型界面件的形式用于内存模组、计算硬件、功率电子和冷却组件。它们看似简单,但薄材料、大面积可见表面、成形细节和接触区的组合,往往使平面度、表面痕迹和搬运比外形尺寸更关键。
金属件制造商可以评审图纸是否适合落料、冲压、折弯、成形、表面处理和检验。热源数据、界面材料、夹紧条件、气流和最终热验收测试仍由买方或系统设计人员负责。明确这些责任有助于获得更可靠的报价和更有效的样件计划。
简要答案:散热片 RFQ 应包含什么
请发送受控 2D 图纸和 STEP/STP 模型、当前版本、材料与厚度、预计样件与量产数量、关键基准、平面度或轮廓要求、接触区、毛刺方向、表面处理、清洁度、检验记录和包装范围。当卡脚、夹片、孔或折弯用于定位零件时,还应提供配合几何或装配视图。
系统热目标应描述为买方验证要求,而不是冲压件的固有属性。供应商无法只凭一张板件图纸推断结温、界面热阻、夹紧压力或气流。如果验收涉及导热率、热仿真或系统测试,应注明材料属性来源和测试负责人。
把零件功能与系统热性能分开
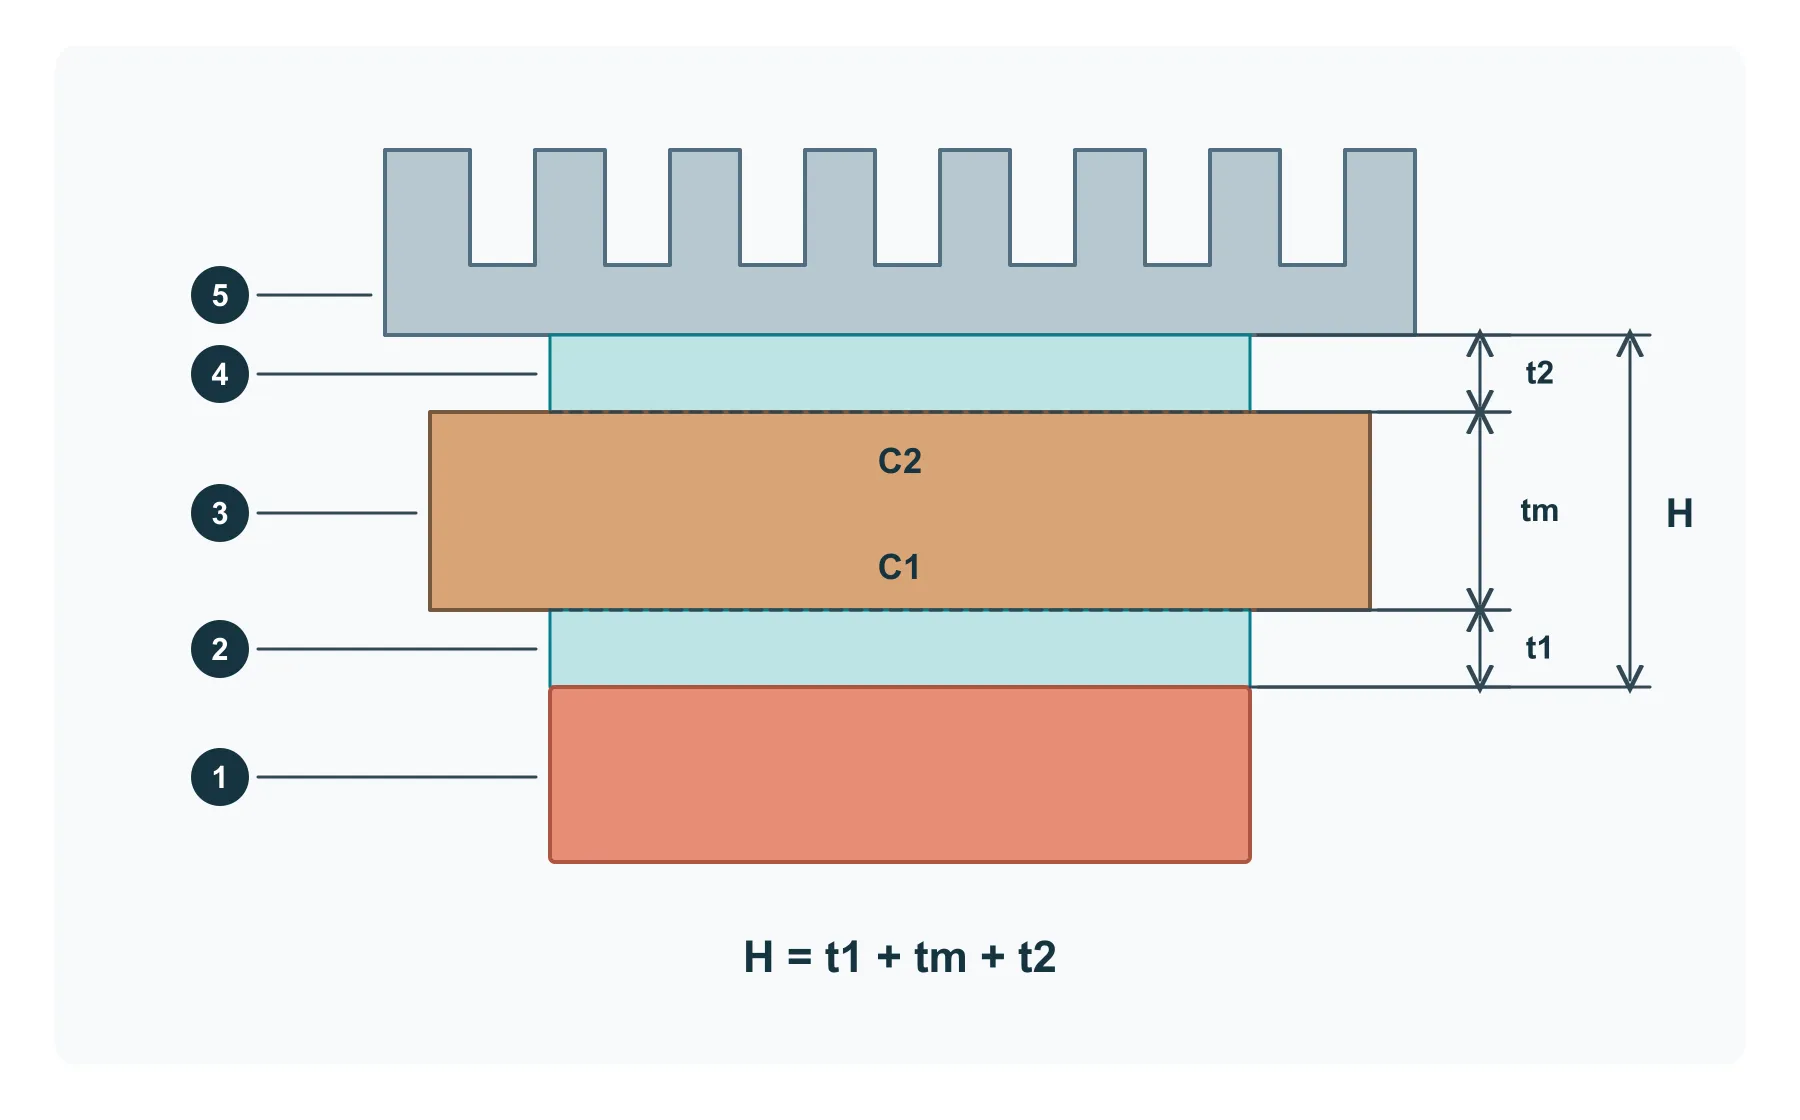
剖面展示一种可能的叠层:1 热源,2 下层导热界面材料(TIM),3 金属垫片或均热片,4 上层 TIM,5 散热器。有的设计省略一层 TIM 或采用其他连接方式,应按实际装配画图,不能直接照搬层数。TIM 用于填补界面间隙,选用时还要考虑间隙大小和形状、温度及元件受力限制。[2]
C1、C2 标出金属件的两个接触面。这些范围内应避免不需要的毛刺、压凸和残留物,同时画出实际支撑与紧固位置。夹紧力应遵循约定的装配方法及元件、TIM 的限制,不能为了让缝隙消失就不断加力。
- 每层注明零件号或材料规范,并写清由谁提供、由谁安装。
- 根据选定材料和装配方案,定义装好后的界面厚度、允许压缩量或载荷,以及是否需要电气绝缘。
- 金属件按图检测,与整套叠层的接触和温度检查分别记录。
核对留给界面材料的厚度
尺寸计算示例:约定装配状态的 H 为 1.20 ± 0.05 mm,成品金属厚度 tm 为 0.80 ± 0.03 mm。按名义尺寸,留给 t1 与 t2 的总厚度为 0.40 mm。按各尺寸独立取极限计算,最小为 1.15 减 0.83,得到 0.32 mm;最大为 1.25 减 0.77,得到 0.48 mm。
这算出的是两层界面装好后可占用的总空间,不是应采购的导热垫标称厚度,也不能未经检查就均分给两层。应分别用选定 TIM 的压缩与载荷资料,核对分配给它的间隙及元件受力限值。本例没有计入翘曲、倾斜和局部间隙变化,批准前还需在实际装配中检查。
比较报价前锁定材料、状态和厚度
需要低重量、成形性、外观和导热性时,铝材较为常见;紧凑截面需要更高导热率时可能选择铜,但铜更重、成本更高,搬运时也更容易留下痕迹。具体铝或铜牌号、状态或硬度会影响成形、回弹、表面状态和可得性,因此“铝板”之类笼统标注不足以支持受控报价。
厚度会影响刚度、质量、成形载荷、接触表现和大面积板件变形风险。系统设计人员应根据机械与热设计选择厚度,制造商则检查所选板材能否按图纸要求切割、冲压、成形和保持尺寸。如允许替代牌号,应将其列为受控选项,并注明替代批准人。
- 当合金与状态或材料硬度具有功能意义时,应明确标注。
- 注明标称厚度及适用材料标准或证书要求。
- 把已批准替代项与仍需买方书面批准的供应商建议分开。
围绕接触区和成形可达性设计几何
平板件可能包括冲孔、槽、压凸、加强筋、压印区、卡脚和边缘折弯。这些特征可增加刚度或定位零件,但也会重新分配材料并改变接触区周围的平面度。间距很近的成形特征、短法兰或近折弯孔可能需要不同工具、避让几何或调整工序顺序。
圈出金属件与器件、TIM 或散热器接触的范围,把非必要压凸、毛刺和标记放到这些区域之外。孔位和成形高度按装配参考定位;接触面自身形状单独控制,不把基准用于定义表面平面度。
- 标出功能接触区,并把可选特征置于区域之外。
- 提供折弯方向、内半径、避让和关键法兰高度。
- 就压凸、加强筋和边缘成形周围的变形风险征求 DFM 意见。
在真正需要的位置规定平面度、轮廓和表面状态
表面平面度针对指定区域自身,不引用基准;它控制表面形状,不控制相对其他特征的高度或方向。若 C1 与 C2 之间需要特定关系,应按图纸采用的标准,另外规定厚度及适合的方向或轮廓要求。[1]
把散件检测与装好后的接触检查分开。记录表面处理阶段、支撑位置及是否约束;将薄板夹平,可能掩盖自由状态的翘曲。先用经过验证、能覆盖接触区的方法测量表面,再按约定支撑和载荷检查装配间隙。即使平面度合格,凹痕、凸起边缘和残留物也仍需各自的验收要求。
控制边缘、毛刺方向和连接特征
落料和冲孔会形成入口侧与出口侧,塌角和毛刺方向与工具方向有关。即使总体毛刺高度很小,朝向导热垫、电气间隙、线缆或装配人员的毛刺也可能带来风险。应在图纸上标明允许的毛刺侧,并识别需要去毛刺、倒钝或特殊搬运的边缘。
卡脚、夹片和弹性特征需要额外关注,因为其表现取决于几何、材料状态、纹理方向和成形工艺。金属件供应商可以检验尺寸和样件配合,但买方应定义配合件、插入方法及功能循环或保持检查。不要在没有对应检具和验收方法时给出含糊的弹力要求。
- 标出允许的毛刺侧,以及有特殊触摸或间隙要求的边缘。
- 为夹片、槽口、锁扣和定位卡脚提供配合件资料。
- 用夹具、方向和验收范围定义装配力或保持力检查。
协调表面处理、遮蔽、清洁度和防腐需求
阳极氧化、化学转化膜、电镀、涂装或其他处理可用于防腐、外观、电气绝缘或装配需求。表面处理会改变紧配合尺寸,也可能改变电气或热接触表现。应标出必须保持导电、不涂覆、遮蔽或受保护的区域,并在适用时引用处理规范、颜色或批准样。
外观散热件在冲压、成形、表面处理和包装流转中需要谨慎搬运。保护膜可能适合某些板材状态,但也可能妨碍成形或后续处理,因此应提前规划而不能默认使用。还应规定零件是否不得有可见油污、指纹、颗粒或胶残留,以及如何评定。
- 识别可见面、接触区、遮蔽区以及允许的挂点或接触痕迹。
- 定义表面处理标准、颜色或外观参考,以及所需合规记录。
- 把清洗、保护膜移除和最终搬运要求列入报价范围。
根据批量与版本风险选择冲压或柔性加工
当设计仍在变化时,简单导热垫片或早期原型可通过激光切割、冲孔或简易模具制造。重复成形特征、卡夹、压凸细节或更高且稳定的需求可能值得投入量产冲压模具。最低风险路线不一定是首批样件价格最低的路线,而是能回答当前工程问题又不会制造量产表现假象的路线。
为每种版本提供现实的样件、试产、批次和年产数量。要求供应商将一次性模具或编程费用与单件和单批费用分开。如果柔性加工样件无法再现量产材料状态、边缘质量、成形应变或平面度,应记录这种差异,并在放行前安排量产意图试制。
通过零件级和装配级检查批准样件
首批样件应确认材料、厚度、关键尺寸、接触区平面度或轮廓、毛刺方向、表面处理覆盖、外观、清洁度和包装。随后通过装配检查确认孔、夹片、导热垫和配合面能够无干涉对齐。量产文件和模具冻结前,应使用受控图纸版本,并记录批准的偏差或 DFM 变更。
在机械基准明确后再进行热验证。买方应在预定装配体中,使用指定界面材料、紧固件或夹紧条件和工作环境测试零件。如果系统结果导致几何或材料变更,应发布新版本,并确定是否需要新样件、模具修改或重复检验记录。
- 把尺寸与外观批准同系统热测试分开。
- 记录样件材料、表面处理、模具路线和装配配置。
- 变更后的样件进入试产或重复量产前,必须发布新的受控版本。
把零件图和装配说明放进同一份询价资料
报价、样件检测和装配试验应使用同一版本。图纸还没全部确定时,也可以附上接触草图和叠层说明,把待确定项列出来讨论。
- 零件要求:图纸或模型、材料状态、成品厚度、接触区域、几何和表面处理。
- 装配要求:各层清单、间隙范围、紧固与支撑条件,以及 TIM 和五金由谁提供安装。
- 交付与批准:数量、检验和包装、样件用途,以及整机热测试由谁负责。
| RFQ 决策 | 为何会改变制造风险 | 买方应定义什么 |
|---|---|---|
| 零件功能 | 外罩、接触板、夹片和垫片具有不同关键特征 | 装配作用、配合元件以及哪些结果属于系统级测试 |
| 材料与状态 | 合金和状态影响成形、回弹、表面痕迹、平面度和可得性 | 准确牌号、状态或硬度、厚度、替代项和证书 |
| 接触区 | 压凸、毛刺、涂层或变形会影响预定界面 | 接触范围、不引用基准的表面平面度;装配关系、表面状态和检测条件另行规定 |
| 成形几何 | 折弯、夹片、加强筋和压凸影响可达性、工序顺序与变形 | 折弯方向、半径、避让、关键高度和配合几何 |
| 边缘与毛刺 | 错误毛刺侧会影响导热垫、间隙、装配或搬运 | 允许的毛刺方向、去毛刺边缘和检验依据 |
| 表面处理与遮蔽 | 涂层会改变外观、电气接触、尺寸和清洁度 | 处理规范、可见面、遮蔽区、允许痕迹和记录 |
| 样件与验证 | 柔性加工原型可能无法再现量产冲压路线 | 样件目的、量产意图阶段、装配检查和热测试负责人 |
| 包装 | 宽大薄表面在检验后仍可能刮伤、摩擦、污染或弯曲 | 隔板、方向、包装数量、标签、清洁度和运输试验 |
| 重复量产 | 不受控的替代或版本会改变成形、配合和交付状态 | 版本流程、保留的检验依据、批准包装和变更通知 |