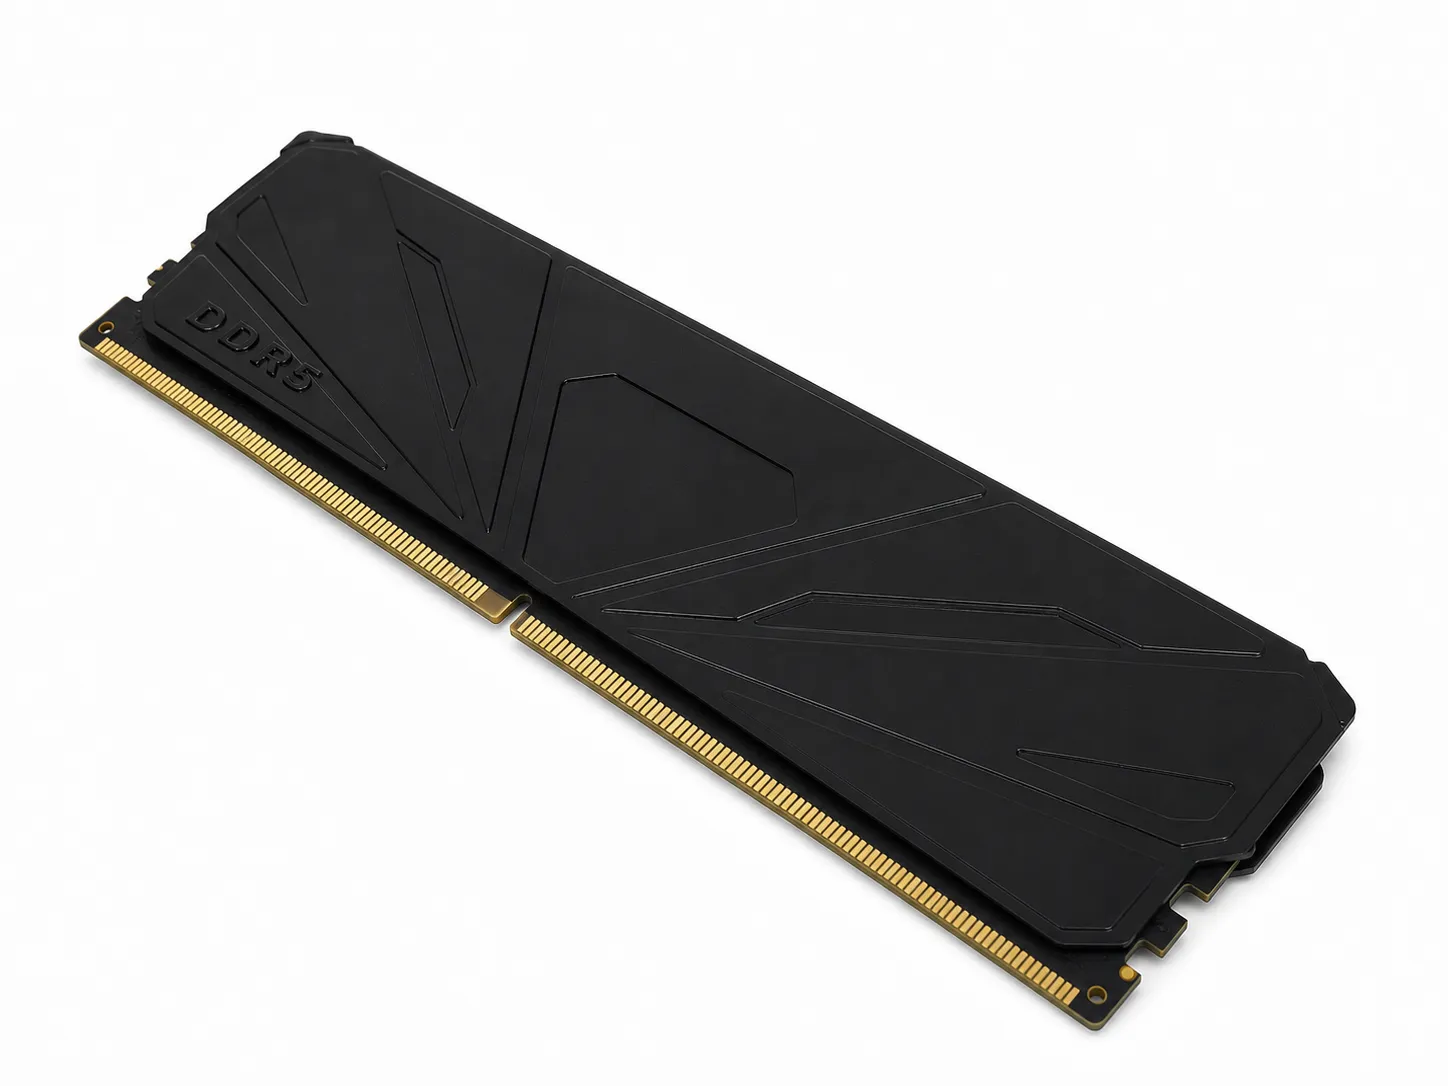
Diffuseurs emboutis et formés se rencontrent dans les modules mémoire, matériels informatiques, électroniques de puissance et ensembles de refroidissement sous forme de capots, plaques, clips ou interfaces minces. Leur forme semble simple, mais matière mince, grandes faces visibles, détails formés et contacts rendent planéité, marquage et manutention plus importants que ne le suggèrent les dimensions extérieures.
Un fabricant de pièces métalliques peut vérifier si le plan est réaliste à découper, emboutir, plier, former, finir et contrôler. L'acheteur ou le concepteur système garde les données de source chaude, matériaux d'interface, conditions de serrage, flux d'air et essai thermique final. Des responsabilités claires produisent un devis plus fiable et un plan d'échantillons plus utile.
Réponse courte : que mettre dans un RFQ de diffuseur thermique
Envoyez plan 2D maîtrisé et modèle STEP/STP, révision, matière et épaisseur, quantités d'échantillons et de série, repères critiques, exigences de planéité ou profil, contacts, sens de bavure, finition, propreté, relevés de contrôle et emballage. Ajoutez géométrie associée ou vue d'ensemble si pattes, clips, trous ou plis positionnent la pièce.
Décrivez les objectifs thermiques système comme exigences de validation acheteur plutôt que propriété supposée de la pièce. Un fournisseur ne peut déduire température de jonction, résistance d'interface, pression de serrage ou débit d'air d'un plan de plaque seul. Si conductivité, simulation ou essai système participe à l'acceptation, nommez la source de propriété matière et le responsable de l'essai.
Séparer fonction de la pièce et performance thermique système
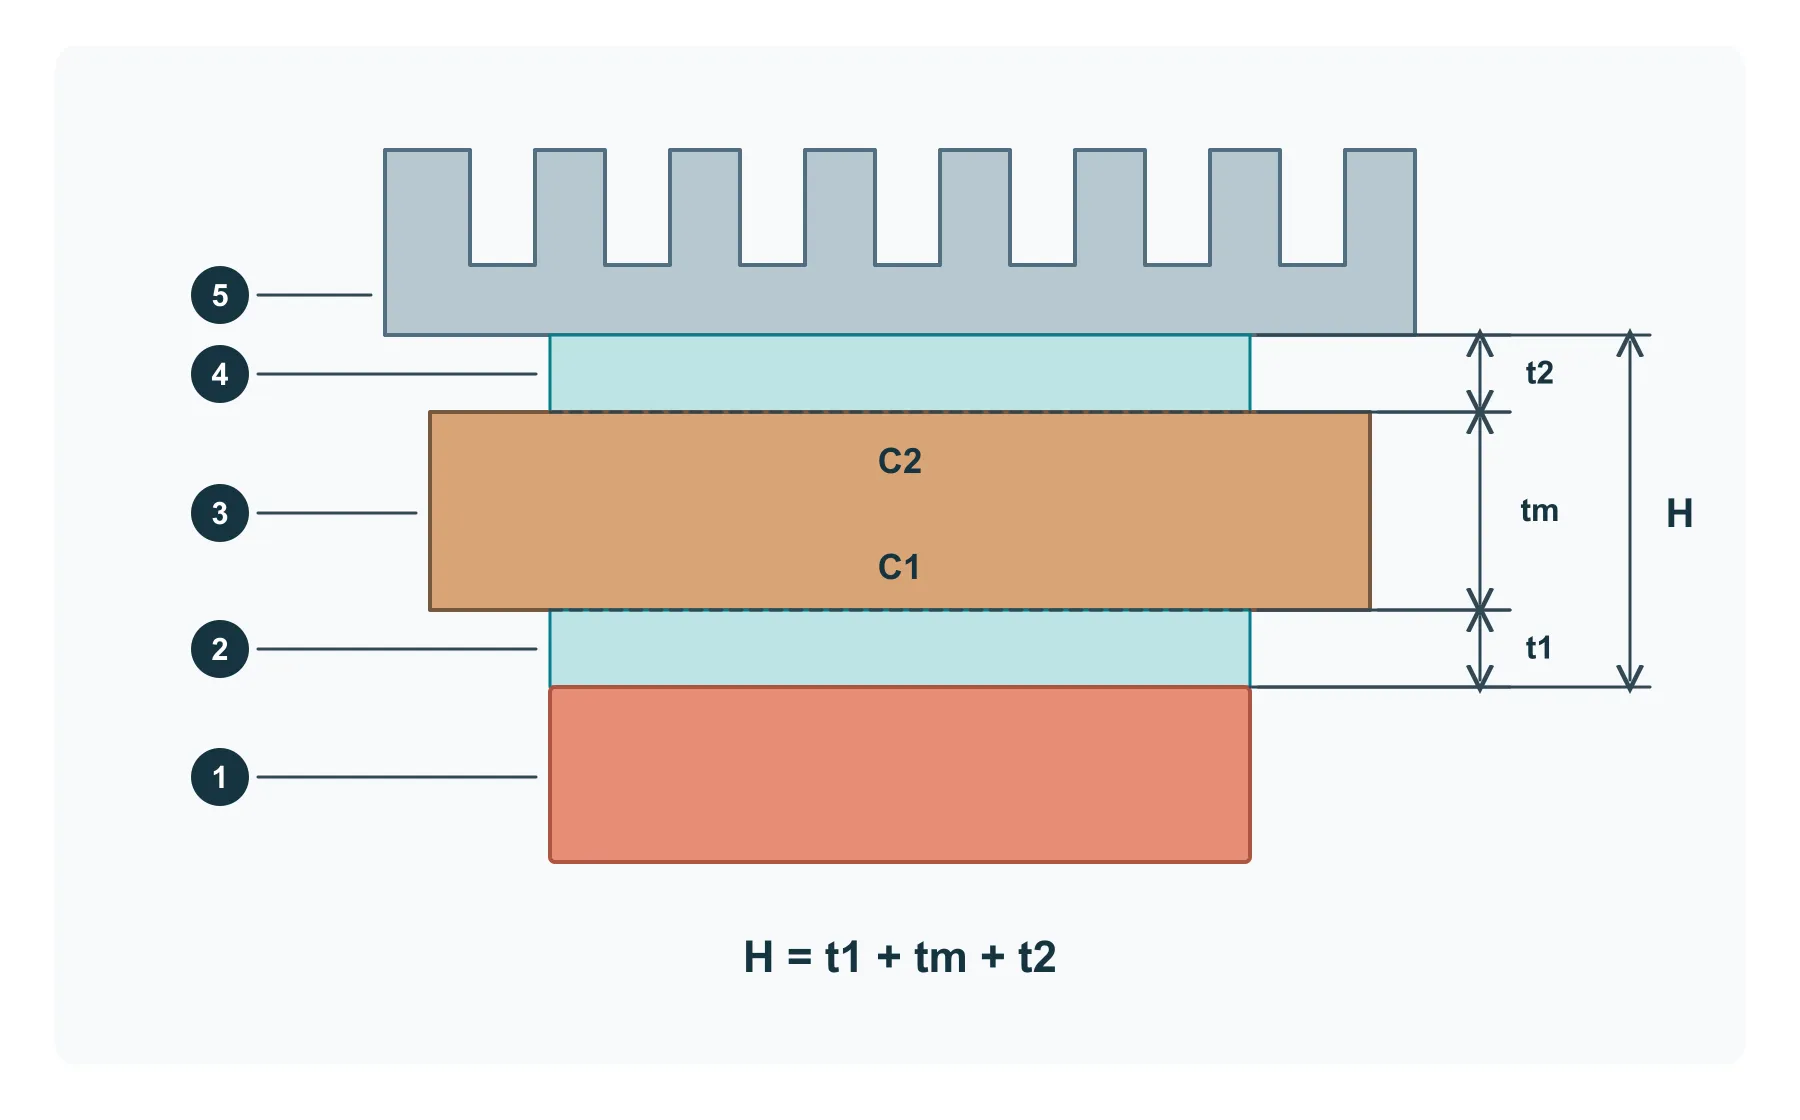
La coupe montre une configuration possible : 1 source de chaleur, 2 matériau d'interface thermique inférieur (TIM), 3 cale ou répartiteur métallique, 4 TIM supérieur et 5 dissipateur. Certains montages suppriment une couche TIM ou utilisent une autre liaison ; représentez l'assemblage réel. Les TIM comblent les jeux d'interface, mais leur choix dépend de la taille et de la forme du jeu, de la température et des limites de charge des composants. [2]
C1 et C2 repèrent les deux faces de contact du métal. Évitez bavures, reliefs et résidus indésirables dans ces empreintes. Montrez aussi les appuis et fixations réels : l'effort doit respecter la méthode de montage et les limites du composant et du TIM, sans être augmenté jusqu'à faire disparaître un jeu.
- Identifiez chaque couche par sa référence ou sa spécification et précisez qui la fournit et la pose.
- Définissez l'épaisseur montée, la compression ou charge admissible et l'isolation électrique requise selon les matériaux et le montage retenus.
- Consignez séparément les contrôles du métal et les vérifications de contact et de température de l'empilement.
Vérifier l'espace réservé aux interfaces
Exemple dimensionnel : H vaut 1,20 ± 0,05 mm dans le montage défini et l'épaisseur métallique finie tm vaut 0,80 ± 0,03 mm. Il reste nominalement 0,40 mm pour t1 et t2 réunis. Aux limites dimensionnelles indépendantes, le minimum vaut 1,15 moins 0,83 = 0,32 mm ; le maximum vaut 1,25 moins 0,77 = 0,48 mm.
Il s'agit de l'espace total des interfaces une fois montées, pas de l'épaisseur nominale du pad à acheter. Ne le partagez pas également entre deux pads sans vérifier le montage. Comparez les données de compression et de charge de chaque TIM à son jeu attribué et à la limite du composant. L'exemple ne tient pas compte du voile, de l'inclinaison ni des variations locales du jeu ; vérifiez-les dans l'assemblage réel avant validation.
Figer matière, état et épaisseur avant de comparer les offres
L'aluminium est courant pour son faible poids, sa formabilité, son aspect et sa conductivité. Le cuivre peut convenir lorsqu'une section compacte exige une conductivité supérieure, mais il est plus lourd, coûteux et sensible aux marques. Nuance et état ou dureté de l'aluminium ou du cuivre affectent formage, retour, surface et disponibilité ; une mention générale telle que plaque aluminium ne suffit donc pas.
L'épaisseur influence rigidité, masse, effort de formage, contact et risque de déformation des grandes faces. Le concepteur système la choisit d'après la conception mécanique et thermique ; le fabricant vérifie découpe, emboutissage, formage et tenue du plan. Si des nuances alternatives sont acceptables, listez-les comme options maîtrisées et nommez l'approbateur.
- Nommez alliage et état ou dureté lorsqu'ils sont fonctionnels.
- Indiquez épaisseur nominale et norme matière ou certificat requis.
- Séparez alternatives approuvées et suggestions fournisseur nécessitant un accord écrit.
Concevoir la géométrie autour des contacts et de l'accès de formage
Les plaques peuvent comporter trous, fentes, bossages, nervures, zones calibrées, pattes et plis de bord. Ces fonctions rigidifient ou positionnent la pièce, mais redistribuent aussi la matière et peuvent modifier la planéité près d'un contact. Des formes rapprochées, brides courtes ou trous près des plis peuvent demander autre outillage, autre dégagement ou autre séquence.
Délimitez les contacts du métal avec le composant, le TIM ou le dissipateur. Placez les reliefs, bavures et marquages non indispensables hors de ces empreintes. Positionnez trous et hauteurs formées depuis les références d'assemblage ; contrôlez séparément la forme des surfaces, sans datum pour définir leur planéité.
- Marquez les contacts fonctionnels et gardez les fonctions optionnelles à l'extérieur.
- Fournissez sens de pli, rayons intérieurs, dégagements et hauteurs critiques.
- Demandez une DFM du risque de déformation près des bossages, nervures et bords formés.
Spécifier planéité, profil et état de surface là où ils comptent
La planéité s'applique à la zone indiquée sans référence à un datum. Elle contrôle sa forme, pas sa hauteur ou son orientation par rapport à un autre élément. Si C1 et C2 doivent respecter une relation donnée, spécifiez séparément l'épaisseur et le contrôle d'orientation ou de profil adapté à la norme du plan. [1]
Distinguez le contrôle de la pièce libre de celui du contact monté. Consignez l'étape de traitement, les appuis et les contraintes ; plaquer une tôle mince peut masquer son voile libre. Mesurez la surface avec une méthode validée couvrant le contact, puis contrôlez les jeux avec les appuis et la charge prévus. Bosses, arêtes saillantes et résidus exigent leurs propres critères, même si la planéité est conforme.
Maîtriser arêtes, sens de bavure et fonctions de fixation
Découpage et poinçonnage créent côté entrée et sortie, avec arrondi et bavure liés à l'orientation de l'outil. Une bavure vers interface thermique, jeu électrique, câble ou opérateur peut poser risque même si elle est faible. Marquez le côté préféré et les arêtes nécessitant ébavurage, cassage ou manutention spéciale.
Pattes, clips et fonctions ressort demandent plus d'attention car leur comportement dépend de la géométrie, de l'état matière, du sens du grain et du formage. Le fournisseur contrôle cotes et ajustement d'échantillon ; l'acheteur définit pièce associée, méthode d'insertion et contrôle de cycle ou retenue. N'imposez pas un effort ressort indéfini sans montage et méthode d'acceptation.
- Montrez côté de bavure admis et arêtes soumises à exigences de toucher ou jeu.
- Fournissez les données associées pour clips, fentes, verrous et pattes d'alignement.
- Définissez tout contrôle d'effort ou de retenue avec montage, direction et plage d'acceptation.
Coordonner finition, masquage, propreté et corrosion
Anodisation, conversion, dépôt, peinture ou autres traitements peuvent viser corrosion, aspect, isolation électrique ou assemblage. Une finition modifie les cotes serrées et peut altérer contact électrique ou thermique. Marquez les zones à garder conductrices, nues, masquées ou protégées, et référencez norme, couleur ou échantillon approuvé.
Les diffuseurs esthétiques exigent une manutention soignée pendant emboutissage, formage, finition et emballage. Un film peut aider sur certaines tôles, mais gêner formage ou traitement ultérieur ; il doit donc être prévu, pas supposé. Indiquez si huile visible, empreintes, particules ou colle sont interdites et comment évaluer cet état.
- Identifiez faces visibles, contacts, zones masquées et marques de rack ou contact admises.
- Définissez norme de finition, couleur ou référence d'aspect et documents de conformité.
- Incluez nettoyage, retrait du film et manutention finale dans le devis.
Choisir emboutissage ou fabrication flexible selon volume et risque de révision
Une cale simple ou un prototype initial peut être découpé au laser, poinçonné ou produit avec outillage simple tant que la conception évolue. Des formes répétées, clips, bossages ou une demande stable supérieure peuvent justifier un outillage d'emboutissage. La voie la moins risquée n'est pas toujours l'échantillon le moins cher, mais celle qui répond à la question actuelle sans fausse attente sur la série.
Donnez des quantités réalistes d'échantillons, pilote, lot et annuelles pour chaque variante. Demandez de séparer outillage ou programmation ponctuels des coûts pièce et lot. Si l'échantillon fabriqué ne reproduit pas matière, arêtes, déformation ou planéité de série, consignez cette limite et prévoyez un essai représentatif avant libération.
Approuver les échantillons par contrôles pièce et assemblage
Les premiers échantillons confirment matière, épaisseur, cotes critiques, planéité ou profil des contacts, sens de bavure, couverture, aspect, propreté et emballage. Les contrôles d'assemblage vérifient ensuite l'alignement sans interférence des trous, clips, interfaces et surfaces. Utilisez une révision maîtrisée et consignez toute dérogation ou modification DFM avant de figer fichiers et outillage.
La validation thermique suit l'établissement de la base mécanique. L'acheteur teste la pièce dans l'assemblage prévu avec interface, fixations ou serrage et environnement spécifiés. Si le résultat système entraîne une modification de géométrie ou matière, libérez une nouvelle révision et précisez nouveaux échantillons, modification d'outillage ou relevés à répéter.
- Séparez approbation dimensionnelle et d'aspect de l'essai thermique système.
- Enregistrez matière, finition, voie d'outillage et configuration d'assemblage de l'échantillon.
- Exigez une nouvelle révision maîtrisée avant d'introduire des échantillons modifiés en pilote ou série.
Réunir le plan et les notes d'assemblage dans la RFQ
Utilisez la même révision pour le devis, le contrôle des échantillons et l'essai de montage. Un croquis des contacts et des couches peut accompagner un plan incomplet ; listez les points à discuter.
- Pièce : plan/modèle, état matière, épaisseur finie, contacts, géométrie et traitement.
- Assemblage : liste des couches, limites du jeu, fixations et appuis, responsabilités pour les TIM et la visserie.
- Livraison et validation : quantités, contrôle, emballage, rôle des échantillons et responsable de l'essai thermique de l'ensemble.
| Décision RFQ | Pourquoi elle modifie le risque | À définir par l'acheteur |
|---|---|---|
| Fonction de la pièce | Capot, plaque de contact, clip et cale ont des fonctions critiques différentes | Rôle d'assemblage, composants associés et résultats relevant d'essais système |
| Matière et état | Alliage et état affectent formage, retour, marques, planéité et disponibilité | Nuance, état ou dureté, épaisseur, alternatives et certificat |
| Zones de contact | Bossages, bavures, revêtement ou déformation peuvent affecter l'interface | Empreintes de contact et planéité sans datum ; relations d'assemblage, état de surface et conditions de contrôle définis séparément |
| Géométrie formée | Plis, clips, nervures et bossages affectent accès, séquence et déformation | Sens, rayons, dégagements, hauteurs critiques et géométrie associée |
| Arêtes et bavures | Le mauvais côté peut affecter interface, jeu, montage ou manutention | Sens préféré, arêtes ébavurées et base de contrôle |
| Finition et masquage | Le revêtement peut changer aspect, contact électrique, cotes et propreté | Spécification, faces visibles, masques, marques permises et relevés |
| Échantillons et validation | Un prototype flexible peut ne pas reproduire l'emboutissage de série | But, étape représentative, contrôles d'assemblage et responsable thermique |
| Emballage | Les grandes faces minces se rayent, frottent, contaminent ou plient après contrôle | Séparateurs, orientation, quantité, étiquettes, propreté et essai transport |
| Production répétée | Substitutions ou révisions non maîtrisées changent forme, ajustement et livraison | Processus de révision, base de contrôle, emballage approuvé et avis de changement |