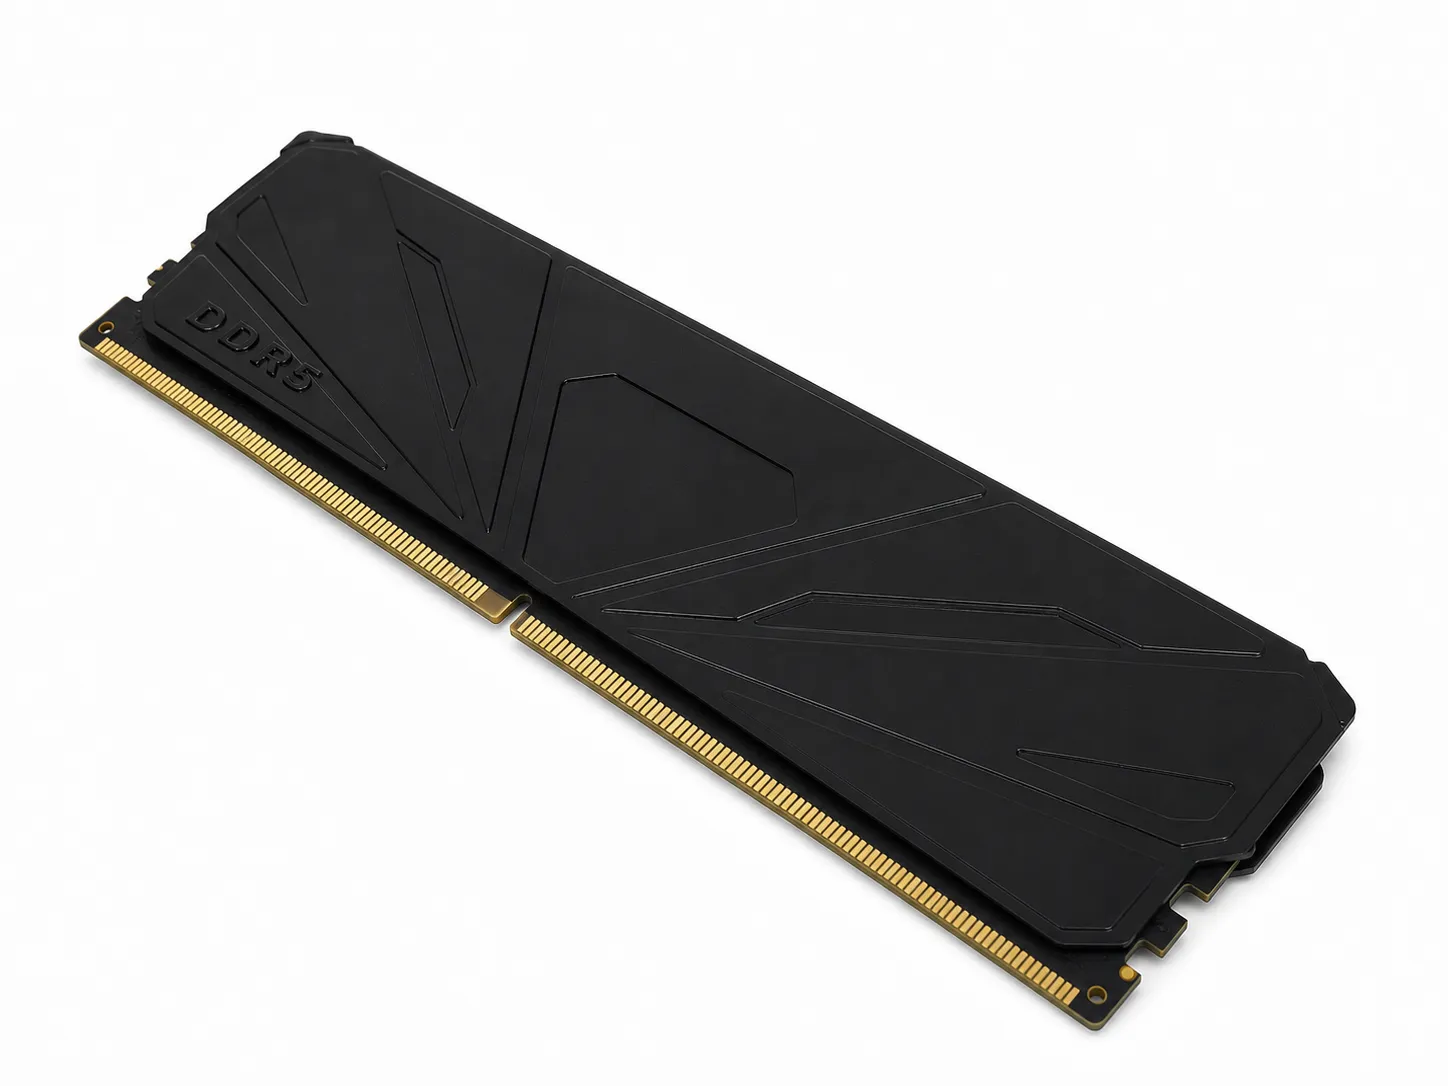
プレスおよび成形ヒートスプレッダは、カバー、板、クリップ、薄型界面部品として、メモリモジュール、コンピューティングハードウェア、パワーエレクトロニクス、冷却組立に使われます。単純に見えても、薄い材料、広い可視表面、成形細部、接触領域の組合せにより、平面度、表面痕跡、取扱いが外形寸法より重要になることがよくあります。
金属部品メーカーは、図面がブランキング、プレス、曲げ、成形、表面処理、検査に適するかをレビューできます。熱源データ、界面材料、クランプ条件、気流、最終熱受入試験は、引き続きバイヤーまたはシステム設計者が担います。これらの責任を明確にすると、より信頼できる見積とより有効なサンプル計画につながります。
簡潔な回答:ヒートスプレッダ RFQ に含めるべき内容
管理された 2D 図面と STEP/STP モデル、現行改訂、材料と板厚、予想サンプルと量産数量、重要基準、平面度または輪郭要件、接触領域、バリ方向、表面処理、清浄度、検査記録、梱包範囲を送ってください。タブ、クリップ、穴、屈曲が部品位置決めに使われる場合は、はめ合い幾何または組立ビューも提供します。
システム熱目標は、プレス部品の固有属性ではなく、バイヤー検証要件として記述してください。サプライヤーは一枚の板図面だけでジャンクション温度、界面熱抵抗、クランプ圧力、気流を推論できません。受入が熱伝導率、熱シミュレーション、システム試験に関わる場合は、材料属性の出典と試験責任者を注記します。
部品機能とシステム熱性能を分ける
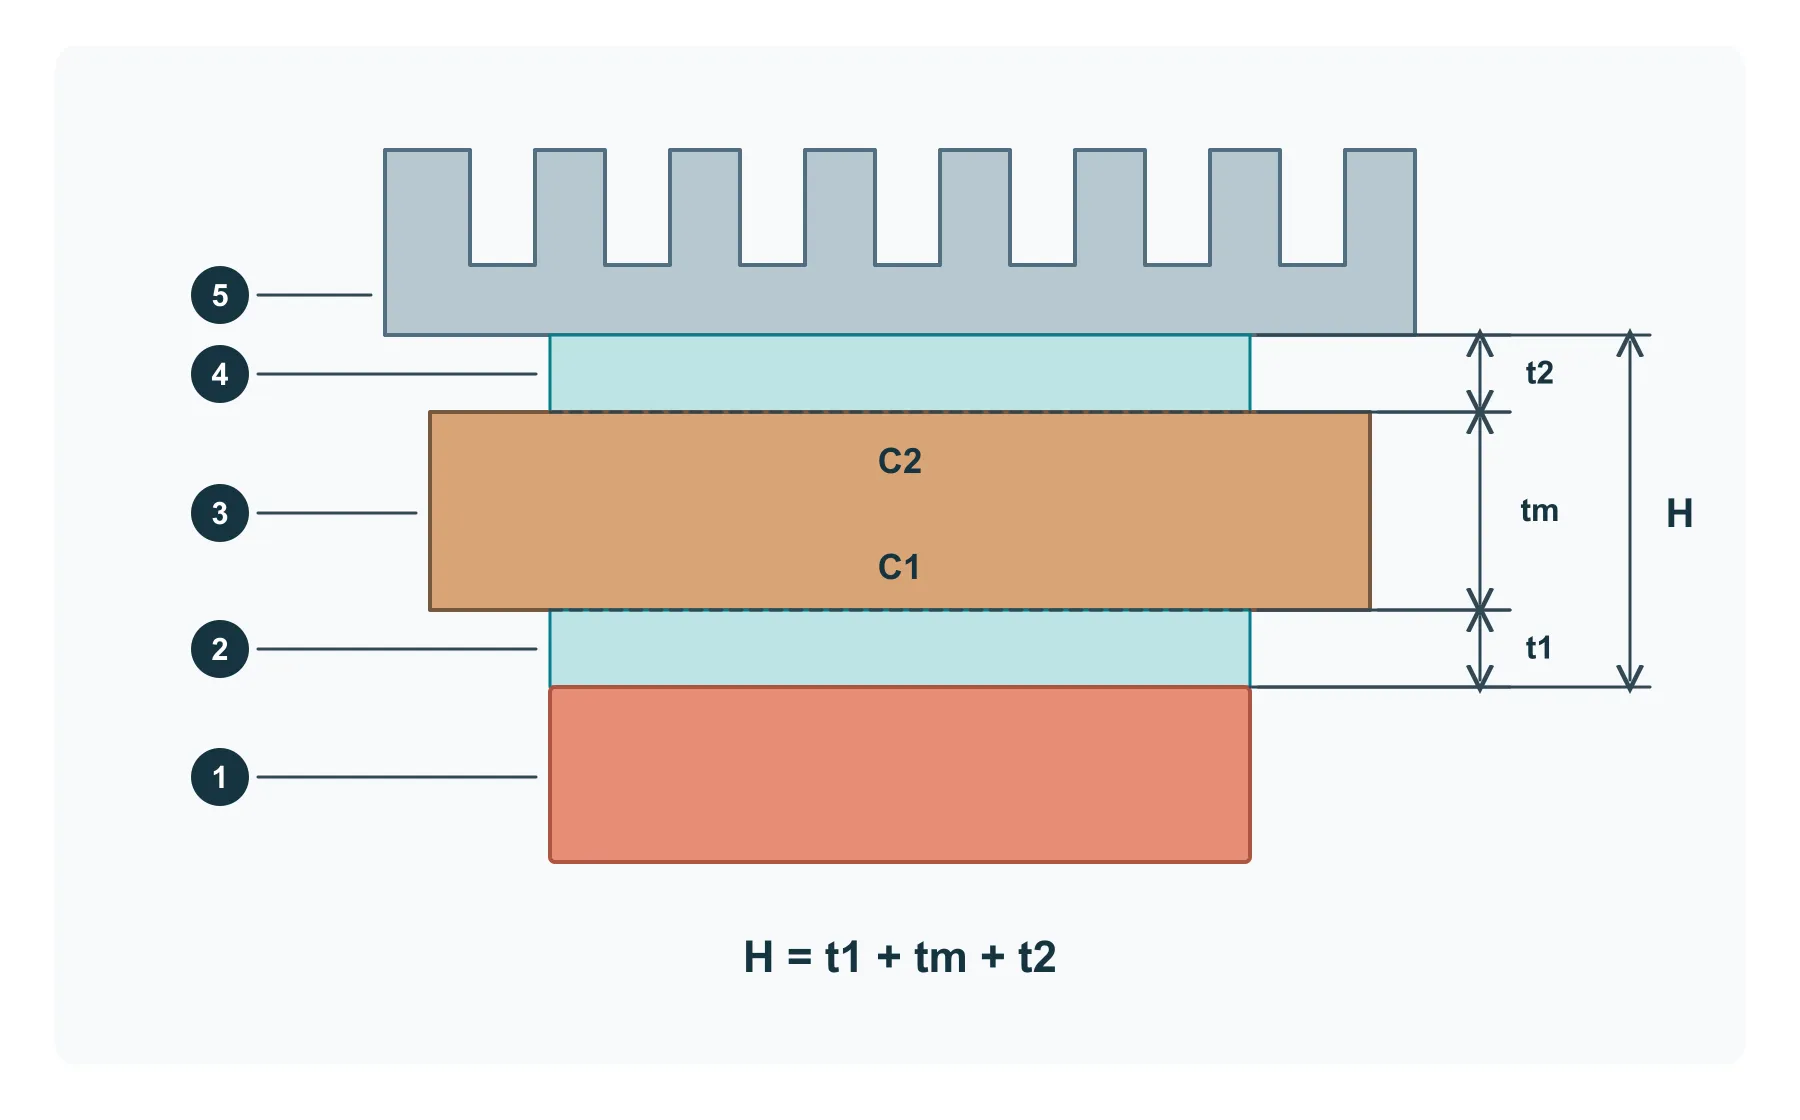
断面図は、1 熱源、2 下側の熱界面材料(TIM)、3 金属シムまたはヒートスプレッダ、4 上側TIM、5 ヒートシンクという一例です。TIMを一層省く設計や別の接合方法もあるため、実際の組立構成を描いてください。TIMは界面の隙間を埋めますが、選定には隙間の大きさと形状、温度、部品の許容荷重を考慮します。[2]
C1/C2は金属の二つの接触面です。その範囲に不要なバリ、エンボス、残留物を置かないようにします。実際の支持位置と締結位置も示してください。締付け力は、合意した組立方法と部品・TIMの制限に従い、隙間がなくなるまでむやみに増やさないでください。
- 各層を部品番号または材料仕様で示し、供給者と組付け担当を記載します。
- 選定した材料と組立条件に基づき、組付け後の界面厚さ、許容圧縮量・荷重、必要な電気絶縁を定義します。
- 金属単品の図面検査と、積層全体の接触・温度確認は別々に記録します。
界面材料に残る厚さを確認する
寸法計算例:規定の組立状態でHを1.20 ± 0.05 mm、仕上がり金属厚さtmを0.80 ± 0.03 mmとします。公称寸法ではt1とt2の合計に0.40 mmが残ります。各寸法を独立に上下限まで取ると、最小は1.15から0.83を引いた0.32 mm、最大は1.25から0.77を引いた0.48 mmです。
これは組付け後に二つの界面が占められる合計の空間であり、購入するパッドの公称厚さではありません。設計を確認せずに二層へ等分しないでください。各TIMの圧縮・荷重データを、その層に割り当てた隙間と部品の荷重限度に照らして確認します。この例は反り、傾き、局所的な隙間変動を含まないため、承認前に実際の組立で確認が必要です。
見積比較前に材料、状態、板厚を固定する
低重量、成形性、外観、熱伝導が必要なときはアルミニウムがよく使われます。コンパクト断面でより高い熱伝導率が必要なときは銅を選ぶことがありますが、銅はより重く、コストが高く、取扱い時に痕跡が付きやすいです。具体的なアルミニウムまたは銅グレード、状態または硬さは、成形、スプリングバック、表面状態、入手性に影響するため、「アルミ板」のようなあいまいな表記では管理された見積を支えられません。
板厚は剛性、質量、成形荷重、接触挙動、広い板の変形リスクに影響します。システム設計者は機械と熱の設計に基づいて板厚を選び、メーカーは選定板材が図面どおりに切断、プレス、成形、寸法保持できるかを確認します。代替グレードを許す場合は管理オプションとして列記し、代替承認者を注記してください。
- 合金と状態、または材料硬さが機能上意味を持つときは明確に注記します。
- 公称板厚と、適用材料規格または証明書要件を注記します。
- 承認済み代替と、まだバイヤー書面承認が必要なサプライヤー提案を分けます。
接触領域と成形到達性を軸に幾何を設計する
平板部品は、パンチ、スロット、エンボス、リブ、圧印領域、タブ、エッジ曲げを含むことがあります。これらの特徴は剛性を増す、または部品を位置決めできますが、材料を再配分し、接触領域周囲の平面度を変えもします。間隔の近い成形特徴、短いフランジ、曲げ近傍の穴は、異なる工具、逃げ幾何、工程順序の調整を要することがあります。
金属がデバイス、TIM、ヒートシンクに接触する範囲を囲み、不要なエンボス、バリ、マーキングをその外に配置します。穴位置と成形高さは組立の参照から定義し、接触面自体の形状は別途管理します。表面平面度の定義にデータムは使いません。
- 機能接触領域を明示し、任意特徴はその領域の外に置きます。
- 曲げ方向、内半径、逃げ、重要フランジ高さを提供します。
- エンボス、リブ、エッジ成形周囲の変形リスクについて DFM 意見を求めます。
本当に必要な位置で平面度、輪郭、表面状態を規定する
表面平面度は、指定された範囲にデータム参照なしで適用します。規制するのはその面の形状であり、他の形体に対する高さや向きではありません。C1/C2間に特定の関係が必要なら、図面で採用する規格に従い、厚さと適切な姿勢・輪郭度の要求を別途指定します。[1]
単品検査と組付け後の接触確認は分けてください。表面処理の段階、支持位置、拘束の有無を記録します。薄板を平らに締め付けると自由状態の反りが隠れる場合があります。接触範囲をカバーする妥当性を確認した測定方法を使い、その後に規定の支持と荷重で組立隙間を確認します。平面度が合格しても、へこみ、縁の盛り上がり、残留物には個別の合否基準が必要です。
エッジ、バリ方向、接続特徴を管理する
ブランキングとパンチは入口側と出口側を作り、ダレとバリ方向は工具方向に関係します。全体のバリ高さが小さくても、熱伝導パッド、電気すきま、ケーブル、組立担当者に向くバリはリスクになり得ます。図面上に許容バリ側を明示し、バリ取り、面取り、特別な取扱いが必要なエッジを識別してください。
タブ、クリップ、弾性特徴は追加の注意が必要です。挙動が幾何、材料状態、圧延方向、成形工程に依存するためです。金属部品サプライヤーは寸法とサンプルはめ合いを検査できますが、バイヤーは相手部品、挿入方法、機能サイクルまたは保持検査を定義すべきです。対応するゲージと受入方法なしに、曖昧なばね力要件を出さないでください。
- 許容バリ側と、特別なタッチまたはすきま要件があるエッジを明示します。
- クリップ、切欠き、ロック、位置決めタブの相手部品資料を提供します。
- 治具、向き、受入範囲で組立力または保持力検査を定義します。
表面処理、マスキング、清浄度、防食ニーズを調整する
アルマイト、化成皮膜、めっき、塗装、その他の処理は、防食、外観、電気絶縁、組立ニーズに使えます。表面処理は密なはめ合い寸法を変え、電気または熱接触の挙動も変え得ます。導電を保つ、非被覆、マスキング、保護が必要な領域を明示し、適用時は処理仕様、色、承認サンプルを引用してください。
外観放熱部品は、プレス、成形、表面処理、梱包フローで慎重な取扱いが必要です。保護フィルムは一部の板材状態に適しますが、成形または後続処理を妨げることもあるため、既定使用ではなく事前計画してください。部品に可視油、指紋、粒子、接着残留があってはならないか、どう評価するかも規定します。
- 外観面、接触領域、マスキング領域、許容される吊り点または接触痕跡を識別します。
- 表面処理規格、色または外観参照、必要なコンプライアンス記録を定義します。
- 洗浄、保護フィルム除去、最終取扱い要件を見積範囲に含めます。
ロットと改訂リスクに応じてプレスまたは柔軟加工を選ぶ
設計がまだ変化しているとき、単純なサーマルシムまたは初期試作はレーザー切断、パンチ、簡易金型で作れます。繰り返し成形特徴、クリップ、エンボス細部、より高く安定した需要は、量産プレス金型への投資に値することがあります。最低リスクのルートは、最初のサンプル価格が最低のルートとは限らず、現在のエンジニアリング問いに答えつつ量産挙動の見せかけを作らないルートです。
各改訂について現実的なサンプル、パイロットラン、ロット、年間生産数量を提供してください。サプライヤーに一回限りの金型またはプログラミング費用を、個ごとおよびロットごとの費用から分けさせてください。柔軟加工サンプルが量産の材料状態、エッジ品質、成形ひずみ、平面度を再現できない場合は、その差を記録し、承認前に量産意図の試作を計画します。
部品レベルと組立レベルの検査でサンプルを承認する
初回サンプルは、材料、板厚、重要寸法、接触領域の平面度または輪郭、バリ方向、表面処理被覆、外観、清浄度、梱包を確認すべきです。続いて組立検査で、穴、クリップ、熱伝導パッド、はめ合い面が干渉なく揃うことを確認します。量産文書と金型凍結前に、管理された図面改訂を使い、承認済み偏差または DFM 変更を記録してください。
機械基準が明確になってから熱検証を行います。バイヤーは所定組立体で、指定界面材料、締結またはクランプ条件、作業環境を使って部品を試験すべきです。システム結果が幾何または材料変更につながる場合は新改訂を発行し、新サンプル、金型修正、検査記録の再実施が必要かを決めます。
- 寸法と外観の承認をシステム熱試験から分けます。
- サンプル材料、表面処理、金型ルート、組立構成を記録します。
- 変更後のサンプルがパイロットランまたは繰り返し量産に入る前に、新しい管理改訂を発行しなければなりません。
部品図と組立メモを一つの見積依頼にまとめる
見積、サンプル検査、組立試験には同じ改訂版を使います。図面が未完成でも接触スケッチと積層メモを添え、未確定事項を整理して相談できます。
- 部品:図面・モデル、材料状態、完成厚さ、接触範囲、形状、表面処理。
- 組立:層の一覧、隙間の範囲、締結・支持条件、TIMや金具の供給・取付分担。
- 納品と承認:数量、検査、梱包、サンプルの目的、組立品の熱試験担当。
| RFQ 判断 | 製造リスクが変わる理由 | バイヤーが定義すべき内容 |
|---|---|---|
| 部品機能 | カバー、接触板、クリップ、シムは異なる重要特徴を持つ | 組立上の役割、相手部品、どの結果がシステムレベル試験に属するか |
| 材料と状態 | 合金と状態は成形、スプリングバック、表面痕跡、平面度、入手性に影響 | 正確なグレード、状態または硬さ、板厚、代替、証明書 |
| 接触領域 | エンボス、バリ、塗膜、変形は所定界面に影響し得る | 接触範囲とデータム参照なしの平面度。組立関係、表面状態、検査条件は別途定義 |
| 成形幾何 | 曲げ、クリップ、リブ、エンボスは到達性、工程順序、変形に影響 | 曲げ方向、半径、逃げ、重要高さ、はめ合い幾何 |
| エッジとバリ | 誤ったバリ側は熱伝導パッド、すきま、組立、取扱いに影響 | 許容バリ方向、バリ取りエッジ、検査根拠 |
| 表面処理とマスキング | 塗膜は外観、電気接触、寸法、清浄度を変える | 処理仕様、外観面、マスキング領域、許容痕跡、記録 |
| サンプルと検証 | 柔軟加工の試作は量産プレスルートを再現できないことがある | サンプル目的、量産意図段階、組立検査、熱試験責任者 |
| 梱包 | 広く薄い表面は検査後も傷、摩擦、汚染、曲げが起き得る | 仕切り、向き、梱包数量、ラベル、清浄度、輸送試験 |
| 繰り返し量産 | 管理されない代替または改訂は成形、はめ合い、出荷状態を変える | 改訂手順、保持する検査根拠、承認梱包、変更通知 |