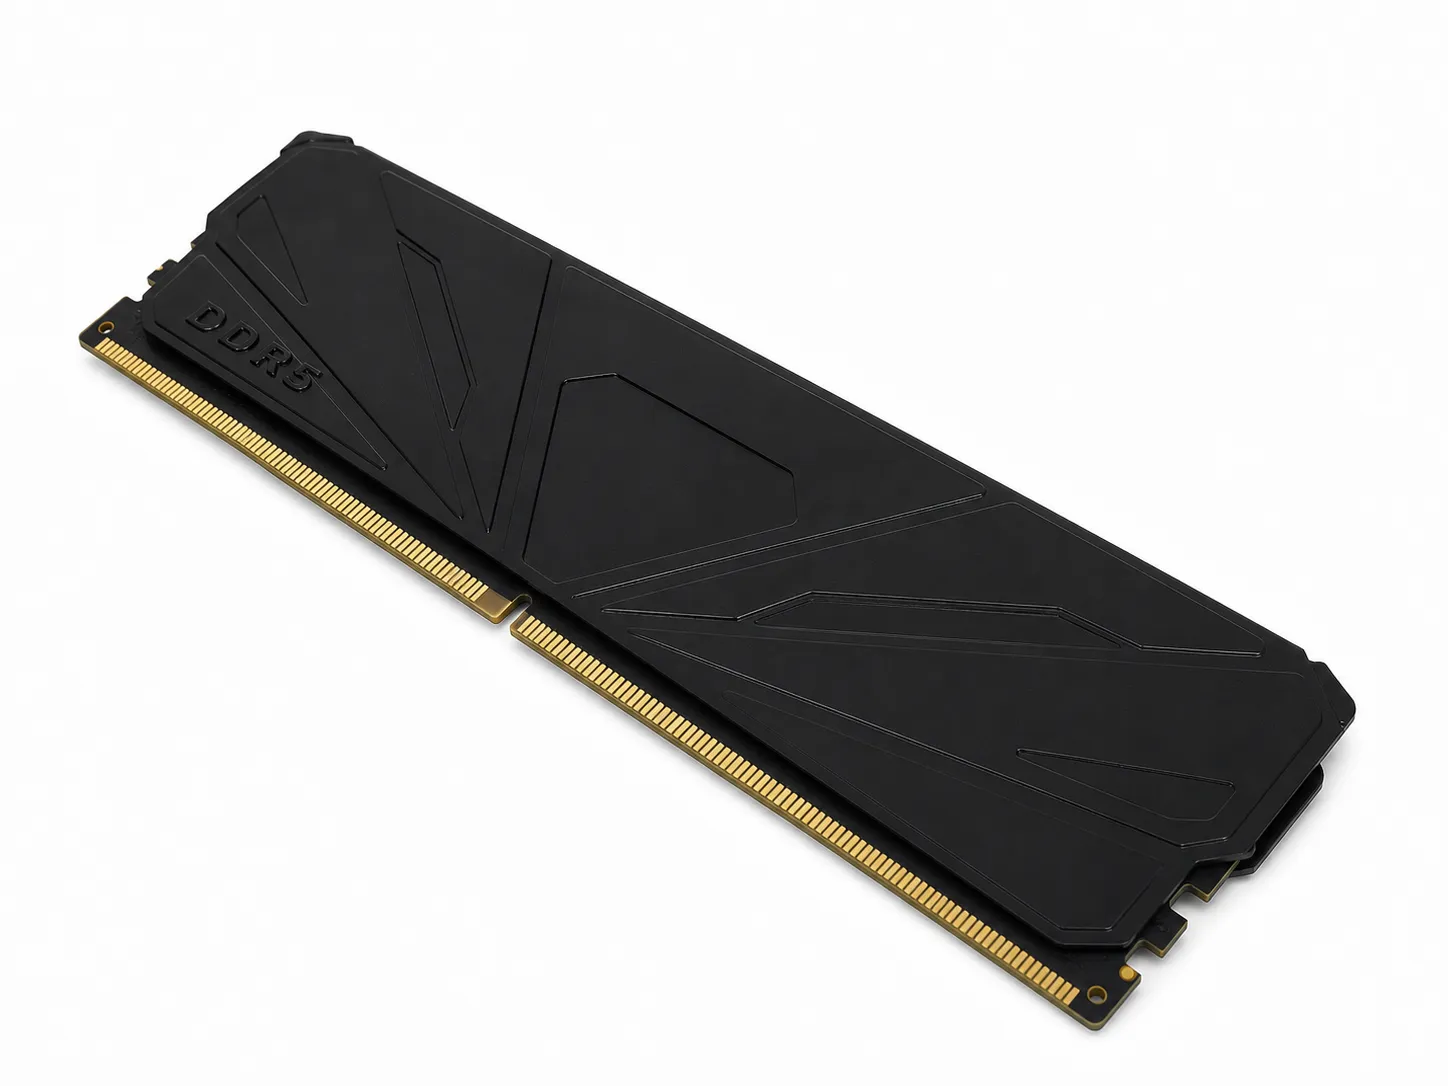
Los disipadores estampados y conformados aparecen en módulos de memoria, hardware informático, electrónica de potencia y conjuntos de refrigeración como cubiertas, placas, clips o piezas finas de interfaz. Aunque parecen simples, el material delgado, las superficies amplias, los rasgos formados y los contactos pueden hacer que planitud, marcas y manipulación importen más que el contorno.
Un fabricante metálico puede revisar si el plano es viable para troquelar, estampar, plegar, conformar, acabar e inspeccionar. El comprador o diseñador conserva los datos de la fuente de calor, materiales de interfaz, sujeción, aire y ensayo térmico final. Separar responsabilidades mejora la cotización y el plan de muestras.
Respuesta breve: qué incluir en una RFQ de disipador
Envíe plano 2D y modelo STEP/STP controlados, revisión, material y espesor, cantidades de muestra y producción, datums, planitud o perfil, contactos, rebaba, acabado, limpieza, registros y embalaje. Incluya geometría acoplada o vista de montaje cuando pestañas, clips, agujeros o pliegues localicen la pieza.
Describa los objetivos térmicos como validación del comprador, no como propiedad supuesta del estampado. El proveedor no puede deducir temperatura de unión, resistencia de interfaz, presión o aire desde un plano. Si se acepta por conductividad, simulación o ensayo, nombre la fuente de propiedades y el responsable.
Separe función de pieza y rendimiento térmico del sistema
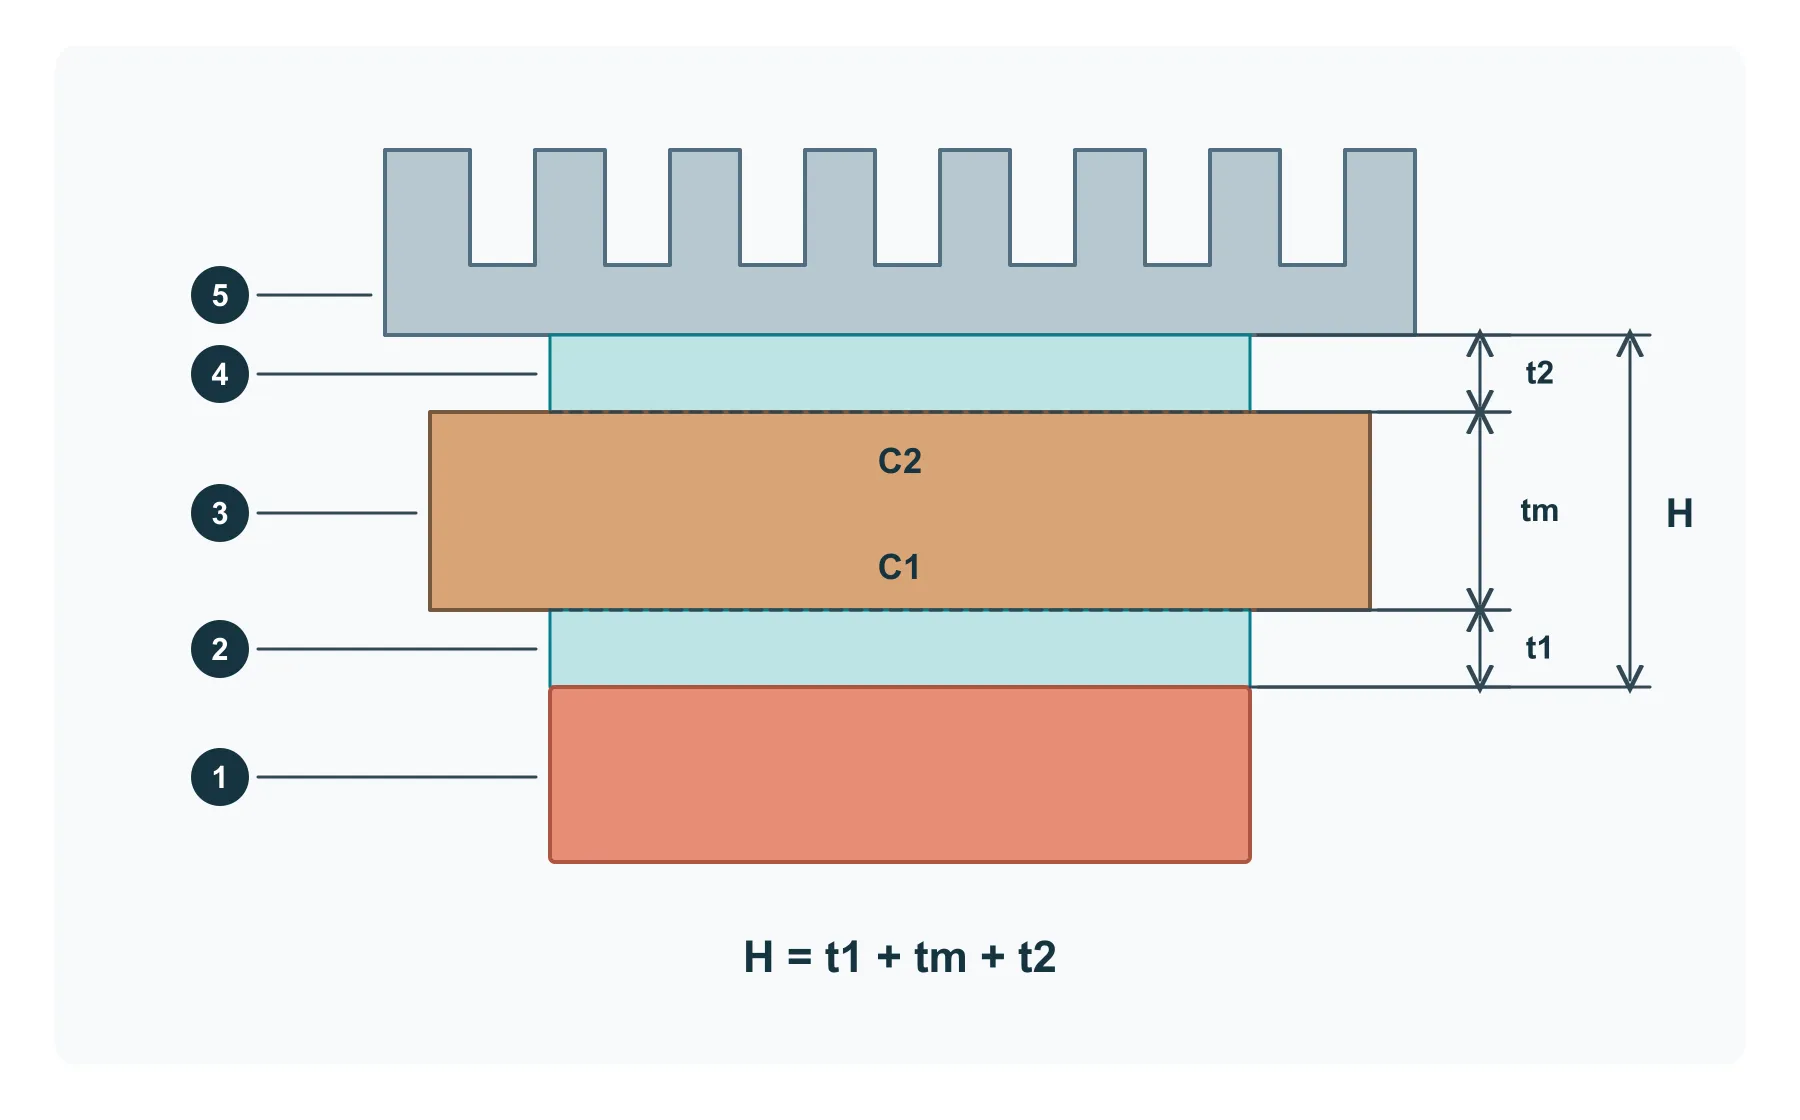
La sección representa una disposición posible: 1 fuente de calor, 2 material de interfaz térmica inferior (TIM), 3 lámina o distribuidor metálico, 4 TIM superior y 5 disipador. Algunos diseños omiten una capa TIM o emplean otra unión; dibuje el conjunto real. Los TIM rellenan huecos de interfaz, pero su elección depende del tamaño y la forma del hueco, la temperatura y los límites de carga de los componentes. [2]
C1 y C2 señalan las dos caras de contacto del metal. Mantenga esas huellas libres de rebabas, relieves y residuos no deseados. Muestre también los apoyos y las fijaciones reales: la fuerza debe ajustarse al método de montaje y a los límites del componente y del TIM, no aumentarse hasta hacer desaparecer un hueco.
- Identifique cada capa por referencia de pieza o especificación y quién la suministra e instala.
- Defina el espesor instalado, la compresión o carga permitida y el aislamiento eléctrico necesario según los materiales y el montaje elegidos.
- Registre por separado la inspección del metal y las comprobaciones de contacto y temperatura del conjunto.
Compruebe el espacio para las interfaces
Ejemplo dimensional: H es 1,20 ± 0,05 mm en el montaje definido y el espesor metálico final tm es 0,80 ± 0,03 mm. Nominalmente quedan 0,40 mm para t1 más t2. Con límites dimensionales independientes, el mínimo es 1,15 menos 0,83 = 0,32 mm y el máximo es 1,25 menos 0,77 = 0,48 mm.
El resultado es el espacio conjunto instalado de las interfaces, no el espesor nominal que debe comprarse. No lo reparta por igual entre dos almohadillas sin revisar el diseño. Compare los datos de compresión y carga de cada TIM con su hueco asignado y el límite del componente. El ejemplo omite arqueo, inclinación y variaciones locales del hueco; compruébelos en el montaje real antes de aprobarlo.
Fije material, temple y espesor antes de comparar precios
El aluminio es común por bajo peso, conformabilidad, aspecto y conductividad térmica útil. Puede elegirse cobre cuando se necesita más conductividad en poco espacio, pero pesa y cuesta más y se marca con facilidad. Grado y temple o dureza de aluminio o cobre afectan conformado, recuperación, superficie y disponibilidad; una nota como “placa de aluminio” no basta.
El espesor influye en rigidez, masa, carga de conformado, contacto y distorsión de paneles amplios. El diseñador lo selecciona por mecánica y térmica; el fabricante comprueba si puede cortar, estampar, formar y mantener el plano. Liste grados alternativos como opciones controladas e identifique quién aprueba.
- Nombre aleación y temple o dureza cuando sean funcionales.
- Indique espesor nominal y norma de material o certificado aplicable.
- Separe alternativas aprobadas de sugerencias que aún requieren autorización escrita.
Diseñe la geometría alrededor de contactos y acceso de conformado
Las placas pueden incluir agujeros, ranuras, relieves, nervios, acuñados, pestañas y pliegues de borde. Estos rasgos rigidizan o localizan, pero redistribuyen material y cambian planitud cerca del contacto. Formas próximas, alas cortas o agujeros cerca de pliegues pueden requerir otra herramienta, alivio o secuencia.
Delimite dónde toca el metal al dispositivo, al TIM o al disipador. Mantenga fuera los relieves, las rebabas y las marcas innecesarios. Sitúe agujeros y alturas desde referencias de montaje y controle por separado la forma de cada contacto, sin usar un datum para definir la planitud superficial.
- Marque contactos funcionales y mantenga fuera los rasgos opcionales.
- Aporte sentido de pliegue, radios interiores, alivios y alturas críticas.
- Solicite DFM sobre distorsión alrededor de relieves, nervios y bordes formados.
Especifique planitud, perfil y superficie donde importan
La planitud superficial se aplica a la zona indicada sin referencia datum. Controla su forma, no la altura ni la orientación respecto a otra característica. Si C1 y C2 requieren una relación concreta, especifique por separado el espesor y el control de orientación o perfil adecuado según la norma del plano. [1]
Separe la inspección de la pieza suelta de la comprobación del contacto instalado. Registre la etapa del acabado, los apoyos y las restricciones; sujetar una placa delgada contra un plano puede ocultar su arqueo libre. Mida la zona con un método validado y después compruebe los huecos con los apoyos y la carga acordados. Abolladuras, bordes elevados y residuos necesitan criterios propios aunque la planitud cumpla.
Controle bordes, sentido de rebaba y fijaciones
Troquelado y punzonado crean lados de entrada y salida, con redondeo y rebaba según el útil. Una rebaba hacia una almohadilla, holgura eléctrica, cable u operario puede crear riesgo aunque sea baja. Marque el lado permitido e identifique bordes que requieran desbarbado, rotura o manipulación especial.
Pestañas, clips y rasgos elásticos dependen de geometría, temple, fibra y proceso. El proveedor inspecciona dimensiones y ajuste de muestra; el comprador define pieza acoplada, inserción y ciclo funcional o retención. Evite una fuerza elástica indefinida sin útil y aceptación asociados.
- Muestre lado de rebaba permitido y bordes con requisitos de tacto o holgura.
- Aporte datos acoplados para clips, ranuras, cierres y pestañas de alineación.
- Defina fuerza de montaje o retención con útil, dirección y rango de aceptación.
Coordine acabado, máscara, limpieza y corrosión
Anodizado, conversión, recubrimiento, pintura u otros tratamientos pueden responder a corrosión, aspecto, aislamiento o montaje. Cambian cotas de ajuste y pueden alterar contacto eléctrico o térmico. Marque áreas conductoras, sin recubrimiento, enmascaradas o protegidas y cite especificación, color o muestra.
Los disipadores cosméticos requieren cuidado durante estampado, formado, acabado y embalaje. La película protectora ayuda en algunas chapas pero puede interferir con formado o tratamiento, por lo que debe planificarse. Indique si se prohíben aceite, huellas, partículas o adhesivo visibles y cómo se evalúan.
- Identifique caras visibles, contactos, máscaras y marcas de bastidor o apoyo permitidas.
- Defina norma, color o referencia de apariencia y registros de cumplimiento.
- Incluya limpieza, retirada de película y manipulación final en la cotización.
Elija estampado o fabricación flexible por volumen y riesgo de revisión
Un calce simple o prototipo puede cortarse por láser, punzonarse o hacerse con útil sencillo mientras cambia el diseño. Rasgos repetidos, clips, relieves o demanda estable mayor pueden justificar troquel de producción. La ruta de menor riesgo no siempre tiene la muestra más barata; debe responder la pregunta actual sin crear expectativas falsas de producción.
Indique cantidades realistas de muestra, piloto, lote y año por variante. Separe útil o programación de costos por pieza y lote. Si una muestra flexible no reproduce material, borde, deformación o planitud de producción, documente la limitación y planifique una prueba representativa antes de liberar.
Apruebe muestras con controles de pieza y montaje
Las primeras muestras deben confirmar material, espesor, cotas, planitud o perfil de contacto, rebaba, cobertura, aspecto, limpieza y embalaje. El montaje confirma alineación sin interferencia de agujeros, clips, almohadillas y caras. Use revisión controlada y registre desviaciones o DFM antes de congelar archivos y útil.
La validación térmica sigue a la base mecánica. El comprador ensaya en el conjunto con interfaz, fijación o sujeción y ambiente previstos. Si el resultado cambia geometría o material, libere nueva revisión y defina si hacen falta muestras, cambio de útil o nuevos registros.
- Separe aprobación dimensional y cosmética del ensayo térmico.
- Registre material, acabado, ruta de útil y configuración de montaje de la muestra.
- Exija nueva revisión antes de que muestras cambiadas entren en piloto o repetición.
Reúna el plano y las notas de montaje en una RFQ
Use una misma revisión para cotizar, inspeccionar muestras y probar el montaje. Un croquis de contacto y las notas de las capas pueden acompañar un plano incompleto; enumere los puntos pendientes.
- Pieza: plano/modelo, estado del material, espesor final, contactos, geometría y acabado.
- Montaje: lista de capas, límites del hueco, fijaciones y apoyos, y responsabilidades sobre TIM y herrajes.
- Entrega y aprobación: cantidades, inspección, embalaje, finalidad de las muestras y responsable del ensayo térmico del conjunto.
| Decisión RFQ | Por qué cambia el riesgo | Qué debe definir el comprador |
|---|---|---|
| Función | Cubierta, placa, clip y calce tienen rasgos críticos distintos | Rol, componentes acoplados y resultados de sistema |
| Material y temple | Aleación y condición afectan formado, recuperación, marcas, planitud y suministro | Grado, temple o dureza, espesor, alternativas y certificado |
| Contactos | Relieves, rebabas, recubrimiento o deformación afectan la interfaz | Huellas de contacto y planitud sin referencia datum; relaciones de montaje, estado superficial y condiciones de inspección por separado |
| Geometría formada | Pliegues, clips, nervios y relieves afectan acceso, secuencia y deformación | Sentido, radios, alivios, alturas y geometría acoplada |
| Bordes y rebabas | El lado incorrecto afecta almohadilla, holgura, montaje o manejo | Sentido, bordes desbarbados y criterio de inspección |
| Acabado y máscara | El recubrimiento cambia aspecto, contacto, cotas y limpieza | Especificación, caras, máscaras, marcas y registros |
| Muestras y validación | Un prototipo flexible puede no reproducir el estampado productivo | Propósito, etapa representativa, montaje y dueño del ensayo |
| Embalaje | Superficies finas pueden rayarse, rozarse, contaminarse o doblarse | Separadores, orientación, cantidad, etiquetas, limpieza y prueba |
| Producción repetida | Sustituciones o revisiones cambian forma, ajuste y entrega | Proceso de revisión, inspección retenida, embalaje y aviso |