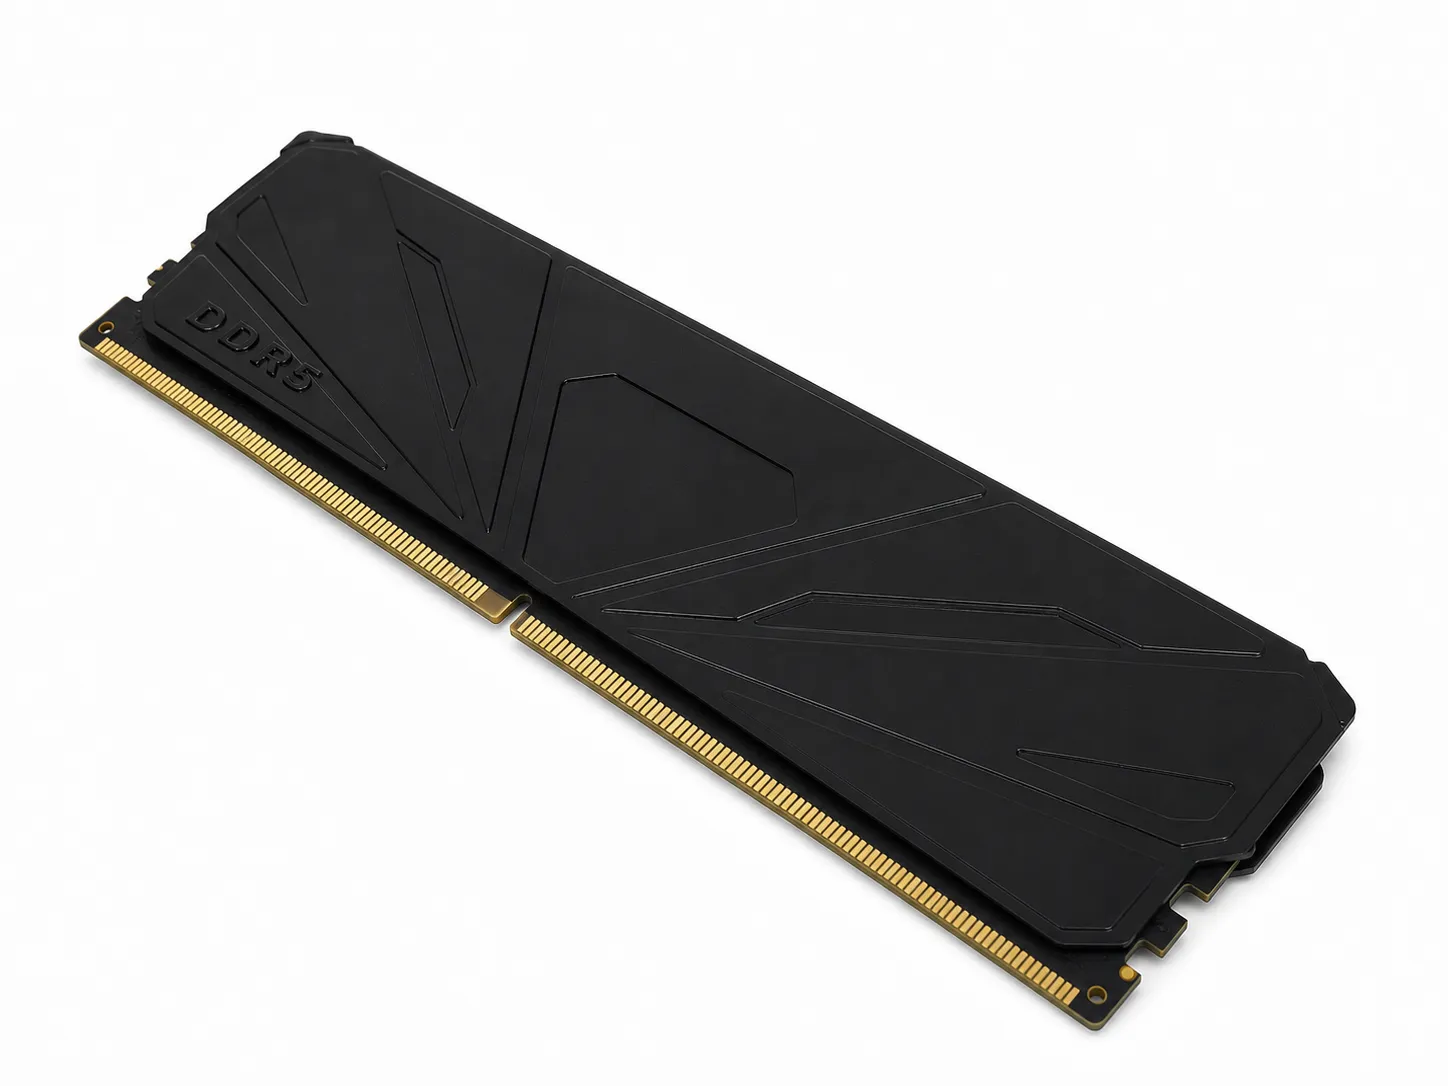
Gestanzte und geformte Wärmeverteiler werden in Speichermodulen, Computerhardware, Leistungselektronik und Kühlbaugruppen als Abdeckungen, Platten, Clips oder dünne Schnittstellenteile eingesetzt. Ihre Form wirkt einfach, doch dünnes Material, große Sichtflächen, Formdetails und Kontaktzonen können Ebenheit, Markierungen und Handhabung wichtiger machen, als die Außenmaße vermuten lassen.
Ein Metallteilehersteller kann prüfen, ob sich die Zeichnung sinnvoll schneiden, stanzen, biegen, formen, oberflächenbehandeln und kontrollieren lässt. Wärmequellendaten, Schnittstellenmaterial, Klemmung, Luftstrom und thermische Endabnahme bleiben beim Käufer oder Systemkonstrukteur. Klare Verantwortungen führen zu einem zuverlässigeren Angebot und einem nützlicheren Musterplan.
Kurzantwort: Was gehört in eine Wärmeverteiler-RFQ?
Senden Sie kontrollierte 2D-Zeichnung und STEP/STP-Modell, aktuelle Revision, Material und Dicke, erwartete Muster- und Serienmengen, kritische Bezüge, Ebenheits- oder Profilforderungen, Kontaktzonen, Gratrichtung, Oberfläche, Sauberkeit, Prüfnachweise und Verpackungsumfang. Fügen Sie Gegenkontur oder Baugruppenansicht hinzu, wenn Laschen, Clips, Löcher oder Biegungen das Teil positionieren.
Beschreiben Sie thermische Systemziele als Käufervalidierung, nicht als angenommene Eigenschaft des Stanzteils. Aus einer Plattenzeichnung kann der Lieferant weder Sperrschichttemperatur, Kontaktwiderstand, Klemmkraft noch Luftstrom ableiten. Sind Leitfähigkeit, Thermalsimulation oder Systemtest Teil der Abnahme, nennen Sie Quelle der Materialeigenschaft und Prüfverantwortlichen.
Teilefunktion von thermischer Systemleistung trennen
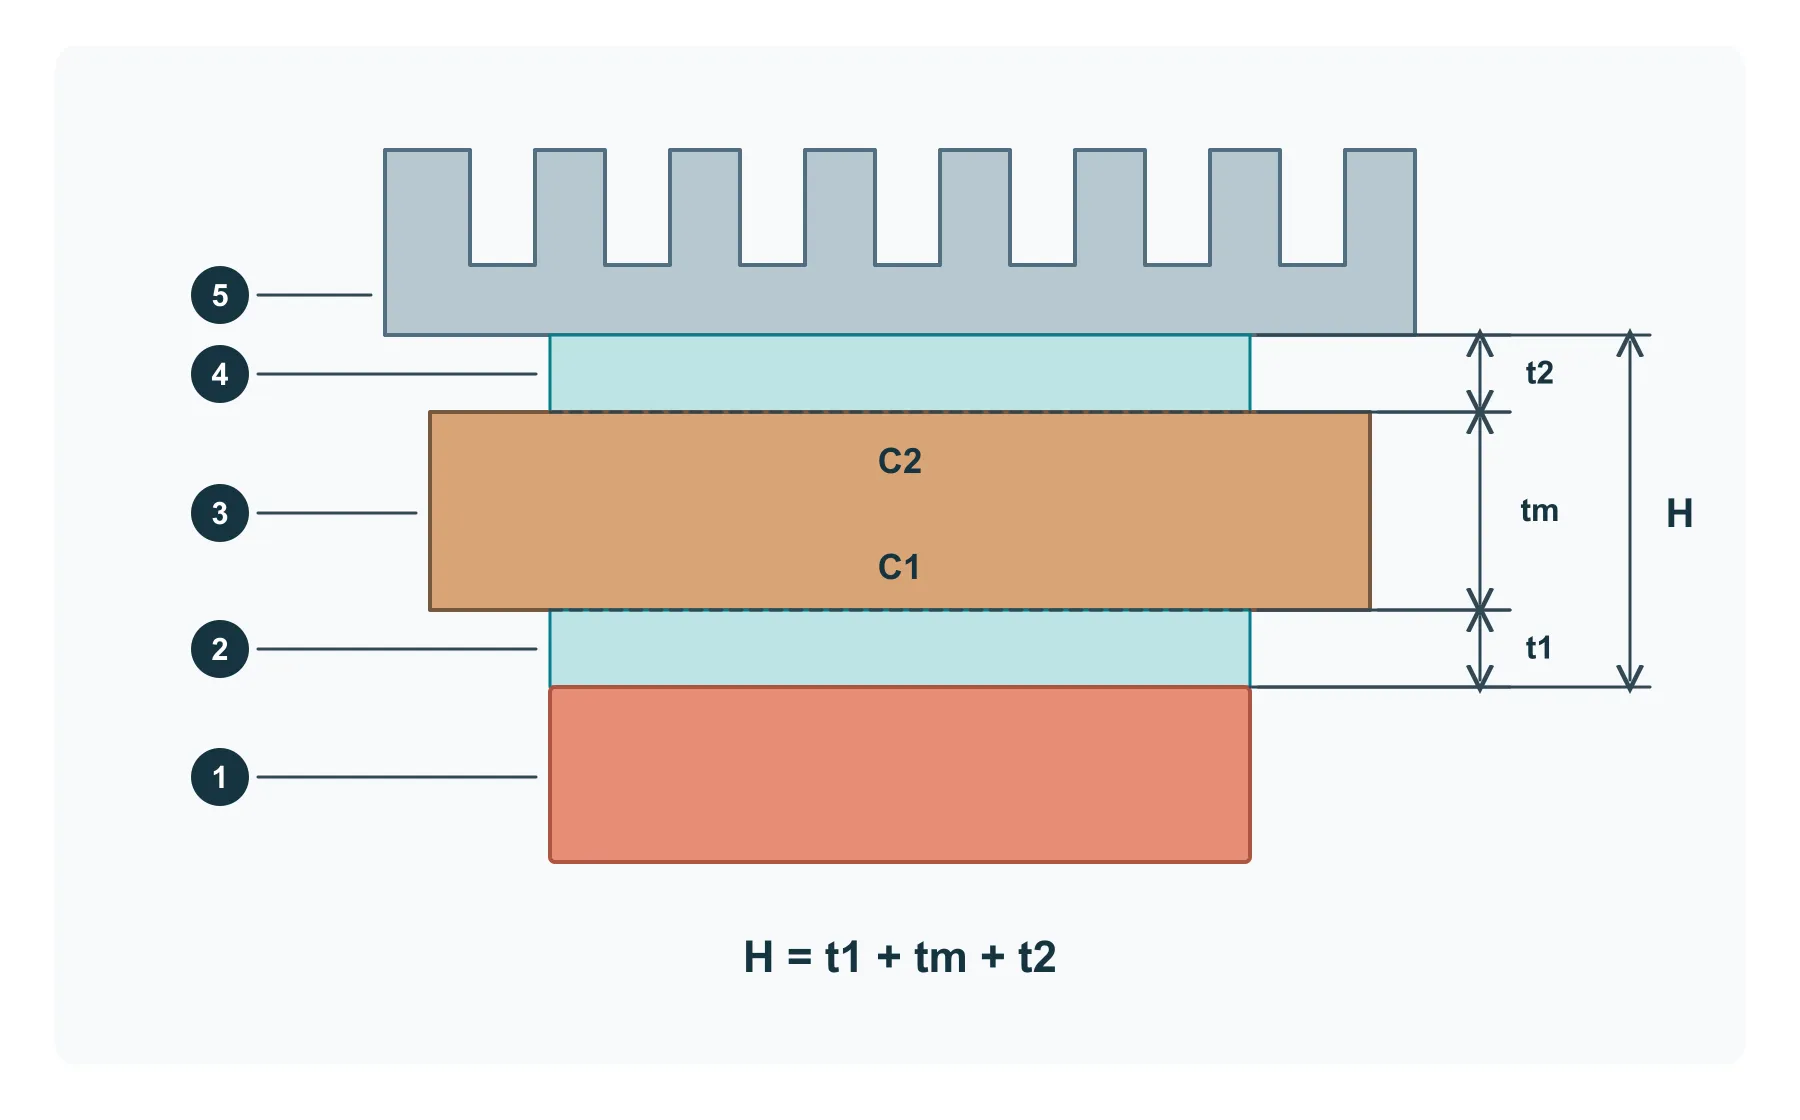
Der Schnitt zeigt einen möglichen Aufbau: 1 Wärmequelle, 2 unteres thermisches Interface-Material (TIM), 3 Metallzwischenlage oder Wärmeverteiler, 4 oberes TIM und 5 Kühlkörper. Manche Konstruktionen lassen eine TIM-Lage weg oder verwenden eine andere Verbindung; zeichnen Sie den tatsächlichen Aufbau. TIMs füllen Kontaktspalte, ihre Auswahl hängt aber von Spaltgröße und -form, Temperatur und zulässiger Bauteilbelastung ab. [2]
C1 und C2 markieren die beiden Metallkontaktflächen. Halten Sie diese Bereiche frei von unerwünschten Graten, Prägungen und Rückständen. Zeigen Sie auch die realen Auflagen und Befestigungen. Die Klemmkraft muss zur vereinbarten Montage sowie zu den Bauteil- und TIM-Grenzen passen; sie darf nicht einfach erhöht werden, bis ein Spalt verschwindet.
- Jede Lage mit Teilenummer oder Materialspezifikation benennen sowie Lieferung und Montage zuordnen.
- Eingebaute Interface-Dicke, zulässige Kompression oder Last und erforderliche elektrische Isolation aus den gewählten Materialien und dem Aufbau festlegen.
- Zeichnungsprüfung des Metallteils getrennt von Kontakt- und Temperaturprüfungen der Baugruppe dokumentieren.
Den verfügbaren Raum für Interface-Materialien prüfen
Maßbeispiel: Im festgelegten Montagezustand beträgt H 1,20 ± 0,05 mm und die fertige Metalldicke tm 0,80 ± 0,03 mm. Nominal bleiben 0,40 mm für t1 und t2 zusammen. Bei unabhängigen Maßgrenzen ergibt sich mindestens 1,15 minus 0,83 = 0,32 mm und höchstens 1,25 minus 0,77 = 0,48 mm.
Das Ergebnis ist der gemeinsame Einbauraum der Interfaces, nicht die zu bestellende Nenndicke der Pads. Teilen Sie ihn nicht ungeprüft gleichmäßig auf zwei Pads auf. Vergleichen Sie die Kompressions- und Lastdaten jedes TIM mit seinem zugeordneten Spalt und der Bauteilbelastungsgrenze. Wölbung, Verkippung und lokale Spaltschwankungen sind im Beispiel nicht enthalten und vor Freigabe am realen Aufbau zu prüfen.
Material, Zustand und Dicke vor Angebotsvergleich festlegen
Aluminium ist verbreitet, wenn geringes Gewicht, Umformbarkeit, Optik und Wärmeleitfähigkeit nützlich sind. Kupfer kann bei höherem Leitfähigkeitsbedarf im kompakten Querschnitt gewählt werden, ist aber schwerer, teurer und bei Handhabung leichter zu markieren. Die genaue Aluminium- oder Kupfergüte, der Zustand oder die Härte beeinflussen Formung, Rückfederung, Oberfläche und Verfügbarkeit; eine allgemeine Angabe wie Aluminiumplatte genügt nicht.
Die Dicke beeinflusst Steifigkeit, Masse, Umformkraft, Kontaktverhalten und Verzug großer Flächen. Der Systemkonstrukteur wählt sie aus Mechanik und Thermik; der Hersteller prüft Schneiden, Stanzen, Formen und Zeichnungstoleranzen. Sind alternative Güten zulässig, listen Sie sie als kontrollierte Optionen und nennen den Freigabeverantwortlichen.
- Legierung und Zustand oder Härte nennen, wenn funktional.
- Nenndicke und maßgebende Werkstoffnorm oder Zeugnisforderung angeben.
- Freigegebene Alternativen von Lieferantenvorschlägen mit schriftlicher Käuferfreigabe trennen.
Geometrie um Kontaktzonen und Formzugang auslegen
Flache Platten können Löcher, Schlitze, Prägungen, Rippen, geprägte Flächen, Laschen und Randbiegungen enthalten. Diese Merkmale versteifen oder positionieren das Teil, verteilen aber Material um und können Ebenheit an einer Kontaktzone ändern. Eng benachbarte Formmerkmale, kurze Flansche oder Löcher nahe Biegungen erfordern möglicherweise anderes Werkzeug, Freischnitte oder eine geänderte Folge.
Umranden Sie die Kontaktbereiche zu Bauteil, TIM oder Kühlkörper. Nicht erforderliche Prägungen, Grate und Markierungen gehören außerhalb dieser Flächen. Bohrungen und Umformhöhen werden von Montagereferenzen aus positioniert; die jeweilige Oberflächenform wird separat kontrolliert, ohne Bezug zur Definition der Ebenheit.
- Funktionskontaktflächen markieren und optionale Merkmale außerhalb halten.
- Biegerichtungen, Innenradien, Freischnitte und kritische Flanschhöhen angeben.
- DFM-Rückmeldung zum Verzug an Prägungen, Rippen und Randformen anfordern.
Ebenheit, Profil und Oberflächenzustand dort spezifizieren, wo sie zählen
Oberflächenebenheit gilt für den benannten Bereich ohne Bezug. Sie kontrolliert die Form, nicht Höhe oder Orientierung zu einem anderen Merkmal. Ist zwischen C1 und C2 eine bestimmte Beziehung erforderlich, legen Sie Dicke und geeignete Orientierungs- oder Profiltoleranzen separat nach der Zeichnungsnorm fest. [1]
Trennen Sie Einzelteilprüfung und Kontaktprüfung im eingebauten Zustand. Dokumentieren Sie Bearbeitungszustand, Auflagepunkte und Einspannung; Flachspannen kann die freie Wölbung verdecken. Prüfen Sie die gesamte Kontaktfläche mit einem validierten Messverfahren und anschließend die Montagespalte bei festgelegten Auflagen und Lasten. Dellen, hochstehende Kanten und Rückstände benötigen eigene Abnahmekriterien, auch bei erfüllter Ebenheit.
Kanten, Gratrichtung und Befestigungsmerkmale beherrschen
Stanzen und Lochen erzeugen Eintritts- und Austrittsseite mit Einzug und Grat entsprechend der Werkzeugrichtung. Ein Grat zu Wärmeleitpad, elektrischem Freiraum, Kabel oder Montagepersonal kann trotz geringer Höhe riskant sein. Markieren Sie die bevorzugte Gratseite und Kanten für Entgraten, Kantenbruch oder besondere Handhabung.
Laschen, Clips und federnde Merkmale brauchen zusätzliche Sorgfalt, da ihr Verhalten von Geometrie, Materialzustand, Walzrichtung und Formprozess abhängt. Der Lieferant kann Maße und Musterpassung prüfen; der Käufer muss Gegenstück, Einsetzmethode und Funktionszyklus oder Halteprüfung definieren. Fordern Sie keine undefinierte Federkraft ohne Prüfvorrichtung und Annahmemethode.
- Zulässige Gratseite und Kanten mit besonderen Berührungs- oder Freiraumforderungen zeigen.
- Gegenstückdaten für Clips, Schlitze, Rasten und Ausrichtlaschen bereitstellen.
- Montagekraft- oder Halteprüfung mit Vorrichtung, Richtung und Annahmebereich definieren.
Oberfläche, Maskierung, Sauberkeit und Korrosionsbedarf koordinieren
Eloxal, Konversionsschicht, galvanische Beschichtung, Lack oder andere Behandlungen können für Korrosion, Optik, elektrische Isolation oder Montage gewählt werden. Eine Oberfläche verändert enge Passmaße und gegebenenfalls elektrischen oder thermischen Kontakt. Markieren Sie leitfähig, unbeschichtet, maskiert oder geschützt bleibende Bereiche und referenzieren Sie Norm, Farbe oder Freigabemuster.
Sicht-Wärmeverteiler brauchen schonende Bewegung durch Stanzen, Formen, Oberfläche und Verpackung. Schutzfolie kann bei manchen Blechzuständen helfen, aber Formung oder Nachbehandlung stören; sie ist zu planen, nicht anzunehmen. Geben Sie an, ob Teile frei von sichtbarem Öl, Fingerabdrücken, Partikeln oder Kleberesten sein müssen und wie dies bewertet wird.
- Sichtflächen, Kontaktzonen, Maskierbereiche und zulässige Gestell- oder Kontaktspuren benennen.
- Oberflächennorm, Farb- oder Optikreferenz und erforderliche Konformitätsnachweise definieren.
- Reinigung, Schutzfolienentfernung und Endhandhabung in den Angebotsumfang aufnehmen.
Stanzen oder flexible Fertigung nach Menge und Revisionsrisiko wählen
Ein einfacher Thermal-Shim oder früher Prototyp kann bei veränderlicher Konstruktion lasergeteilt, gelocht oder mit einfachem Werkzeug hergestellt werden. Wiederholte Formmerkmale, Clips, Prägungen oder höhere stabile Nachfrage können Serien-Stanzwerkzeuge rechtfertigen. Der risikoärmste Weg ist nicht immer der billigste Erstmusterweg, sondern derjenige, der die aktuelle Frage ohne falsche Erwartung an das Serienverhalten beantwortet.
Geben Sie realistische Muster-, Pilot-, Los- und Jahresmengen je Variante an. Lassen Sie einmalige Werkzeug- oder Programmierkosten von Teile- und Loskosten trennen. Bildet ein flexibel gefertigtes Muster Materialzustand, Kanten, Formdehnung oder Ebenheit der Serie nicht ab, dokumentieren Sie dies und planen vor Freigabe einen seriennahen Versuch.
Muster mit Teile- und Baugruppenprüfungen freigeben
Erstmuster sollten Material, Dicke, kritische Maße, Ebenheit oder Profil der Kontaktzone, Gratrichtung, Oberflächenabdeckung, Optik, Sauberkeit und Verpackung bestätigen. Montageprüfungen zeigen danach, ob Löcher, Clips, Pads und Gegenflächen kollisionsfrei fluchten. Nutzen Sie eine kontrollierte Zeichnungsrevision und dokumentieren Sie Abweichungen oder DFM-Änderungen vor Einfrieren von Dateien und Werkzeug.
Thermische Validierung folgt, wenn die mechanische Basis bekannt ist. Der Käufer prüft das Teil in der vorgesehenen Baugruppe mit festgelegtem Schnittstellenmaterial, Befestigern oder Klemmung und Betriebsumgebung. Führt das Systemergebnis zu Geometrie- oder Materialänderung, ist eine neue Revision mit Bedarf an neuen Mustern, Werkzeugänderung oder wiederholten Prüfnachweisen freizugeben.
- Maß- und Sichtfreigabe vom thermischen Systemtest trennen.
- Mustermaterial, Oberfläche, Werkzeugweg und Baugruppenkonfiguration dokumentieren.
- Vor Pilot- oder Wiederholserie geänderter Muster eine neue kontrollierte Revision verlangen.
Zeichnung und Montageangaben in einer RFQ zusammenführen
Verwenden Sie für Angebot, Musterprüfung und Montageversuch denselben Änderungsstand. Kontaktskizze und Schichtangaben können eine noch unvollständige Zeichnung ergänzen; offene Punkte werden zur Diskussion aufgelistet.
- Teil: Zeichnung/Modell, Werkstoffzustand, Fertigdicke, Kontaktzonen, Geometrie und Oberfläche.
- Montage: Schichtliste, Spaltgrenzen, Befestigung und Auflage, Verantwortung für TIMs und Beschläge.
- Lieferung und Freigabe: Mengen, Prüfung, Verpackung, Musterzweck und Verantwortung für den thermischen Baugruppentest.
| RFQ-Entscheidung | Warum sie das Fertigungsrisiko ändert | Vom Käufer zu definieren |
|---|---|---|
| Teilefunktion | Abdeckung, Kontaktplatte, Clip und Shim haben andere kritische Merkmale | Montagerolle, Gegenbauteile und Ergebnisse auf Systemtestebene |
| Material und Zustand | Legierung und Zustand beeinflussen Formung, Rückfederung, Markierung, Ebenheit und Verfügbarkeit | Genaue Güte, Zustand oder Härte, Dicke, Alternativen und Zeugnis |
| Kontaktzonen | Prägungen, Grate, Beschichtung oder Verzug können die Schnittstelle beeinflussen | Kontaktbereiche und Ebenheit ohne Bezug; Montagebeziehungen, Oberflächenzustand und Prüfbedingungen separat festlegen |
| Formgeometrie | Biegungen, Clips, Rippen und Prägungen beeinflussen Zugang, Folge und Verzug | Biegerichtung, Radien, Freischnitte, kritische Höhen und Gegenkontur |
| Kanten und Grate | Die falsche Gratseite kann Pads, Freiraum, Montage oder Handhabung beeinflussen | Bevorzugte Gratrichtung, entgratete Kanten und Prüfgrundlage |
| Oberfläche und Maskierung | Beschichtung kann Optik, elektrischen Kontakt, Maße und Sauberkeit ändern | Oberflächenspezifikation, Sichtflächen, Maskierzonen, zulässige Spuren und Nachweise |
| Muster und Validierung | Ein flexibler Prototyp bildet den Serien-Stanzweg eventuell nicht ab | Musterzweck, seriennaher Stand, Montageprüfungen und Verantwortlicher für Thermiktest |
| Verpackung | Große dünne Flächen können nach Prüfung verkratzen, reiben, verschmutzen oder verbiegen | Trenner, Orientierung, Packmenge, Etiketten, Sauberkeit und Transportversuch |
| Wiederholserie | Unkontrollierte Alternativen oder Revisionen können Form, Passung und Lieferzustand ändern | Revisionsprozess, beibehaltene Prüfgrundlage, freigegebene Verpackung und Änderungsanzeige |