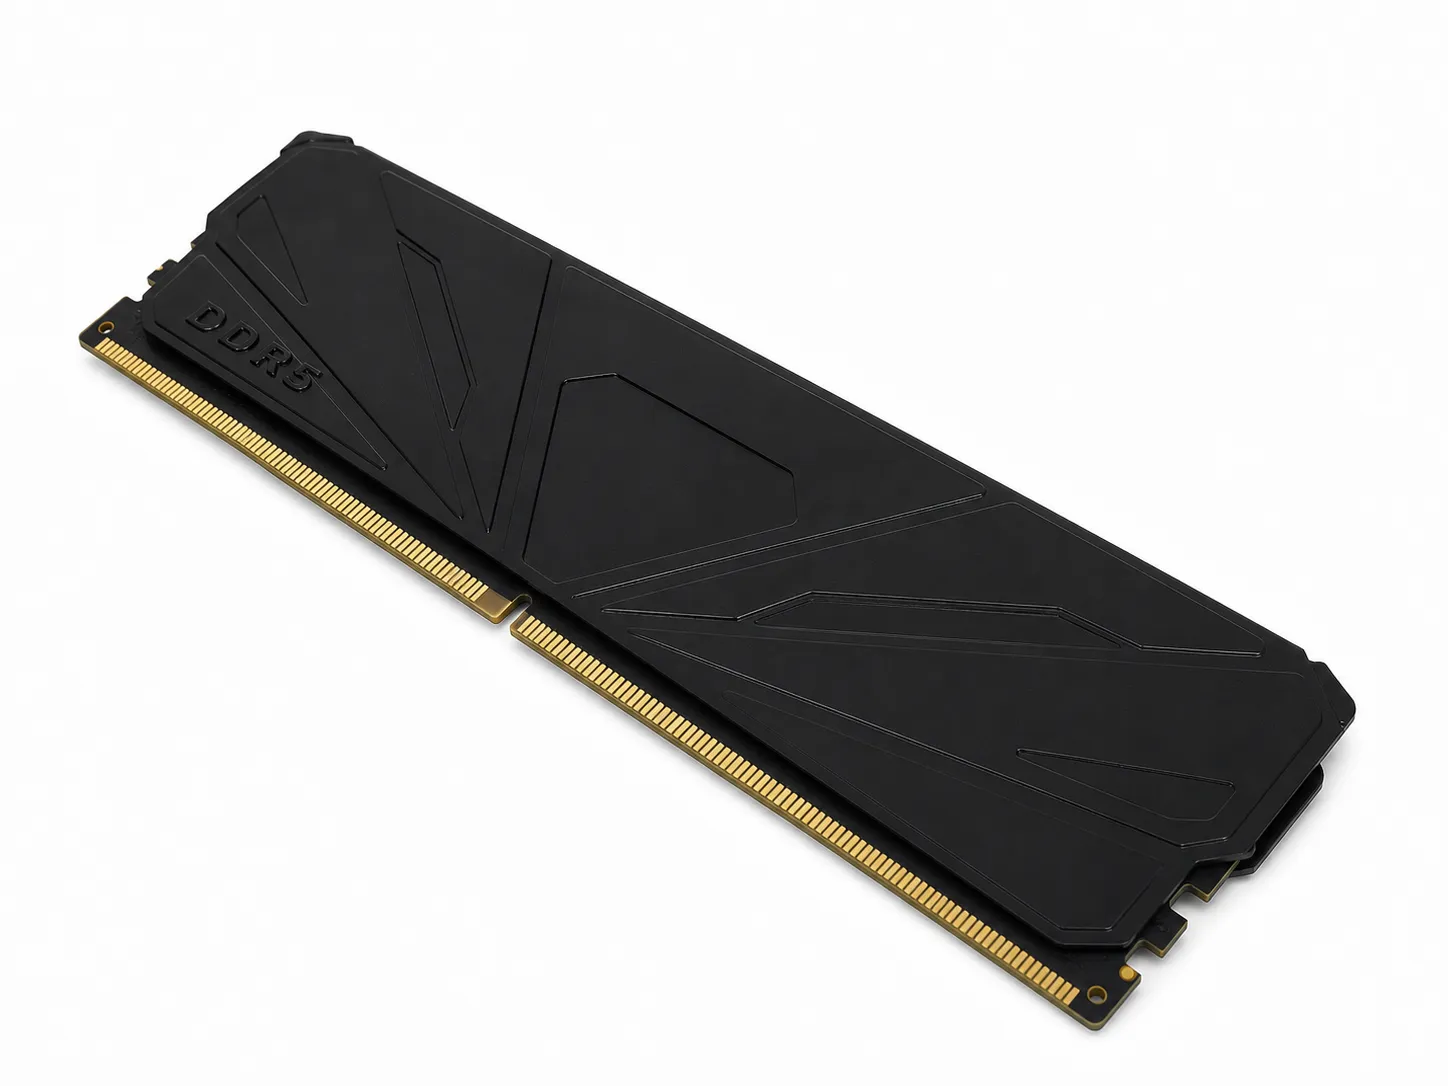
تظهر موزعات الحرارة المختومة والمشكلة في وحدات الذاكرة وأجهزة الحوسبة وإلكترونيات القدرة وتجميعات التبريد على شكل أغطية أو ألواح أو مشابك أو أجزاء واجهة رقيقة. قد تبدو أشكالها بسيطة، لكن اجتماع المادة الرقيقة والأسطح العريضة الظاهرة والخصائص المشكلة ومناطق التلامس يجعل الاستواء والآثار والمناولة أهم مما توحي به الأبعاد الخارجية.
يمكن لمصنع القطع المعدنية مراجعة قابلية الرسم للقص والختم والثني والتشكيل والتشطيب والفحص. ويظل المشتري أو مصمم النظام مسؤولاً عن بيانات مصدر الحرارة ومواد الواجهة وظروف التثبيت وتدفق الهواء واختبار القبول الحراري النهائي. يتيح وضوح المسؤوليات عرضاً أكثر موثوقية وخطة عينات أنفع.
إجابة مختصرة: ما الذي تدرجه في RFQ موزع الحرارة
أرسل رسم 2D مضبوطاً ونموذج STEP أو STP والمراجعة الحالية والمادة والسماكة وكميات العينات والإنتاج المتوقعة والمراجع الحرجة ومتطلبات الاستواء أو المقطع ومناطق التلامس واتجاه النتوء والتشطيب والنظافة وسجلات الفحص ونطاق التغليف. وأدرج هندسة التزاوج أو منظور التجميع عندما تموضع الألسنة أو المشابك أو الثقوب أو الثنيات القطعة.
صف الأهداف الحرارية للنظام كمتطلبات تحقق يملكها المشتري، لا كخاصية مفترضة للقطعة المختومة. لا يستطيع المورد استنتاج حرارة الوصلة أو مقاومة الواجهة أو ضغط التثبيت أو تدفق الهواء من رسم صفيحة وحده. وإذا كانت الموصلية أو المحاكاة الحرارية أو اختبار النظام جزءاً من القبول، فسمِّ مصدر خاصية المادة ومالك الاختبار.
افصل وظيفة القطعة عن الأداء الحراري للنظام
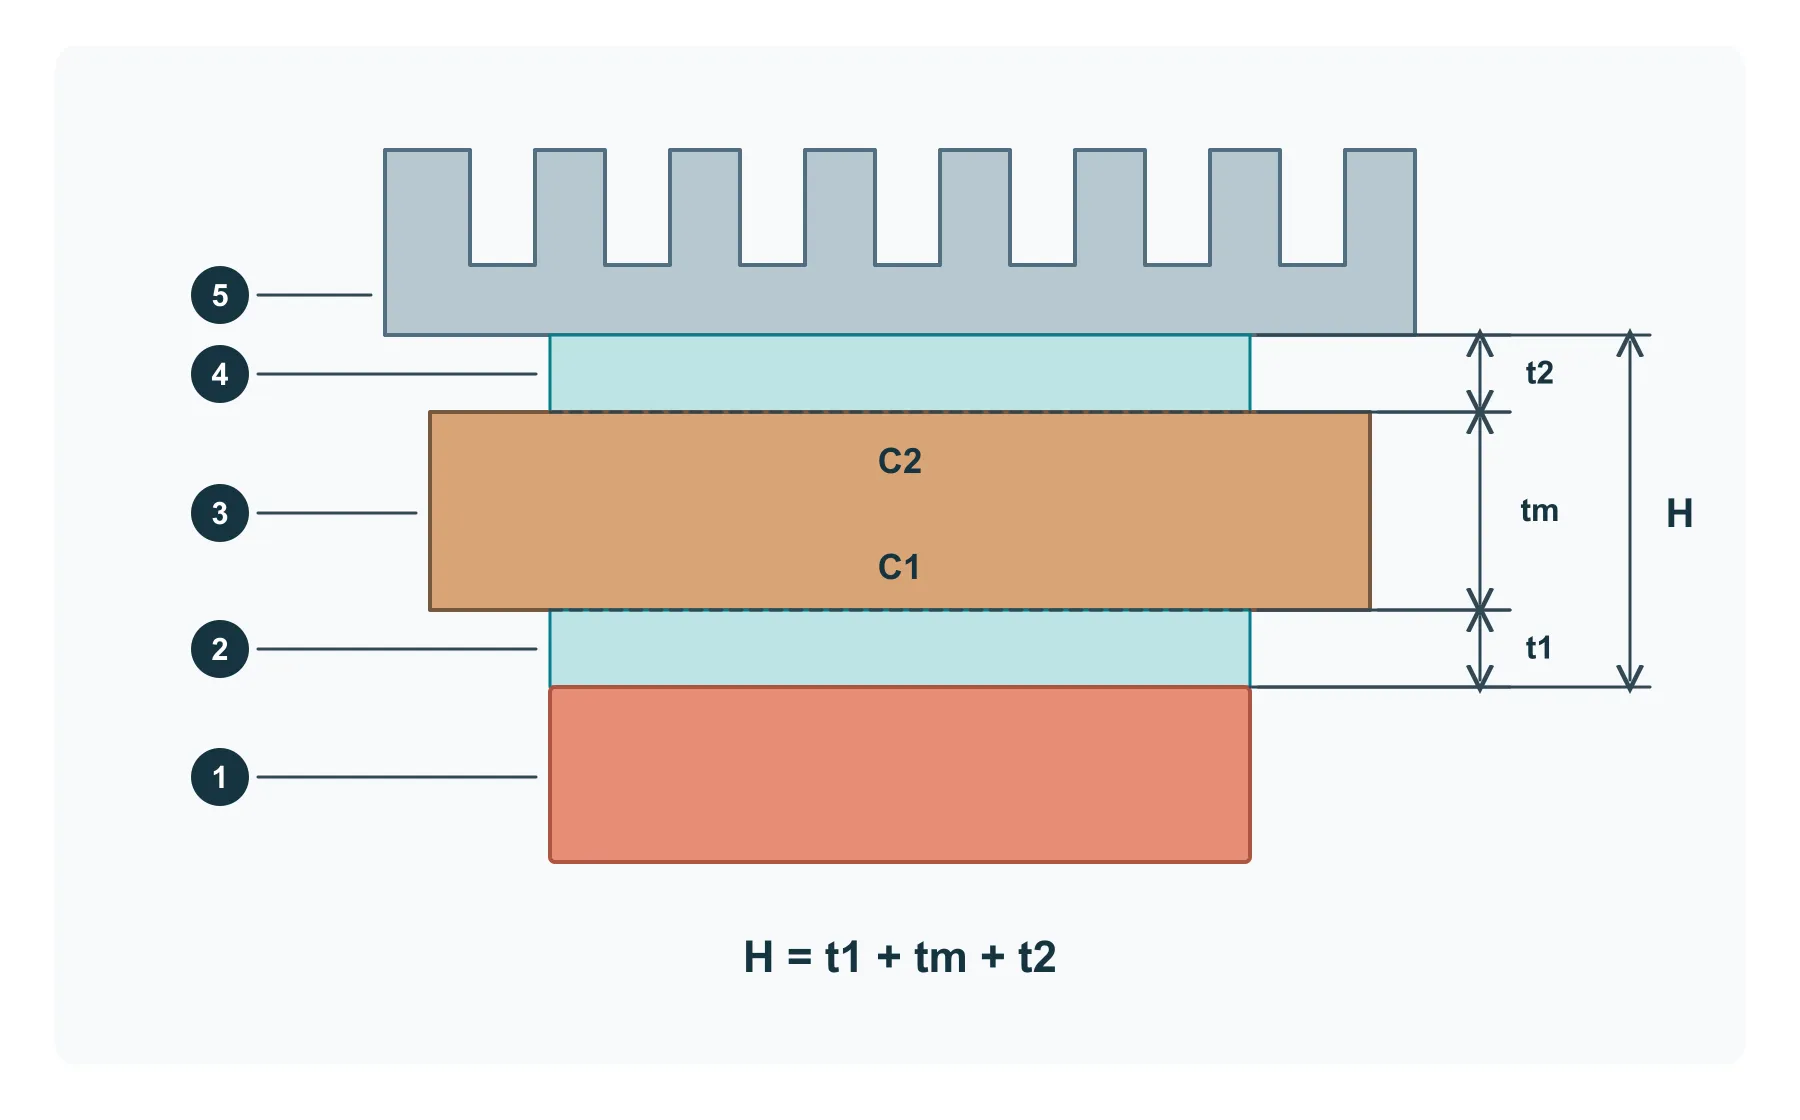
يوضح المقطع ترتيبًا محتملًا: 1 مصدر الحرارة، 2 مادة الواجهة الحرارية السفلية (TIM)، 3 الشريحة المعدنية أو موزع الحرارة، 4 مادة الواجهة العلوية، و5 المشتت. قد تُحذف إحدى طبقات TIM أو تُستخدم وصلة مختلفة في تصميم آخر؛ ارسم التجميع الفعلي. تملأ مواد TIM فجوات الواجهة، لكن اختيارها يعتمد على حجم الفجوة وشكلها ودرجة الحرارة وحدود حمل المكونات. [2]
يشير C1 وC2 إلى وجهي التماس المعدني. أبقِ هذه المساحات خالية من النتوءات والبروزات والبقايا غير المطلوبة. وضّح نقاط الدعم والتثبيت الفعلية أيضًا. يجب أن تتبع قوة التثبيت طريقة التجميع المتفق عليها وحدود المكون وTIM، لا أن تزداد باستمرار حتى تختفي الفجوة.
- عرّف كل طبقة برقم قطعة أو مواصفة مادة، وبيّن من يوردها ومن يركبها.
- حدّد سماكة الواجهة بعد التركيب والانضغاط أو الحمل المسموح ومتطلبات العزل الكهربائي وفق المواد والتجميع المختارين.
- سجّل فحوص القطعة المعدنية وفق الرسم بصورة منفصلة عن فحوص التماس والحرارة للتجميع الكامل.
تحقق من الحيز المتبقي لمواد الواجهة
مثال حساب أبعاد: في حالة التجميع المحددة، قيمة H هي 1.20 ± 0.05 mm، وسماكة المعدن النهائية tm هي 0.80 ± 0.03 mm. يبقى اسميًا 0.40 mm لمجموع t1 وt2. عند أخذ حدود الأبعاد المستقلة، ينتج الحد الأدنى 0.32 mm من طرح 0.83 من 1.15، والحد الأقصى 0.48 mm من طرح 0.77 من 1.25.
هذه مساحة الواجهتين الإجمالية بعد التركيب، وليست سماكة الوسادة الاسمية المطلوب شراؤها. لا تقسّمها بالتساوي بين وسادتين دون مراجعة التصميم. قارن بيانات الانضغاط والحمل لكل TIM بالفجوة المخصصة له وحد حمل المكون. لا يشمل المثال التقوس أو الميل أو تغير الفجوة محليًا؛ افحصها في التجميع الفعلي قبل القبول.
ثبّت المادة والحالة والسماكة قبل مقارنة العروض
يشيع الألمنيوم عندما تفيد خفة الوزن والقابلية للتشكيل والمظهر والموصلية الحرارية. وقد يختار النحاس عند الحاجة إلى موصلية أعلى في مقطع صغير، لكنه أثقل وأغلى وأسهل تأثراً بآثار المناولة. تؤثر درجة الألمنيوم أو النحاس وحالته أو صلادته في التشكيل والارتداد وحالة السطح والتوافر، لذلك لا تكفي ملاحظة عامة مثل صفيحة ألمنيوم لعرض مضبوط.
تؤثر السماكة في الصلابة والكتلة وحمل التشكيل وسلوك التلامس وخطر تشوه الألواح العريضة. يختار مصمم النظام السماكة من التصميم الميكانيكي والحراري، ويتحقق المصنع من إمكان قص الصفيحة وختمها وتشكيلها وإبقائها ضمن متطلبات الرسم. إذا سمحت درجات بديلة، فأدرجها كخيارات مضبوطة وحدد من يعتمد الاستبدال.
- سمِّ السبيكة والحالة أو صلادة المادة عندما تكون وظيفية.
- اذكر السماكة الاسمية ومعيار المادة الحاكم أو متطلب الشهادة.
- افصل البدائل المعتمدة عن اقتراحات المورد التي تحتاج إلى موافقة خطية.
صمّم الهندسة حول مناطق التلامس ووصول التشكيل
قد تتضمن الألواح المسطحة ثقوباً وشقوقاً وبروزات وأضلاعاً ومناطق سك وألسنة وثنيات حافة. تضيف هذه الخصائص صلابة أو تموضعاً، لكنها تعيد أيضاً توزيع المادة وقد تغير الاستواء حول منطقة التلامس. وقد تحتاج الخصائص المشكلة المتقاربة والحواف القصيرة أو الثقوب قرب الثنيات إلى أدوات أو تفريغ أو تسلسل عمليات مختلف.
ارسم حدود تماس المعدن مع المكون أو TIM أو المشتت. ضع البروزات والنتوءات والعلامات غير الضرورية خارجها. حدّد مواضع الثقوب والارتفاعات المشكلة من مراجع التجميع، واضبط شكل كل سطح بصورة منفصلة، دون استخدام مرجع إسناد لتعريف استواء السطح.
- علّم مناطق التلامس الوظيفية وأبق الخصائص الاختيارية خارجها.
- قدم اتجاهات الثني وأنصاف الأقطار الداخلية والتفريغات وارتفاعات الحواف الحرجة.
- اطلب ملاحظات DFM على مخاطر التشوه حول البروزات والأضلاع وتشكيلات الحواف.
حدد الاستواء والمقطع وحالة السطح حيث تهم
ينطبق استواء السطح على المنطقة المحددة دون مرجع إسناد. وهو يضبط الشكل، لا الارتفاع أو الاتجاه بالنسبة إلى معلم آخر. إذا لزم وجود علاقة محددة بين C1 وC2، فحدّد السماكة وضابط الاتجاه أو الملف الهندسي المناسب بصورة منفصلة وفق معيار الرسم. [1]
افصل فحص القطعة المفردة عن فحص التماس بعد التركيب. سجّل مرحلة معالجة السطح ونقاط الدعم وأي تقييد؛ تثبيت صفيحة رقيقة بصورة مسطحة قد يخفي تقوسها الحر. استخدم قياسًا سطحيًا معتمد الملاءمة يغطي منطقة التماس، ثم افحص فجوات التجميع بالدعم والحمل المحددين. تحتاج الانبعاجات والحواف المرتفعة والبقايا إلى معايير قبول مستقلة حتى عند مطابقة الاستواء.
اضبط الحواف واتجاه النتوء وخصائص التثبيت
ينشئ القص والتخريم جهة دخول وخروج مع تدحرج واتجاه نتوء مرتبطين باتجاه الأداة. قد يسبب نتوء يواجه وسادة حرارية أو خلوصاً كهربائياً أو كبلاً أو عامل التجميع خطراً حتى إن كان ارتفاعه صغيراً. علّم جهة النتوء المفضلة في الرسم وحدد الحواف التي تحتاج إزالة نتوء أو كسر حافة أو مناولة خاصة.
تحتاج الألسنة والمشابك والخصائص النابضية عناية إضافية لأن سلوكها يعتمد على الهندسة وحالة المادة واتجاه الحبيبات وعملية التشكيل. يستطيع المورد فحص الأبعاد وملاءمة العينة، لكن على المشتري تحديد المكون المتزاوج وطريقة الإدخال وفحص الدورة الوظيفية أو الاحتجاز. تجنب تعيين قوة نابض غير معرفة بلا تجهيزة اختبار وطريقة قبول.
- أظهر جهة النتوء المسموحة والحواف ذات متطلبات اللمس أو الخلوص الخاصة.
- قدم بيانات القطعة المتزاوجة للمشابك والشقوق والمزالج وألسنة المحاذاة.
- عرّف فحص قوة التجميع أو الاحتجاز بالتجهيزة والاتجاه ونطاق القبول.
نسق التشطيب والإخفاء والنظافة واحتياجات التآكل
قد يختار الأنودة أو طلاء التحويل أو الطلاء المعدني أو الدهان أو معالجات أخرى لمقاومة التآكل أو المظهر أو العزل الكهربائي أو احتياجات التجميع. يمكن للتشطيب تغيير الأبعاد عند الملاءمة الدقيقة والتأثير في التلامس الكهربائي أو الحراري. علّم المناطق التي يجب أن تبقى موصلة أو غير مطلية أو مخفية أو محمية، وأشر إلى مواصفة التشطيب واللون أو العينة المعتمدة عند الحاجة.
تحتاج موزعات الحرارة التجميلية إلى مناولة دقيقة خلال الختم والتشكيل والتشطيب والتعبئة. قد يساعد الغشاء الواقي في بعض حالات الصفيحة لكنه قد يتعارض مع التشكيل أو المعالجة اللاحقة، لذا خطط له ولا تفترضه. اذكر هل يجب أن تخلو القطع من الزيت المرئي أو البصمات أو الجسيمات أو بقايا اللاصق وكيف تقيم الحالة.
- حدد الأوجه الظاهرة ومناطق التلامس والمناطق المخفية وآثار التعليق أو التلامس المسموحة.
- عرّف معيار التشطيب واللون أو مرجع المظهر وأي سجلات امتثال مطلوبة.
- أدرج متطلبات التنظيف وإزالة الغشاء الواقي والمناولة النهائية في نطاق العرض.
اختر الختم أو التصنيع المرن وفق الحجم ومخاطر المراجعة
قد تقص حشوة حرارية بسيطة أو نموذج أولي بالليزر أو التخريم أو أدوات بسيطة عندما يكون التصميم متغيراً. وقد تبرر الخصائص المشكلة المتكررة أو المشابك أو البروزات أو الطلب المستقر الأعلى أدوات ختم إنتاجية. المسار الأقل خطراً ليس دائماً الأقل سعراً للعينة الأولى؛ بل الذي يجيب عن السؤال الهندسي الحالي من دون خلق توقع زائف لسلوك الإنتاج.
قدم كميات واقعية للعينات والدفعات التجريبية والتشغيلية والسنوية لكل إصدار. اطلب فصل الأدوات أو البرمجة لمرة واحدة عن تكلفة القطعة والدفعة. وإذا لم يعكس النموذج المصنع حالة مادة الإنتاج أو جودة الحافة أو إجهاد التشكيل أو الاستواء، فوثق القيد وخطط لتجربة بنية الإنتاج قبل الإطلاق.
اعتمد العينات بفحوص على مستوى القطعة والتجميع
يجب أن تؤكد العينات الأولى المادة والسماكة والأبعاد الحرجة واستواء منطقة التلامس أو مقطعها واتجاه النتوء وتغطية التشطيب والمظهر والنظافة والتغليف. ثم تؤكد فحوص التجميع محاذاة الثقوب والمشابك والوسادات والأسطح المتزاوجة بلا تداخل. استخدم مراجعة رسم مضبوطة وسجل كل انحراف أو تغيير DFM معتمد قبل تثبيت ملفات الإنتاج والأدوات.
يأتي التحقق الحراري بعد معرفة الأساس الميكانيكي. على المشتري اختبار القطعة في التجميع المقصود مع مادة الواجهة والمثبتات أو التثبيت وبيئة التشغيل المحددة. إذا أدت نتيجة النظام إلى تغيير الهندسة أو المادة، فأصدر مراجعة جديدة وحدد هل تلزم عينات أو تغييرات أدوات أو سجلات فحص متكررة.
- افصل اعتماد الأبعاد والمظهر عن الاختبار الحراري للنظام.
- سجل مادة العينة وتشطيبها ومسار أدواتها وتكوين التجميع.
- اطلب مراجعة مضبوطة جديدة قبل دخول العينات المعدلة إلى الإنتاج التجريبي أو المتكرر.
اجمع الرسم وملاحظات التركيب في طلب عرض واحد
استخدم المراجعة نفسها للتسعير وفحص العينات وتجربة التركيب. يمكن إرفاق مخطط التماس وملاحظات الطبقات برسم غير مكتمل، مع قائمة بالنقاط المفتوحة للمناقشة.
- القطعة: الرسم أو النموذج وحالة المادة والسماكة النهائية ومناطق التماس والهندسة ومعالجة السطح.
- التجميع: قائمة الطبقات وحدود الفجوة وشروط التثبيت والدعم ومسؤوليات TIM وملحقات التثبيت.
- التسليم والقبول: الكميات والفحص والتعبئة وهدف العينات والمسؤول عن الاختبار الحراري للتجميع.
| قرار RFQ | لماذا يغير مخاطر التصنيع | ما الذي يحدده المشتري |
|---|---|---|
| وظيفة القطعة | للغطاء ولوحة التلامس والمشبك والحشوة خصائص حرجة مختلفة | دور التجميع والمكونات المتزاوجة والنتائج التي تعد اختبارات على مستوى النظام |
| المادة والحالة | تؤثر السبيكة والحالة في التشكيل والارتداد والآثار والاستواء والتوافر | الدرجة الدقيقة والحالة أو الصلادة والسماكة والبدائل والشهادة |
| مناطق التلامس | قد تؤثر البروزات أو النتوءات أو الطلاء أو التشوه في الواجهة المقصودة | حدود التماس واستواء السطح دون مرجع إسناد؛ تعريف مستقل لعلاقات التجميع وحالة السطح وظروف الفحص |
| الهندسة المشكلة | تؤثر الثنيات والمشابك والأضلاع والبروزات في الوصول وتسلسل العمليات والتشوه | اتجاه الثني وأنصاف الأقطار والتفريغات والارتفاعات الحرجة وهندسة التزاوج |
| الحواف والنتوءات | قد تؤثر جهة النتوء الخاطئة في الوسادات أو الخلوص أو التجميع أو المناولة | اتجاه النتوء المفضل والحواف المنزوعة النتوء وأساس الفحص |
| التشطيب والإخفاء | قد يغير الطلاء المظهر والتلامس الكهربائي والأبعاد والنظافة | مواصفة التشطيب والأوجه الظاهرة والمناطق المخفية والآثار المسموحة والسجلات |
| العينات والتحقق | قد لا يكرر النموذج المرن مسار ختم الإنتاج | غرض العينة ومرحلة بنية الإنتاج وفحوص التجميع ومالك الاختبار الحراري |
| التغليف | قد تخدش الأسطح الرقيقة العريضة أو تحتك أو تتلوث أو تنثني بعد الفحص | الفواصل والاتجاه وكمية العبوة والملصقات والنظافة وتجربة النقل |
| الإنتاج المتكرر | قد تغير البدائل أو المراجعات غير المضبوطة الشكل والملاءمة وحالة التسليم | عملية المراجعة وأساس الفحص المحفوظ والتغليف المعتمد وإشعار التغيير |