Preslenmiş ve şekillendirilmiş ısı yayıcılar bellek modüllerinde, bilgi işlem donanımında, güç elektroniğinde ve soğutma montajlarında kapak, plaka, klips veya ince arayüz parçası olarak kullanılır. Şekilleri basit görünebilir; ancak ince malzeme, geniş görünür yüzeyler, şekillenmiş ayrıntılar ve temas bölgeleri düzlemselliği, izleri ve elleçlemeyi dış ölçülerden daha önemli hale getirebilir.
Metal parça üreticisi çizimin kesme, presleme, bükme, şekillendirme, yüzey işlemi ve kontrol için pratik olup olmadığını inceleyebilir. Isı kaynağı verileri, arayüz malzemeleri, sıkma koşulları, hava akışı ve nihai termal kabul testi yine alıcıya veya sistem tasarımcısına aittir. Bu sorumlulukları ayırmak daha güvenilir teklif ve yararlı numune planı sağlar.
Kısa cevap: ısı yayıcı RFQ'suna neler eklenmeli?
Kontrollü 2D çizim ve STEP/STP modelini, güncel revizyonu, malzeme ve kalınlığı, beklenen numune ve üretim miktarlarını, kritik datumları, düzlemsellik veya profil gereksinimlerini, temas bölgelerini, çapak yönünü, yüzeyi, temizliği, kontrol kayıtlarını ve ambalaj kapsamını gönderin. Tırnak, klips, delik veya büküm parçayı konumluyorsa eşleşen geometriyi veya montaj görünümünü ekleyin.
Sistem termal hedeflerini preslenmiş parçanın varsayılan özelliği değil, alıcı doğrulama gereksinimi olarak açıklayın. Tedarikçi yalnız plaka çiziminden bağlantı sıcaklığını, arayüz direncini, sıkma basıncını veya hava akışını çıkaramaz. İletkenlik, termal simülasyon veya sistem testi kabulün parçasıysa malzeme özelliği kaynağını ve test sahibini belirtin.
Parça işlevini sistem termal performansından ayırın
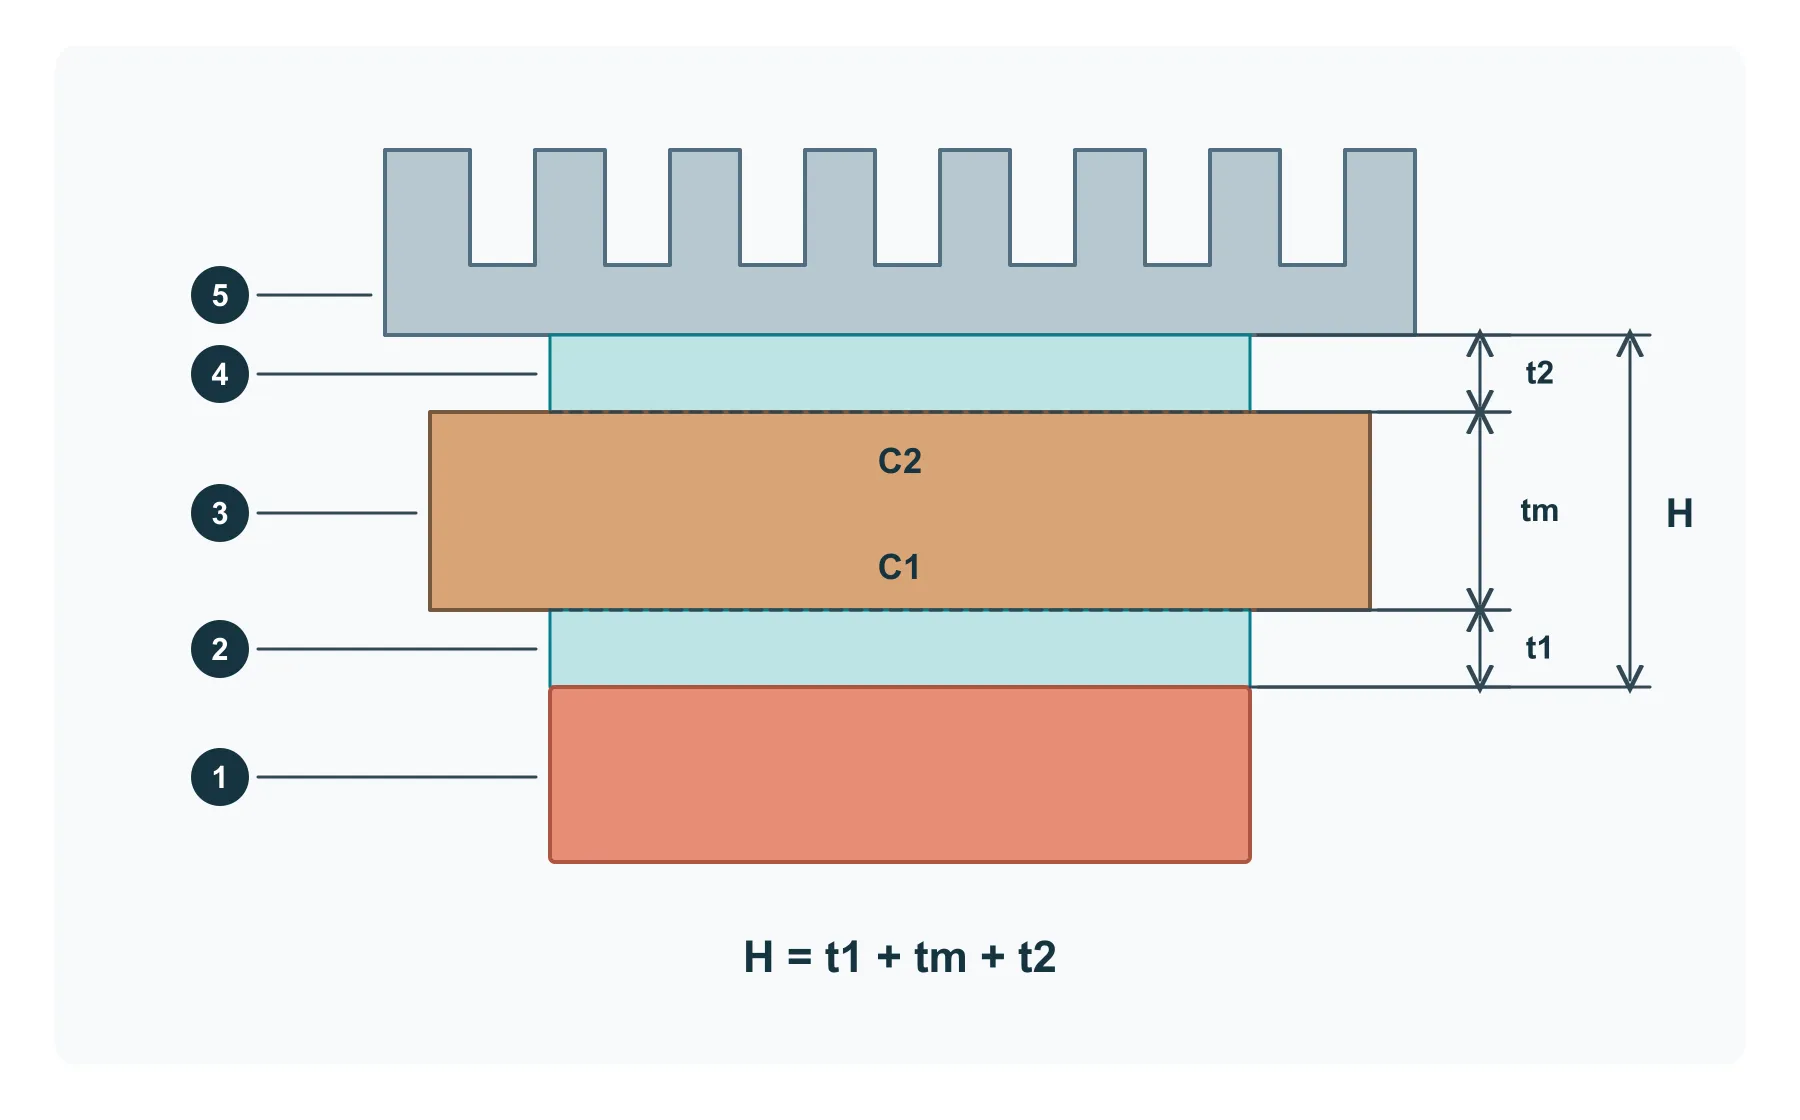
Kesit olası bir dizilimi gösterir: 1 ısı kaynağı, 2 alt termal arayüz malzemesi (TIM), 3 metal ara plaka veya ısı yayıcı, 4 üst TIM ve 5 soğutucu. Bazı tasarımlarda bir TIM katmanı bulunmaz veya başka bağlantı kullanılır; gerçek montajı çizin. TIM arayüz boşluklarını doldurur, ancak seçim boşluğun boyutuna ve şekline, sıcaklığa ve bileşenin yük sınırlarına bağlıdır. [2]
C1 ve C2 metalin iki temas yüzeyidir. Bu alanlarda istenmeyen çapak, kabartma ve kalıntı bırakmayın. Gerçek destek ve bağlantı noktalarını da gösterin. Sıkma kuvveti, kararlaştırılan montaj yöntemine ve bileşen ile TIM sınırlarına uymalıdır; boşluğu yok etmek için sürekli artırılmamalıdır.
- Her katmanı parça numarası veya malzeme şartnamesiyle tanımlayın; tedarik ve montaj sorumlusunu yazın.
- Seçilen malzeme ve montaja göre takılı arayüz kalınlığını, izin verilen sıkışma veya yükü ve gerekli elektriksel yalıtımı tanımlayın.
- Metal parçanın çizim kontrollerini, tamamlanmış katmanların temas ve sıcaklık kontrollerinden ayrı kaydedin.
Arayüz malzemelerine kalan alanı kontrol edin
Boyut hesabı örneği: tanımlı montajda H 1,20 ± 0,05 mm, bitmiş metal kalınlığı tm ise 0,80 ± 0,03 mm olsun. Nominal olarak t1 ve t2 toplamına 0,40 mm kalır. Bağımsız ölçü sınırlarında en az 1,15 eksi 0,83 = 0,32 mm, en fazla 1,25 eksi 0,77 = 0,48 mm kalır.
Bu sonuç, monte edilmiş iki arayüzün toplam alanıdır; satın alınacak pedin katalog kalınlığı değildir. Tasarımı incelemeden iki pede eşit bölmeyin. Her TIM'in sıkışma ve yük verilerini, ona ayrılan boşluk ve bileşenin yük sınırıyla karşılaştırın. Örnek; eğilme, yatıklık ve yerel boşluk değişimini içermez. Onaydan önce bunları gerçek montajda kontrol edin.
Teklifleri karşılaştırmadan önce malzemeyi, temperi ve kalınlığı sabitleyin
Düşük ağırlık, şekillendirilebilirlik, görünüm ve termal iletkenliğin yararlı olduğu yerlerde alüminyum yaygındır. Kompakt kesitte daha yüksek iletkenlik gerektiğinde bakır seçilebilir; ancak daha ağır, pahalı ve elleçlemede izlenmeye daha açıktır. Belirli alüminyum veya bakır kalitesi, temperi ya da sertliği şekillendirmeyi, geri esnemeyi, yüzey durumunu ve bulunabilirliği etkiler; bu yüzden 'alüminyum plaka' gibi genel not kontrollü teklif için yeterli değildir.
Kalınlık rijitliği, kütleyi, şekillendirme yükünü, temas davranışını ve geniş panellerin bozulma riskini etkiler. Sistem tasarımcısı kalınlığı mekanik ve termal tasarımdan seçmeli; üretici seçilen sacın çizim şartlarında kesilip, preslenip ve şekillendirilebildiğini incelemelidir. Alternatif kaliteler kabul ediliyorsa kontrollü seçenekler olarak listeleyin ve ikameyi kimin onaylayacağını belirtin.
- İşlevsel olduğunda alaşımı ve temperi veya malzeme sertliğini adlandırın.
- Nominal kalınlığı ve geçerli malzeme standardı veya sertifika gereksinimini belirtin.
- Onaylı alternatifleri yazılı alıcı onayı isteyen tedarikçi önerilerinden ayırın.
Geometriyi temas bölgeleri ve şekillendirme erişimi etrafında tasarlayın
Düz plakalar delinmiş delik, yuva, kabartma, nervür, ezilmiş alan, tırnak ve kenar bükümleri içerebilir. Bu özellikler rijitlik ekler veya parçayı konumlandırır; ancak malzemeyi yeniden dağıtıp temas bölgesi çevresindeki düzlemselliği değiştirebilir. Yakın şekillenmiş özellikler, kısa flanşlar veya büküme yakın delikler farklı takım, rahatlatma geometrisi veya yeni operasyon sırası isteyebilir.
Metalin bileşene, TIM'e veya soğutucuya temas ettiği alanı işaretleyin. Gereksiz kabartma, çapak ve işaretleri dışarıda tutun. Delikleri ve şekillendirilmiş yükseklikleri montaj referanslarından konumlandırın; yüzey şekillerini ayrı kontrol edin, yüzey düzlemselliğini datum ile tanımlamayın.
- İşlevsel temas alanlarını işaretleyin ve isteğe bağlı özellikleri bunların dışında tutun.
- Büküm yönlerini, iç yarıçapları, rahatlatmaları ve kritik flanş yüksekliklerini sağlayın.
- Kabartma, nervür ve kenar şekilleri çevresindeki deformasyon riski için DFM görüşü isteyin.
Düzlemselliği, profili ve yüzey durumunu gereken bölgelerde belirtin
Yüzey düzlemselliği, belirtilen alana datum referansı olmadan uygulanır. Başka bir özelliğe göre yüksekliği veya yönü değil, yüzey şeklini kontrol eder. C1 ve C2 arasında belirli bir ilişki gerekiyorsa çizim standardına uygun kalınlık ve yön ya da profil şartını ayrıca belirtin. [1]
Serbest parça kontrolü ile takılı temas kontrolünü ayırın. Yüzey işlemi aşamasını, destekleri ve kısıtlamayı kaydedin; ince plakayı düz sıkmak serbest eğriliğini gizleyebilir. Temas alanını kapsayan doğrulanmış bir yüzey ölçümü yapın, ardından belirlenen destek ve yükle montaj boşluklarını kontrol edin. Düzlemsellik geçse bile ezikler, kalkık kenarlar ve kalıntılar için ayrı kabul kriterleri gerekir.
Kenarları, çapak yönünü ve bağlantı özelliklerini kontrol edin
Kesme ve delme, takım yönüne bağlı yuvarlanma ve çapakla bir giriş ve çıkış tarafı oluşturur. Termal pede, elektriksel boşluğa, kabloya veya montaj operatörüne bakan çapak, toplam çapak yüksekliği küçük olsa bile risk yaratabilir. Tercih edilen çapak tarafını çizimde işaretleyin ve çapak alma, kenar kırma veya özel elleçleme isteyen kenarları belirtin.
Tırnaklar, klipsler ve yay benzeri özellikler geometriye, malzeme temperine, tane yönüne ve şekillendirme prosesine bağlı olduğu için ek özen ister. Metal tedarikçisi ölçü ve numune uyumunu kontrol edebilir; alıcı eş bileşeni, yerleştirme yöntemini ve işlevsel çevrimi veya tutuş kontrolünü tanımlamalıdır. Test fikstürü ve kabul yöntemi olmadan belirsiz bir yay kuvveti vermeyin.
- İzin verilen çapak tarafını ve özel temas ya da boşluk gerektiren kenarları gösterin.
- Klips, yuva, mandal ve hizalama tırnakları için eş parça verisi sağlayın.
- Montaj kuvveti veya tutuş kontrolünü fikstür, yön ve kabul aralığıyla tanımlayın.
Yüzey, maskeleme, temizlik ve korozyon ihtiyaçlarını koordine edin
Eloksal, dönüşüm kaplaması, galvanik kaplama, boya veya başka işlemler korozyon direnci, görünüm, elektriksel yalıtım veya montaj ihtiyaçları için seçilebilir. Yüzey işlemi yakın uyumlarda ölçüyü değiştirebilir ve elektriksel ya da termal temas davranışını etkileyebilir. İletken, kaplamasız, maskeli veya korunmuş kalması gereken alanları işaretleyin; yüzey şartnamesini, rengi veya onaylı numuneyi referanslayın.
Kozmetik ısı yayıcılar presleme, şekillendirme, yüzey ve ambalaj boyunca dikkatli taşınmalıdır. Koruyucu film bazı saclarda yardımcı olabilir ancak şekillendirme veya sonraki işlemle çatışabilir; varsayılmamalı, planlanmalıdır. Parçaların görünür yağ, parmak izi, parçacık veya yapışkan kalıntısından arınma şartını ve bunun nasıl değerlendirileceğini belirtin.
- Görünür yüzleri, temas bölgelerini, maskeli alanları ve izin verilen askı veya temas izlerini belirtin.
- Yüzey standardını, renk veya görünüm referansını ve gerekli uygunluk kayıtlarını tanımlayın.
- Temizleme, koruyucu film çıkarma ve son elleçleme şartlarını teklif kapsamına ekleyin.
Presleme veya esnek imalatı hacim ve revizyon riskine göre seçin
Basit termal şim veya erken prototip, tasarım değişirken lazerle kesilebilir, delinebilir veya basit takımla üretilebilir. Tekrarlı şekiller, klipsler, kabartmalar veya yüksek ve istikrarlı talep üretim pres takımlarını haklı çıkarabilir. En düşük riskli yol her zaman ilk numune fiyatı en düşük olan değil, üretim davranışı hakkında yanlış beklenti yaratmadan mevcut mühendislik sorusunu yanıtlayan yoldur.
Her varyant için gerçekçi numune, pilot, parti ve yıllık miktarları verin. Tedarikçiden tek seferlik takım veya programlamayı parça ve parti maliyetinden ayırmasını isteyin. İmal edilmiş numune üretim malzeme durumunu, kenar kalitesini, şekillendirme gerinimini veya düzlemselliği tekrarlamayacaksa bu sınırı kaydedin ve serbest bırakmadan önce üretim niyetli deneme planlayın.
Numuneleri parça ve montaj düzeyindeki kontrollerle onaylayın
İlk numuneler malzemeyi, kalınlığı, kritik ölçüleri, temas bölgesi düzlemselliğini veya profilini, çapak yönünü, yüzey kapsamını, görünümü, temizliği ve ambalajı doğrulamalıdır. Montaj kontrolleri delik, klips, ped ve eşleşen yüzlerin çakışmadan hizalandığını doğrulayabilir. Üretim dosyaları ve takım dondurulmadan önce kontrollü çizim revizyonu kullanın ve onaylanan sapma veya DFM değişikliğini kaydedin.
Termal doğrulama mekanik temel bilindikten sonra gelir. Alıcı parçayı belirtilen arayüz malzemesi, bağlantı elemanı veya sıkma koşulu ve çalışma ortamıyla amaçlanan montajda test etmelidir. Sistem sonucu geometri veya malzeme değişikliği doğurursa yeni revizyon yayınlayın ve yeni numune, takım değişikliği ya da tekrarlı kontrol kaydı gerekip gerekmediğini belirtin.
- Ölçü ve görünüm onayını sistem termal testinden ayırın.
- Numune malzemesini, yüzeyi, takım rotasını ve montaj yapısını kaydedin.
- Değişen numuneler pilot veya tekrarlı üretime girmeden yeni kontrollü revizyon isteyin.
Çizim ve montaj notlarını tek RFQ'da birleştirin
Teklif, numune kontrolü ve montaj denemesi aynı revizyona dayanmalıdır. Temas eskizi ve katman notları henüz tamamlanmamış çizime eşlik edebilir; açık konuları görüşmek üzere listeleyin.
- Parça: çizim/model, malzeme durumu, bitmiş kalınlık, temas alanları, geometri ve yüzey işlemi.
- Montaj: katman listesi, boşluk sınırları, bağlantı/destek koşulları ve TIM ile donanım sorumlulukları.
- Teslimat ve onay: miktarlar, kontrol ve ambalaj, numune amacı ve montajın termal test sorumlusu.
| RFQ kararı | Üretim riskini neden değiştirir? | Alıcının tanımlaması gerekenler |
|---|---|---|
| Parça işlevi | Kapak, temas plakası, klips ve şim farklı kritik özelliklere sahiptir | Montaj rolü, eş bileşenler ve hangi sonuçların sistem düzeyinde test olduğu |
| Malzeme ve temper | Alaşım ve durum şekillendirmeyi, geri esnemeyi, izleri, düzlemselliği ve bulunabilirliği etkiler | Tam kalite, temper veya sertlik, kalınlık, alternatifler ve sertifika |
| Temas bölgeleri | Kabartma, çapak, kaplama veya deformasyon amaçlanan arayüzü etkileyebilir | Temas alanları ve datum referansı olmayan düzlemsellik; montaj ilişkileri, yüzey durumu ve kontrol koşulları ayrı tanımlanır |
| Şekillenmiş geometri | Büküm, klips, nervür ve kabartmalar erişimi, operasyon sırasını ve deformasyonu etkiler | Büküm yönü, yarıçaplar, rahatlatmalar, kritik yükseklikler ve eşleşen geometri |
| Kenarlar ve çapaklar | Yanlış çapak tarafı pedleri, boşluğu, montajı veya elleçlemeyi etkileyebilir | Tercih edilen çapak yönü, çapak alınacak kenarlar ve kontrol temeli |
| Yüzey ve maskeleme | Kaplama görünümü, elektriksel teması, ölçüleri ve temizliği değiştirebilir | Yüzey şartnamesi, görünür yüzler, maskeli alanlar, izin verilen izler ve kayıtlar |
| Numuneler ve doğrulama | Esnek prototip üretim pres rotasını tekrarlamayabilir | Numune amacı, üretim niyetli aşama, montaj kontrolleri ve termal test sahibi |
| Ambalaj | Geniş ince yüzeyler kontrolden sonra çizilebilir, sürtünebilir, kirlenebilir veya bükülebilir | Ayırıcılar, yön, paket adedi, etiketler, temizlik ve taşıma denemesi |
| Tekrarlı üretim | Kontrolsüz ikame veya revizyon şekli, uyumu ve teslim durumunu değiştirebilir | Revizyon prosesi, korunan kontrol temeli, onaylı ambalaj ve değişiklik bildirimi |