Una soldadura recta y atractiva no demuestra que un conjunto de chapa fina sea dimensionalmente estable, resistente a la corrosión o tan resistente como el material base. La soldadura modifica la temperatura, las tensiones, el estado superficial y, en algunas aleaciones, la microestructura. La geometría de la unión puede crear un problema de corrosión independiente incluso cuando la propia soldadura parece aceptable.
En una envolvente de chapa fina conviene seguir tres preguntas: dónde moverá el conjunto la contracción de la soldadura, qué cambiará el calor en la aleación y dónde puede retener humedad o residuos la unión terminada. A continuación se concretan en una revisión del plano, una secuencia de control y un ejemplo de inspección.
¿Qué debe definir el plano de un cerramiento soldado?
Un plano de cerramiento soldado listo para cotizar define el grado y estado del material, espesor, tipo de unión, ubicación y extensión de la soldadura, datums del conjunto, dimensiones críticas, caras cosméticas, zonas afectadas por el calor prohibidas, requisitos de limpieza o acabado y el estado de inspección. También indica qué ensayos de resistencia, sellado, corrosión o sistema quedan a cargo del comprador, en vez de dejar la aceptación al aspecto del cordón.
Envíe juntos el plano 2D controlado y el conjunto STEP/STP. Muestre las piezas de acoplamiento y las características sensibles al orden alrededor de pliegues, insertos, tapas y juntas. Si el proveedor puede proponer otra unión, longitud de soldadura o secuencia de ensamblaje, marque ese punto como abierto a DFM en vez de permitir una sustitución no registrada en el taller.
- Grado, temple o estado del material, espesor y sustituciones permitidas.
- Geometría de la unión, lado de soldadura, longitud o espaciado, zonas de inicio y fin y límites de acceso.
- Datums funcionales, dimensiones críticas de ajuste y si la inspección se realiza en estado libre, sujeto o ensamblado.
- Superficies cosméticas, notas de esmerilado o limpieza, límites de salpicaduras y secuencia de acabado.
- Interfaces de juntas, puesta a tierra, zonas enmascaradas, roscas y zonas sensibles a la corrosión.
- Registros de inspección de muestras, primeros artículos y producción exigidos por el comprador.
- Validación de la unión, fugas, ingreso, corrosión, fatiga o del producto a cargo del comprador cuando corresponda.
¿Por qué se distorsiona la chapa metálica al enfriarse una soldadura?
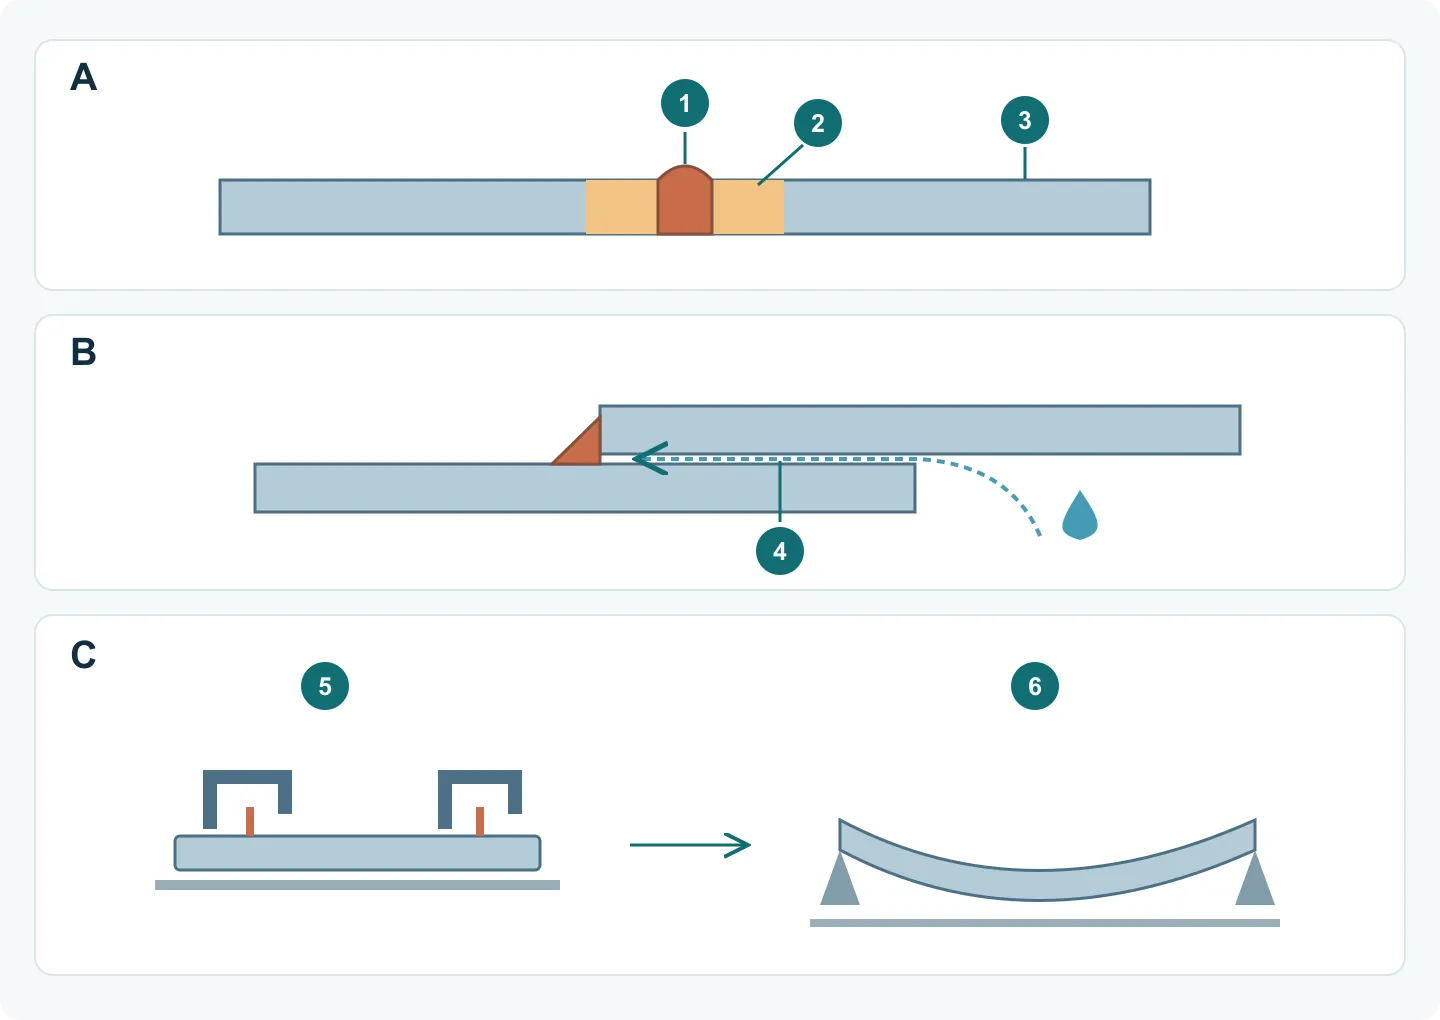
El calor localizado de la soldadura hace que la zona soldada se expanda mientras la chapa circundante, más fría, la restringe. Si la tensión térmica resultante causa deformación plástica local, el enfriamiento no puede devolver el conjunto a su forma original. La contracción posterior del metal de soldadura y de la zona afectada por el calor deja contracción transversal o longitudinal, variación angular, curvatura, abombamiento, pandeo o torsión; los paneles finos son especialmente propensos al pandeo.
El control comienza antes de soldar. Revise si la unión necesita el volumen de soldadura especificado, si el ajuste es uniforme, dónde puede desplazar el conjunto la contracción y qué datum debe permanecer estable. Se pueden evaluar disposiciones equilibradas o intermitentes, la estrategia de punteado, la secuencia, la sujeción y la predeformación para la geometría real. Una mayor restricción no siempre es mejor, porque puede aumentar las tensiones residuales o el riesgo de fisuración.
Las soldaduras intermitentes pueden reducir el metal depositado si el diseño aprobado lo permite. No sustituyen una costura que debe quedar sellada de forma continua. Reducir el aporte térmico solo es útil si se mantienen la fusión y las prestaciones exigidas; bajar la corriente o aumentar la velocidad por sí solos no constituyen un plan completo de control.
- Indique la planitud, el ángulo, la abertura o la interfaz críticos en vez de pedir un conjunto generalmente recto.
- Use la extensión mínima de soldadura que satisfaga el diseño de unión aprobado por el comprador.
- Mantenga controlados el ajuste y las holguras para que el calor y la contracción no se concentren de forma impredecible.
- Acuerde la secuencia de punteado, soldadura e inspección antes de añadir paneles o acabados inaccesibles.
- Valide el utillaje y el estado de medición propuestos en muestras representativas.
¿Por qué puede corroerse el acero inoxidable bajo pernos, arandelas y uniones solapadas?
El acero inoxidable depende de una película superficial pasiva sustentada por el oxígeno, pero una rendija estrecha y húmeda bajo una arandela, alrededor del vástago de un perno o dentro de una unión solapada puede estancarse y agotar su oxígeno. Los iones metálicos se acumulan, los cloruros pueden migrar hacia el interior y la acidez local aumenta hasta que se rompe la película pasiva, lo que permite que la corrosión localizada por rendijas se autosostenga.
Este mecanismo es distinto de la corrosión galvánica, que requiere materiales diferentes y una trayectoria eléctrica. Una unión inoxidable puede sufrir corrosión por rendijas por sí sola. Por tanto, el plano debe definir el entorno, el drenaje y el acceso para limpieza, si la rendija queda deliberadamente abierta o sellada, los materiales en contacto, la limpieza superficial y la inspección o ensayo de corrosión específicos del proyecto. Un grado más resistente no implica inmunidad.
- Evite cavidades que atrapen agua, limpiador, sal o residuos del proceso.
- Indique si las costuras solapadas, los bordes de juntas y las interfaces de fijación deben quedar abiertas, drenables, limpiables o selladas.
- No considere una arandela aislante como prueba de que se ha evitado la corrosión por rendijas.
- Revise por separado la corrosión por rendijas y la corrosión galvánica cuando haya metales diferentes.
- Indique en el plano los requisitos de limpieza, pasivación o acabado y la base de aceptación del comprador.
¿Por qué puede ablandarse el aluminio 6061-T6 junto a una soldadura?
El 6061-T6 obtiene gran parte de su resistencia de precipitados finos creados mediante tratamiento térmico de solución y envejecimiento artificial. Un ciclo térmico de soldadura puede disolver, engrosar o sobreenvejecer esos precipitados en la zona afectada por el calor. Por tanto, el punto más débil puede situarse junto a la soldadura y no en el cordón, incluso cuando la unión parece correcta.
No tome la resistencia de la ficha del material T6 como valor admisible automático de la unión soldada. Influyen aleación, estado, espesor, proceso, aporte térmico, material de aportación, geometría y tratamiento posterior. El ingeniero responsable debe definir la base de cálculo en estado soldado y su validación; un cordón de buen aspecto no demuestra la resistencia del material adyacente.
Ordene los controles antes de ajustar los parámetros
Empiece por la unión y las restricciones de montaje. Una fijación puede mantener la abertura durante la soldadura, pero el conjunto puede moverse al soltarla. Registre ajuste, punteado, soldadura, enfriamiento y liberación para poder repetir el resultado.
- 1. Ajuste: compruebe holguras, bordes y referencias antes de puntear; no oculte un ajuste irregular con exceso de metal de soldadura.
- 2. Punteado: acuerde posiciones y orden para mantener la separación; evite interferir con la soldadura o limpieza posterior.
- 3. Soldadura: evalúe secuencias equilibradas, por retroceso o por saltos cuando sean adecuadas, conservando el tamaño y la continuidad final exigidos.
- 4. Enfriamiento y liberación: defina cuándo retirar la fijación y dónde apoyar, y mida las interfaces indicadas. Compare un cambio previsto cada vez con muestras representativas.
Juzgue la prueba con la pieza liberada
Ejemplo didáctico: el plano exige una abertura libre de 200 ± 0,5 mm entre dos caras marcadas, después de enfriar, sobre apoyos especificados y sin mordazas laterales. Una muestra mide 200,1 mm fijada y 199,2 mm al soltarla. El intervalo aceptable es 199,5–200,5 mm: el conjunto liberado no cumple, aunque la lectura fijada sí.
Registre ambas lecturas como estados distintos. Revise ajuste, punteado, secuencia y liberación antes de cambiar el plano o forzar la tapa. Vuelva a medir la prueba corregida en el mismo estado liberado. Si se exige inspección bajo carga de montaje, defina esa carga y el método; los resultados no son intercambiables.
Prepare la limpieza antes de perder acceso a las superficies
En inoxidable, eliminar la coloración visible no equivale a recuperar el estado superficial requerido. Outokumpu indica que el cepillado puede quitar la coloración térmica superficial sin eliminar la capa empobrecida en cromo. Antes de instalar herrajes o cerrar uniones inaccesibles, especifique el estado final y una limpieza adecuada, con comprobación de enjuague y residuos.
En un solape, decida entre excluir la humedad mediante un sellado verificado o mantener una geometría drenable y limpiable. Un sellado parcial puede dejar una rendija que retenga agua. Marque el lado expuesto, el límite de sellado y el acceso de limpieza, y relacione el ensayo de corrosión con el entorno previsto. La pasivación no sustituye de forma general la eliminación de óxidos o contaminación atrapada.
¿Cómo debe aprobarse un conjunto de chapa metálica soldada?
Apruebe el conjunto respecto al plano controlado en un estado físico definido. Compruebe el material y su estado, los datums críticos, las holguras, los ángulos, la planitud, los herrajes y el estado superficial antes de evaluar la propia soldadura. A continuación, aplique los ensayos específicos de la unión o del sistema que correspondan al proyecto y sean responsabilidad del comprador. Una muestra que parece recta no demuestra la repetibilidad ni la conformidad del producto.
El plan de inspección debe corresponder al riesgo. Una cubierta cosmética, un soporte estructural, una caja sellada y un chasis conductor no requieren las mismas evidencias. Registre el estado del utillaje o de restricción, los instrumentos de medición, la frecuencia de muestreo, ejemplos de defectos, reglas de reparación y revisión del plano. Si cambia una soldadura, una ruta de limpieza o el estado del material, reevalúe las evidencias de aprobación afectadas en vez de tratarlo como una sustitución invisible del proceso.
- Confirme la identidad, el espesor y el temple o estado del material cuando corresponda.
- Mida los datums, la planitud, los ángulos, las aberturas y las interfaces de acoplamiento indicados en el estado especificado.
- Inspeccione la ubicación y extensión de la soldadura, los inicios y finales, la limpieza, las salpicaduras y las zonas cosméticas.
- Inspeccione las rendijas del acero inoxidable, el drenaje, los depósitos y los requisitos superficiales posteriores a la soldadura cuando la exposición los haga pertinentes.
- Use ensayos funcionales o de la unión definidos por el comprador para resistencia, sellado, ingreso, fatiga, corrosión, puesta a tierra o rendimiento del sistema.
- Vincule la muestra aprobada, el registro de inspección y cualquier aceptación de reparación a una única revisión del plano.
¿Qué debe incluir la lista de comprobación final del RFQ de soldadura?
Un RFQ de soldadura útil permite al proveedor ver el problema completo de carga, ajuste, superficie e inspección sin pedirle que invente los requisitos del producto. Envíe el mismo paquete controlado a cada oferente, identifique qué decisiones son fijas y cuáles están abiertas a DFM, y exija que todo cambio propuesto de material, unión o secuencia quede registrado antes de su aprobación.
- Plano 2D y conjunto STEP/STP con revisiones coincidentes.
- Grado, estado, espesor y superficie del material, y regla de sustitución.
- Tipo de unión, lado y extensión de soldadura, acceso y zonas sin soldadura.
- Datums críticos, tolerancias y estado de restricción durante la inspección.
- Piezas de acoplamiento, elementos de fijación, insertos, juntas y secuencia de ensamblaje.
- Caras cosméticas, limpieza de soldadura, pasivación u otras notas de acabado y enmascarado.
- Información sobre entorno, drenaje, rendijas y metales diferentes.
- Cantidades de prototipos, primeros artículos y producción.
- Evidencias dimensionales, visuales, no destructivas o funcionales exigidas.
- Responsabilidades de validación y aprobación de cambios a cargo del comprador.
- Si algún punto aún no está decidido, márquelo como pendiente y envíe la información disponible. Podemos comparar las opciones con usted durante la revisión DFM y acordar requisitos prácticos; no es necesario cerrar todos los detalles antes del primer RFQ.
| Efecto | Por qué ocurre | Qué debe definir el RFQ | No suponga |
|---|---|---|---|
| Distorsión por soldadura | El calentamiento local restringido y la contracción desigual dejan una deformación permanente | Unión, extensión de soldadura, datums, restricciones de secuencia, utillaje y estado de medición | Una muestra recta demuestra una producción repetible |
| Corrosión por rendijas del acero inoxidable | El electrolito estancado y protegido pierde oxígeno, se acidifica y concentra cloruros | Entorno, drenaje o sellado de la unión, limpieza, estado superficial y base de ensayo | El acero inoxidable o una arandela aislante hacen inmune la unión |
| Ablandamiento de la ZAC del 6061-T6 | El calor de soldadura modifica los precipitados finos que proporcionan la resistencia T6 | Aleación, temple, base de diseño de la unión, estado del proceso y validación del comprador | La resistencia del material base se aplica a toda la soldadura |
| Movimiento al retirar la fijación | La restricción puede ocultar deformación hasta liberar la pieza | Apoyos, condición de liberación y estado de medición | Una dimensión fijada equivale a otra en estado libre |
| Superficie inoxidable tras soldar | La coloración térmica o los residuos pueden favorecer la corrosión | Acceso, eliminación de óxidos, enjuague y aceptación final | Un cordón brillante demuestra resistencia restaurada a la corrosión |