まっすぐで見栄えのよい溶接でも、薄板アセンブリの寸法が安定し、耐食性があり、母材と同等の強度を持つことの証明にはなりません。溶接は温度、応力、表面状態を変え、合金によっては微細組織も変化させます。溶接部自体が許容できる外観でも、継手形状が別の腐食問題を生むことがあります。
薄板筐体は3つの問いに沿って検討できます。溶接収縮で組立品のどこが動くか、熱が選んだ合金をどう変えるか、完成した継手のどこに水分や残留物がたまるか。以下では、図面確認、管理の順序、測定例に落とし込みます。
溶接筐体の図面では何を定義すべきですか?
見積可能な溶接筐体図面には、材料のグレードと状態、板厚、継手形式、溶接位置と範囲、組立基準、重要寸法、外観面、熱影響を禁止する区域、清掃または仕上げの要求、検査時の状態を定義します。また、ビード外観だけで合否を決めず、強度、密閉、腐食、システムのうち、どの試験を買い手が担うかも明記します。
管理された2D図面とSTEP/STPアセンブリは一緒に送ってください。相手部品と、曲げ、インサート、カバー、ガスケット周辺にある順序依存の形状を示します。サプライヤーが別の継手、溶接長、組立順序を提案できる場合は、現場で未記録の置換を認めるのではなく、その項目をDFM検討可と表示してください。
- 材料グレード、調質または状態、板厚、許容する代替材。
- 継手形状、溶接側、長さまたは間隔、開始・終了区域、アクセス制限。
- 機能基準、重要なはめあい寸法、自由状態・拘束状態・組立状態のいずれで検査するか。
- 外観面、研削または清掃の注記、スパッタ限度、仕上げ順序。
- ガスケット、接地、マスキング、ねじ、腐食に敏感な接合部。
- 買い手が要求する試作、初品、量産の検査記録。
- 該当する場合、買い手が担う継手、漏れ、侵入、腐食、疲労、製品レベルの検証。
溶接が冷えた後に板金が変形するのはなぜですか?
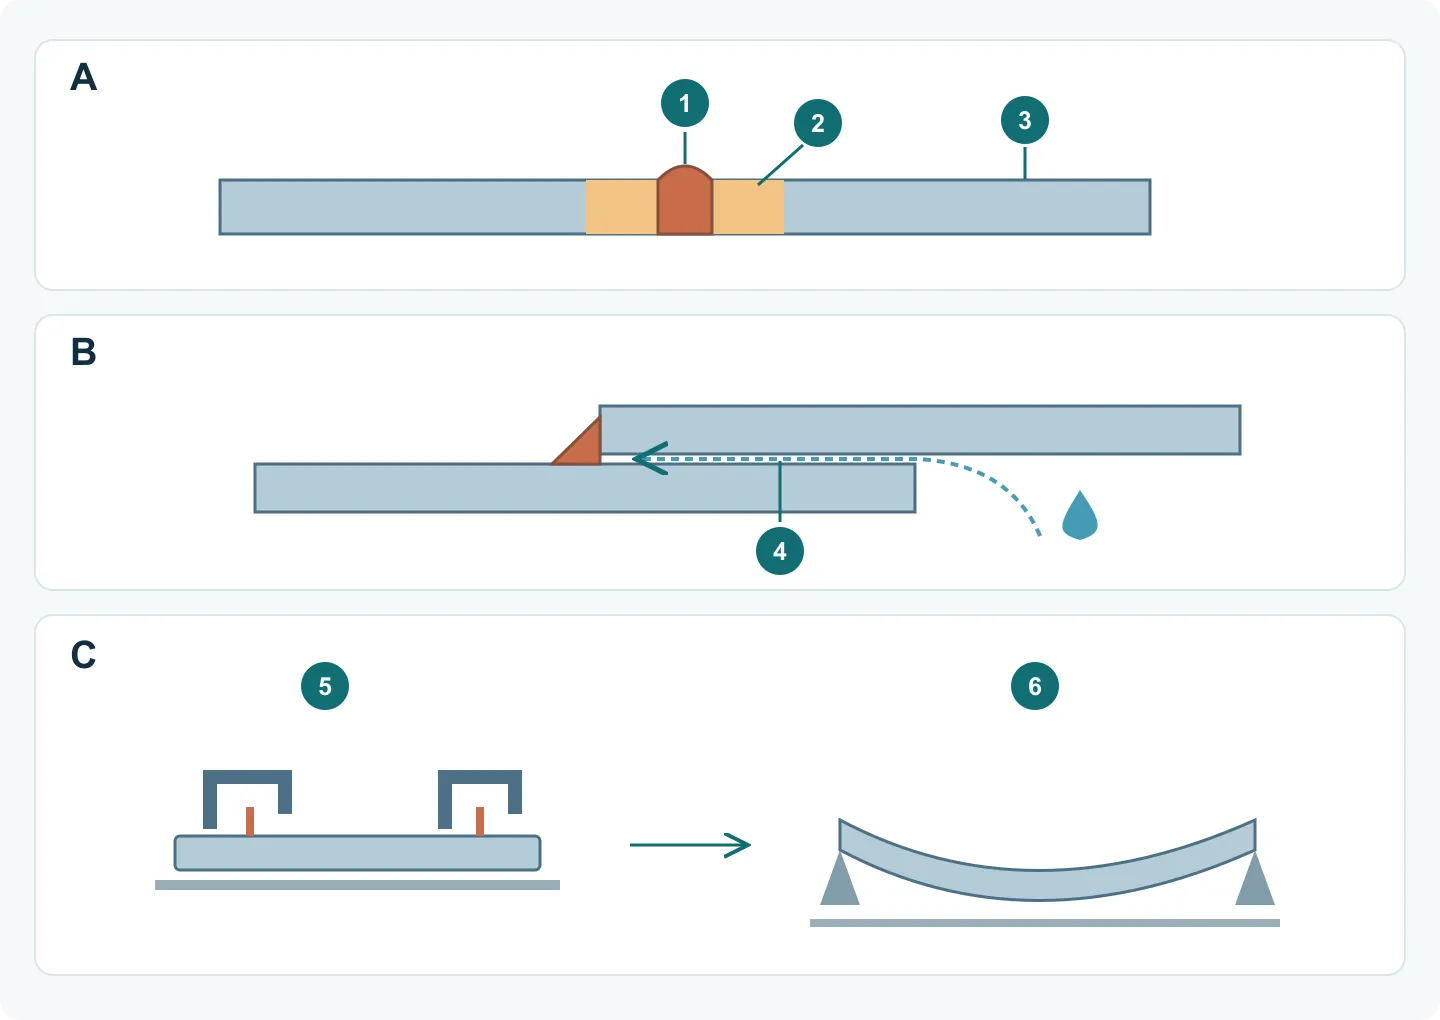
局所的な溶接熱で溶接部が膨張しますが、周囲の低温の板がそれを拘束します。その熱応力が局所的な塑性ひずみを生じさせると、冷却してもアセンブリは元の形状に戻りません。続いて溶接金属と熱影響部が収縮し、横または縦の縮み、角変形、反り、皿状変形、座屈、ねじれが残ります。薄いパネルは特に座屈しやすくなります。
管理は溶接前から始まります。継手に指定の溶接量が必要か、組付けが均一か、収縮によってアセンブリがどこへ動くか、どの基準を安定させるかを検討します。実際の形状に対して、バランスを取った配置や断続配置、仮付け方法、順序、治具、逆ひずみを評価できます。拘束を増やせば常によいわけではなく、残留応力や割れのリスクが高まることがあります。
承認された設計で許される場合、断続溶接で溶着金属量を減らせます。ただし、連続した密封が必要な継手の代わりにはできません。入熱を下げるのも必要な溶込み・融合状態と継手性能を満たすことが前提です。電流を下げたり速度を上げたりするだけでは、十分な変形管理になりません。
- 全体的にまっすぐなアセンブリとだけ要求せず、重要な平面度、角度、開口部、接合面を指定する。
- 買い手が承認した継手設計を満たす最小限の溶接範囲を用いる。
- 熱と収縮が予測不能に集中しないよう、組付けとすきまを管理する。
- 後からアクセスできないパネルや仕上げを追加する前に、仮付け、溶接、検査の順序を合意する。
- 提案された治具と測定状態を代表サンプルで検証する。
ボルト、ワッシャー、重ね継手の下でステンレス鋼が腐食するのはなぜですか?
ステンレス鋼は酸素によって維持される表面の不動態皮膜に依存します。しかし、ワッシャーの下、ボルト軸の周囲、重ね継手の内部にある狭く濡れたすきまでは、液が滞留して酸素が不足することがあります。金属イオンが蓄積し、塩化物が内部へ移動し、局所的な酸性度が上がって不動態皮膜が破壊されると、局部的なすきま腐食が自己持続します。
この現象は、異種材料と電気的経路を必要とするガルバニック腐食とは異なります。ステンレス鋼の継手だけでもすきま腐食は起こり得ます。そのため図面には、環境、排液性、清掃アクセス、すきまを意図的に開放するか密封するか、相手材料、表面清掃、案件固有の検査または腐食試験を定義します。耐食性の高いグレードでも完全に防げるわけではありません。
- 水、洗浄剤、塩、工程残留物がたまるポケットを避ける。
- 重ね継手、ガスケット端、締結部を、開放、排液可能、清掃可能、密封のどれにするか示す。
- 絶縁ワッシャーを、すきま腐食を防止した証明として扱わない。
- 異種金属がある場合は、すきま腐食とガルバニック腐食を分けて検討する。
- 清掃、不動態化、仕上げの要求と、買い手の合否基準を図面に記載する。
6061-T6アルミニウムが溶接部の脇で軟化するのはなぜですか?
6061-T6は、溶体化処理と人工時効で形成された微細な析出物から強度の多くを得ています。溶接の熱サイクルにより、熱影響部の析出物が溶解、粗大化、過時効することがあります。そのため継手の外観が健全でも、最も弱い位置が溶接ビード内ではなくその脇になる場合があります。
T6 母材のデータシートにある強度を、そのまま溶接継手の許容値に使わないでください。合金、調質、板厚、工法、入熱、溶加材、形状、後処理によって変わります。設計責任者が溶接後の状態に対応する設計根拠と検証方法を決めます。外観の良いビードだけでは、隣接する材料の強度を証明できません。
溶接条件を調整する前に管理の順序を決める
継手と組立上の拘束条件から確認します。溶接中に治具で開口を保持できても、解除後に組立品が動くことがあります。再現できる試験にするため、合わせ、仮付け、溶接、冷却、拘束解除の条件を記録します。
- 1. 合わせ:仮付け前にすきま、接合縁、基準を確認します。不均一な合わせを過剰な溶着金属で埋め合わせません。
- 2. 仮付け:すきまを保つ位置と順序を決め、次の溶接や清掃を妨げないことを確認します。
- 3. 溶接:適用できる場合に対称、後退、飛石などの順序を検討し、指定の溶接寸法と最終的な連続性を守ります。
- 4. 冷却と解除:拘束を解く条件と支持点を定め、指定の接合部を測定します。代表性のある試作品で、計画した変更を1つずつ比較します。
拘束解除後の測定で試作結果を判断する
説明用の例:図面では、冷却後に所定の支持点へ載せ、側方クランプを使わず、指定した2面間の有効開口を 200 ± 0.5 mm としています。試作品はクランプ中に 200.1 mm、解除後に 199.2 mm でした。許容範囲は 199.5–200.5 mm なので、拘束中の値が合格でも、解除後の組立品はこの要求に不適合です。
2つの値は測定状態を分けて記録します。図面を変更したり蓋を無理に組み付けたりする前に、合わせ、仮付け・溶接順序、治具の解除方法を確認します。修正後も同じ解放状態で再測定します。組立荷重下の検査を指定する製品では、荷重と方法を明記してください。異なる状態の結果は置き換えられません。
表面に届くうちに溶接後の洗浄を計画する
ステンレスでは、見える焼け色を落とすことと、要求された表面状態を回復することは同じではありません。Outokumpu は、ブラッシングで表面の焼け色を除去しても、その下のクロム欠乏層が残り得ると説明しています。金具の取付けや届かない継手の閉鎖より前に、最終状態、適切な洗浄工程、すすぎと残留物の確認を定めます。
重ね継手では、検証されたシールで水分を入れないか、排水・洗浄できる形状にするかを決めます。部分的に塞ぐだけでは水分のたまるすきまが残ることがあります。露出側、密封の境界、清掃空間を図示し、腐食試験を想定環境に対応させます。不動態化処理が溶接酸化物や内部汚染の除去を一律に代替するわけではありません。
溶接板金アセンブリはどのように承認すべきですか?
定義された物理状態で、管理された図面に照らしてアセンブリを承認します。溶接部自体を判定する前に、材料と状態、重要基準、すきま、角度、平面度、金物、表面状態を確認してください。その後、買い手が担う案件固有の継手試験またはシステム試験を実施します。まっすぐに見えるサンプルだけでは、再現性や製品適合性を確認できません。
検査計画はリスクに合わせます。外観カバー、構造ブラケット、密閉ボックス、導電シャーシに同じ証拠は必要ありません。治具または拘束の状態、測定器、抜取頻度、欠陥例、補修規則、図面改訂を記録します。溶接、清掃方法、材料状態が変わった場合は、見えない工程置換として扱わず、影響を受ける承認根拠を再評価してください。
- 必要に応じて、材料の同一性、板厚、調質または状態を確認する。
- 指定状態で、明記された基準、平面度、角度、開口部、相手部品との接合面を測定する。
- 溶接位置、範囲、開始・終了、清掃、スパッタ、外観区域を検査する。
- 使用環境に応じて、ステンレス鋼のすきま、排液、付着物、溶接後表面の要求を検査する。
- 強度、密閉、侵入、疲労、腐食、接地、システム性能には、買い手が定義した継手試験または機能試験を用いる。
- 承認サンプル、検査記録、補修の合否を、一つの図面改訂にひも付ける。
最終的な溶接RFQチェックリストには何を含めますか?
有用な溶接RFQは、サプライヤーに製品要求を考案させることなく、荷重、はめあい、表面、検査に関する課題全体を示します。すべての入札者に同じ管理文書一式を送り、確定事項とDFM検討可の事項を区別し、提案された材料、継手、順序の変更は承認前にすべて記録するよう求めてください。
- 改訂が一致した2D図面とSTEP/STPアセンブリ。
- 材料グレード、状態、板厚、表面、代替規則。
- 継手形式、溶接側、範囲、アクセス、溶接禁止区域。
- 重要基準、公差、検査時の拘束状態。
- 相手部品、締結部品、インサート、ガスケット、組立順序。
- 外観面、溶接部清掃、不動態化またはその他の仕上げ注記、マスキング。
- 環境、排液、すきま、異種金属の情報。
- 試作、初品、量産の数量。
- 必要な寸法、外観、非破壊、機能の証拠。
- 買い手が担う検証と変更承認の責任。
- 未決定の項目がある場合は、「未決定」と明記し、現時点でお持ちの資料をお送りください。DFM検討の中で選択肢を一緒に比較し、実用的な要求事項をすり合わせることができます。最初のRFQ前に、すべての詳細を確定しておく必要はありません。
| 影響 | 発生理由 | RFQで定義する事項 | 前提にしないこと |
|---|---|---|---|
| 溶接変形 | 拘束された局所加熱と不均一な収縮により永久ひずみが残る | 継手、溶接範囲、基準、順序制約、治具、測定状態 | まっすぐなサンプルが量産再現性を証明する |
| ステンレス鋼のすきま腐食 | 遮蔽され滞留する電解液が酸素不足、酸性化、塩化物濃縮を生じる | 環境、継手の排液または密封、清掃、表面状態、試験根拠 | ステンレス鋼や絶縁ワッシャーで継手が完全に保護される |
| 6061-T6のHAZ軟化 | 溶接熱がT6強度を生む微細析出物を変化させる | 合金、調質、継手設計根拠、工程状態、買い手の検証 | 母材強度が溶接部全体に適用される |
| 拘束解除後の動き | 治具が変形を解除時まで隠す場合がある | 支持点、解除条件、測定状態 | 拘束中の寸法と自由状態の寸法は同じ |
| ステンレスの溶接後表面 | 焼け色や残留物が腐食しやすい状態を生む場合がある | 清掃空間、酸化物除去、すすぎ、最終表面の合否基準 | 光ったビードなら耐食性も回復している |