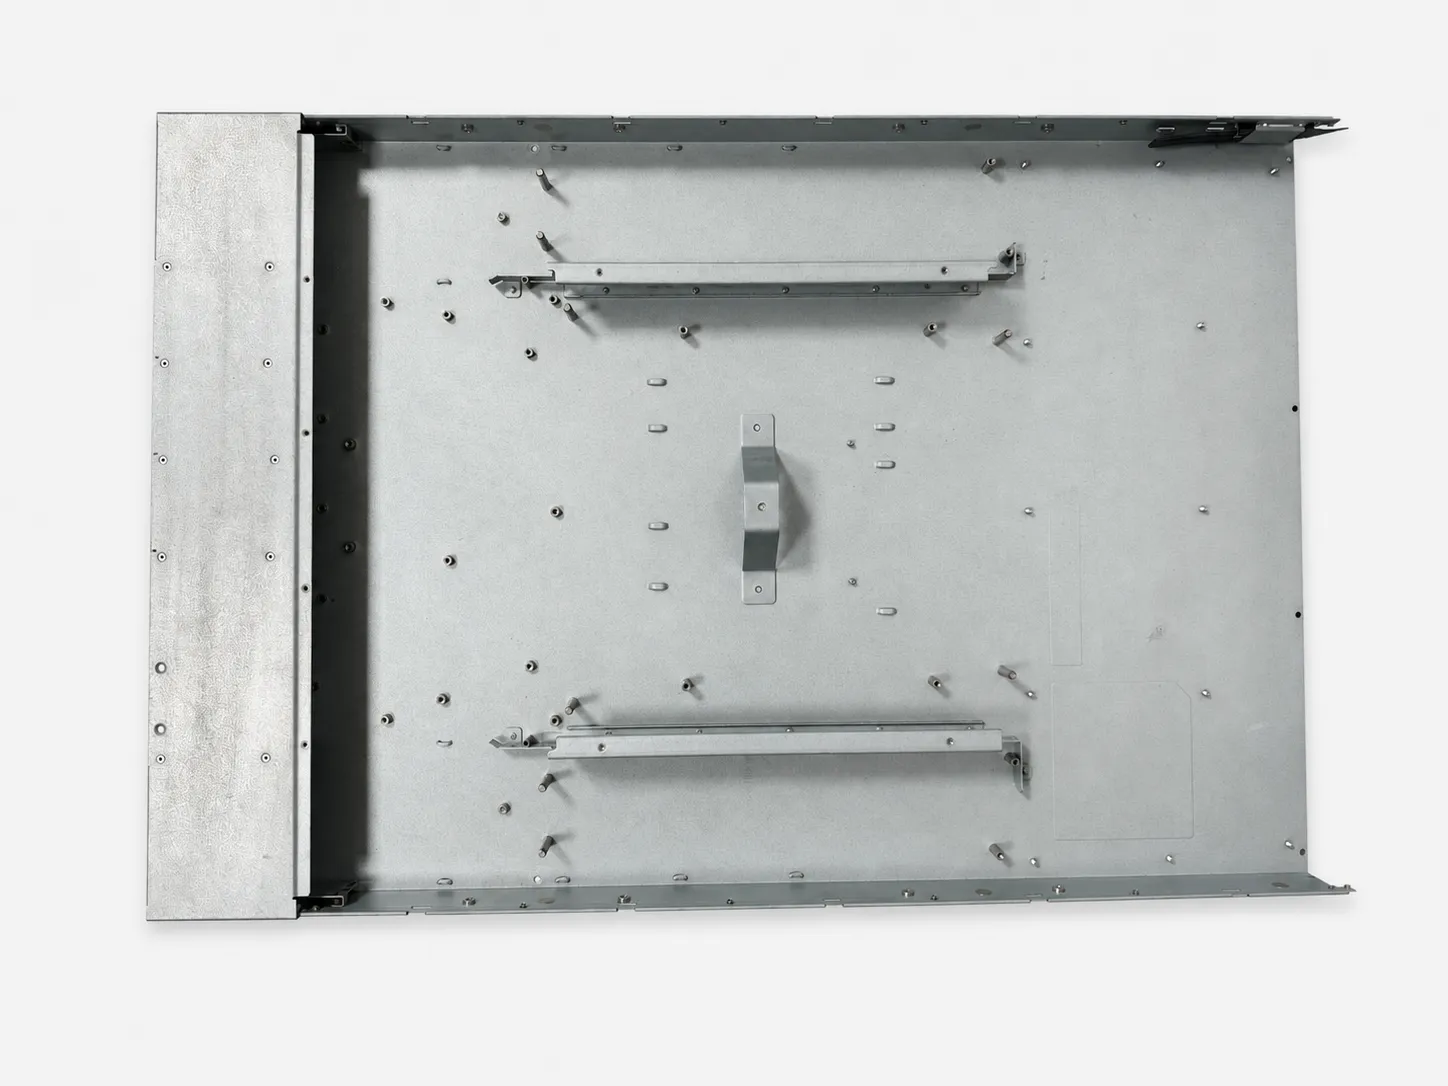
钣金外壳看似简单,却悄然同时承担着多项职责:保护内部电子元件、隔绝灰尘和水、管理热量、可屏蔽 EMI,并为产品提供安装的依托。要把它设计好,就要在任何模具或样品制造之前,于这些职责与成本、可制造性之间取得平衡。
本指南逐一讲解那些最能决定外壳能否顺利报价、并在现场良好工作的决策:材料与壁厚、密封与防护等级、EMI 屏蔽、散热通风、安装与可维护性,以及决定外观与配合的公差和表面处理。
先定义设计输入和责任边界
在画机箱之前,先记录产品包络、安装方向、板卡和连接器位置、载荷、维护方式、目标寿命、使用环境、外观面和法规市场。2D 图纸、STEP/STP 装配和 BOM 应使用同一版本与单位。
区分制造商可验证的零件要求与买方负责的系统性能。供应商可以提供 DFM、尺寸和工艺记录,但整机结构安全、温升、EMC、IP/NEMA 和 UL 适用性仍由产品责任方确认。
- 定义外形包络、安装方向、配合件、板卡、连接器和线缆空间。
- 标出功能基准、关键载荷、维护入口、外观面和允许缝隙。
- 让 2D 图纸、STEP/STP、BOM、单位和版本保持一致。
- 分别列出供应商可检验项目与买方负责的系统性能。
选择材料、板厚和表面体系
冷轧钢、镀锌钢、不锈钢和铝在强度、重量、耐蚀性、导电接触、成形与表面处理方面各有取舍。图纸应写明牌号、状态、板厚、允许替代材料以及需要的材质证明。
板厚要依据面板跨度、载荷、冲击、紧固件承载和表面外观确定。大平面可通过翻边、筋位或多件式结构提高刚度;不要只靠盲目加厚。粉末喷涂、阳极氧化、电镀或钝化的厚度也会影响孔、螺纹、接地面和装配间隙。
折弯、开孔和边缘的 DFM
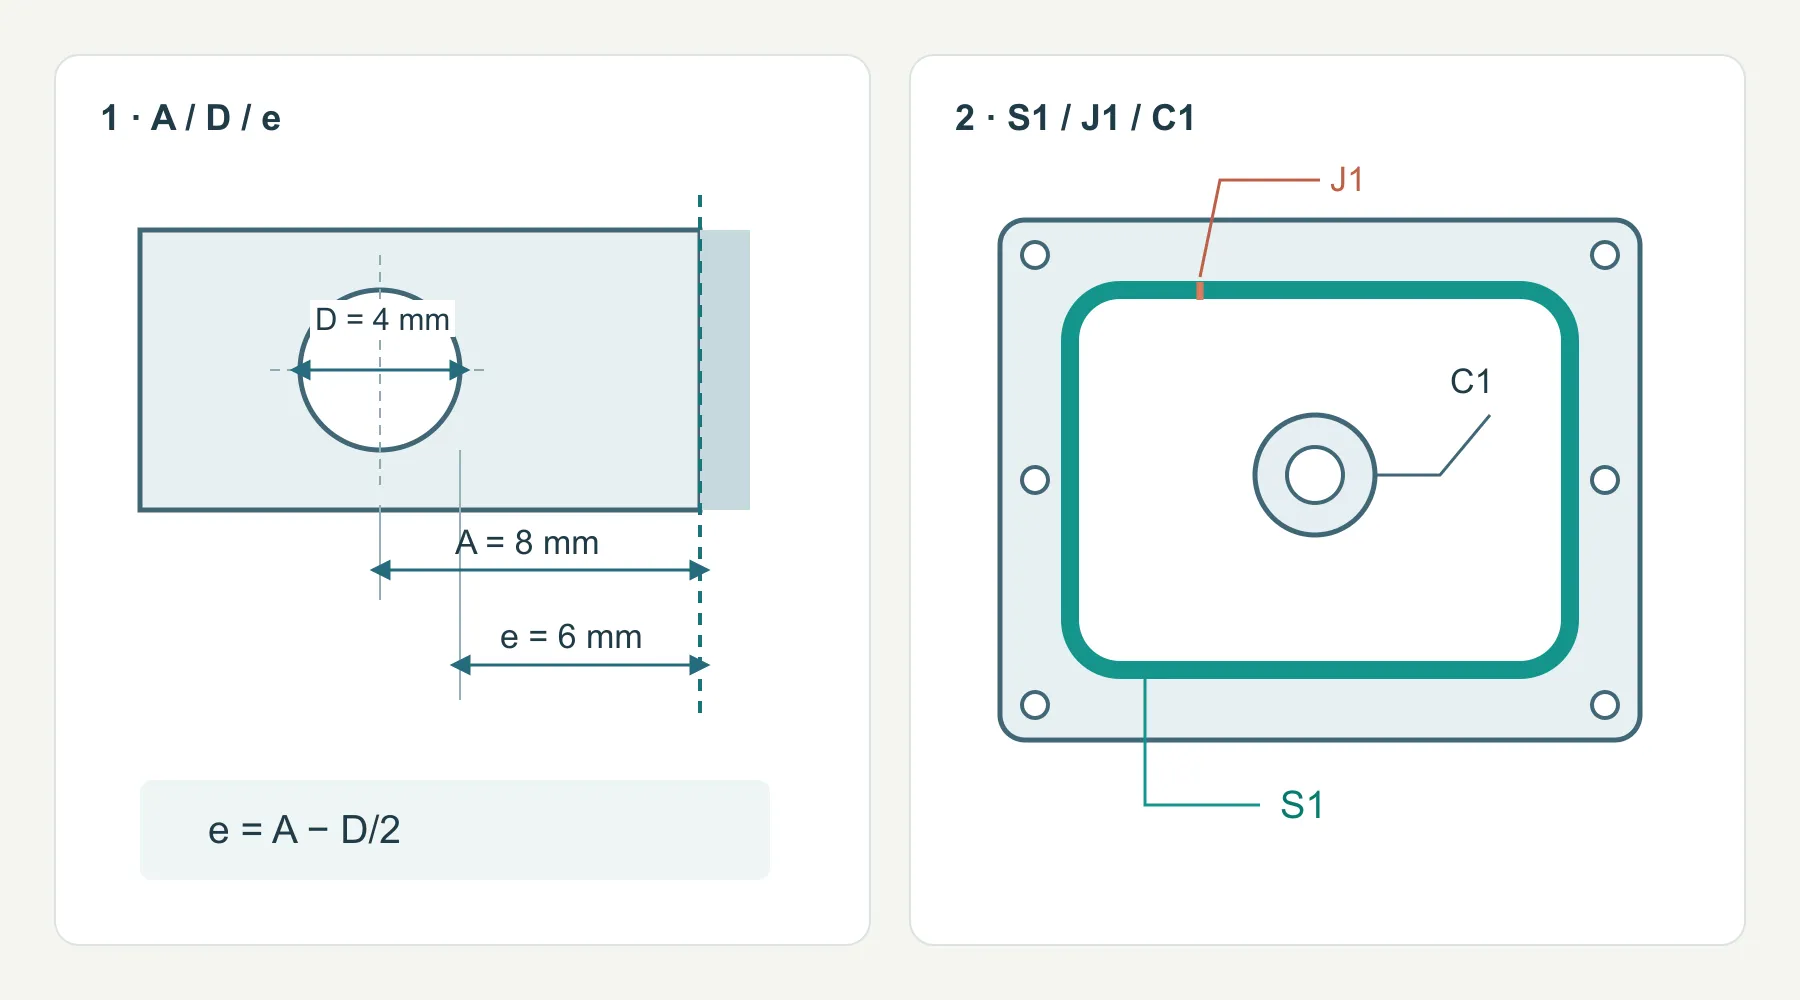
先把尺寸定义清楚,再讨论间距是否够用。T 为板厚,R 为内折弯半径,A 为平直面上圆孔中心到折弯切线的垂直距离,D 为孔径;孔边到切线的最近净距为 e = A − D/2。不要把它与到理论尖角或折弯后外壁的距离混用。
几何示例:A = 8 mm、D = 4 mm,得到 e = 6 mm。这个结果只说明图纸上的距离,不是推荐最小值。孔会不会变形,还取决于牌号与状态、板厚、折弯半径、下模开口、折弯方向和顺序。把必须对准连接器的开口标出来,供应商才能围绕实际装配要求评估。
展开长度应采用对应工艺确认过的折弯展开量或折弯扣除。孔、槽和通风孔组要在成形状态下检查,同时考虑焊接与涂层的影响。移动开口、增加避让或成形后再加工关键开口都是可讨论的办法,确定后再发布图纸。
- 写明内折弯半径与材料状态,用具有代表性的材料检查开裂和回弹。
- 孔到折弯的净距以折弯切线为终点,孔到板边的净距以实际切边为终点。
- 画出折弯避让形状,检查折弯末端是否会牵拉、撕裂相邻侧壁。
- 按实际成形顺序确认翻边长度、工装进入空间和相对折弯的干涉。
规划紧固件、焊接和装配顺序
压铆螺母与螺柱、拉铆螺母、焊接螺母、铆钉、螺钉和点焊各自需要不同的孔、工具空间、板厚和工序。BOM 中应给出系列或批准等效件、螺纹、安装面、数量与最终用途。
先设计制造顺序:切割、折弯、装五金、焊接、清理、表面处理和最终装配。封闭折弯可能挡住压机,焊接可能造成热变形,涂层可能改变螺纹和接地接触;这些风险应在样件前解决。
- 注明五金系列、螺纹、安装方向、数量和批准等效规则。
- 确认压铆或拉铆所需的板厚、孔公差与工具空间。
- 标出焊缝、点焊、铆接以及允许清理的外观区域。
- 把热变形、焊接飞溅和表面处理顺序纳入检验。
- 用真实配合件验证装配入口、工具入口和维修路径。
正确处理 IP、NEMA 与 UL 目标
IEC 60529 用 IP 代码划分机箱防护等级。NEMA 类型还涉及 IP 标识之外的环境条件;NEMA 明确说明,其对照表不能用于把 IP 代码换算成 NEMA 类型。应直接写明所需体系及测试条件,不能把不同标签视为等同。[1, 2]
UL 50 涉及机箱的非环境要求,UL 50E 补充环境方面的结构与性能要求。2026-09-14 查阅的 UL 官方目录仍列 UL 50E 第 3 版为有效版本,发布日期为 2020-10-15,最近修订为 2025-10-17。本次核对的是公开范围说明与修订摘要;项目评估仍应使用适用的完整标准和终端产品要求。[3]
防护声明对应的是确定的装配状态。记录壳体版本、门板、密封条、锁扣、电缆入口、通风件、涂层和安装方向,再明确谁负责评估或测试。电缆接头单独通过测试,不能证明装上它的整个机箱已达到同样等级。
协调密封、散热、EMI 与接地
先沿示意图中的 S1 走一圈,确认密封路径连续闭合。逐一检查转角、密封条接头、紧固件和电缆入口,判断水是否能穿过这些位置进入受保护空间。螺钉位于密封圈外,与螺孔穿过密封圈,是两种不同的路径。按选定密封条供应商的数据确定压缩要求,并检查装配间隙和门板变形;CAD 上画出闭合轮廓不等于实际压紧。
密封、散热和 EMI 往往相互制约:通风孔帮助散热,却也提供灰尘、水和电磁泄漏路径;涂层保护表面,却可能隔绝接地接触。应把密封垫压缩、接缝、排水、风扇与过滤器、导电接触区和保护接地一起评审。
热负载、热点、风量、噪声、接触电阻和 EMC 性能必须在装有真实板卡、线缆、连接器与固件的成品上验证。
机箱供应商可按图制造并检查开口、接触区与装配,但不能仅凭钣金件保证系统级热、EMI 或环境防护指标。
- 明确密封面、密封垫材料、接头位置、压缩范围和紧固顺序。
- 标出不得涂覆的接地面、屏蔽接触面和需要遮蔽的螺纹。
- 定义风扇、过滤器、百叶、排水和线缆入口的实际配置。
- 记录所有系统试验的责任方、样机配置、方法和合格判据。
用样件和首件验证设计
在量产前用生产意图材料、五金和表面处理制作样件。检查板卡与连接器配合、盖板缝隙、孔位、五金扭矩、焊接变形、密封垫压缩、外观面、接地接触和包装保护。
把关键尺寸、检具或测量方法、外观标准、装配试验和所需记录写入首件计划。样件批准不应掩盖未完成的系统测试;任何材料、几何、五金、表面处理或供应商变更都应受版本控制并按风险重新验证。
- 核对连接器、板卡、盖板、支架和安装接口的配合。
- 记录关键尺寸、五金位置、螺纹、扭矩和焊接变形。
- 按批准样件检查颜色、纹理、划伤、缝隙和遮蔽区。
- 在整机状态完成环境、热、EMC、接地和安全验证。
- 将金样、首件记录和所有变更绑定到量产版本。
整理完整的机箱 RFQ 清单
一份可比较的 RFQ 应让工程、采购、质量和供应商看到同一范围,并把仍待确认的假设单独列出。
- 文件:受控 2D 图纸、STEP/STP、BOM、版本、单位和装配参考。
- 制造:材料、板厚、折弯、开孔、毛刺方向、焊接、五金、表面处理和遮蔽。
- 性能:使用环境及 IP/NEMA/UL、热、EMI、接地等目标和责任方。
- 商务:样件、试产和年用量,交期、包装、检验记录及批准流程。
- 接口:板卡、连接器、盖板、机架、墙面或 DIN 导轨的配合要求。
- 质量:关键尺寸、测量方法、外观标准、金样和首件报告。
- 合规:适用市场、标准、测试范围、证书和负责主体。
- 开放项:允许替代方案、需要供应商确认的 DFM 风险和变更审批人。
| 决策项 | RFQ 中应提供 | 供应商评审 | 放行证据 |
|---|---|---|---|
| 设计输入 | 产品包络、安装、载荷、环境、接口和维护方式 | 确认文件完整、版本和开放问题 | 责任边界与受控版本一致 |
| 材料与板厚 | 牌号、状态、板厚、替代规则和证书 | 确认供料、成形和表面处理兼容性 | 材料证明与批准规格 |
| 折弯与开孔 | 半径、基准、孔位、避空、毛刺面和关键公差 | 按实际设备与工装完成 DFM | 样件尺寸与边缘记录 |
| 装配与五金 | 五金表、安装面、焊接、顺序和配合件 | 检查工具空间、热变形和涂层影响 | 样件装配、扭矩与变形记录 |
| 内折弯半径 | 写明 R 及实际牌号/状态 | 半径过小可能开裂,回弹会改变配合 | 材料、工装、折弯方向及试制结果 |
| 靠近折弯的孔 | 量取中心到切线的 A,再算 e = A − D/2 | 孔边净距与中心距含义不同 | 开口用途、下模开口与工序顺序 |
| 质量与商务 | 样件、首件、数量、记录、包装、交期和批准人 | 确认范围、产能和检验计划 | 量产版本和金样受控 |
| 变更控制 | 替代材料、几何、五金、表面和供应商变更规则 | 按风险确定重新评审与验证范围 | 书面批准和更新后的受控文件 |